包胶成型与双色注塑
在第一种塑料上再模塑第二种塑料
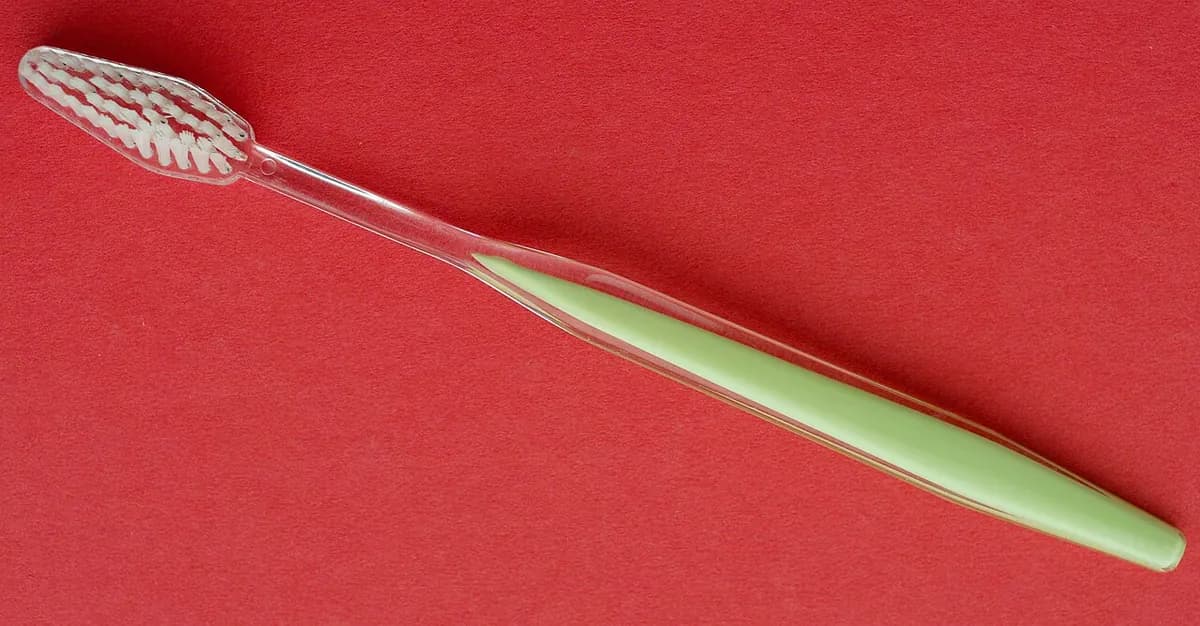
包胶成型是在第一种塑料上再模塑第二种塑料,这样一个零件就由两种材料组成。牙刷或无绳电钻上柔软的橡胶握把就是这样做的。它取代了胶水和装配,两层在正常使用中也不会剥离。
工作原理
第一次注射。 一个注射单元用硬塑料填满型腔 A。这样做出刚性的基体零件,称为基材。
开模并转动。 模具打开,装着基材的那一半转动 180°。基材现在面对型腔 B,B 里在握把所在位置留有多余的空间。
第二次注射。 模具闭合,第二个注射单元用软塑料填满那块多余的空间,常用 TPE(热塑性弹性体,一种可熔化的橡胶状塑料)。热熔体与基材表面熔合。与此同时,型腔 A 在模塑下一个基材。
顶出。 模具打开,成品零件被顶出。此后每个周期都能产出一个完整的双材料零件。
结合力来自两种塑料熔合在一起,这只对相容的搭配有效。否则设计师就要加孔或沟槽,让软材料靠机械方式锁住。
有两种变体用的是同样的思路。两副模具的包胶成型做法相同,只是由机器人或操作员把基材从第一副模具搬到第二副。嵌件注塑则是把金属件(螺纹嵌件、刀片、电触点)放入模具,代替第一次注射。
关键数据
- 材料
- 硬塑料(聚丙烯、ABS、聚碳酸酯、尼龙)搭配软质 TPE 或硅胶;或同一种塑料的两种颜色;嵌件常为黄铜或钢
- 典型零件
- 牙刷手柄、电动工具握把、双色按钮和按键、带内置密封的壳体
- 零件尺寸
- 多为中小尺寸,从几克到几公斤
- 精度
- 与注塑成型相似:硬质部分通常约 ±0.05 至 ±0.1 mm;软质层较宽松
- 表面质量
- 模塑态,有光泽或带纹理;软的部位手感防滑
- 适合的批量
- 双色注塑:几万到几百万件;两副模具或手工上料:也适合较小批量
- 模具与设备成本
- 比单一材料更高:模具更复杂,往往要几万美元或更多,还需要带两个注射单元和旋转模板的机器
- 速度
- 每个周期产出一个成品零件,通常约 20–60 秒
优点与局限
优点
- 一个成品零件,无需胶水或装配
- 硬质与软质区域之间的结合牢固而密封
- 软触感握把、密封件和利落的双色外观
- 大批量时快速且稳定
局限
- 模具和机器比单一材料零件更贵
- 两种塑料必须相容才能结合,这限制了可选的搭配
- 需要调校的更多:两种材料、两种温度、不同的收缩率
- 双色注塑只有大批量才划算;两副模具的包胶成型每件更慢
应用领域
- 个人护理牙刷、剃须刀手柄
- 工具电动工具外壳、螺丝刀和钳子手柄
- 汽车双色按钮和旋钮、尾灯透镜、模塑在壳体上的密封件
- 电子带软保险杠的手机壳、带模内密封的防水壳体、线缆应力释放套
- 医疗带软握把的设备外壳和仪器手柄
如何识别
- 一块柔软的橡胶状区域,无法剥掉,与硬塑料交界处边缘清晰。
- 两种颜色在一条完全锐利的边界相遇,没有胶线,也没有缝隙。
- 硬质部分上的小孔或槽被软材料填满(机械锁)。
- 两种材料上各有浇口痕,每次注射一个。
对比
观看
Star Rapid · 为初学者比较嵌件注塑、包胶成型和双色注塑
SIMTEC Silicone Parts, Inc. · 两步包胶成型与一台机器完成的双色注塑
Injection Molding Skills & More · 一个双色注塑周期,分步演示
Injection mold maker · 真实画面:硬聚碳酸酯零件被包上一层软 TPE
查看实拍照片
- 维基百科:多材料注塑成型 — 多色注塑和包胶成型,附牙刷和电动工具的例子
- 维基百科:注塑成型 — 关于包胶成型和嵌件注塑的章节,附模具照片
- 维基共享资源图片搜索
记住
- 在第一种塑料上模塑第二种塑料:一个零件,两种材料,无需胶水。
- 各层靠熔合或机械锁固定,所以材料的搭配很重要。
- 双色注塑在一台机器里完成;包胶成型用两副模具;嵌件注塑则从金属件开始。