压延
胶料在辊筒间被压成片材
压延把热的、像面团一样的塑料或橡胶胶料,压过一系列加热、抛光的辊筒,压平成厚度非常均匀的连续片材或薄膜。乙烯基地板、PVC 浴帘、人造革和轮胎内的橡胶层都是这样制成的。它就像一台意面机,只不过又大又热,还不停运转。
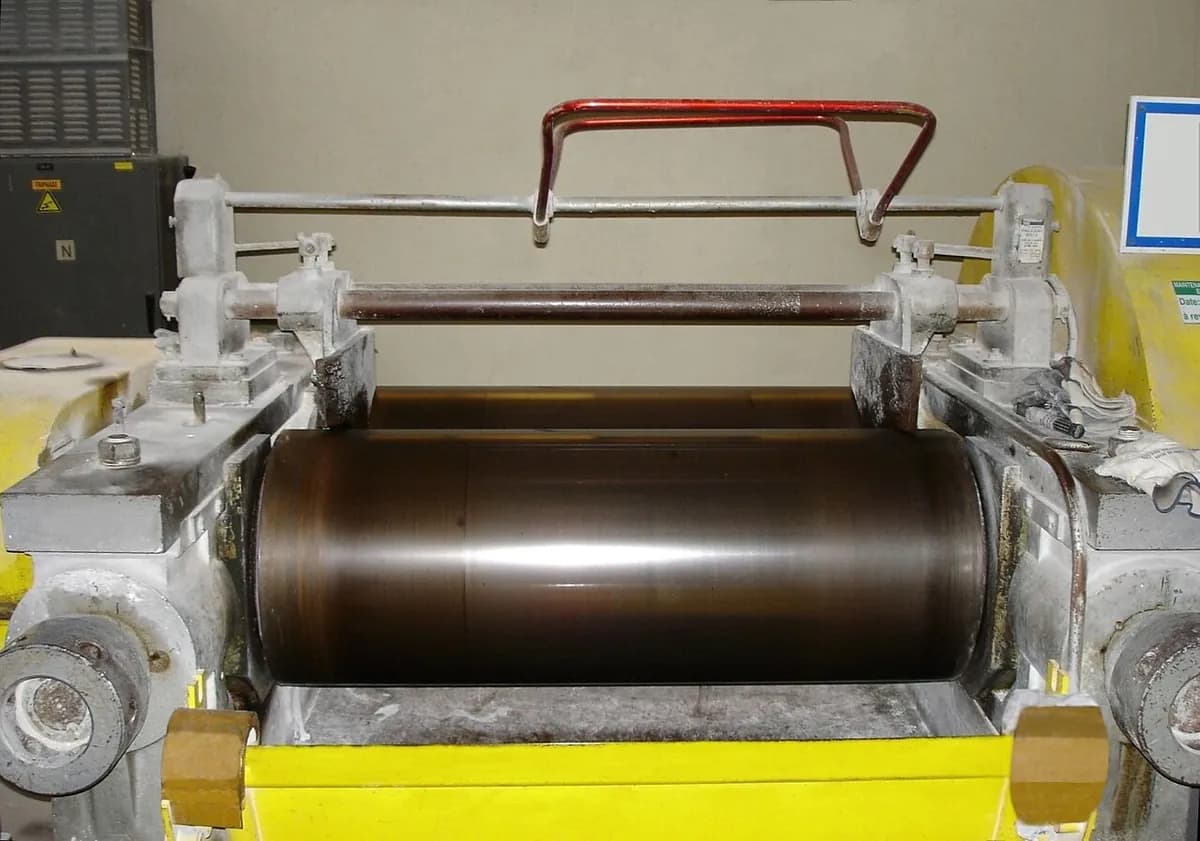
工作原理
进料。 混炼机或挤出机供给热而软的胶料(掺有添加剂的塑料或橡胶)。它在前两个辊筒之间的第一个间隙上方形成一堆不断翻滚的料,称为存料。
挤压。 加热的辊筒反向转动,把胶料拖过它们之间的窄缝,称为辊隙。每道辊隙都略窄一点,因此片材越来越薄、越来越均匀。
剥离与压纹。 引离辊把片材从最后一个辊筒上剥下。带花纹的压花辊可以在上面压出纹理,例如皮革纹。
冷却。 水冷的冷却辊使片材定型,保持厚度和花纹。
收卷。 成品片材修去边缘,卷到大卷筒上,或裁成板材。
同一台机器还可以把胶料压到织物或钢丝帘线上进行包覆,轮胎帘线上的橡胶和涂层织物就是这样做出来的。
关键数据
- 材料
- 主要是 PVC(硬质和软质),也有 ABS 和部分聚烯烃;天然橡胶和合成橡胶
- 典型零件
- 地板、墙面材料、浴帘、信用卡基材、人造革、屋面防水卷材、橡胶板和轮胎帘布层
- 零件尺寸
- 连续片材,宽度通常 1–3 m;厚度约 0.05 mm 到几毫米
- 精度
- 厚度非常均匀,薄膜通常在百分之几毫米之内
- 表面质量
- 镜面光滑、哑光或压花,由最后几个辊筒决定
- 适合的批量
- 只适合大批量:长长的片材,以吨计
- 模具与设备成本
- 非常高:一整条压延线通常要几百万美元;压花辊另加几万美元
- 速度
- 通常每分钟几十米,薄膜往往超过 100 m/min
优点与局限
优点
- 厚度极其均匀,幅宽很大
- 对怕热的 PVC 和填充胶料处理得很温和
- 同一道工序里就能压出纹理和涂层
- 产量极高
局限
- 生产线庞大而昂贵,只有大批量才划算
- 只能做平整的片材和薄膜,做不了成形零件
- 更换材料或颜色要花时间,还会产生废料
- 厚而精确的片材很难做:辊筒受力会略微弯曲
应用领域
- 建筑乙烯基地板、墙面材料、屋面和池塘防水膜
- 汽车轮胎帘布层和内衬层、仪表板表皮、人造革座椅
- 包装用于泡罩包装的硬质 PVC 薄膜
- 消费品浴帘、桌布、袋子、信用卡基材
- 工业橡胶板、传送带覆盖层、涂层织物
如何识别
- 宽而平的片材或薄膜,厚度完全均匀,常以大卷出售。
- 按固定间隔(辊筒转一圈)重复的压花纹理,例如皮革纹。
- 柔软的乙烯基,表面略带光泽或有印花,背面是织物衬底。
- 沿卷材长度方向有修整过的笔直边缘。
对比
观看
MIT Thin-film · 在辊筒间挤压材料的物理原理,附示意图
D&M Plastic Machinery · 一条 PVC 片材压延线正在运行
Zebung Rubber Hose · 工厂里一张橡胶板从压延机上下来
查看实拍照片
- 维基百科:压延机 — 机器、辊筒类型和用途;以文字为主
- 维基共享资源图片搜索
记住
- 热胶料被挤过一排加热的辊筒,成为均匀的片材。
- 它能高速生产宽幅 PVC 薄膜、地板、人造革和橡胶板。
- 生产线昂贵,因此压延只适用于超大批量。