

Fabricación aditiva
La fabricación aditiva, más conocida como impresión 3D, construye una pieza añadiendo material solo donde hace falta, normalmente una capa fina cada vez, directamente a partir de un modelo de ordenador. No hay que dar forma a ningún molde, matriz ni herramienta de corte para la pieza, así que las piezas únicas, las formas internas complejas y los cambios rápidos de diseño cuestan poco. Los diez procesos de este capítulo se diferencian sobre todo en cómo añaden el material y lo fijan en su sitio.
La idea principal
Todos los procesos de aquí cortan un modelo 3D en una pila de capas finas, o trayectorias, y las construyen una encima de otra. Piensa en hacer un pan rebanada a rebanada en lugar de tallarlo en un bloque: nada se arranca, así que se hacen posibles formas que ninguna herramienta podría alcanzar. La norma internacional ISO/ASTM 52900 clasifica estos procesos en siete familias según cómo se añade el material: extruido por una boquilla (extrusión de material), curado desde una cubeta de resina con luz (fotopolimerización en cubeta), fundido en un lecho de polvo (fusión en lecho de polvo), pegado en un lecho de polvo (inyección de aglutinante), proyectado en gotas (inyección de material), fundido donde cae con un haz de energía enfocado (deposición de energía dirigida) y apilado como chapas soldadas (laminación de chapas). La impresión volumétrica es un enfoque más reciente que cura de una vez un volumen entero de resina, sin capas.
Los 10 procesos de este capítulo
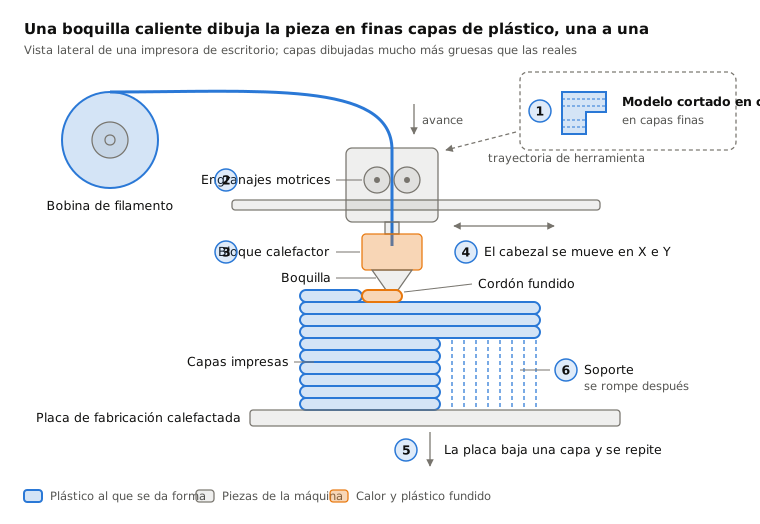
 8.1ShortFDM (modelado por deposición fundida)Extruye filamento de plástico fundido a través de una boquilla móvil (extrusión de material)Abrir la lección
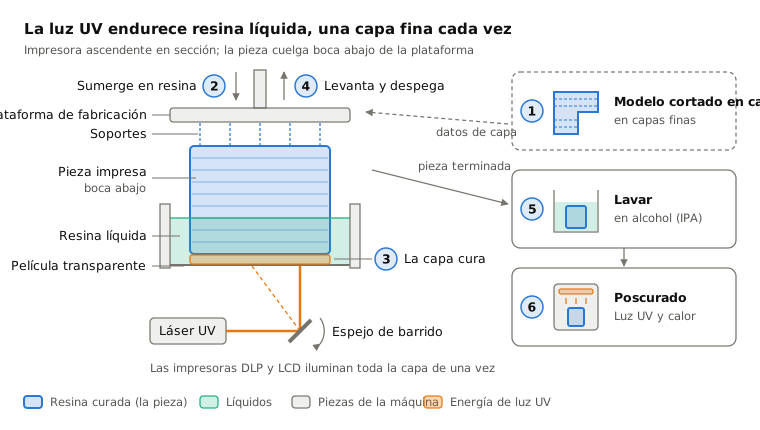
 8.2Estereolitografía (SLA/DLP)Endurece resina líquida capa a capa con un láser o un proyector (fotopolimerización en cubeta)Abrir la lección
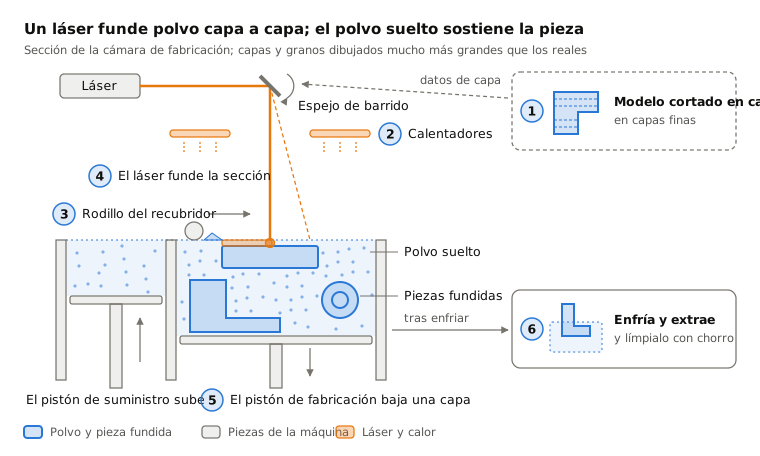
 8.3Sinterizado selectivo por láser (SLS)Un láser funde polvo de nailon en un lecho; el polvo suelto sostiene la pieza (fusión en lecho de polvo)Abrir la lección
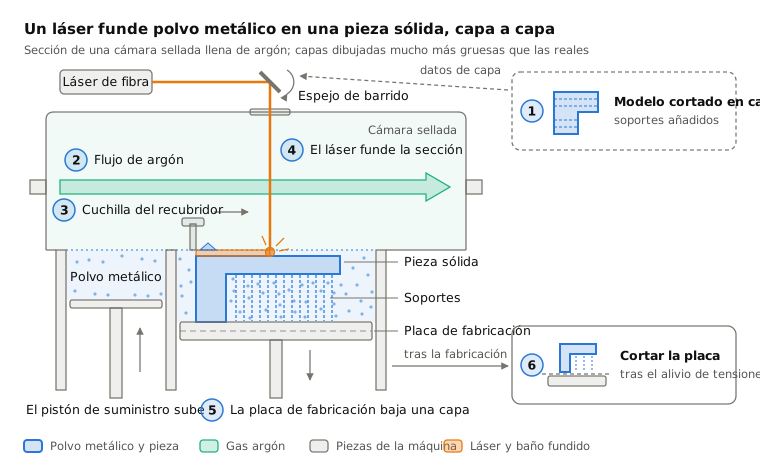
 8.4Fusión de lecho de polvo por láser (metal, SLM/DMLS)Un láser funde capas finas de polvo metálico (fusión de lecho de polvo)Abrir la lección
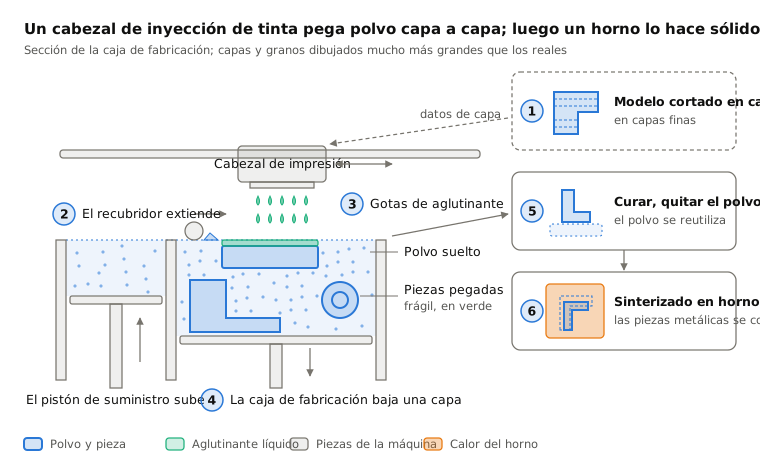
 8.5Proyección de aglutinante (binder jetting)Cabezales de inyección de tinta pegan el polvo, y luego la pieza se cura o se sinteriza (binder jetting)Abrir la lección
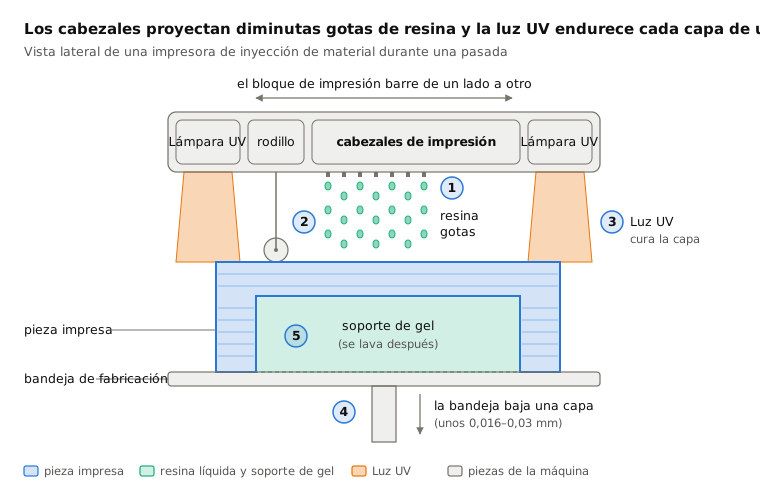
 8.6Proyección de material (PolyJet)Proyecta gotas de resina y las cura con luz UV (proyección de material)Abrir la lección
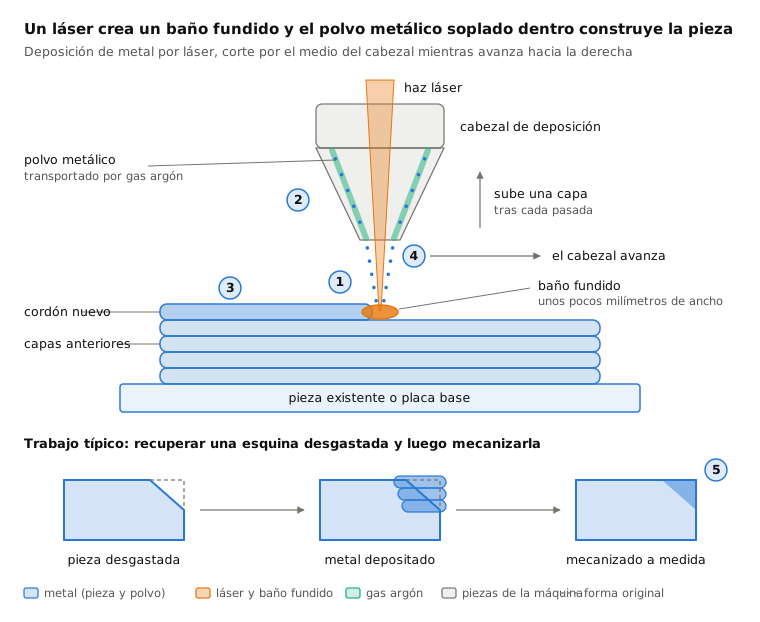
 8.7Deposición por energía dirigida (DED/LMD)Un láser funde un baño sobre la pieza; el polvo soplado aporta metal (deposición por energía dirigida)Abrir la lección
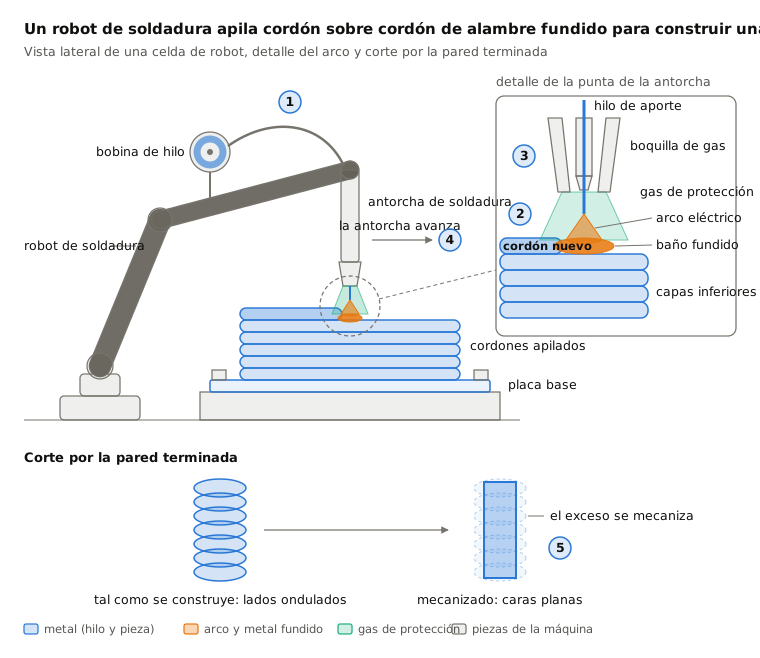
 8.8Fabricación aditiva por arco y alambre (WAAM)Un robot de soldadura apila alambre fundido por arco en cordones (deposición de energía dirigida)Abrir la lección
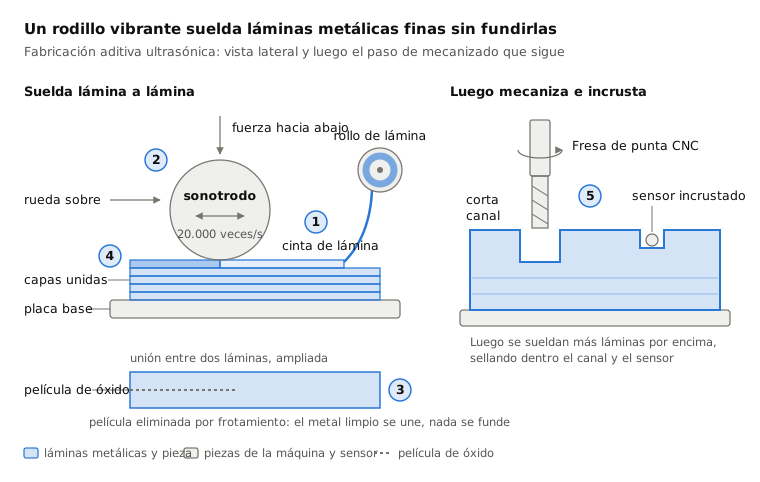
 8.9Fabricación aditiva ultrasónica (UAM)La vibración ultrasónica suelda láminas metálicas sin fundirlas y luego una fresa las recorta (laminación de chapas)Abrir la lección
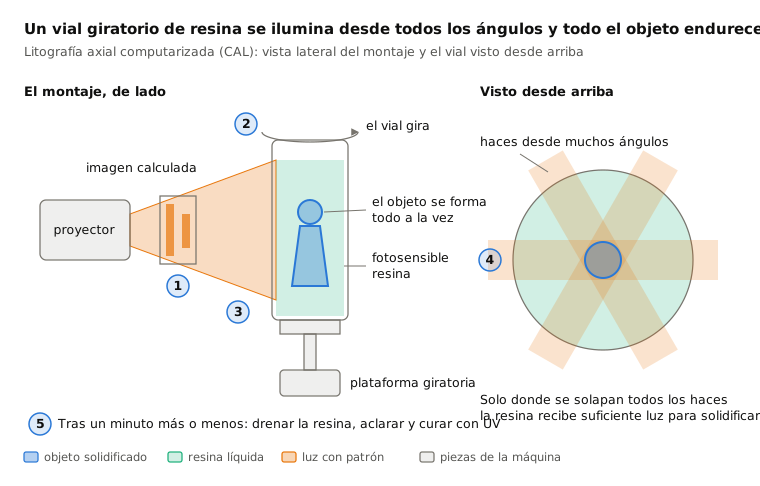
 8.10Impresión volumétrica (CAL)La luz desde todos los ángulos cura de una vez un vial giratorio de resina (impresión volumétrica)Abrir la lección
Cara a cara
| Proceso | En una línea | Ideal para | Tamaño de serie | Precisión |
|---|---|---|---|---|
| 8.1FDM (modelado por deposición fundida) | Extruye filamento de plástico fundido a través de una boquilla móvil (extrusión de material) | Prototipos baratos, utillajes, piezas de aficionado | De 1 a cientos | Unos ±0,2–0,5 mm |
| 8.2Estereolitografía (SLA/DLP) | Endurece resina líquida capa a capa con un láser o un proyector (fotopolimerización en cubeta) | Modelos de detalle fino, piezas dentales, patrones de joyería | De 1 a miles | Unos ±0,05–0,1 mm |
| 8.3Sinterizado selectivo por láser (SLS) | Un láser funde polvo de nailon en un lecho; el polvo suelto sostiene la pieza (fusión en lecho de polvo) | Piezas de plástico funcionales y tenaces, sin soportes | De decenas a decenas de miles | Unos ±0,3 mm |
| 8.4Fusión de lecho de polvo por láser (metal, SLM/DMLS) | Un láser funde capas finas de polvo metálico (fusión de lecho de polvo) | Piezas metálicas complejas, celosías, canales internos | De 1 a miles | Unos ±0,1 mm |
| 8.5Proyección de aglutinante (binder jetting) | Cabezales de inyección de tinta pegan el polvo, y luego la pieza se cura o se sinteriza (binder jetting) | Moldes de arena, modelos a todo color, piezas metálicas en volumen | De decenas a decenas de miles | Unos ±0,2 mm (más contracción en metal) |
| 8.6Proyección de material (PolyJet) | Proyecta gotas de resina y las cura con luz UV (proyección de material) | Prototipos realistas multimaterial y multicolor | De 1 a 100 | Unos ±0,1 mm |
| 8.7Deposición por energía dirigida (DED/LMD) | Un láser funde un baño sobre la pieza; el polvo soplado aporta metal (deposición por energía dirigida) | Reparaciones, recubrimientos, adición de detalles a piezas | De 1 a decenas | Unos ±0,5 mm antes de mecanizar |
| 8.8Fabricación aditiva por arco y alambre (WAAM) | Un robot de soldadura apila alambre fundido por arco en cordones (deposición de energía dirigida) | Grandes piezas metálicas, de metros de largo | De 1 a decenas | Unos ±1 mm antes de mecanizar |
| 8.9Fabricación aditiva ultrasónica (UAM) | La vibración ultrasónica suelda láminas metálicas sin fundirlas y luego una fresa las recorta (laminación de chapas) | Sensores incrustados, canales, metales mezclados | De 1 a decenas | Unos ±0,05 mm (mecanizado) |
| 8.10Impresión volumétrica (CAL) | La luz desde todos los ángulos cura de una vez un vial giratorio de resina (impresión volumétrica) | Piezas pequeñas, rápidas y lisas; investigación | De 1 a decenas | Detalles de unos 0,1–0,3 mm |
Cómo elegir dentro de esta familia
- Prototipo de plástico con poco presupuesto: empieza con FDM; pasa al SLA o a la inyección de material cuando importen el aspecto y el detalle fino.
- Piezas de plástico resistentes en cantidad: SLS, porque el polvo suelto sostiene cada pieza y muchas piezas se anidan en una misma fabricación.
- Piezas metálicas complejas: fusión láser en lecho de polvo para detalle y precisión; inyección de aglutinante cuando necesitas muchas piezas pequeñas a menor coste.
- Grandes piezas metálicas o reparaciones: deposición de energía dirigida (DED) para precisión, WAAM para tamaño y velocidad; prevé mecanizar ambas.
- Casos especiales: UAM para enterrar sensores o unir metales distintos; impresión volumétrica para piezas pequeñas de resina sin capas en segundos.
Palabras clave
- Altura de capa
- el espesor de cada rebanada impresa; las capas más finas dan más detalle pero fabricaciones más largas.
- Soporte
- material temporal que sostiene los voladizos durante la impresión y se retira después.
- Fotopolímero
- una resina líquida que endurece al exponerla a la luz, normalmente ultravioleta.
- Lecho de polvo
- una capa fina y plana de polvo extendida por la zona de fabricación, que se funde o se pega de forma selectiva.
- Baño fundido
- el pequeño charco de metal fundido bajo un láser o un arco mientras construye.
- Sinterizado
- calentar polvo hasta que sus granos se unen sin llegar a fundirse del todo.
- Forma casi final
- una pieza fabricada cerca de su forma definitiva, que solo necesita un mecanizado ligero.
- Posprocesado
- todo lo que se hace tras la impresión, como retirar soportes, curar, tratar térmicamente o mecanizar.
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.