

Estereolitografía (SLA/DLP)
Endurece resina líquida capa a capa con un láser o un proyector (fotopolimerización en cubeta)
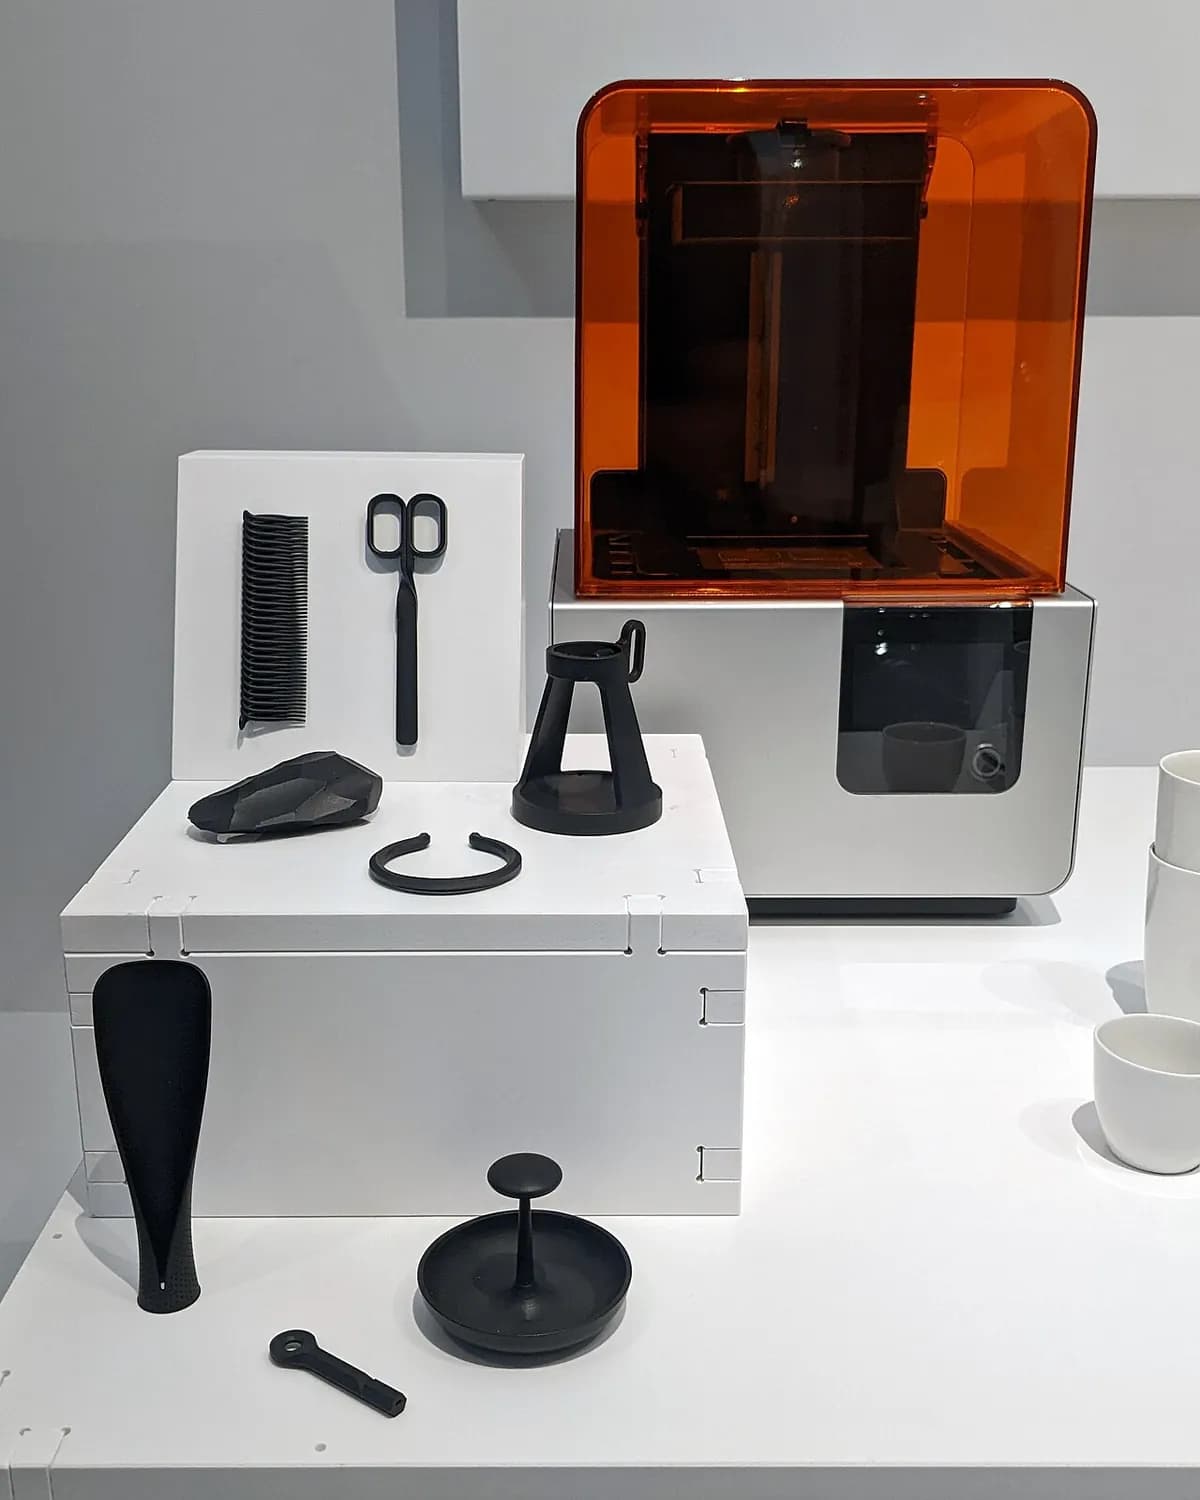
La estereolitografía (SLA) convierte resina líquida en una pieza sólida endureciéndola con luz UV, una capa fina cada vez. Su primo, el DLP (procesamiento digital de luz), hace lo mismo con un proyector. Los laboratorios dentales usan ambos a diario para imprimir modelos de alineadores y coronas, porque dan el detalle más fino de los métodos habituales de impresión 3D.
Cómo funciona
Corta el modelo en capas. El software corta el modelo 3D en capas finas y añade soportes (finos puntales desprendibles) que sujetan la pieza a la plataforma.
Sumerge la plataforma. La plataforma de fabricación baja a una cubeta de resina fotopolimérica (un plástico líquido que endurece con luz UV). Se detiene una capa por encima del fondo de película transparente de la cubeta, normalmente a 0,025–0,1 mm.
Cura una capa. La luz UV brilla desde abajo a través de la película y endurece la fina lámina de resina con la forma de la sección. En el SLA, un láser la dibuja con un espejo de giro rápido; las impresoras DLP y LCD iluminan toda la capa de una vez.
Levanta y despega. La plataforma sube y despega la nueva capa de la película, así que fluye resina fresca por debajo. Los pasos 2 a 4 se repiten, y la pieza crece boca abajo.
Lava. Se aclara la pieza en alcohol isopropílico (IPA) para eliminar la resina pegajosa sin curar.
Poscura. Una cámara con luz UV y un calor suave termina de endurecer la pieza hasta su resistencia total. Después se cortan los soportes y se lijan los pequeños muñones que dejan.
Datos clave
- Materiales
- Resinas fotopoliméricas: calidades estándar, tenaces, flexibles, resistentes al calor, para colada, dentales y cargadas con cerámica
- Piezas típicas
- Prototipos detallados, modelos dentales, patrones de joyería, miniaturas, moldes pequeños, chips microfluídicos
- Tamaño de pieza
- Normalmente hasta 20–35 cm por lado en impresoras de escritorio y de sobremesa; las grandes máquinas industriales llegan a unos 1,5 m
- Precisión
- Unos ±0,1 mm en máquinas de escritorio, más fino en las industriales; detalles de hasta unos 0,1 mm
- Acabado superficial
- Lisa y a menudo brillante, cercana a una pieza moldeada; tenues líneas de capa en las curvas y pequeñas marcas donde tocaron los soportes
- Tamaño de lote adecuado
- De 1 a unos cientos de piezas; algunos productos dentales y de consumo llegan a miles
- Coste de utillaje y máquina
- Sin utillaje; las impresoras LCD de aficionado cuestan unos cientos de dólares, las SLA profesionales de escritorio unos pocos miles y las máquinas industriales cientos de miles
- Velocidad
- De unas pocas horas a un día por fabricación; el DLP y el LCD son más rápidos que el SLA láser porque cada capa se ilumina de una vez
Ventajas y límites
Ventajas
- El detalle más fino y la superficie más lisa de los métodos habituales de impresión 3D
- Piezas estancas y casi isótropas (igual de resistentes en todas las direcciones)
- Resinas especiales para colada, odontología, piezas flexibles o resistentes al calor
- El DLP y el LCD imprimen una plataforma llena tan rápido como una sola pieza
Límites
- La mayoría de las resinas son más quebradizas que los plásticos moldeados y pueden amarillear con la luz del sol
- Sucio: la resina líquida irrita la piel, así que hacen falta guantes y ventilación
- Pasos adicionales: lavado, poscurado y retirada de soportes
- Tamaño de fabricación limitado, y la resina cuesta más por kilogramo que el filamento
Dónde se usa
- DentalModelos para alineadores transparentes, coronas, guías quirúrgicas
- JoyeríaPatrones de anillos para colada, que luego se funden en metal por fundición a la cera perdida
- MedicinaModelos anatómicos, carcasas de audífonos a medida
- Diseño de productoPrototipos lisos y detallados de productos de consumo
- IngenieríaMoldes pequeños, chips microfluídicos, modelos para túnel de viento
- EntretenimientoMiniaturas, figuras, atrezo de cine
Cómo reconocerlo
- Una superficie muy lisa, a menudo brillante, con líneas de capa casi invisibles.
- Un grupo de diminutos bultos u hoyuelos en una cara, donde se cortaron los finos soportes.
- Detalle fino y nítido, como texto pequeño legible o texturas definidas.
- A menudo un aspecto translúcido o de color uniforme, algo vítreo.
Compáralo con
Míralo
Formlabs · El principio del SLA, explicado por un fabricante de impresoras
JLC3DP · El proceso y su posprocesado, para principiantes
Adam Savage's Tested · Grandes impresoras industriales de resina en una fábrica
MLC CAD Systems · El flujo de trabajo completo de impresión, lavado y curado
Ver fotos reales
- Wikipedia: Estereolitografía — esquema del principio y fotos de impresoras
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El SLA y el DLP endurecen resina líquida con luz UV, una capa fina cada vez.
- Dan el detalle más fino y el acabado más liso de la impresión 3D habitual, a costa de un posprocesado más sucio.
- Cada impresión necesita lavado y poscurado antes de alcanzar su resistencia total.
Más en Fabricación aditiva
Los 100 procesos
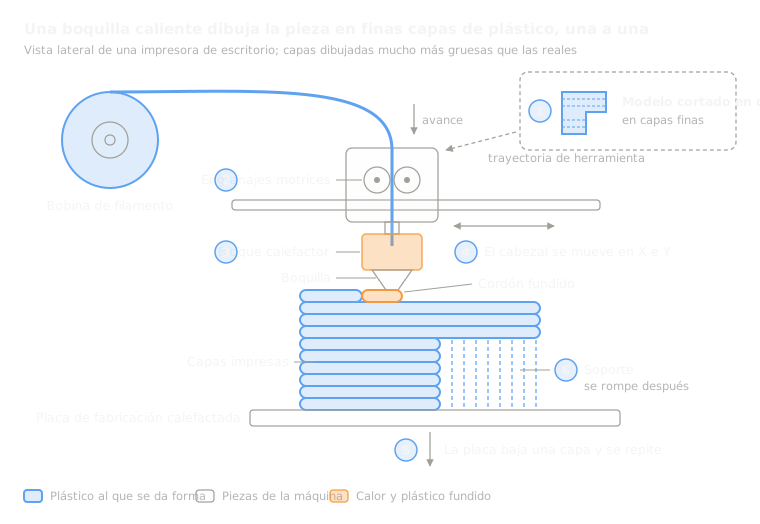 8.1ShortFDM (modelado por deposición fundida)Extruye filamento de plástico fundido a través de una boquilla móvil (extrusión de material)Abrir la lección
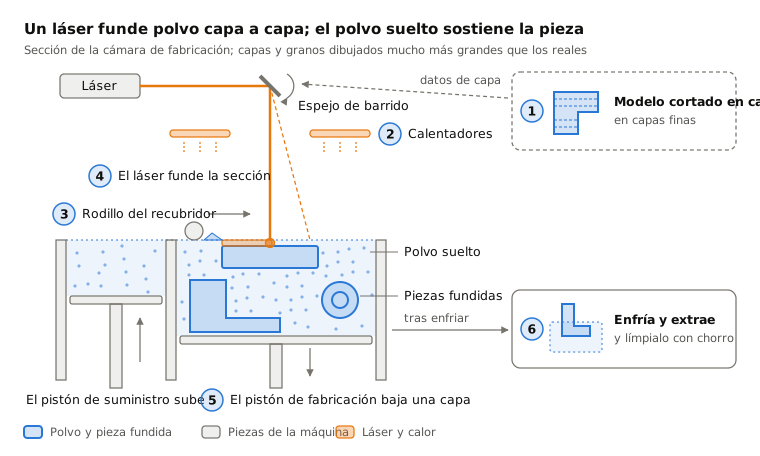
 8.3Sinterizado selectivo por láser (SLS)Un láser funde polvo de nailon en un lecho; el polvo suelto sostiene la pieza (fusión en lecho de polvo)Abrir la lección
 8.4Fusión de lecho de polvo por láser (metal, SLM/DMLS)Un láser funde capas finas de polvo metálico (fusión de lecho de polvo)Abrir la lección
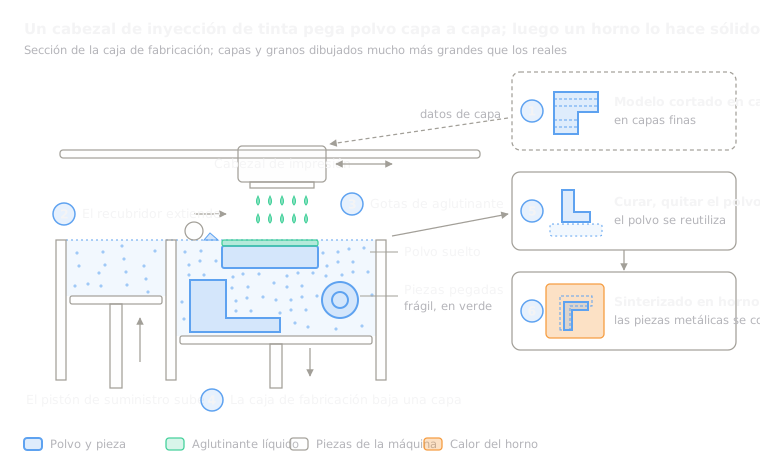 8.5Proyección de aglutinante (binder jetting)Cabezales de inyección de tinta pegan el polvo, y luego la pieza se cura o se sinteriza (binder jetting)Abrir la lección
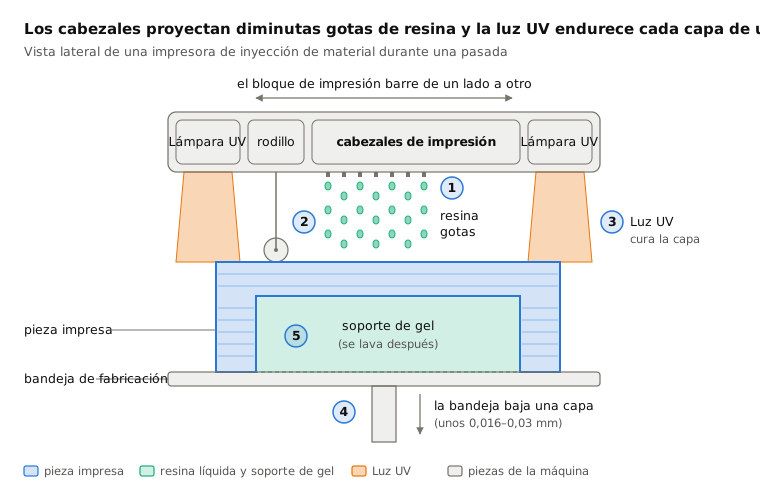
 8.6Proyección de material (PolyJet)Proyecta gotas de resina y las cura con luz UV (proyección de material)Abrir la lección
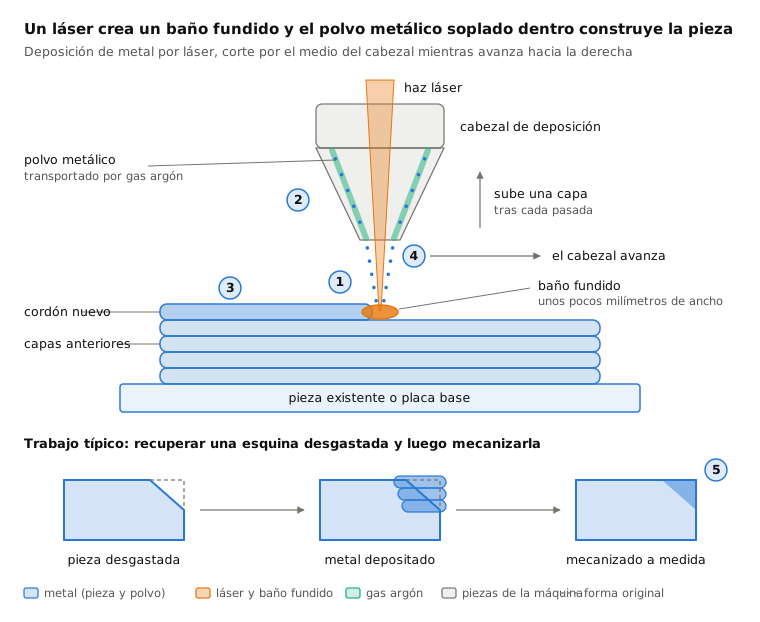
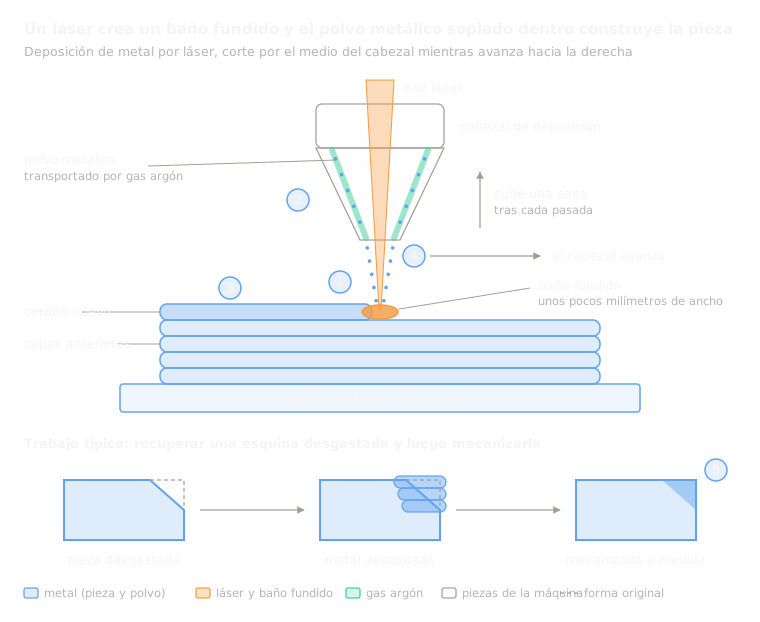 8.7Deposición por energía dirigida (DED/LMD)Un láser funde un baño sobre la pieza; el polvo soplado aporta metal (deposición por energía dirigida)Abrir la lección
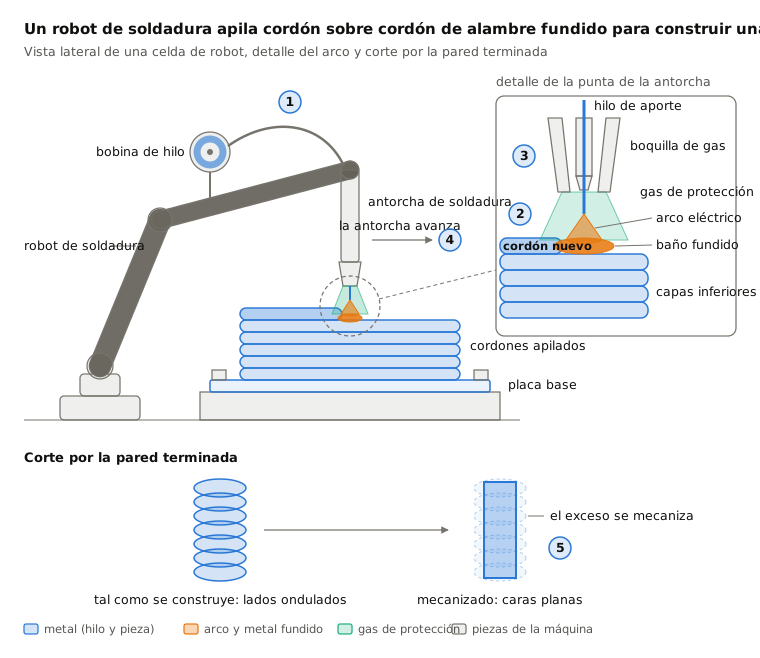
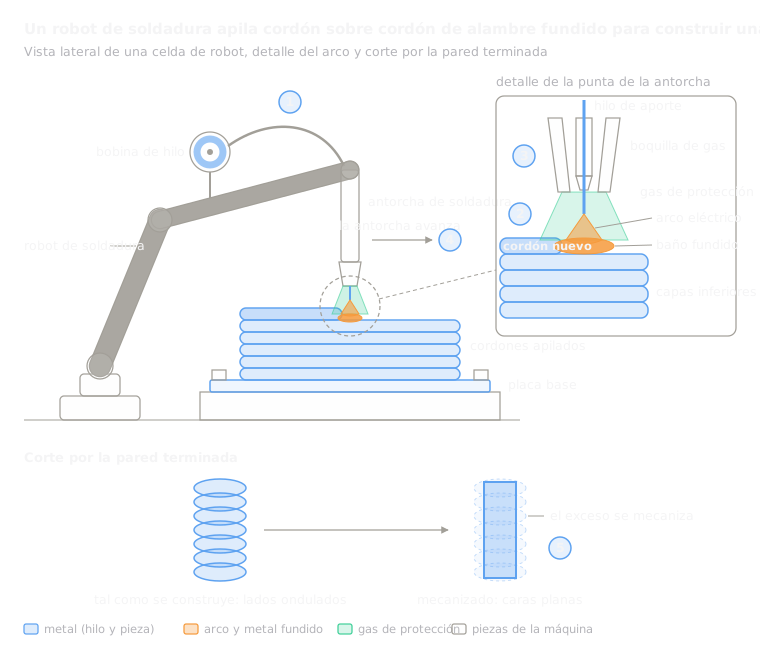 8.8Fabricación aditiva por arco y alambre (WAAM)Un robot de soldadura apila alambre fundido por arco en cordones (deposición de energía dirigida)Abrir la lección
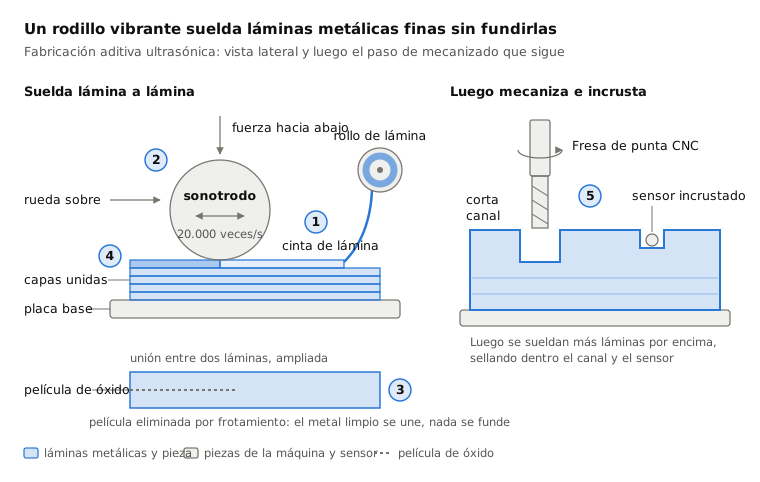
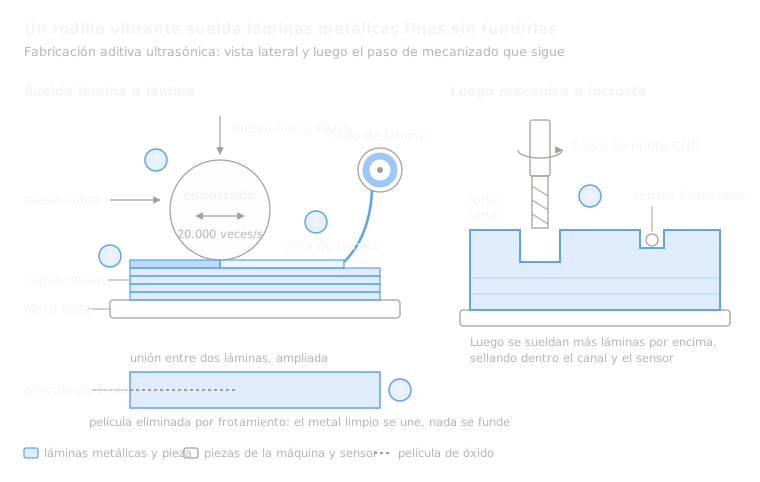 8.9Fabricación aditiva ultrasónica (UAM)La vibración ultrasónica suelda láminas metálicas sin fundirlas y luego una fresa las recorta (laminación de chapas)Abrir la lección
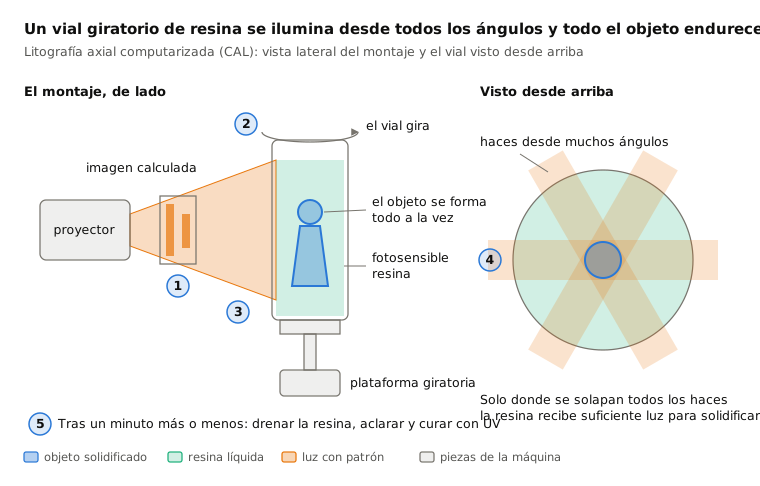
 8.10Impresión volumétrica (CAL)La luz desde todos los ángulos cura de una vez un vial giratorio de resina (impresión volumétrica)Abrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.