

Fusión de lecho de polvo por láser (metal, SLM/DMLS)
Un láser funde capas finas de polvo metálico (fusión de lecho de polvo)
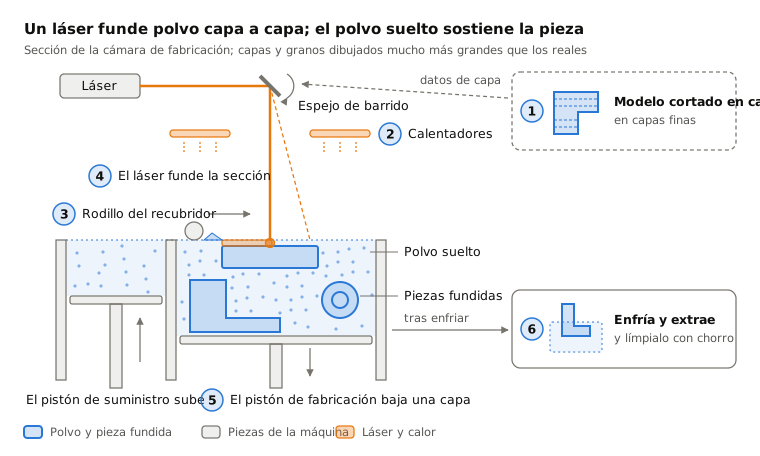
La fusión de lecho de polvo por láser (LPBF) funde polvo metálico fino con un láser, una capa fina cada vez, para construir piezas metálicas totalmente densas. Los fabricantes de máquinas la llaman SLM (fusión selectiva por láser) o DMLS (sinterizado directo de metal por láser). Importa porque hace formas metálicas que ninguna herramienta de corte ni ningún molde podrían, como piezas de motores de cohete con canales de refrigeración en su interior.
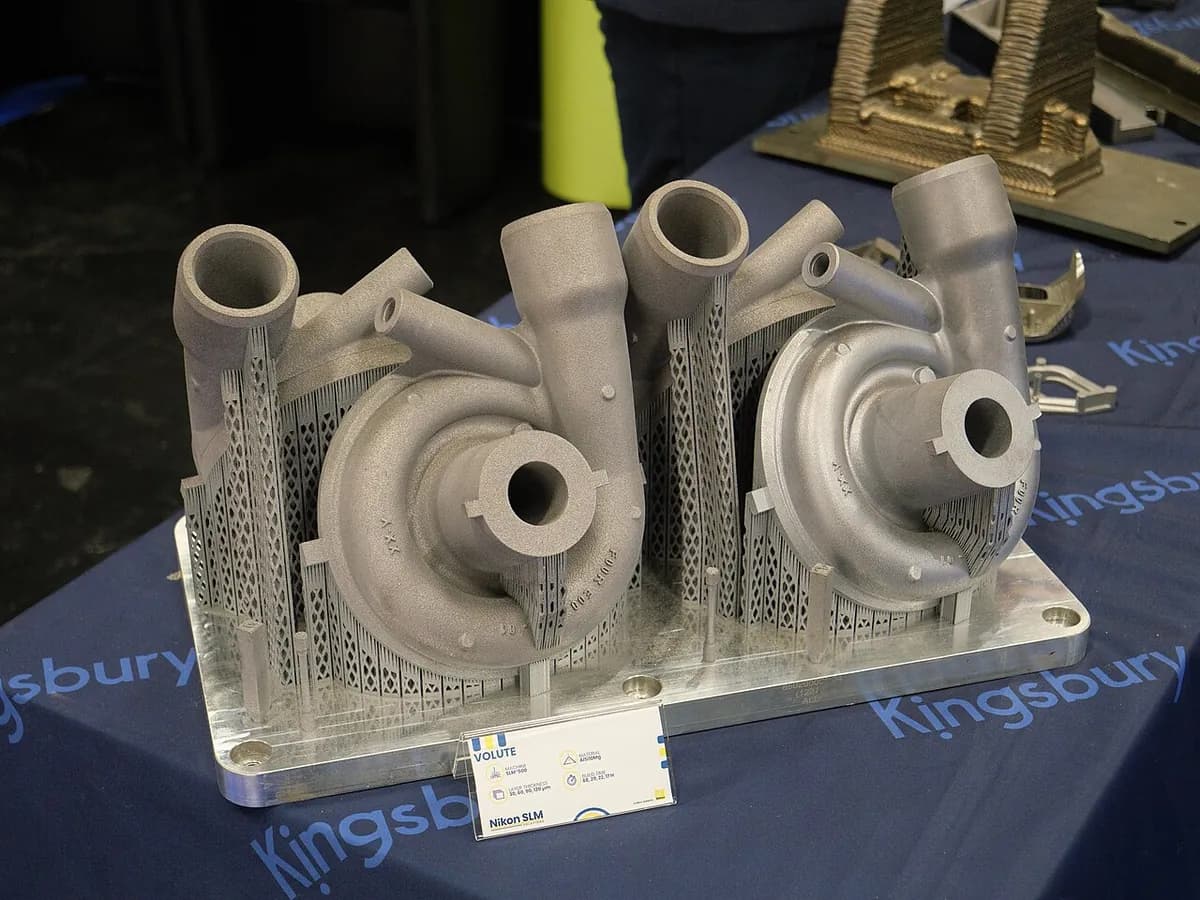
Cómo funciona
Corta en capas y añade soportes. El software corta el modelo en capas muy finas y añade soportes (finos puntales metálicos). Anclan los voladizos a la placa de construcción y evacúan calor para que la pieza no se alabee.
Llena de argón. La cámara se sella y se purga con argón o nitrógeno, gases inertes que evitan que el metal caliente se oxide. Un flujo constante de gas barre el humo y las salpicaduras (gotitas calientes diminutas) fuera de la trayectoria del láser.
Extiende una capa. El pistón de suministro sube, y una cuchilla recargadora extiende polvo metálico sobre la placa de construcción, normalmente de 0,02–0,06 mm de espesor.
Funde la capa. Un láser de fibra, normalmente de 200–1.000 W, traza la capa. Funde el polvo en un diminuto baño de fusión que se solidifica casi al instante, soldándose a la capa de abajo.
Baja y repite. La placa de construcción baja una capa y el ciclo se repite, a menudo miles de veces a lo largo de uno o más días.
Termina la pieza. Mientras siguen en la placa, las piezas reciben un tratamiento térmico de alivio de tensiones (calentamiento lento que relaja las tensiones encerradas). Después se cortan, se retiran los soportes, y muchas pasan a HIP (prensado isostático en caliente, lección 9.3) y mecanizado.
Datos clave
- Materiales
- Aleaciones de titanio (Ti-6Al-4V), aceros inoxidables y para herramientas, superaleaciones de níquel (Inconel), aluminio (AlSi10Mg), cobalto-cromo, aleaciones de cobre
- Piezas típicas
- Inyectores de motores de cohete, piezas de turbinas y del sistema de combustible, implantes médicos, coronas dentales, moldes con canales de refrigeración, intercambiadores de calor
- Tamaño de pieza
- Normalmente 25–40 cm por lado; las máquinas más grandes superan 1 m
- Precisión
- Unos ±0,1 mm tal como se imprime; las caras críticas se mecanizan después
- Acabado superficial
- Mate y algo rugosa, como papel de lija fino; más rugosa en las superficies orientadas hacia abajo; a menudo se granalla, se pule o se mecaniza
- Tamaño de lote adecuado
- De 1 a unos pocos miles de piezas al año; ideal cuando cada pieza es compleja y valiosa
- Coste de utillaje y máquina
- Sin utillaje; las máquinas cuestan de varios cientos de miles a unos pocos millones de dólares
- Velocidad
- Lento: las construcciones a menudo llevan de uno a varios días
Ventajas y límites
Ventajas
- Formas imposibles de mecanizar o fundir: canales interiores, retículas, formas orgánicas
- Metal totalmente denso, comparable al metal fundido o forjado tras el tratamiento térmico
- Varias piezas fusionadas en una, ahorrando montaje y peso
- Diseños ligeros a partir de la optimización topológica (software que elimina el material innecesario)
Límites
- Máquinas, polvo y posprocesado muy caros
- Necesita soportes, que hay que cortar o mecanizar
- Las tensiones térmicas encerradas pueden deformar las piezas o desprenderlas de la placa
- Lento, con superficies rugosas que a menudo necesitan mecanizado
Dónde se usa
- EspacioInyectores de motores de cohete, cámaras de combustión, piezas de turbobombas
- AeroespacialInyectores de combustible de motores a reacción, soportes, intercambiadores de calor
- MedicinaCotilos de cadera e implantes de columna con superficies porosas, implantes a medida
- DentalCoronas, puentes y estructuras de prótesis de cobalto-cromo
- UtillajeMoldes de inyección con refrigeración conformal (canales que siguen la forma de la pieza)
- Automovilismo deportivoSoportes ligeros, montantes, piezas de escape e hidráulicas
Cómo reconocerlo
- Una superficie metálica gris mate y algo granulosa, a menudo con débiles líneas de capa.
- Pequeñas cicatrices o zonas rugosas en las superficies orientadas hacia abajo, donde se retiraron los soportes.
- Una base plana, a menudo mecanizada, donde la pieza se cortó de la placa de construcción.
- Formas orgánicas, retículas o canales interiores que ningún taladro ni molde podría producir.
Compáralo con
Míralo
RAPID DIRECT · Todo el flujo de trabajo SLM, explicado para principiantes
Billy Wu · Imágenes en primer plano de una pieza mientras se construye
3D Distributed · Una máquina trabajando: láser, chispas y recargador
NASA's Marshall Space Flight Center · Piezas de motores de cohete impresas en la NASA
Ver fotos reales
- Wikipedia: Fusión selectiva por láser — esquema del proceso y fotos de piezas metálicas impresas
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- La LPBF funde polvo metálico con un láser en gas inerte, construyendo piezas totalmente densas capa a capa.
- Hace piezas metálicas complejas y ligeras que ningún otro proceso puede, pero despacio y a un coste elevado.
- Los soportes, el tratamiento térmico, el corte de la placa y a menudo el mecanizado forman parte de cada trabajo.
Más en Fabricación aditiva
Los 100 procesos
 8.1ShortFDM (modelado por deposición fundida)Extruye filamento de plástico fundido a través de una boquilla móvil (extrusión de material)Abrir la lección
 8.2Estereolitografía (SLA/DLP)Endurece resina líquida capa a capa con un láser o un proyector (fotopolimerización en cubeta)Abrir la lección
 8.3Sinterizado selectivo por láser (SLS)Un láser funde polvo de nailon en un lecho; el polvo suelto sostiene la pieza (fusión en lecho de polvo)Abrir la lección
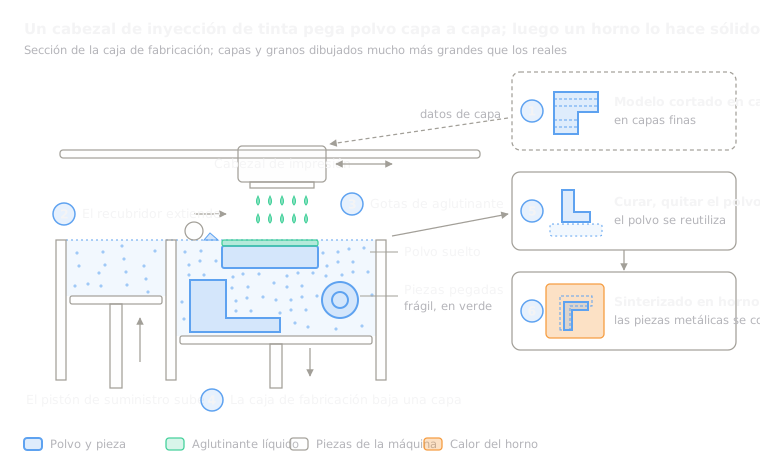 8.5Proyección de aglutinante (binder jetting)Cabezales de inyección de tinta pegan el polvo, y luego la pieza se cura o se sinteriza (binder jetting)Abrir la lección
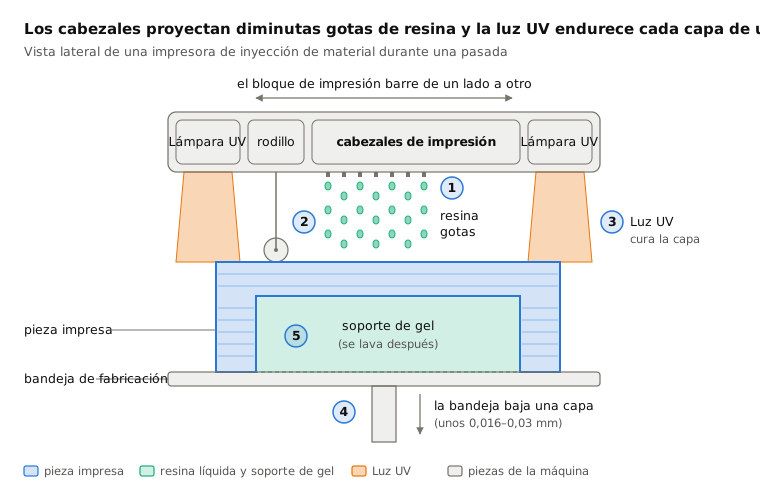
 8.6Proyección de material (PolyJet)Proyecta gotas de resina y las cura con luz UV (proyección de material)Abrir la lección
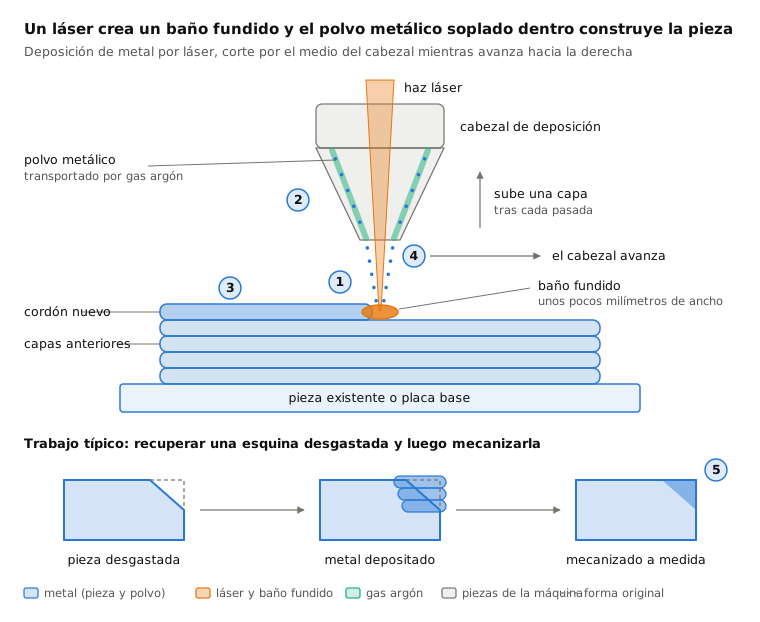
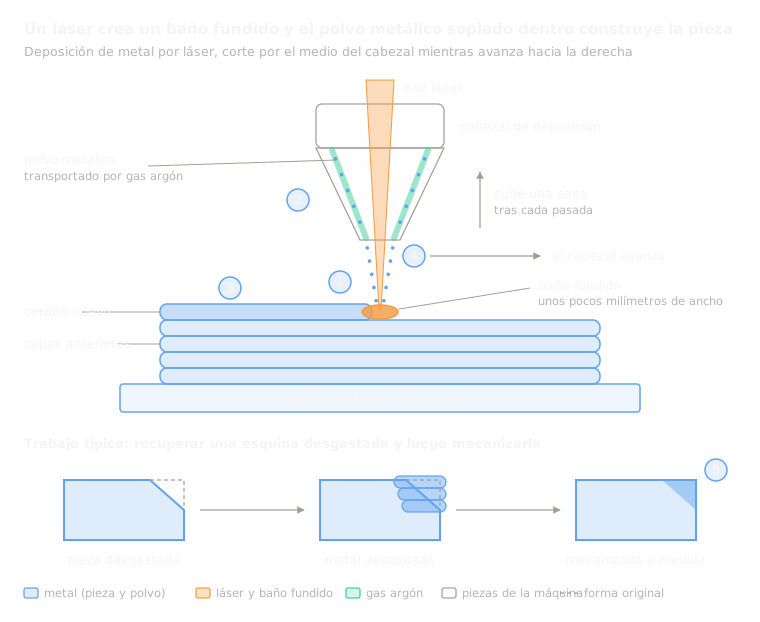 8.7Deposición por energía dirigida (DED/LMD)Un láser funde un baño sobre la pieza; el polvo soplado aporta metal (deposición por energía dirigida)Abrir la lección
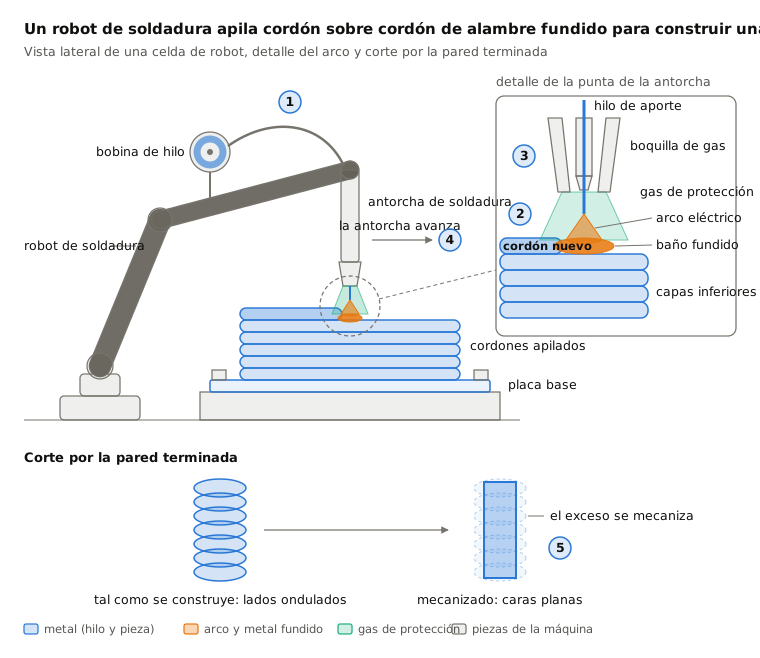
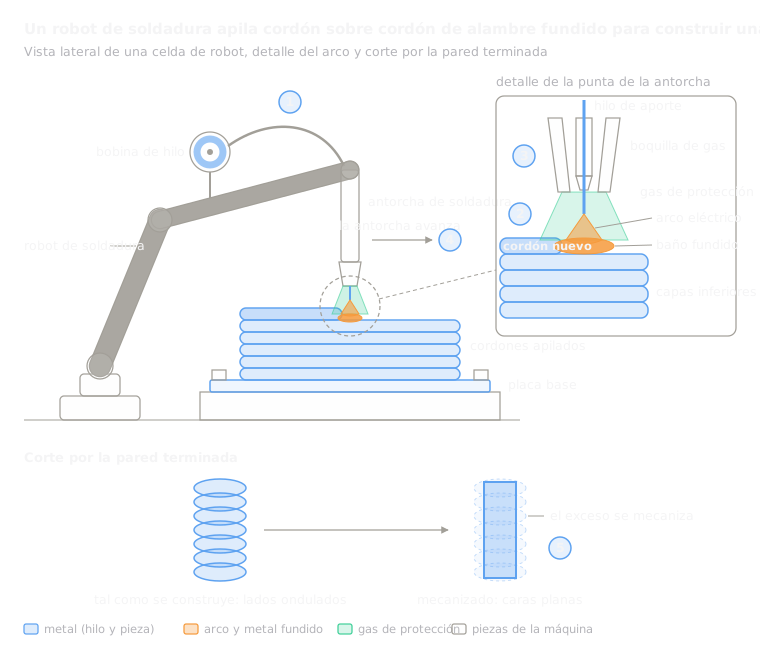 8.8Fabricación aditiva por arco y alambre (WAAM)Un robot de soldadura apila alambre fundido por arco en cordones (deposición de energía dirigida)Abrir la lección
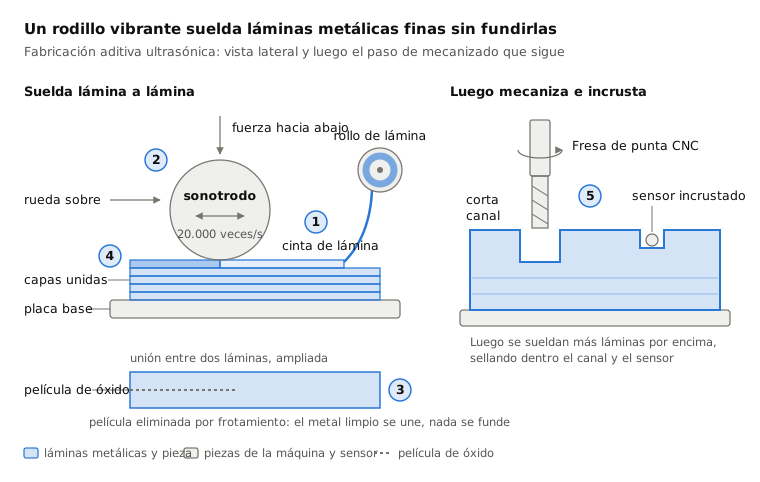
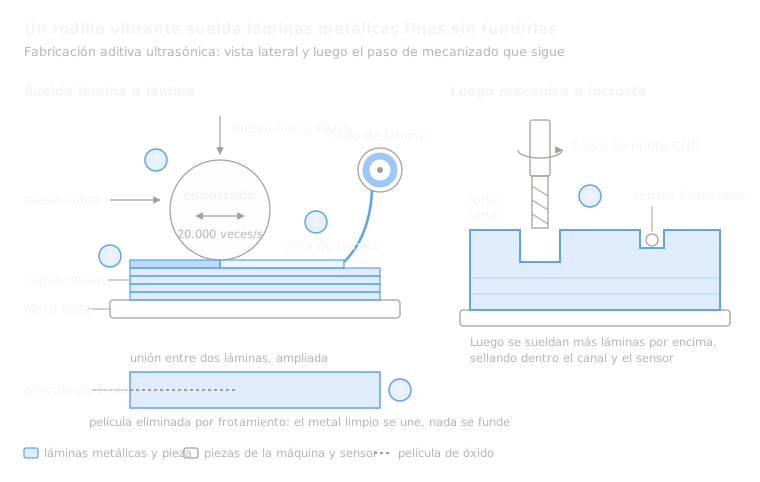 8.9Fabricación aditiva ultrasónica (UAM)La vibración ultrasónica suelda láminas metálicas sin fundirlas y luego una fresa las recorta (laminación de chapas)Abrir la lección
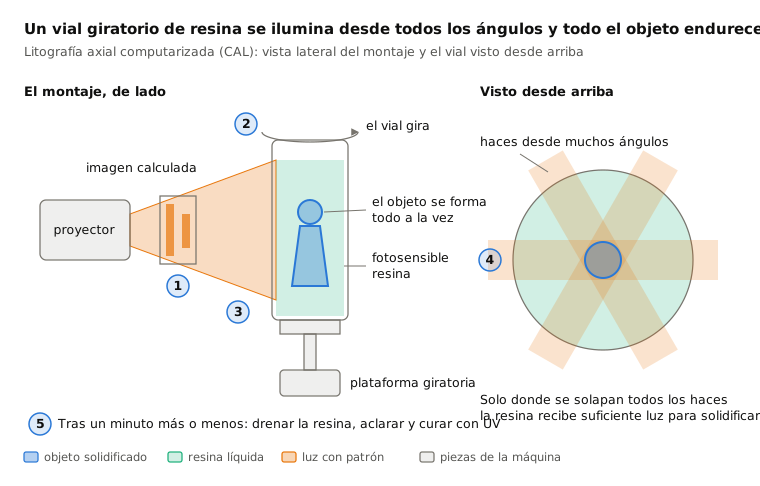
 8.10Impresión volumétrica (CAL)La luz desde todos los ángulos cura de una vez un vial giratorio de resina (impresión volumétrica)Abrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.