

Proyección de aglutinante (binder jetting)
Cabezales de inyección de tinta pegan el polvo, y luego la pieza se cura o se sinteriza (binder jetting)
La proyección de aglutinante construye una pieza extendiendo capas finas de polvo e imprimiendo sobre cada una un pegamento líquido, llamado aglutinante, con un cabezal de inyección de tinta. Funciona casi como una impresora de oficina, pero con polvo en lugar de papel. Importa porque es una de las formas más rápidas de imprimir piezas metálicas en lotes, y las fundiciones la usan para imprimir moldes de arena para colada.
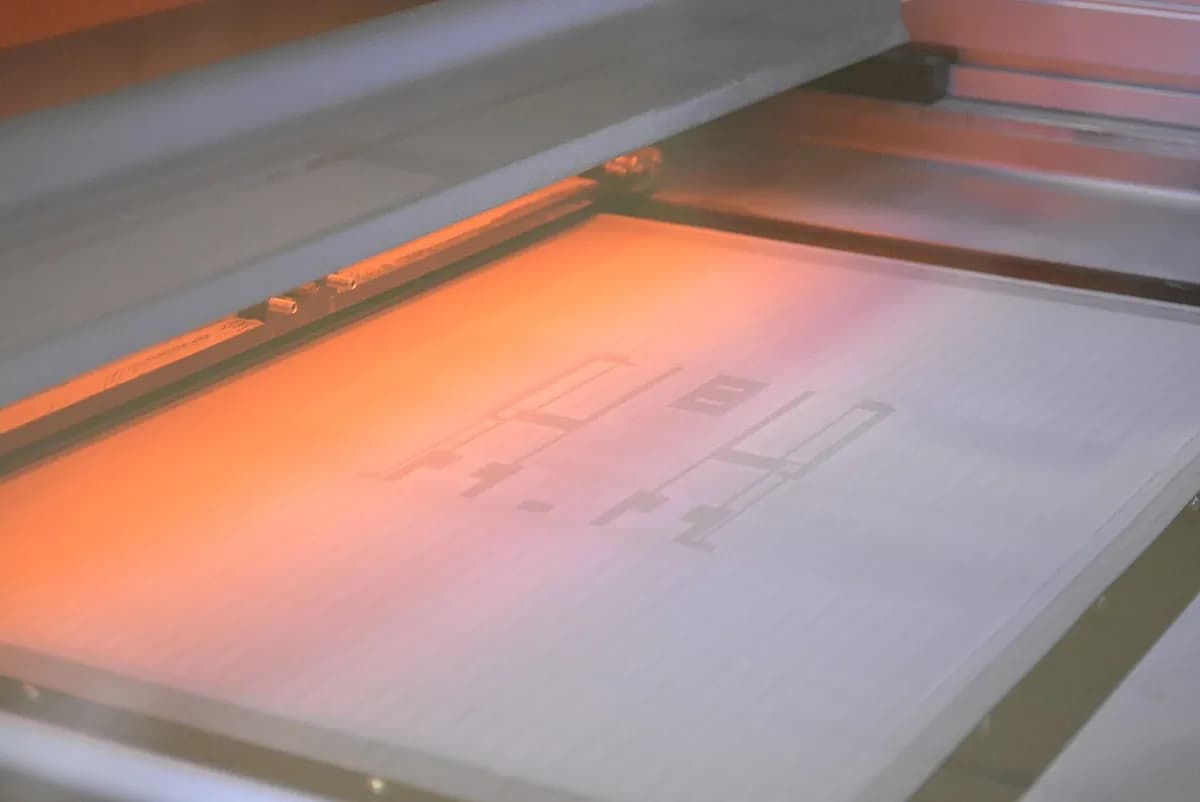
Cómo funciona
Corta el modelo en capas. El software corta el modelo 3D en capas finas. Las piezas se pueden empaquetar muy juntas y apilar, porque el polvo las sostiene.
Extiende una capa. El pistón de suministro sube y un recargador (un rodillo o una cuchilla) extiende una capa fina y uniforme de polvo, normalmente de 0,05–0,1 mm para metal.
Proyecta el aglutinante. Un cabezal de impresión de inyección de tinta barre la superficie y deja caer diminutas gotas de aglutinante solo donde debe estar la sección de la pieza. Los granos pegados se unen; el resto queda suelto.
Baja y repite. La cubeta baja una capa y el ciclo se repite hasta llenarla. No hace falta láser ni calor durante la impresión.
Cura y retira el polvo. Se calienta la cubeta para endurecer el aglutinante, y luego el polvo suelto se cepilla, se sopla y se reutiliza. Las piezas «en verde» pegadas son frágiles, como la tiza.
Sinteriza en un horno. Las piezas metálicas entran en un horno cerca de su punto de fusión, donde el aglutinante se quema y los granos se funden entre sí. La pieza se contrae aproximadamente un 15–20 % en cada dirección al densificarse.
Datos clave
- Materiales
- Aceros inoxidables, aceros para herramientas, cobre y otros metales; arena de fundición; cerámicas; yeso para modelos a todo color
- Piezas típicas
- Piezas metálicas pequeñas en lotes, moldes y machos de arena para colada, piezas cerámicas, figuras de colores
- Tamaño de pieza
- Las piezas metálicas suelen ser del tamaño de un puño o menores; las impresoras de arena construyen cubetas de hasta varios metros de largo
- Precisión
- Metal: unos ±1–2 % tras el sinterizado por la contracción; moldes de arena: unos ±0,3 mm
- Acabado superficial
- Mate y algo granulosa, como una buena pieza fundida; a menudo se granalla o se pule
- Tamaño de lote adecuado
- De cientos a decenas de miles de piezas metálicas pequeñas; de piezas únicas a series pequeñas de moldes de arena
- Coste de utillaje y máquina
- Sin utillaje; las máquinas más los hornos cuestan de unos cientos de miles a más de un millón de dólares
- Velocidad
- La impresión es rápida, a menudo horas por cubeta llena, pero el curado y el sinterizado añaden un día o más
Ventajas y límites
Ventajas
- Impresión rápida de una cubeta entera de piezas, sin soportes
- Sin calor durante la impresión, así que no hay alabeo ni tensiones internas
- Imprime moldes y machos de arena sin modelo, directamente desde un archivo
- Menor coste por pieza metálica que la fusión de lecho de polvo por láser a gran volumen
Límites
- Las piezas se contraen al sinterizar, lo que dificulta las tolerancias estrechas
- Las piezas en verde son frágiles y requieren una manipulación cuidadosa
- Puede quedar algo de porosidad, así que la resistencia puede quedarse por debajo de la del metal totalmente fundido
- Las paredes finas y las piezas planas grandes pueden combarse o deformarse en el horno
Dónde se usa
- FundicionesMoldes y machos de arena para bloques de motor, carcasas de bomba, prototipos
- AutomociónPequeños soportes y accesorios metálicos; moldes para piezas coladas
- Bienes de consumoPiezas de acero para cerraduras, herramientas y gafas en lotes
- IndustriaImpulsores de bomba, toberas, piezas cerámicas
- Arte y diseñoFiguras a todo color y maquetas de arquitectura en yeso
Cómo reconocerlo
- Una superficie mate y algo granulosa, un poco como una buena pieza fundida o un metal sinterizado.
- Sin marcas de soportes, y piezas con los bordes ligeramente suaves.
- En los moldes de arena, una textura arenosa y quebradiza con leves escalones en las curvas.
- Piezas metálicas muy pequeñas fabricadas en grandes lotes idénticos.
Compáralo con
Míralo
Mars Gadgets · Capa de polvo, aglutinante por inyección de tinta y sinterizado, para principiantes
AM Media | The Cool Parts Show · Periodistas del sector sobre la proyección de aglutinante y su paso de sinterizado
CATI: Computer Aided Technology is now GoEngineer · Una demostración de impresora, con piezas en verde mientras se les retira el polvo
voxeljet · Moldes y machos de arena impresos, y luego el metal vertido
Ver fotos reales
- Wikipedia: Proyección de aglutinante — pasos del proceso, materiales e historia; basado en texto
- Wikipedia: Procesos de impresión 3D — la proyección de aglutinante comparada con otros procesos aditivos
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- La proyección de aglutinante pega el polvo con gotas de inyección de tinta, capa a capa, sin calor durante la impresión.
- Las piezas metálicas salen frágiles y deben sinterizarse en un horno, donde se contraen.
- Es adecuada para lotes de piezas metálicas pequeñas y moldes de arena impresos para colada.
Más en Fabricación aditiva
Los 100 procesos
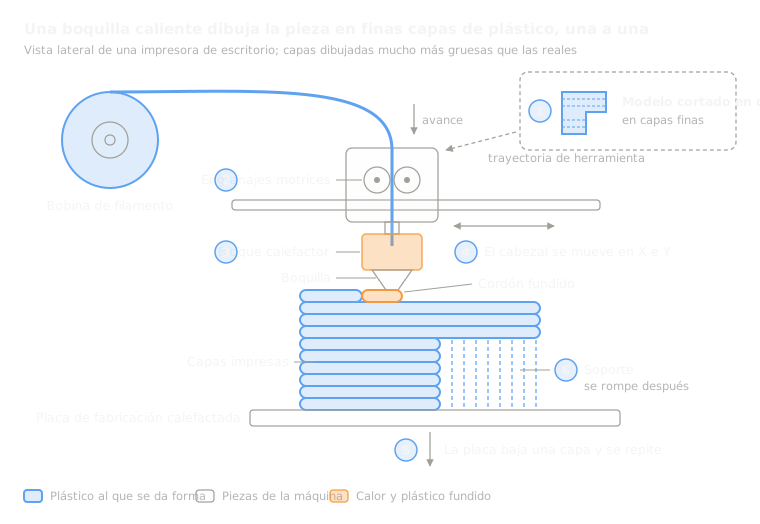 8.1ShortFDM (modelado por deposición fundida)Extruye filamento de plástico fundido a través de una boquilla móvil (extrusión de material)Abrir la lección
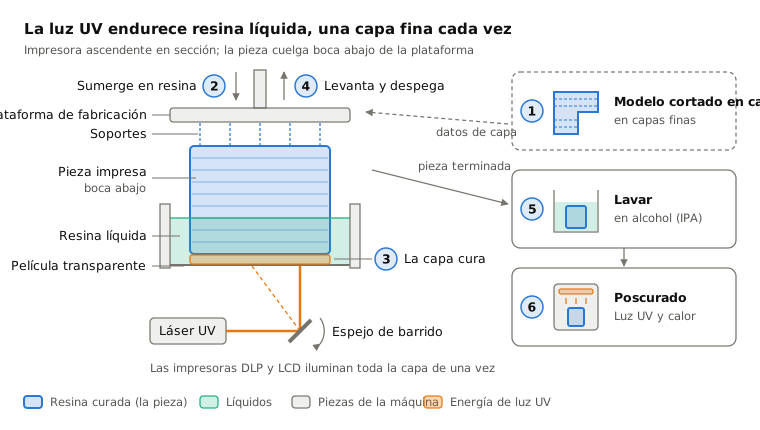
 8.2Estereolitografía (SLA/DLP)Endurece resina líquida capa a capa con un láser o un proyector (fotopolimerización en cubeta)Abrir la lección
 8.3Sinterizado selectivo por láser (SLS)Un láser funde polvo de nailon en un lecho; el polvo suelto sostiene la pieza (fusión en lecho de polvo)Abrir la lección
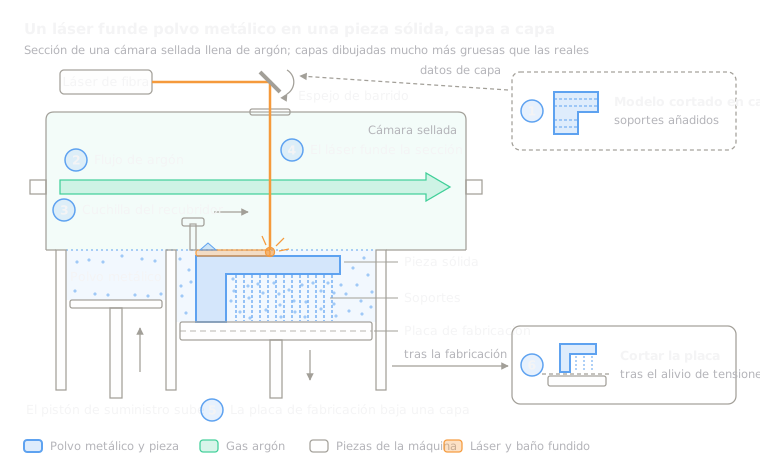 8.4Fusión de lecho de polvo por láser (metal, SLM/DMLS)Un láser funde capas finas de polvo metálico (fusión de lecho de polvo)Abrir la lección
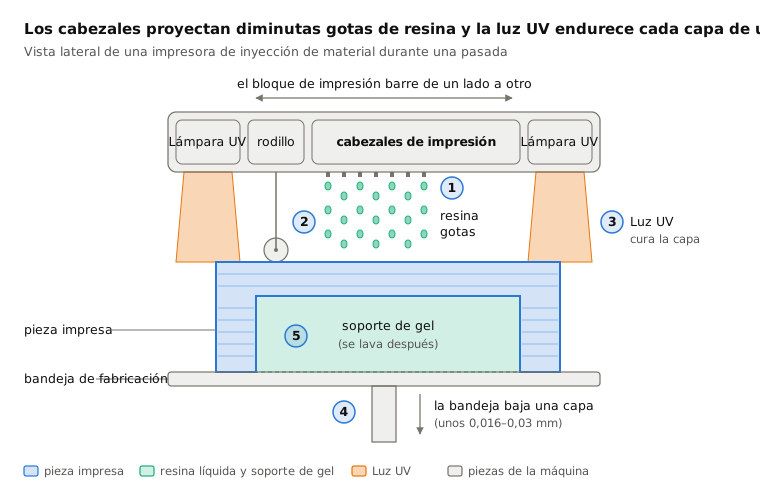
 8.6Proyección de material (PolyJet)Proyecta gotas de resina y las cura con luz UV (proyección de material)Abrir la lección
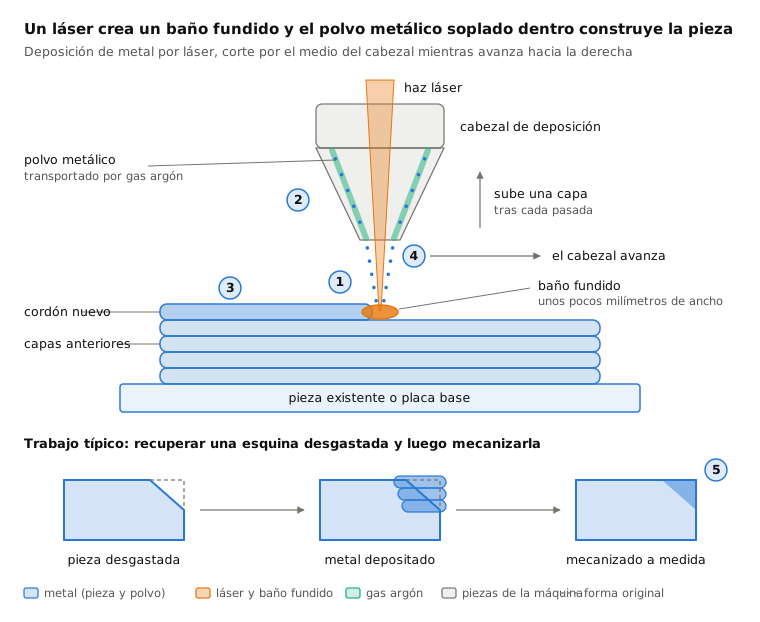
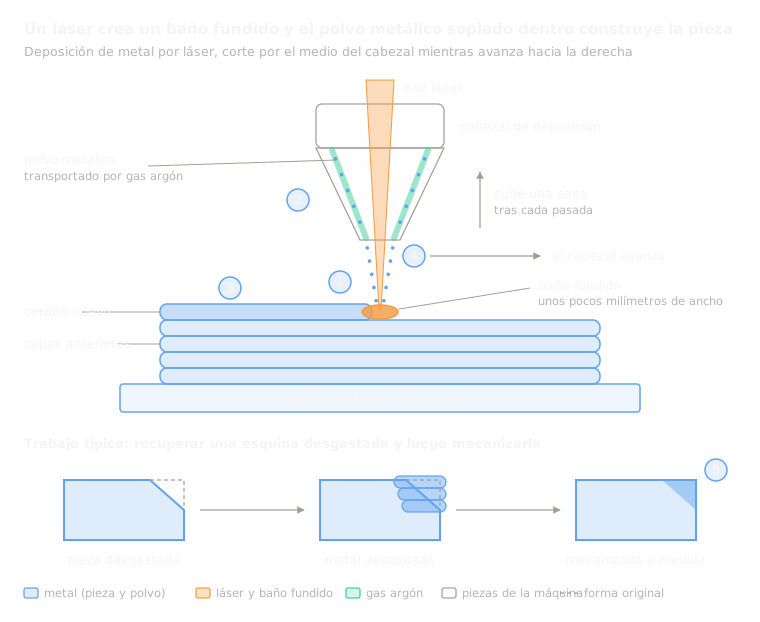 8.7Deposición por energía dirigida (DED/LMD)Un láser funde un baño sobre la pieza; el polvo soplado aporta metal (deposición por energía dirigida)Abrir la lección
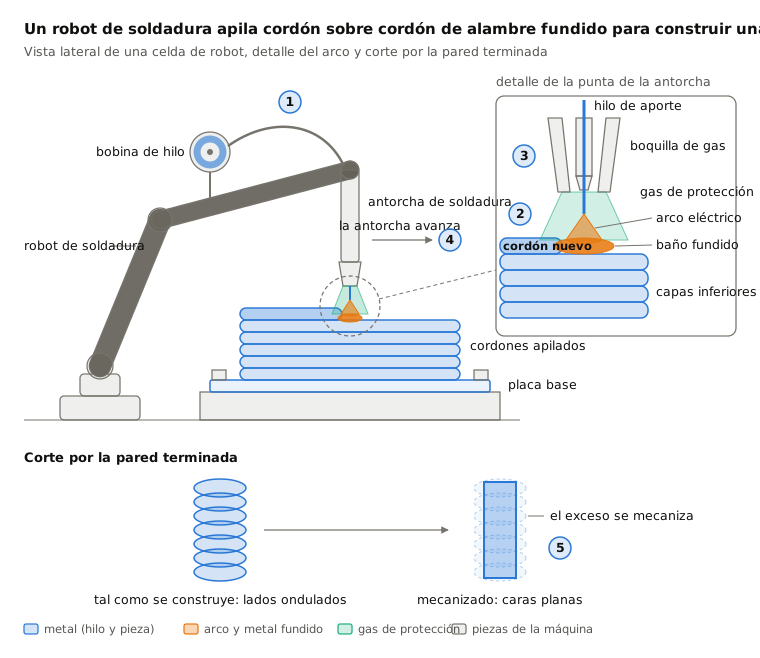
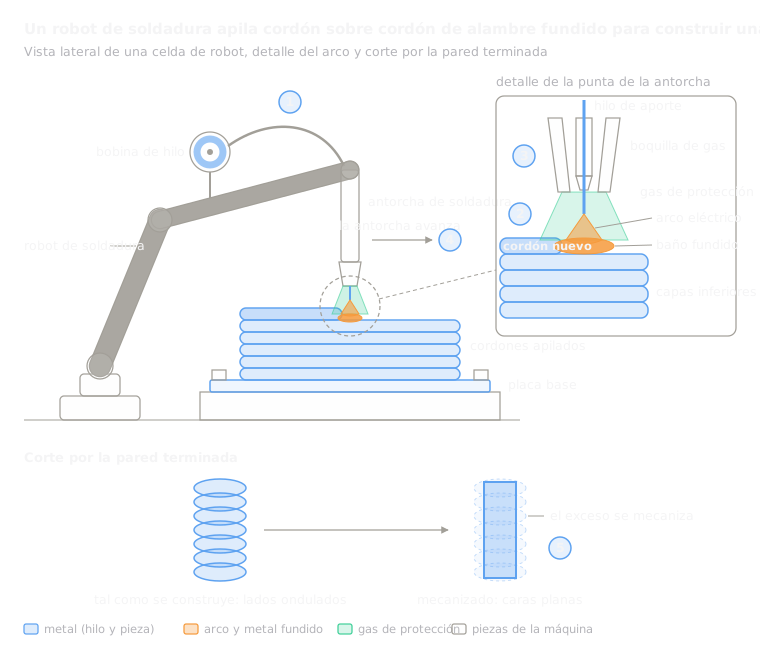 8.8Fabricación aditiva por arco y alambre (WAAM)Un robot de soldadura apila alambre fundido por arco en cordones (deposición de energía dirigida)Abrir la lección
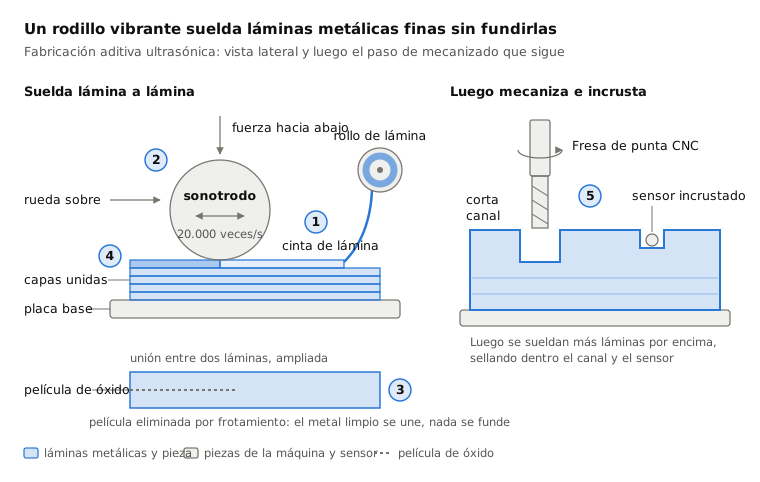
 8.9Fabricación aditiva ultrasónica (UAM)La vibración ultrasónica suelda láminas metálicas sin fundirlas y luego una fresa las recorta (laminación de chapas)Abrir la lección
 8.10Impresión volumétrica (CAL)La luz desde todos los ángulos cura de una vez un vial giratorio de resina (impresión volumétrica)Abrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.