

FDM (modelado por deposición fundida)
Extruye filamento de plástico fundido a través de una boquilla móvil (extrusión de material)
El FDM (modelado por deposición fundida, también llamado FFF) construye una pieza empujando plástico fundido por una boquilla fina, capa sobre capa. Es la impresora 3D de sobremesa que hay detrás de los soportes de móvil, las figuras de juguete y los mandos de repuesto. Importa porque convierte un archivo digital en una pieza de plástico real en pocas horas, sin molde ni utillaje.
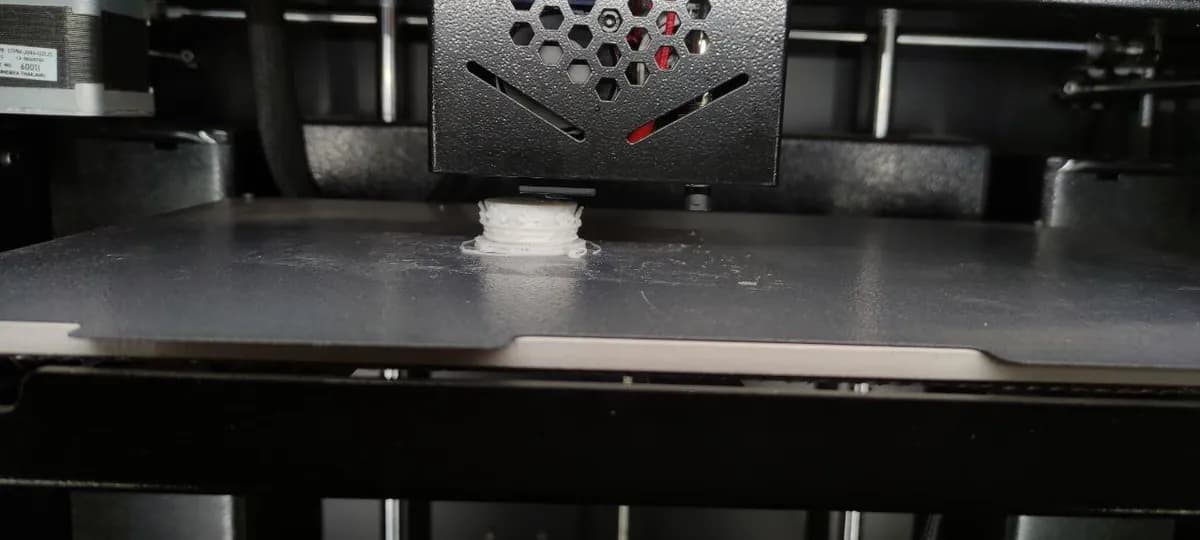
FDM (modelado por deposición fundida) en un minuto, por MecMade
Cómo funciona
Corta el modelo en capas. Un software llamado laminador corta el modelo 3D en capas horizontales finas. Después escribe la trayectoria de herramienta (la ruta exacta que seguirá la boquilla en cada capa).
Alimenta el filamento. Unos engranajes de arrastre sujetan un hilo de plástico llamado filamento, normalmente de 1,75 mm de grosor, y lo empujan de forma constante hacia el extrusor caliente.
Fúndelo. Un bloque calefactor calienta el plástico a unos 190–260 °C, según el material. Se ablanda hasta formar una pasta espesa, como pasta de dientes tibia.
Dibuja una capa. El cabezal se mueve en X e Y y deposita un cordón por la boquilla, normalmente de 0,4 mm de ancho. Traza primero las paredes exteriores y luego rellena el interior con un patrón disperso llamado relleno.
Sube un escalón y repite. La placa baja (o el cabezal sube) una altura de capa, normalmente 0,1–0,3 mm. La capa siguiente se funde sobre la de abajo, todavía caliente, cientos de veces.
Retira y limpia. Cuando se enfría, sacas la pieza de la placa. Los soportes (andamios temporales impresos bajo los voladizos) se rompen con la mano, y puedes lijar o pintar la superficie.
Datos clave
- Materiales
- Termoplásticos (plásticos que se ablandan al calentarlos): PLA, PETG, ABS, ASA, TPU flexible, nailon, policarbonato, calidades con fibra; PEEK y ULTEM en máquinas industriales
- Piezas típicas
- Prototipos, carcasas, soportes, plantillas y utillajes de sujeción, repuestos, modelos de exposición
- Tamaño de pieza
- Normalmente hasta unos 25 cm por lado en impresoras de sobremesa; las máquinas industriales llegan a aproximadamente 1 m
- Precisión
- Unos ±0,2–0,5 mm (unas pocas décimas de milímetro); mejor en máquinas industriales
- Acabado superficial
- Líneas de capa visibles y una superficie mate con estrías; lisa solo tras lijar, rellenar o recubrir
- Tamaño de lote adecuado
- De 1 a unos pocos cientos de piezas; las granjas de impresión con muchas impresoras llegan más lejos
- Coste de utillaje y máquina
- Sin utillaje; las impresoras de sobremesa cuestan de unos cientos a unos pocos miles de dólares, los sistemas industriales de decenas a cientos de miles
- Velocidad
- Lento: menos de una hora para un clip pequeño, un día o más para una pieza grande
Ventajas y límites
Ventajas
- La forma más barata y accesible de hacer una pieza de plástico a partir de un archivo
- Sin utillaje, así que un cambio de diseño no cuesta nada
- Plásticos de ingeniería reales, incluidos los tenaces, los resistentes al calor y los flexibles
- El relleno disperso hace piezas ligeras que ahorran material
Límites
- Líneas de capa visibles y un acabado rugoso
- Más débil entre capas que a lo largo de ellas (anisótropo, es decir, la resistencia depende de la dirección)
- Los voladizos necesitan soportes, que dejan marcas
- Lento, y el coste por pieza apenas baja con la cantidad
Dónde se usa
- Diseño de productoModelos conceptuales y prototipos funcionales de carcasas, clips y mandos
- FabricaciónPlantillas, utillajes, calibres y pinzas a medida para líneas de montaje
- Aeroespacial y automociónPrototipos, utillaje y piezas de interior de baja serie en plásticos ignífugos
- SanidadModelos anatómicos para planificar cirugías, piezas ortopédicas a medida
- Educación y aficionesProyectos de clase, accesorios de cosplay, repuestos para el hogar
Cómo reconocerlo
- Finas estrías horizontales en cada pared lateral, como una pila de hilos finos (líneas de capa).
- Un aspecto «escalonado» en superficies superiores suavemente inclinadas o curvas.
- Una pequeña costura o bulto donde empezó y terminó cada capa, a menudo alineados en vertical.
- Zonas rugosas o restos bajo los voladizos donde se rompieron los soportes, y una cara inferior muy plana que apoyaba en la placa de impresión.
Compáralo con
Míralo
3Dnatives · El principio del FDM explicado para principiantes
Protolabs · Cuándo conviene el FDM para un prototipo, con consejos de diseño
Protolabs · Una pieza creciendo capa a capa, acelerado
Strange Parts · Una enorme granja de impresión fabricando piezas en producción
Ver fotos reales
- Wikipedia: Fabricación con filamento fundido — diagramas del cabezal de extrusión, fotos de impresoras y de piezas impresas
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El FDM funde un filamento de plástico y dibuja la pieza cordón a cordón, capa a capa.
- Es el camino más barato de un archivo a una pieza de plástico real, pero es lento y muestra las líneas de capa.
- Las piezas son más débiles entre capas, así que orienta la impresión para que las cargas vayan a lo largo de las capas.
Más en Fabricación aditiva
Los 100 procesos
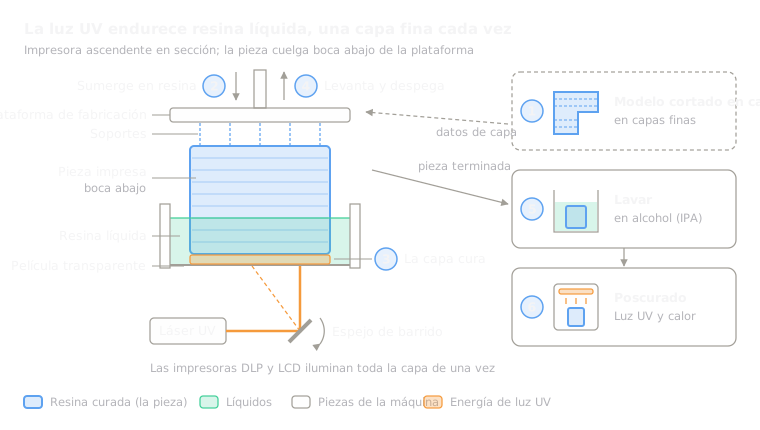 8.2Estereolitografía (SLA/DLP)Endurece resina líquida capa a capa con un láser o un proyector (fotopolimerización en cubeta)Abrir la lección
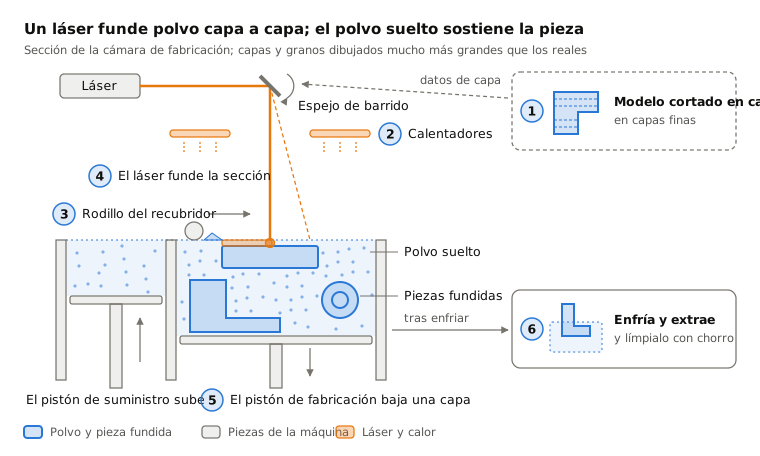
 8.3Sinterizado selectivo por láser (SLS)Un láser funde polvo de nailon en un lecho; el polvo suelto sostiene la pieza (fusión en lecho de polvo)Abrir la lección
 8.4Fusión de lecho de polvo por láser (metal, SLM/DMLS)Un láser funde capas finas de polvo metálico (fusión de lecho de polvo)Abrir la lección
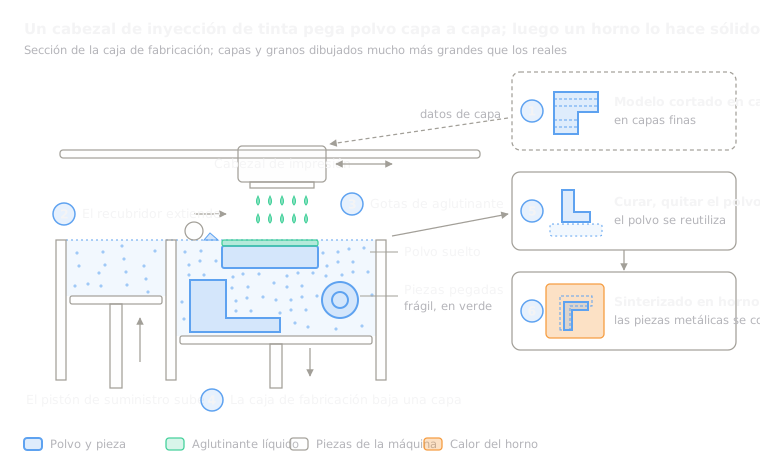 8.5Proyección de aglutinante (binder jetting)Cabezales de inyección de tinta pegan el polvo, y luego la pieza se cura o se sinteriza (binder jetting)Abrir la lección
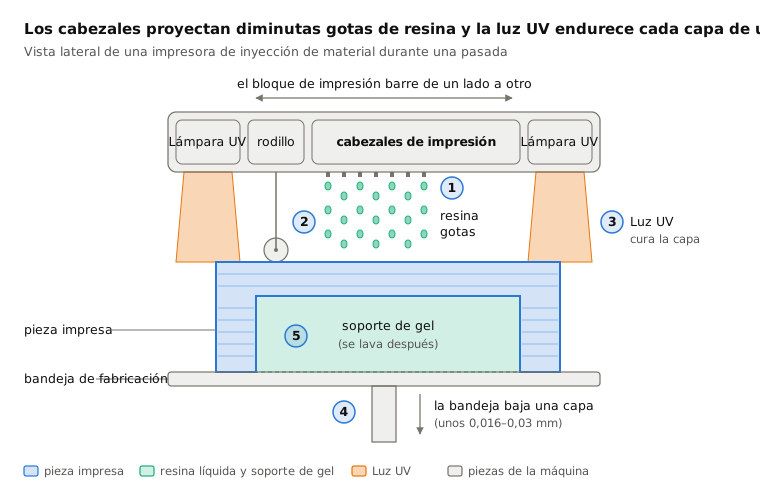
 8.6Proyección de material (PolyJet)Proyecta gotas de resina y las cura con luz UV (proyección de material)Abrir la lección
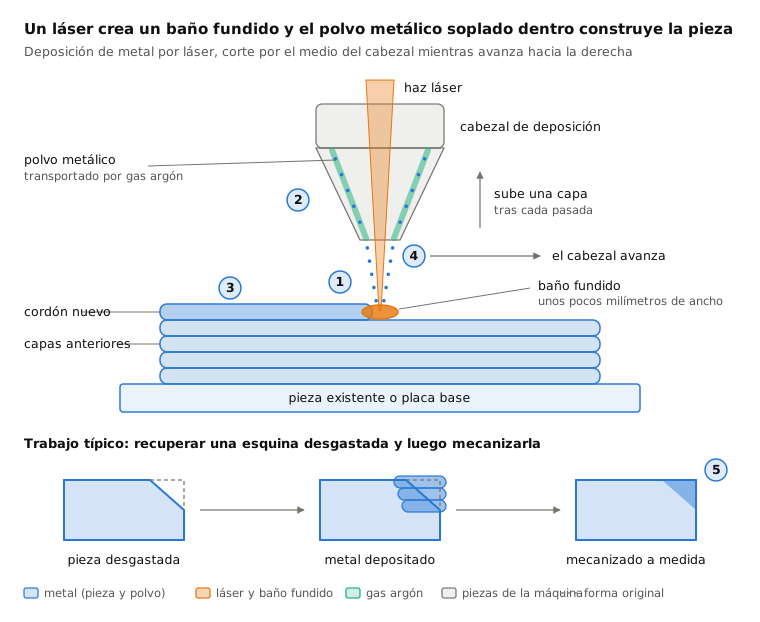
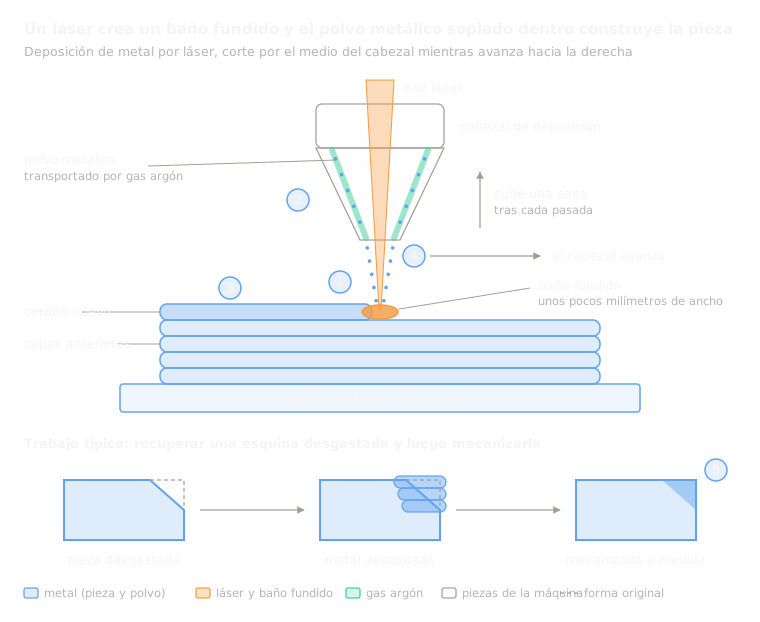 8.7Deposición por energía dirigida (DED/LMD)Un láser funde un baño sobre la pieza; el polvo soplado aporta metal (deposición por energía dirigida)Abrir la lección
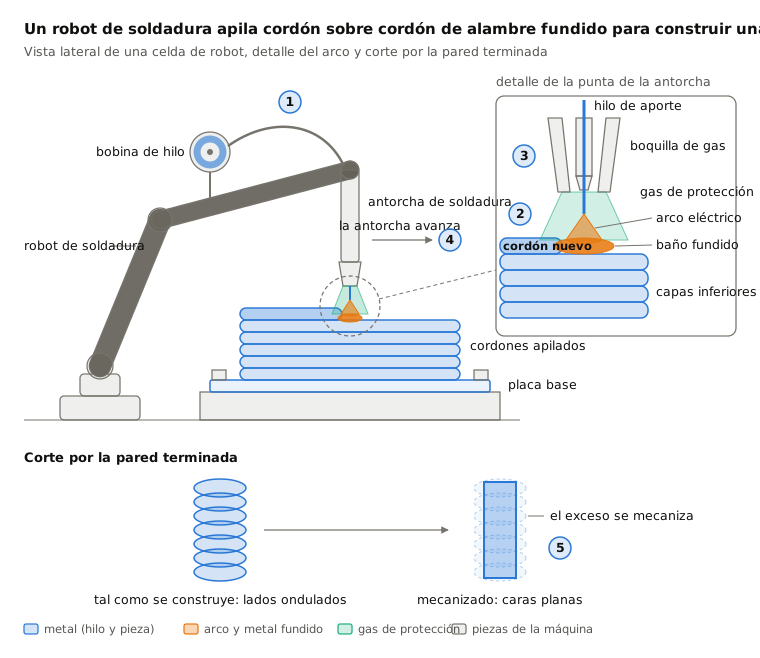
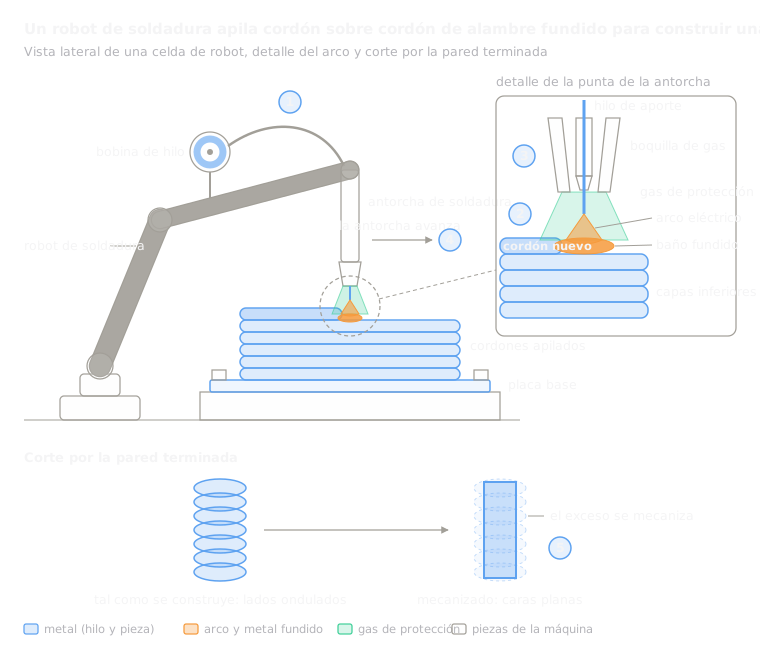 8.8Fabricación aditiva por arco y alambre (WAAM)Un robot de soldadura apila alambre fundido por arco en cordones (deposición de energía dirigida)Abrir la lección
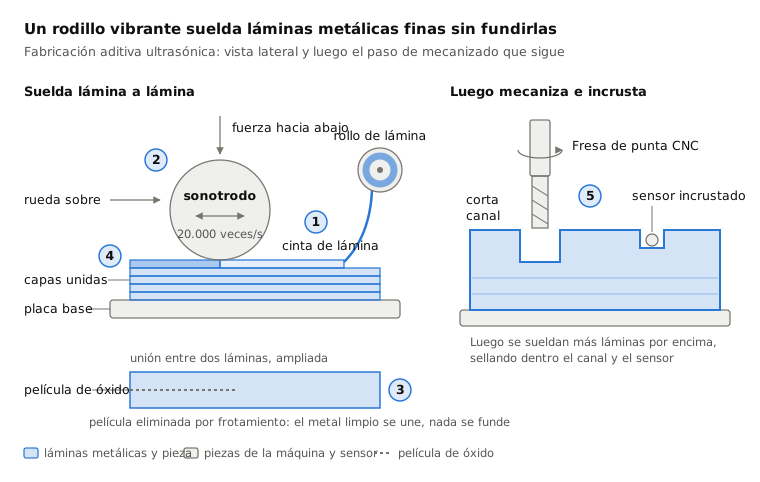
 8.9Fabricación aditiva ultrasónica (UAM)La vibración ultrasónica suelda láminas metálicas sin fundirlas y luego una fresa las recorta (laminación de chapas)Abrir la lección
 8.10Impresión volumétrica (CAL)La luz desde todos los ángulos cura de una vez un vial giratorio de resina (impresión volumétrica)Abrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.