

Sinterizado selectivo por láser (SLS)
Un láser funde polvo de nailon en un lecho; el polvo suelto sostiene la pieza (fusión en lecho de polvo)
El sinterizado selectivo por láser (SLS) usa un láser para fundir polvo fino de plástico, normalmente nailon, una capa fina cada vez. El polvo suelto alrededor de la pieza la sostiene, así que no hacen falta soportes. Importa porque fabrica piezas de plástico resistentes y funcionales en series pequeñas, como estructuras de drones, conductos y ortesis a medida.
Cómo funciona
Corta el modelo en capas. El software corta el modelo 3D en capas finas. Se pueden agrupar muchas piezas, incluso apiladas, para llenar todo el volumen de fabricación.
Calienta la cámara. Los calentadores mantienen el lecho de polvo justo por debajo de su punto de fusión, unos 170 °C para el nailon 12. Así el láser solo tiene que aportar un poco de energía extra.
Extiende una capa. El pistón de suministro sube y un recubridor (un rodillo o una cuchilla) extiende por la zona de fabricación una capa fina de polvo, normalmente de 0,1 mm.
Funde la sección. Un láser, dirigido por espejos rápidos, recorre la sección de la pieza. Sinteriza los granos (los une fundiéndolos en parte) entre sí y con la capa inferior.
Baja y repite. El pistón de fabricación baja una capa y se repiten los pasos 3 a 5. El polvo sin fundir se queda en su sitio y apuntala cada voladizo.
Enfría, extrae y limpia. El bloque de polvo, llamado torta, se enfría despacio, a menudo durante tanto tiempo como duró la impresión. Después se sacan las piezas, se elimina con chorro el polvo adherido y se mezcla el polvo sobrante con polvo nuevo para reutilizarlo.
Datos clave
- Materiales
- Sobre todo nailon (PA12, PA11); también nailon cargado con vidrio o carbono, TPU flexible, polipropileno y PEEK de alta temperatura
- Piezas típicas
- Prototipos funcionales, carcasas, encajes a presión y bisagras vivas, conductos, soportes, ortesis y empuñaduras a medida
- Tamaño de pieza
- Unos 15–30 cm por lado en máquinas de sobremesa; las industriales, hasta unos 70 cm
- Precisión
- Unos ±0,3 mm, o aproximadamente ±0,3 % en piezas grandes
- Acabado superficial
- Mate y algo granulosa, como papel de lija fino; a menudo teñida, pulida en tambor o alisada con vapor
- Tamaño de lote adecuado
- De 1 a unos pocos miles de piezas; una fabricación puede contener de decenas a cientos de piezas pequeñas
- Coste de utillaje y máquina
- Sin utillaje; los sistemas de sobremesa cuestan decenas de miles de dólares y los industriales, cientos de miles
- Velocidad
- De medio día a un día por fabricación, más varias horas o más de enfriamiento
Ventajas y límites
Ventajas
- Sin soportes, así que las piezas se pueden anidar y apilar para llenar todo el volumen
- Piezas de nailon resistentes y tenaces, casi tan fuertes entre capas como a lo largo de ellas
- Formas complejas: celosías, canales internos, incluso bisagras impresas ya ensambladas
- Bajo coste por pieza cuando la fabricación va llena
Límites
- Las máquinas y el polvo cuestan mucho más que en FDM
- Superficie rugosa y algo porosa que necesita acabado y puede absorber suciedad
- Largo tiempo de enfriamiento antes de poder desempaquetar las piezas
- Manipulación de polvo que ensucia, y hay que añadir algo de polvo nuevo en cada fabricación
Dónde se usa
- AeroespacialConductos de aire y soportes para aviones y drones
- MedicinaOrtesis a medida, encajes protésicos, guías quirúrgicas
- Productos de consumoMonturas de gafas, equipamiento deportivo, carcasas de series pequeñas
- AutomociónPrototipos, clips, conductos y piezas de producción de bajo volumen
- IndustriaPinzas de robot, plantillas y utillajes, piezas de repuesto
Cómo reconocerlo
- Una superficie mate, algo arenosa, a menudo blanquecina, gris o teñida de negro.
- Sin marcas de soportes en ninguna parte, ni siquiera bajo voladizos pronunciados.
- Tenues líneas de capa suaves en las superficies curvas, mucho menos visibles que las crestas del FDM.
- Pequeños orificios de salida en piezas huecas, dejados para poder vaciar el polvo atrapado.
Compáralo con
Míralo
Dr. D-Flo · El principio del SLS explicado para principiantes
Formlabs Support · Dentro de la máquina: láser, recubridor y calefacción
Vision Miner · Todo el flujo de trabajo, de la impresión al desempaquetado y el chorreado
EOS 3D Printing · SLS industrial usado para producción en serie
Ver fotos reales
- Wikipedia: Sinterizado selectivo por láser — esquema etiquetado del proceso y fotos de piezas SLS
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El SLS funde polvo de plástico con un láser, capa a capa, dentro de un lecho calentado.
- El polvo suelto sostiene la pieza, así que no hacen falta soportes y las piezas se pueden apilar.
- Las piezas salen resistentes pero granulosas, y necesitan horas de enfriamiento y limpieza.
Más en Fabricación aditiva
Los 100 procesos
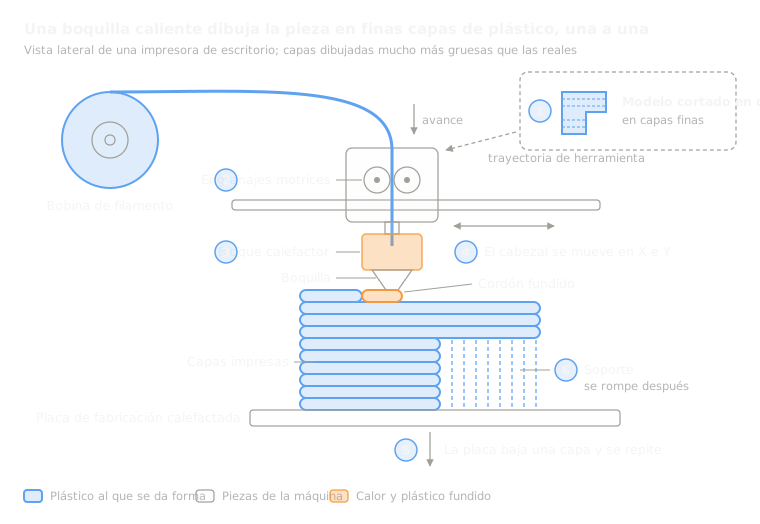 8.1ShortFDM (modelado por deposición fundida)Extruye filamento de plástico fundido a través de una boquilla móvil (extrusión de material)Abrir la lección
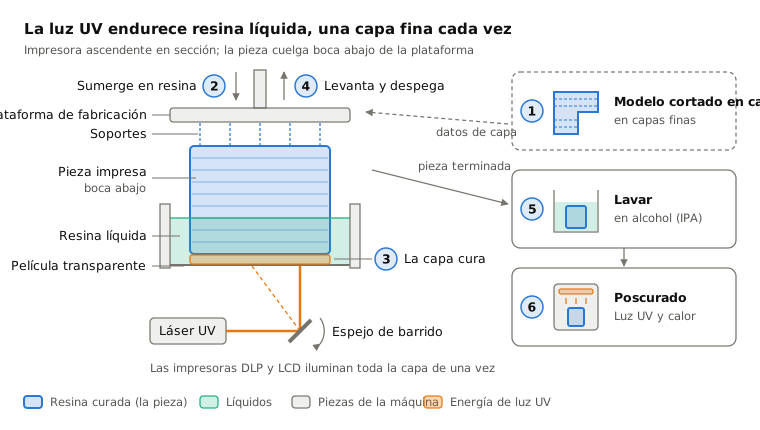
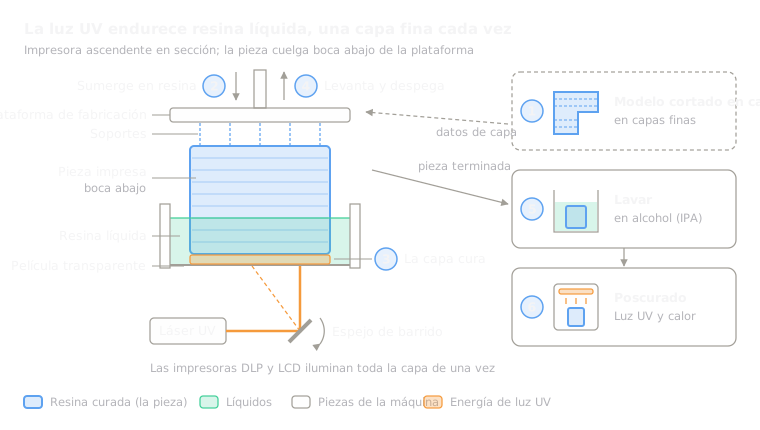 8.2Estereolitografía (SLA/DLP)Endurece resina líquida capa a capa con un láser o un proyector (fotopolimerización en cubeta)Abrir la lección
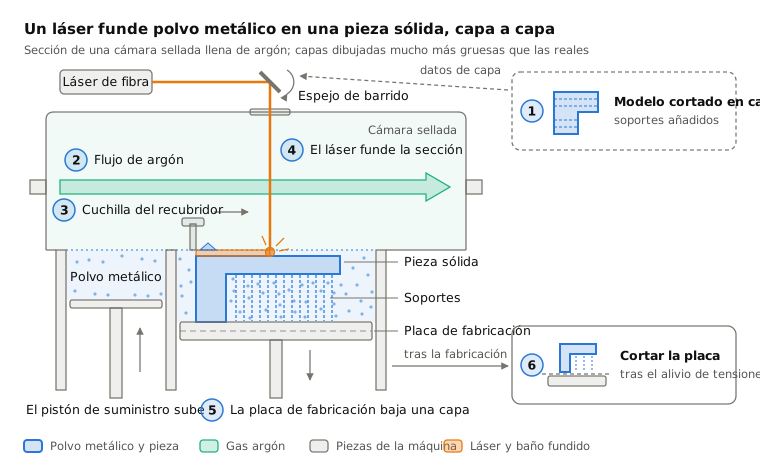
 8.4Fusión de lecho de polvo por láser (metal, SLM/DMLS)Un láser funde capas finas de polvo metálico (fusión de lecho de polvo)Abrir la lección
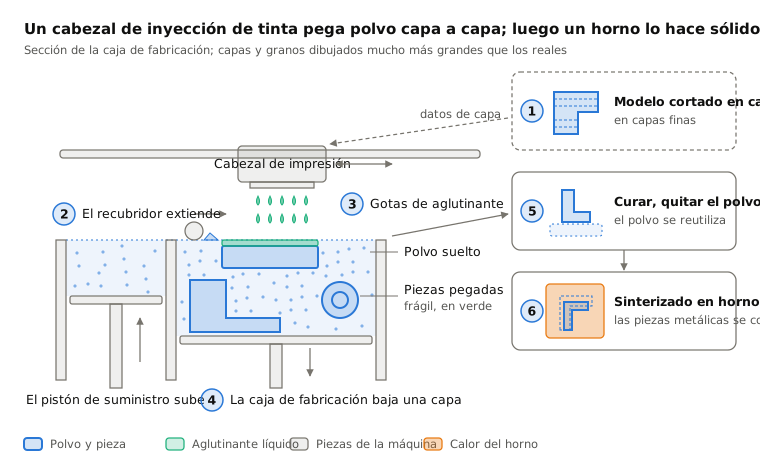
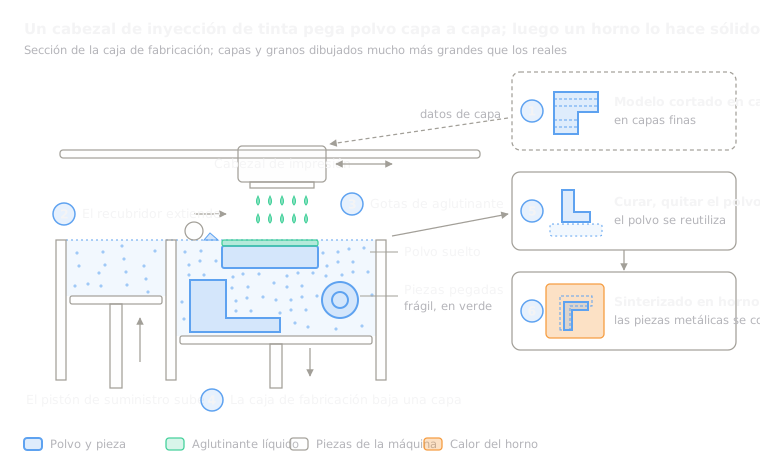 8.5Proyección de aglutinante (binder jetting)Cabezales de inyección de tinta pegan el polvo, y luego la pieza se cura o se sinteriza (binder jetting)Abrir la lección
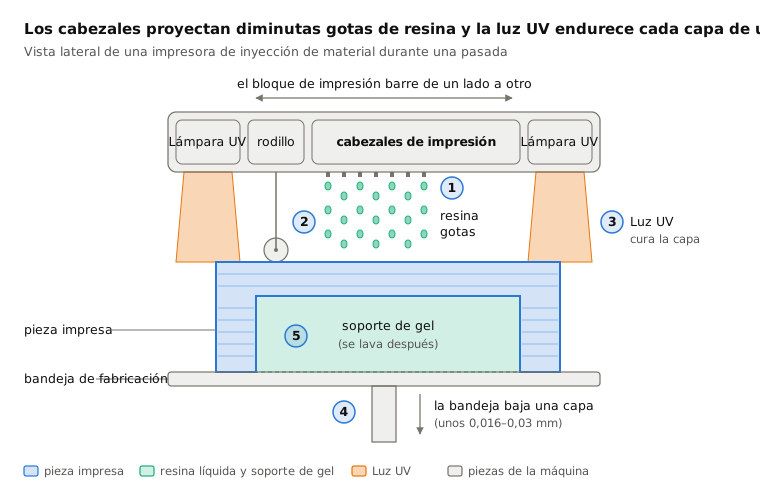
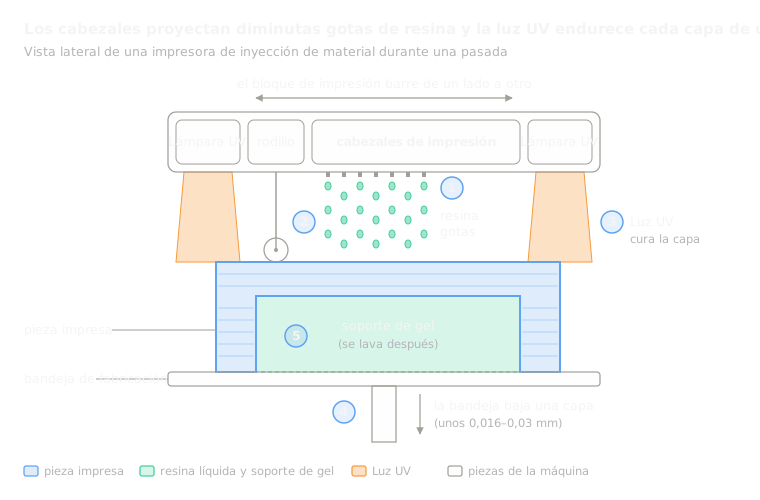 8.6Proyección de material (PolyJet)Proyecta gotas de resina y las cura con luz UV (proyección de material)Abrir la lección
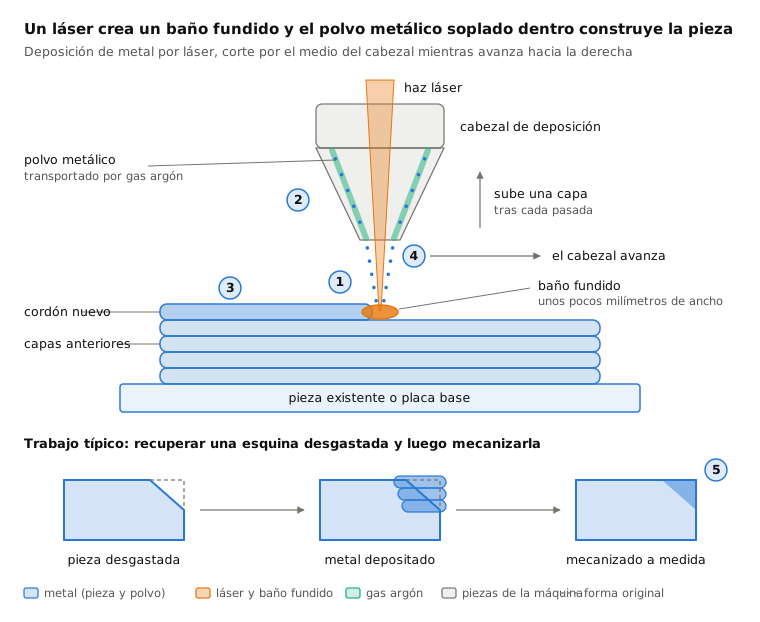
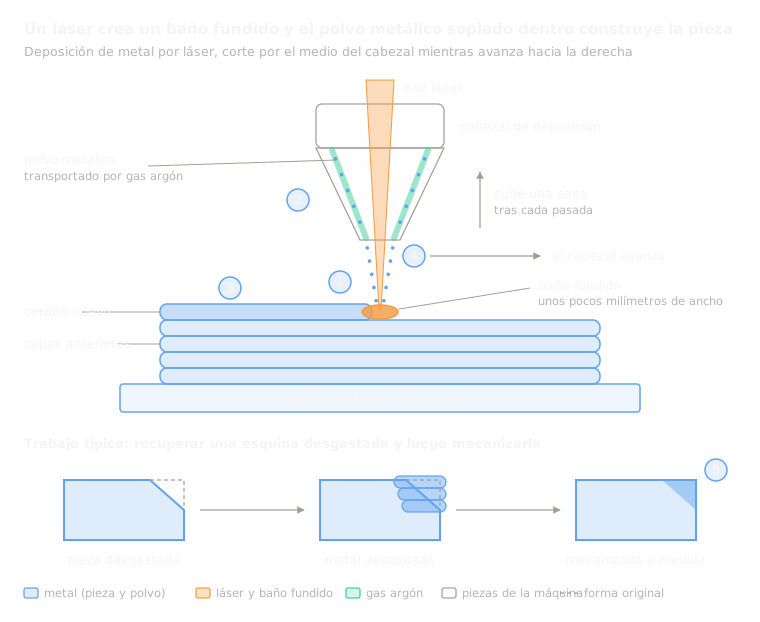 8.7Deposición por energía dirigida (DED/LMD)Un láser funde un baño sobre la pieza; el polvo soplado aporta metal (deposición por energía dirigida)Abrir la lección
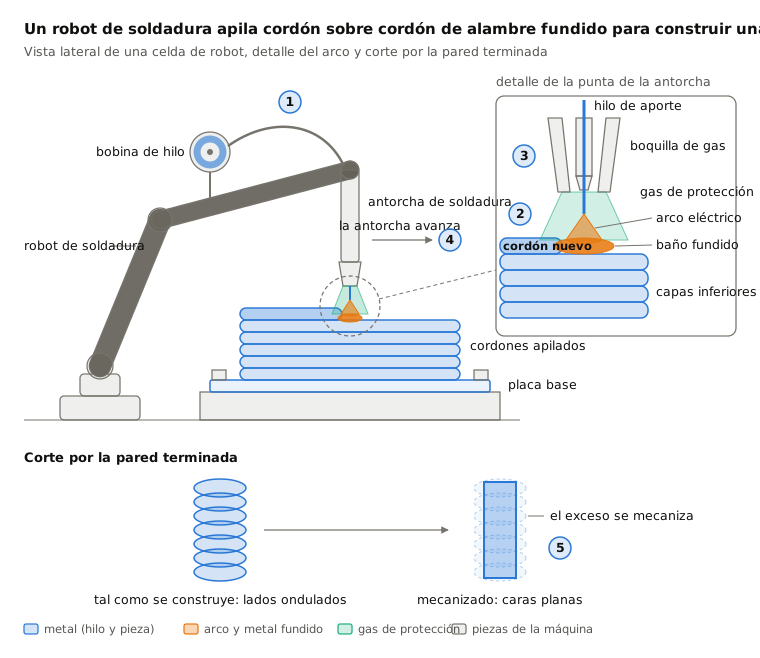
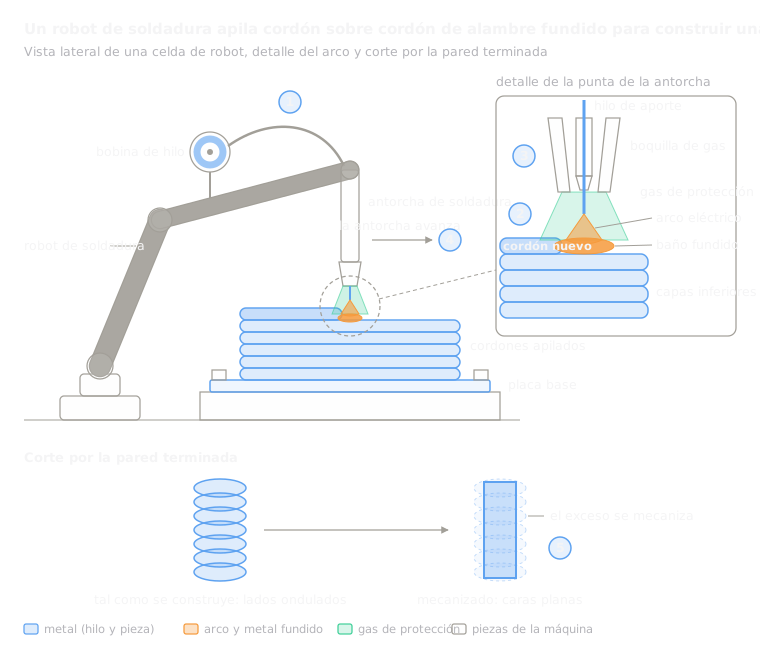 8.8Fabricación aditiva por arco y alambre (WAAM)Un robot de soldadura apila alambre fundido por arco en cordones (deposición de energía dirigida)Abrir la lección
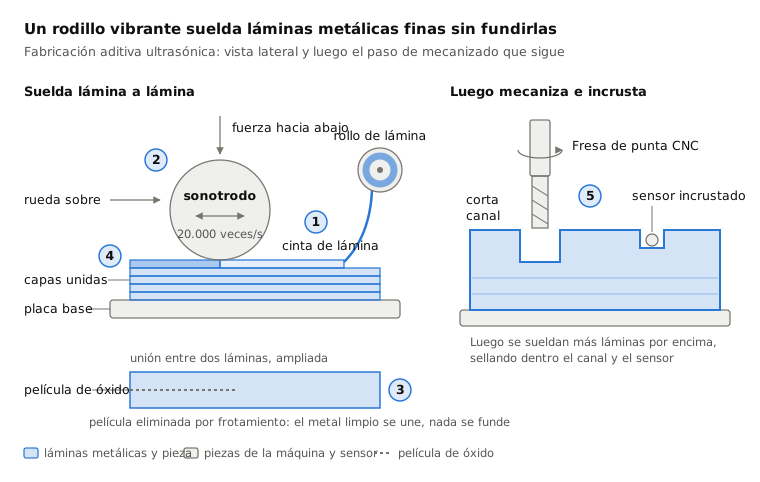
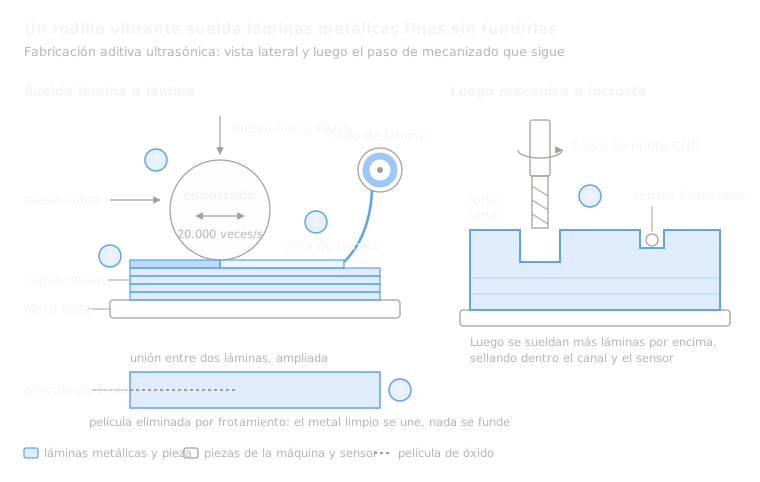 8.9Fabricación aditiva ultrasónica (UAM)La vibración ultrasónica suelda láminas metálicas sin fundirlas y luego una fresa las recorta (laminación de chapas)Abrir la lección
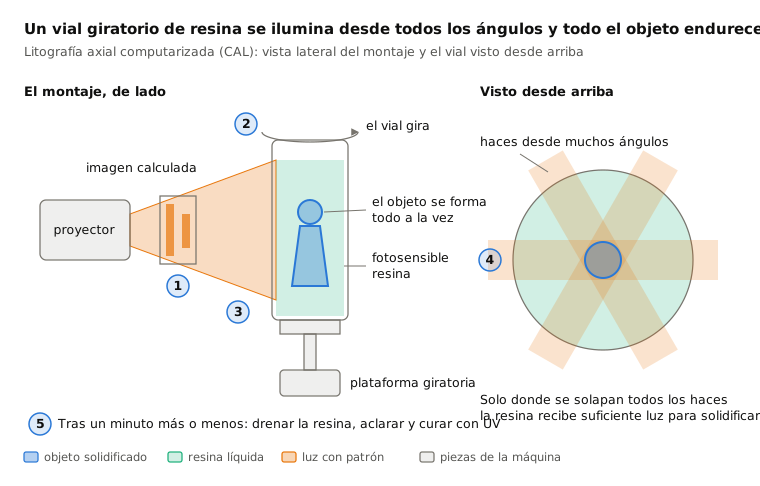
 8.10Impresión volumétrica (CAL)La luz desde todos los ángulos cura de una vez un vial giratorio de resina (impresión volumétrica)Abrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.