

सिंगल-क्रिस्टल कास्टिंग (टर्बाइन ब्लेड)
एक सिरे से धीमी जमावट पार्ट को एक ही क्रिस्टल के रूप में उगाती है
सिंगल-क्रिस्टल कास्टिंग ऐसा धातु पार्ट बनाती है जो एक लगातार क्रिस्टल होता है, जिसमें दानों की कोई सीमा (क्रिस्टलों के बीच की सीवनें) नहीं होती। यह जेट इंजनों और बिजलीघरों की गैस टर्बाइनों के सबसे गर्म टर्बाइन ब्लेडों के लिए इस्तेमाल होती है। वे ब्लेड हज़ारों घंटे लाल-गर्म घूमते हैं, और दानों की सीमाएँ ही वह जगह हैं जहाँ वे क्रीप करते (धीरे-धीरे खिंचते) और टूटते।
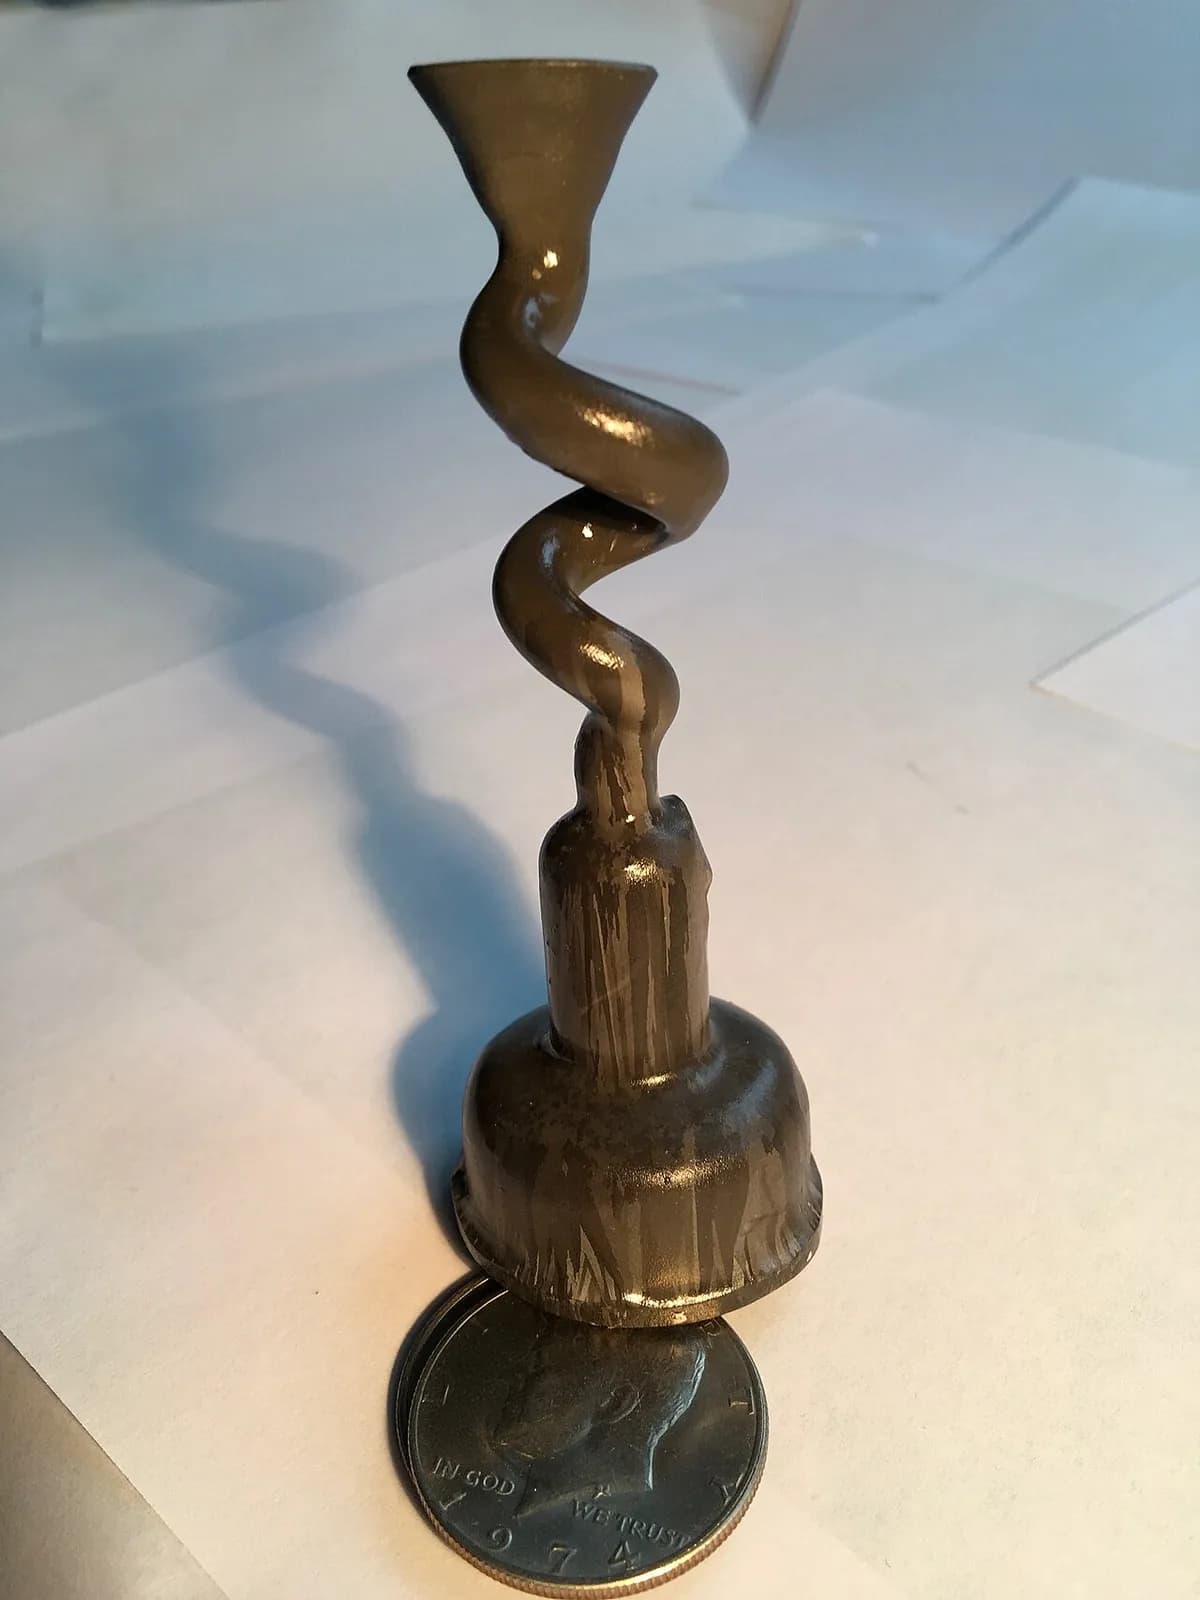
यह कैसे काम करती है
सिरेमिक मोल्ड बनाएँ। इन्वेस्टमेंट कास्टिंग (पाठ 1.2) की तरह, मोम के ब्लेड पर सिरेमिक चढ़ाया जाता है और मोम पिघलाकर निकाल दिया जाता है। भीतर का सिरेमिक कोर ब्लेड के कूलिंग चैनल बनाता है, और ब्लेड के नीचे एक सर्पिल रास्ता, ग्रेन सेलेक्टर, जोड़ा जाता है।
गर्म मोल्ड में डालें। मोल्ड वैक्यूम भट्टी के अंदर चिल प्लेट पर रखा जाता है, ताकि निकेल सुपरएलॉय हवा से अभिक्रिया न कर सके। मोल्ड को धातु के गलनांक से ऊपर, लगभग 1500 °C तक, गर्म किया जाता है और धातु डाली जाती है।
नीचे से जमना शुरू करें। पानी से ठंडी की गई चिल प्लेट सबसे पहले नीचे की धातु को जमाती है। स्टार्टर ब्लॉक में कई छोटे क्रिस्टल शुरू होते हैं, सब ऊपर की ओर बढ़ते हुए।
एक ही क्रिस्टल को निकलने दें। सर्पिल ग्रेन सेलेक्टर इतना घुमावदार है कि ज़्यादातर क्रिस्टल उसका पीछा नहीं कर पाते; आमतौर पर केवल एक ही ऊपर से निकल पाता है। उसकी दिशा तय करने के लिए इसकी जगह सीड क्रिस्टल भी इस्तेमाल हो सकता है।
धीरे-धीरे बाहर खींचें। मोल्ड को गर्म ज़ोन से बैफ़ल के रास्ते नीचे उतारा जाता है, आमतौर पर कुछ सेंटीमीटर प्रति घंटे। जमाव का अग्र मोर्चा बैफ़ल पर समतल रहता है और एकल क्रिस्टल पूरे ब्लेड में ऊपर की ओर उगता है।
खोल हटाएँ और जाँचें। सिरेमिक तोड़कर हटाया जाता है और कोर घुला दिया जाता है। हर ब्लेड को एच किया और जाँचा जाता है, X-रे और क्रिस्टल की दिशा के माप से, यह पक्का करने के लिए कि वह एक ही क्रिस्टल है।
मुख्य तथ्य
- सामग्री
- निकेल-आधारित सुपरएलॉय (क्रोमियम, कोबाल्ट, एल्युमिनियम, रेनियम आदि के साथ निकेल की गर्मी-रोधी मिश्रधातुएँ)
- आम पार्ट
- जेट इंजनों और गैस टर्बाइनों के हाई-प्रेशर टर्बाइन ब्लेड और वेन
- पार्ट का आकार
- विमान के ब्लेड कुछ सेंटीमीटर से लगभग 15 cm लंबे होते हैं; बिजलीघरों के ब्लेड कई गुना बड़े हो सकते हैं
- सटीकता
- इन्वेस्टमेंट-कास्टिंग स्तर, लगभग ±0.1 mm, महीन कूलिंग छेद बाद में ड्रिल किए जाते हैं
- सतह की फ़िनिश
- चिकनी: Ra (औसत खुरदरापन) लगभग 1 से 3 µm, फिर कोट की जाती है
- किस बैच साइज़ के लिए उपयुक्त
- प्रति इंजन प्रोग्राम साल में हज़ारों से सैकड़ों हज़ार ब्लेड
- टूलिंग और मशीन की लागत
- वैक्यूम विदड्रॉल भट्टियाँ मिलियनों डॉलर की; हर ब्लेड की कीमत सैकड़ों से हज़ारों डॉलर
- गति
- धीमी: प्रति विदड्रॉल रन कुछ घंटे, प्रति भट्टी लोड कई मोल्ड के साथ
ताक़तें और सीमाएँ
खूबियाँ
- दानों की कोई सीमा नहीं, इसलिए लाल-गर्म अवस्था में क्रीप और दरारों के प्रति उत्कृष्ट प्रतिरोध
- इंजनों को ज़्यादा गर्म चलने देती है, जिससे ईंधन बचता है
- सबसे अच्छी कठोरता और फ़ैटीग उम्र के लिए क्रिस्टल की दिशा चुनी जा सकती है
- जटिल भीतरी कूलिंग चैनल सिरेमिक कोर से बनते हैं
सीमाएँ
- बहुत धीमी और महँगी
- भटके दाने बनने पर कई ब्लेड कबाड़ में चले जाते हैं
- वैक्यूम भट्टियाँ और रेनियम जैसे दुर्लभ तत्वों वाली महँगी मिश्रधातुएँ चाहिए
- केवल छोटे, बहुत ऊँचे मूल्य के पार्ट के लिए व्यावहारिक
कहाँ इस्तेमाल होती है
- एयरोस्पेसजेट इंजनों के हाई-प्रेशर टर्बाइन ब्लेड और वेन
- बिजली उत्पादनबड़ी गैस टर्बाइनों के पहले चरण के ब्लेड
- रक्षासैन्य जेट और हेलीकॉप्टर इंजन
- शोधमिश्रधातुओं के अध्ययन के लिए सिंगल-क्रिस्टल नमूने
इसे कैसे पहचानें
- तैयार, कोट किए ब्लेड पर आमतौर पर यह दिखता नहीं: वह किसी भी सटीक कास्टिंग जैसा ही दिखता है।
- एचिंग (दानों को उजागर करने वाला अम्ल का बाथ) के बाद, सिंगल-क्रिस्टल ब्लेड पर एक एकसमान सतह दिखती है जिसमें दानों का कोई पैटर्न नहीं होता।
- साधारण कास्ट ब्लेड पर दानों का पैचवर्क दिखता है; दिशात्मक रूप से जमाए गए ब्लेड पर जड़ से नोक तक लंबी धारियाँ दिखती हैं।
- सतह पर नन्हे कूलिंग छेद और देवदार के पेड़ के आकार की जड़, जो गर्म सेक्शन के ब्लेडों की पहचान है।
तुलना करें
देखें
Magic Marks · एकल क्रिस्टलों के पीछे की धीमी, एकतरफ़ा जमावट की छोटी व्याख्या
Asianometry · साधारण से स्तंभाकार और फिर सिंगल-क्रिस्टल ब्लेडों तक का इतिहास
Jetline Marvel · ये ब्लेड बनाना इतना कठिन क्यों है और इतने सारे कबाड़ में क्यों जाते हैं
The Business Times · टर्बाइन-ब्लेड फ़ैक्टरी की असली फ़ुटेज
असली तस्वीरें देखें
- Wikipedia: Turbine blade — ब्लेड की सामग्रियाँ, कूलिंग और कास्टिंग की पृष्ठभूमि
- Wikipedia: Directional solidification — धीमी, एकतरफ़ा जमावट की विधि
- Wikimedia Commons फ़ोटो खोज
याद रखें
- लक्ष्य ऐसा पार्ट है जिसमें दानों की सीमाएँ न हों, जो लाल-गर्म अवस्था में कमज़ोर होती हैं।
- नीचे से ऊपर की धीमी जमावट और सर्पिल सेलेक्टर केवल एक क्रिस्टल को उगने देते हैं।
- बेहद धीमी और महँगी, इसलिए सबसे गर्म टर्बाइन ब्लेडों के लिए आरक्षित।
कास्टिंग में और
सभी 100 प्रक्रियाएँ
 1.1शॉर्टसैंड कास्टिंगरेत में दबाकर बनाई गुहा में धातु डाली जाती है; रेत तोड़कर हटा दी जाती हैपाठ खोलें
 1.2इन्वेस्टमेंट कास्टिंग (लॉस्ट वैक्स)मोम की नक़ल पर सिरेमिक की परत, मोम पिघलाकर निकाला जाता है, फिर धातु भरी जाती हैपाठ खोलें
 1.3परमानेंट मोल्ड कास्टिंगगुरुत्वाकर्षण से दोबारा इस्तेमाल होने वाले स्टील मोल्ड में डाली गई धातुपाठ खोलें
 1.4डाई कास्टिंगऊँचे दाब पर स्टील डाई में दागी गई धातुपाठ खोलें
 1.5सेंट्रीफ़्यूगल कास्टिंगघूमते साँचे की दीवार पर फेंकी गई धातुपाठ खोलें
 1.6लॉस्ट फ़ोम कास्टिंगढीली रेत में दबी फ़ोम की नक़ल पर धातु डाली जाती हैपाठ खोलें
 1.7सेमी-सॉलिड कास्टिंग (थिक्सोमोल्डिंग और रियोकास्टिंग)आधी ठोस धातु की लुगदी स्टील डाई में इंजेक्ट की जाती हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।