放電プラズマ焼結(SPS)
パルス電流が、プレスした黒鉛ダイを数分で加熱する
放電プラズマ焼結(SPS)は、黒鉛のダイの中で粉末をプレスしながら、大きなパルス電流を流す工程です。ダイ自体が発熱するので、粉末は何時間ではなく数分で緻密な固体になります。研究室では、通常の炉では緻密化しにくい超硬セラミックスなどの新材料をつくるのに使われます。
しくみ
ダイに充填する。 粉末を、2 つの黒鉛パンチのあいだの黒鉛ダイ(厚い筒)に注ぎます。部品が外れやすいように、ダイの内側には通常、黒鉛箔を敷きます。
セットして排気する。 ダイのスタックを、チャンバー内のプレスの水冷ラムのあいだにセットします。熱い黒鉛と粉末が燃えないように、空気を排気(真空)するか、アルゴンに置き換えます。
プレスして電流を流す。 ラムが通常 30〜100 MPa でプレスするあいだ、電源が、数ボルトで数千アンペアのパルス直流を、黒鉛に流します。ダイは、トースターの電熱線のように電気抵抗で内側から、毎分 100 °C 以上の速さで加熱されます。名前に反して、通常は火花もプラズマもありません。
短時間保持する。 最高温度(材料により、多くは 1,000〜2,000 °C)で通常 5〜10 分保持すると、粒子が結合して気孔が押し出されます。粉末が収縮するにつれてラムが下がり、緻密になったことがわかります。
冷却して取り出す。 電源を切ると、水冷ラムが熱を急速に奪います。緻密な円板をダイから押し出し、切断や仕上げの前に、黒鉛の表皮を研削で取り除きます。
主なポイント
- 材料
- セラミックス(アルミナ、炭化ケイ素、ホウ化物)、超硬合金、タングステンなど融点の高い金属、熱電材料、複合材、非常に微細な粉末
- 代表的な部品
- 円板と単純なブロック:スパッタリングターゲット、防護用タイル、切削工具のブランク、研究用の試料
- 部品サイズ
- 研究室では主に直径 10〜50 mm の円板。産業用機械では直径数百ミリまでの部品をつくる
- 精度
- 焼結したままでは粗い:直径はダイで決まるが、厚さはそれほど正確ではない。最終的な公差は研削で出す
- 表面仕上げ
- 灰色の黒鉛の表皮。あとで研削や研磨で取り除く
- 向いているロット数
- 1 点ものから少量生産まで:研究、試作、特殊な部品
- 金型・設備コスト
- 黒鉛ダイは消耗品で、数十から数百ドル程度。機械は数十万ドル(研究室用)から数百万ドル(産業用)まで
- 速度
- 通常は 1 回 10〜30 分に冷却を加えた時間で、1 回に部品 1 個、または小さな積層
強みと限界
強み
- 非常に速い:数時間ではなく数分
- 結晶粒(材料の中の小さな結晶)を非常に細かく保ち、強くなったり、透明になったりすることもある
- ホウ化物や炭化物のような焼結しにくい材料を、しばしば添加剤なしで緻密化できる
- 異なる材料の層を、1 回の運転で接合できる
限界
- 単純な形のみ:円板、ブロック、短い円柱
- 小さな部品で、機械 1 台あたりの生産量が少ない
- 黒鉛の工具は圧力を約 100 MPa に制限し、表面に炭素を加えることがある
- 大きな部品や、電気を通さない粉末では、温度が不均一になることがある
使われる場所
- 研究室新しいセラミックス、合金、複合材。多くの配合の素早い試験
- エレクトロニクス熱電材料、薄膜コーティング用のスパッタリングターゲット
- 防衛と航空宇宙炭化ホウ素の防護材、極限の高温に耐えるセラミックス
- 工具切削工具のブランクと超硬合金の部品
- 光学スピネルの窓などの透明セラミックス。主に研究規模
見分け方
- 丸いダイの形がそのまま現れた、平らな円板や短い円柱。
- 未仕上げの部品にある、灰色の黒鉛の表皮。
- ほぼすべての完成部品にある研削面。SPS の部品は、出てきたままで使われることはほとんどないためです。
比較
動画を見る
Prof. Neha Gupta · 原理:加圧下で、黒鉛のダイにパルス電流を流す
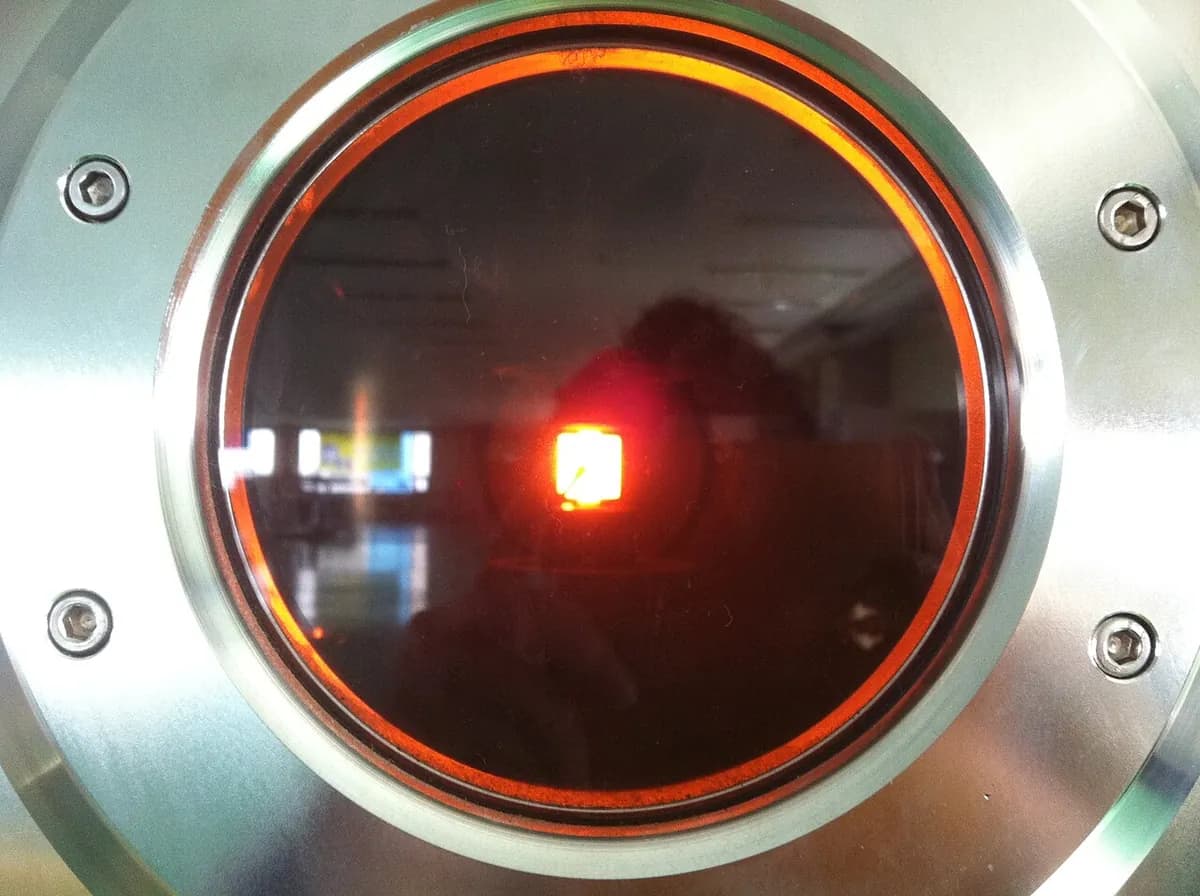
Haoyuevac · 実際の研究室での運転。加熱されてダイが光る
ThermalTechnology1 · 産業用システム:チャンバー、プレス柱、制御部
Taylor Sparks · 産業での SPS の用途と、その限界
実写真を見る
- Wikipedia:Spark plasma sintering — 別名(FAST、PECS)、加熱速度、材料。ほぼ文章のみ
- Wikimedia Commons の写真検索
覚えておこう
- SPS は、プレスしながら、大きなパルス電流でダイと粉末を直接加熱します。
- 数時間ではなく数分なので、結晶粒は細かく保たれ、硬い材料も緻密になります。
- 単純な円板やブロックのための、研究室や特殊用途の工程で、大量生産には向きません。