粉末冶金(プレスと焼結)
粉をダイの中でプレスし、ベルト炉で焼結する
粉末冶金は、金属を一度も溶かさずに金属部品をつくる工程です。細かい粉をダイの中でプレスし、粒子が結合するまで加熱します。コードレスドリルの小さな歯車や、卓上扇風機の含油青銅ブッシュは、この方法でつくられます。小さくて正確な金属部品を何百万個もつくるのに、最も安い方法の一つです。
しくみ
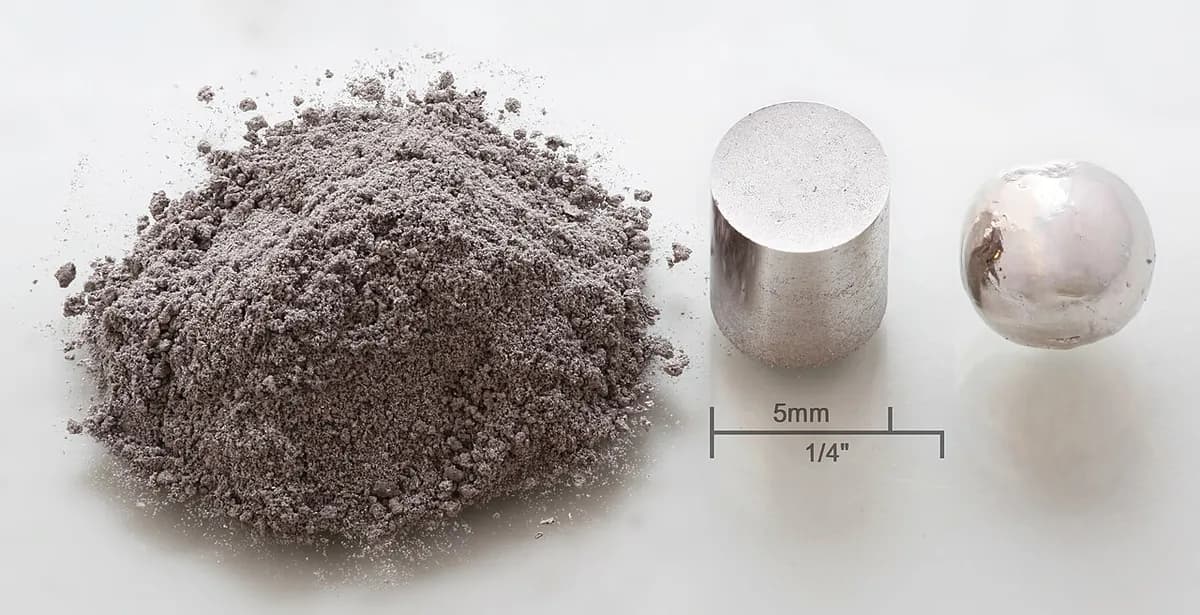
混ぜる。 細かい金属粉末(粒の大きさはほとんどが 0.15 mm 未満で、小麦粉ほど)を、黒鉛や銅などの合金粉末と混ぜます。粉がダイの中で滑るように、約 0.5〜1% のワックス系潤滑剤を加えます。
満たす。 フィードシューがダイの上を滑り、キャビティ(形をつくる空洞)に粉を落とします。下パンチは決まった深さにあるので、充填のたびに同じ量が入ります。
プレスする。 上パンチと下パンチが、粉を両側から約 400〜800 MPa(1 平方センチメートルあたり 4〜8 トン)で圧縮します。できるのは「グリーン」部品で、形は完全ですが、噛み合った粒子だけで保たれているので、チョーク程度に壊れやすい状態です。
取り出す。 下パンチが上がり、部品を押し出します。フィードシューは、再充填に戻るときに部品を脇へ払い、プレスは数秒ごとに部品を 1 個つくります。
焼結する。 メッシュベルトが部品を、保護ガス(錆の原因である酸化反応を防ぐガス)で満たされた長い炉に運びます。まず潤滑剤が燃え尽きます。続いて、鉄や鋼で約 1,120 °C になると、原子が各接触点をまたいで移動(拡散)し、粒子のあいだに固い「ネック」が育ちます。
必要なら仕上げる。 多くの部品は、炉から出たままで完成です。ほかには、寸法を詰めるサイジングプレス、自己潤滑軸受のための油の含浸、硬さのための熱処理、側面の穴やねじのための機械加工を行うものもあります。
主なポイント
- 材料
- 主に鉄と鋼。ステンレス鋼、青銅、真ちゅう、銅、アルミニウム、磁石合金、炭化タングステンも
- 代表的な部品
- 歯車、スプロケット、カム、ブッシュ、錠前の部品、磁石、フィルター
- 部品サイズ
- 通常は数グラムから約 2 kg で、ほとんどが手のひらサイズ。プレス力が面積の上限を決める
- 精度
- 焼結したままで約 ±0.05〜0.1 mm。サイジングプレスの後はさらに高精度
- 表面仕上げ
- 細かいつや消しの灰色で、おおよそ Ra 1〜3 µm(Ra は表面の凹凸の平均の高さ)
- 向いているロット数
- 大量生産:通常は年間約 1 万個から数百万個
- 金型・設備コスト
- ダイセットはおよそ 1 万〜10 万ドル。プレスと炉は数十万〜数百万ドル
- 速度
- プレス 1 台あたり毎分約 10〜30 個。炉を通るのに約 1〜3 時間かかるが、止まらずに動き続ける
強みと限界
強み
- ニアネットシェイプ:機械加工がほとんど、またはまったく不要で、スクラップも非常に少ない
- 大量生産では、1 個あたりのコストが低い
- 銅とタングステンの組み合わせや、最初から気孔をもつ金属など、溶解では作れない混合ができる
- 部品ごとの再現性が非常に高い
限界
- 残った気孔(体積の 5〜15% になることも多い)のため、中実の鋼より弱くなる
- ダイセットが高価なので、少量生産ではほとんど元が取れない
- 形状はダイからまっすぐ抜けなければならない:アンダーカットや側面の穴は不可
- 大きさと高さは、プレス力と、粉がどれだけ均一に詰まるかで制限される
使われる場所
- 自動車オイルポンプの歯車、タイミングスプロケット、バルブタイミング用ロータ、ギアボックスのシンクロハブ
- 電動工具と家電遊星歯車。ドリル、ファン、ミキサーの自己潤滑ブッシュ
- 錠前と金物錠前のカム、レバー、ラッチ部品
- 電気軟磁性のモーターコア、フェライト磁石とレアアース磁石
- フィルター多孔質の青銅やステンレス鋼のフィルター、空気バルブのマフラー
- 切削工具炭化タングステンのインサートとドリルの先端
見分け方
- 均一なつや消しの灰色の表面。拡大鏡で見ると、小さな気孔が見つかることがあります。
- 角柱のような形:輪郭は上から下まで同じで、平らな面や段差は、プレスする方向にしかありません。
- 気孔に油を含んでいるので、少し油っぽい感触の青銅ブッシュ。
- 縁で小さな平らな面に終わる面取り。刃物のように鋭いパンチの縁は割れてしまうためです。
比較
動画を見る
MPIF Videos · 粉から完成品までの全工程。業界団体による解説
Simeko AG · 炉の中で、粒子のあいだに起こること
Comtec Mfg., Inc. · 実際の圧粉成形プレス、焼結炉、完成した部品
GKN Powder Metallurgy · 金属粉末そのもののつくり方と、最新の生産ライン
実写真を見る
- Wikipedia:Powder metallurgy — 工程の概要と、焼結部品の写真
- Wikimedia Commons の写真検索
覚えておこう
- 粉を押し固めて形をつくり、融点より低い温度で加熱して粒子を結合させます。
- 単純な輪郭の小さな部品を、ほとんど廃棄物を出さずに、数十万個単位でつくるのに最適です。
- 残った気孔のために強度は多少落ちますが、そのおかげで自己潤滑軸受やフィルターが可能になります。