熱間等方圧加圧(HIP)
熱いアルゴンで全方向から押しつぶし、気孔を閉じる
熱間等方圧加圧(HIP)は、完成品またはほぼ完成した部品を圧力容器に入れ、熱いアルゴンガスで押しつぶします。圧力はあらゆる方向から等しくかかる(「等方」)ので、隠れた気孔がつぶれて溶接されるように閉じ、形は変わりません。ジェットエンジンのタービンブレードや、3Dプリントしたチタンのインプラントは、日常的にこの処理を受けています。
しくみ
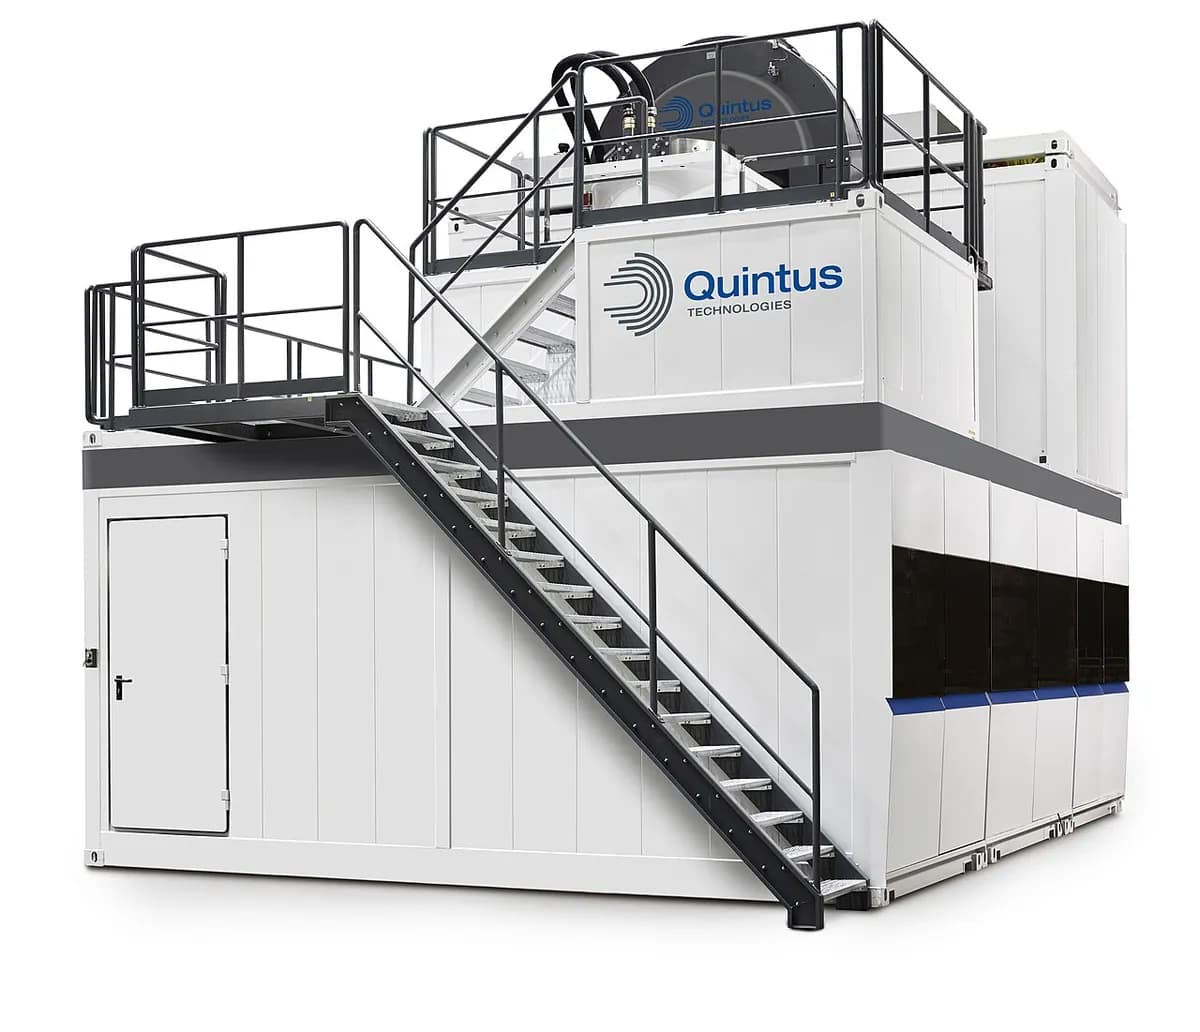
入れて密閉する。 部品を治具に載せて入れ、容器を厚い鋼の栓で閉じます。大型の装置では、重いフレームが栓を押さえます。装入物は、鋳物、3Dプリント部品、または鋼の缶に封入した金属粉末です。
アルゴンで満たす。 空気を排気し、コンプレッサーでアルゴンを送り込みます。アルゴンは、熱い金属と反応しない不活性ガスです。
加熱して加圧する。 熱遮蔽の内側の炉が、鋼、チタン、ニッケル合金では約 900–1,250 °C(アルミニウムでは約 500 °C)まで部品を加熱します。閉じ込められたガスの加熱により、圧力は通常 100–200 MPa、大気圧のおよそ 1,000–2,000 倍に上がります。
保持する。 通常 2–4 時間、熱い金属は、気孔の中へクリープ(非常にゆっくり流動)するほど柔らかくなります。気孔の壁が触れ合い、拡散(原子がわたって移動すること)によって結合し、固体の金属が残ります。表面につながった気孔には、ガスが入り込むので、閉じることができません。
冷やして取り出す。 炉が冷め、アルゴンは再利用のために回収され、部品は、同じ形のまま、ほぼ完全な密度で出てきます。粉末の缶は、そのあと機械加工や酸で取り除かれます。
主なポイント
- 材料
- チタン、ニッケル合金、鋼、アルミニウムの、鋳物や3Dプリント部品。密閉した缶に入った金属粉末。テクニカルセラミックス
- 代表的な部品
- タービンブレード、医療用インプラント、バルブボディ、工具鋼のブロック、3Dプリントした金属部品
- 部品サイズ
- 小さなインプラントから、数トンの部品まで。最大の容器は、直径約 2 m の装入物を収容できる
- 精度
- 形は保たれる。部品は気孔の体積分だけ縮み、鋳物ではたいてい 1% よりずっと小さな割合
- 表面仕上げ
- そのまま:HIP は表面に手を加えない
- 向いているロット数
- どんなロットでも:1個の部品でも、炉いっぱいの装入でも。専門の HIP サービス会社が運用することが多い
- 金型・設備コスト
- 部品専用の治具は不要。機械は数十万ドル(研究室用)から数百万ドル(量産用)
- 速度
- 1サイクルは、加熱と冷却を含めて通常 6–12 時間。急冷機能のある装置ではより短い
強みと限界
強み
- 内部の気孔を除去し、ほぼ 100% の密度に達する
- 疲労寿命(繰り返し荷重への耐性)と信頼性が大きく向上する
- 部品専用の治具は不要:容器に収まれば、どんな形でも可
- 粉末を中実の部品にしたり、2つの金属を接合したりできる
限界
- 表面につながった気孔は閉じられない
- サイクルが長くて高価で、通常は鋳造や3Dプリントのあとの追加工程
- 機械が非常に高価なので、ほとんどの会社はサービス会社を利用する
- 粉末の缶はコストが増え、機械加工または溶解して取り除く必要がある
使われる場所
- 航空宇宙鋳造のタービンブレードとベーン、エンジンの構造鋳物
- 医療鋳造または3Dプリントした、チタンやコバルトクロムの股関節・膝関節インプラント
- 積層造形3Dプリントしたチタンやニッケル合金の部品の、標準的な後処理
- 石油・ガスとエネルギーHIP で粉末からつくる、バルブボディ、ポンプ部品、マニホールド
- 金型・工具細かく均一な組織をもつ、粉末の工具鋼とハイス鋼
見分け方
- HIP は目に見える跡を残しません:部品は、元の鋳物やプリントとまったく同じに見えます。
- 証拠は内部にあります:切断して研磨した断面や X 線では、気孔が見つかりません。
- HIP で粉末からつくった大きな部品は、鋼の缶を削り取るため、全面が機械加工されています。図面や証明書には、多くの場合「HIP 処理済み」と書かれます。
比較
動画を見る
Everyday Metallurgy · 熱と均等な圧力が、内部の気孔を閉じる理由
Quintus Technologies · 容器、炉、アルゴンのサイクルを、機械メーカーが解説
Hiperbaric · 加熱、加圧、冷却の1サイクル全体のアニメーション
TWI Ltd · 缶に封入した粉末が、中実のニアネットシェイプ部品になる仕組み
実写真を見る
- Wikipedia: 熱間等方圧加圧 — 歴史、代表的な圧力、温度、用途。写真は少なめ
- Wikimedia Commons の写真検索
覚えておこう
- HIP は、熱いアルゴンで部品を全方向から一度に押しつぶすので、形は保たれます。
- 内部の気孔を閉じ、ほぼ完全な密度と、はるかに長い疲労寿命をもたらします。
- 長くて高価なバッチ工程で、部品が壊れてはならない場面で使われます。