金属射出成形(MIM)
粉末とバインダーのペーストを成形し、バインダーを除去して、焼結する
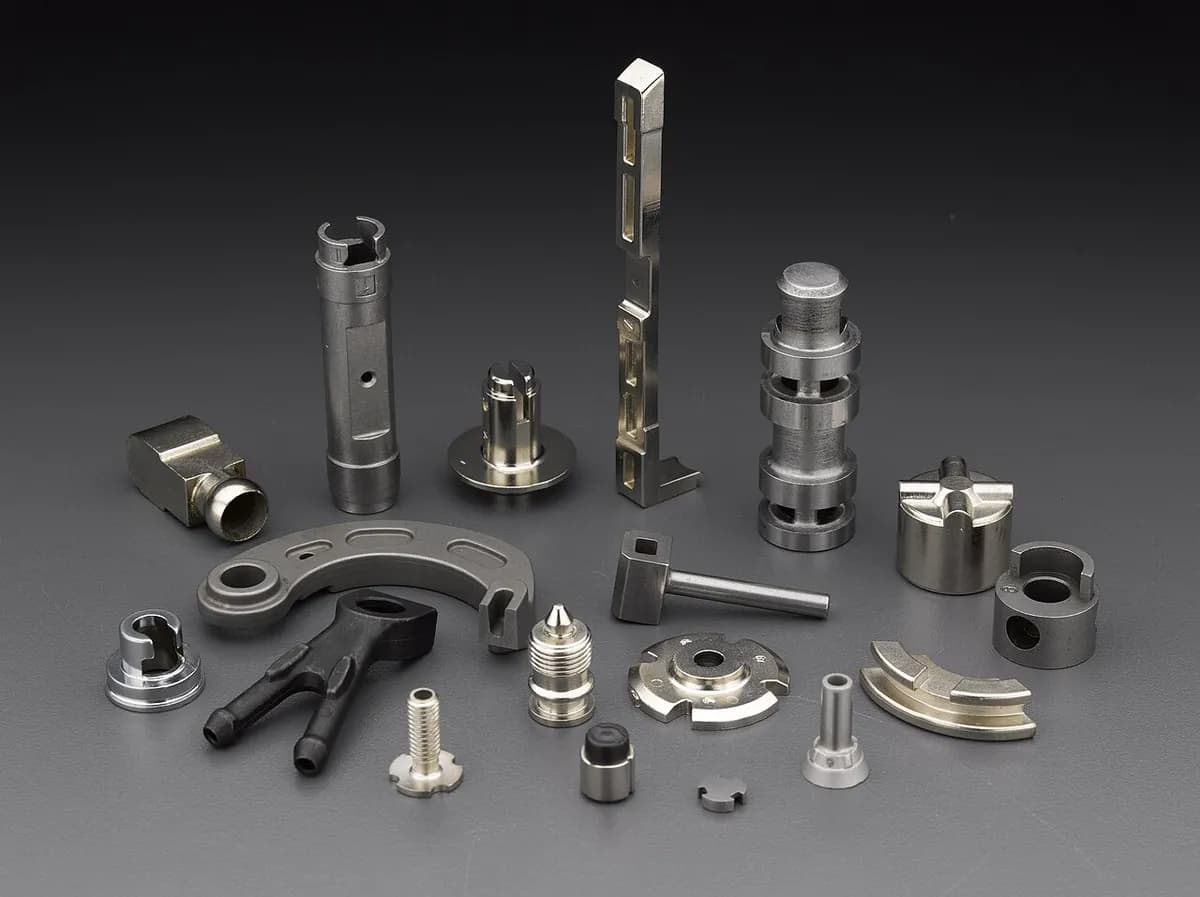
金属射出成形(MIM)は、金属をプラスチックのように成形する工程です。金属粉末とプラスチックバインダーを混ぜた熱いペーストを型に射出し、そのあとプラスチックを取り除いて金属を焼結すると、部品は収縮してほぼ中実の金属になります。時計ケースの部品、スマートフォンのヒンジ部品、手術器具のジョーなど、小さく複雑な部品をつくれます。
しくみ
フィードストックを混ぜる。 非常に細かい金属粉末(粒の大きさは通常 20 µm 未満で、髪の毛の太さの 4 分の 1)を、ろうとプラスチックのバインダーと混練します。ペーストは体積で約 60% が金属で、刻んでペレットにします。
成形する。 射出成形機(回転するスクリューを備えた加熱バレル)がバインダーを溶かし、ペーストを鋼の金型に押し込みます。出てくるのは「グリーン」部品で、形は完全ですが、最終部品より 15〜20% 大きくなっています。ランナー(供給路)は粉砕して再利用します。
脱脂する。 バインダーの大部分を、通常はまず溶剤や化学蒸気で、続いて穏やかな熱で取り除きます。残るのは壊れやすい「ブラウン」部品で、微量のバインダーで保持された金属粒子が、開いた気孔だらけの状態になっています。
焼結する。 部品を真空炉または水素炉に入れ、鋼ならおよそ 1,200〜1,400 °C、融点に近い(ただし下回る)温度で加熱します。粒子が融合して気孔が閉じ、部品は均一に約 15〜20% 収縮して、密度 95〜99% になります。その後に、熱処理、めっき、軽い機械加工が続くこともあります。
主なポイント
- 材料
- 主にステンレス鋼(17-4PH や 316L など)と低合金鋼。チタン、タングステン合金、コバルトクロム、磁性合金も
- 代表的な部品
- 時計ケースの部品、ヒンジ部品、小型の歯車、歯科矯正用ブラケット、手術器具のジョー、錠前や銃器の部品
- 部品サイズ
- 小型:通常は 0.1〜100 g で、指先から手のひらの大きさ
- 精度
- 寸法の約 ±0.3〜0.5%(10 mm の形状で約 ±0.05 mm)
- 表面仕上げ
- なめらかで、おおよそ Ra 0.8〜1.6 µm(Ra は表面の凹凸の平均の高さ)。型を写し取る
- 向いているロット数
- 大量生産:通常は年間 1 万個から数百万個
- 金型・設備コスト
- 型はおよそ 1 万〜10 万ドル。成形機、脱脂装置、焼結炉は、それぞれ数十万ドル
- 速度
- 成形:10〜60 秒ごとに 1 ショットで、1 ショットで複数個取ることも多い。脱脂と焼結は数時間かかり、1 バッチで 1 日以上かかることも多い
強みと限界
強み
- 機械加工では高くつく、複雑な 3D 形状、薄い壁、細かいディテール
- 密度 95〜99% なので、強度は中実の金属に近い
- ステンレス鋼やチタンのような、機械加工しにくい合金も扱える
- 廃棄物が少ない:ランナーは新しいフィードストックにリサイクルされる
限界
- 小さな部品に限られる:厚い部分は脱脂が遅く、割れたり垂れたりすることがある
- 15〜20% の収縮は、型の設計時に正確に予測しなければならない
- 型が高価で、脱脂と焼結のサイクルが長い。大きな数量が必要
- 微細な粉末は、通常のプレス焼結用の粉末より高価
使われる場所
- 家電・モバイル機器スマートフォンのヒンジ部品、SIM カードトレイ、カメラやコネクタの部品
- 医療と歯科歯科矯正用ブラケット、手術器具のジョーと柄
- 時計とジュエリー時計ケース、バックル、ブレスレットのコマ
- 自動車ターボチャージャーのベーン、燃料インジェクターの部品、錠前やセンサーの部品
- 銃器トリガー、ハンマー、安全装置などの小さな作動部品
- 工具と錠前錠前の部品、小型の歯車、電動工具の部品
見分け方
- 小さく精巧な鋼の部品で、表面はなめらかなサテン調、ディテールはくっきり。金属でできた成形プラスチック部品のようです。
- エジェクターピンの小さな丸い跡と、ペーストが型に入ったところに残る小さなゲートの傷跡。
- 2 つの金型が合わさった場所にある、かすかなパーティングライン。
- 均一な肉厚、リブ、くり抜かれたポケット。機械加工品ではなく、成形品に典型的な特徴です。
比較
動画を見る
AMT Pte. Ltd. · 4 つのステップと、MIM でつくれる部品の種類
GKN Powder Metallurgy · バインダーが抜けていく様子と、部品がどれだけ収縮するか
MPP · 実際の成形機、焼結炉、完成した部品
Zimmer Group · あるメーカーの、成形セルから部品までの全工程
実写真を見る
- Wikipedia:Metal injection molding — ステップ、材料、用途の概要
- Wikimedia Commons の写真検索
覚えておこう
- MIM は、金属を含むペーストによるプラスチック射出成形に、バインダー除去と焼結を続けたものです。
- 部品は炉の中で 15〜20% 収縮するので、型はちょうどその分だけ大きくつくります。
- 小さく複雑な金属部品を大量につくる、定番の工程です。