

Usinagem eletroquímica (ECM)
A eletrólise dissolve o metal com a forma da ferramenta
A usinagem eletroquímica (ECM) remove metal dissolvendo-o, átomo por átomo, com corrente elétrica e água salgada. Funciona como uma galvanoplastia ao contrário: a ferramenta com forma nunca toca a peça, nunca desgasta e não deixa dano de calor nem rebarbas. Fabricantes de motores a jato a usam para dar forma a pás de ligas de níquel resistentes.
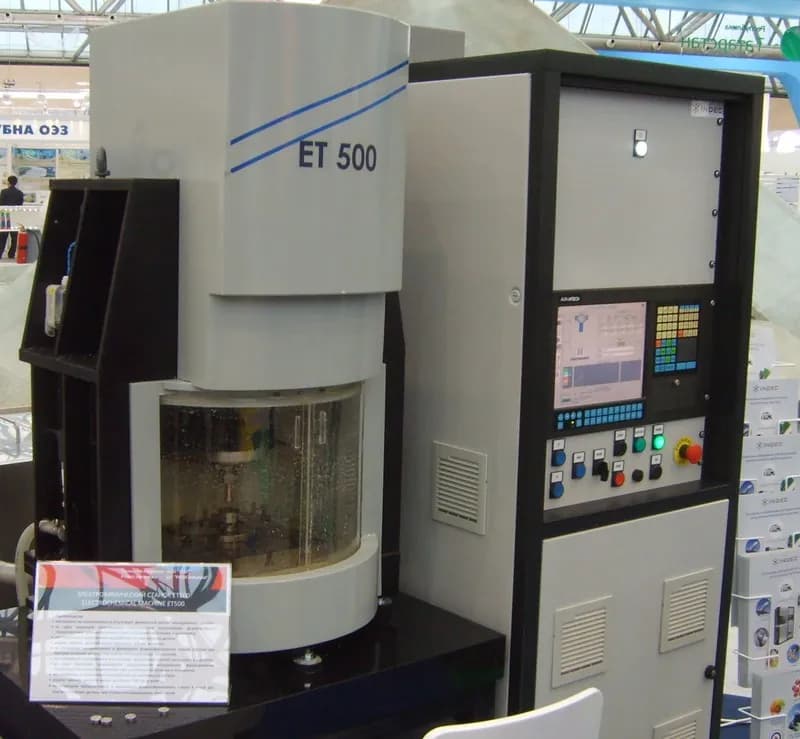
Como funciona
Monte o circuito. Uma fonte de corrente contínua faz da peça o ânodo (lado positivo) e da ferramenta com forma o cátodo (lado negativo). Ela opera em baixa tensão, normalmente 5–25 V, mas com milhares de amperes.
Feche a folga. A ferramenta, normalmente de cobre, latão ou aço inoxidável, é aproximada a poucas décimas de milímetro da peça. As duas nunca se tocam.
Bombeie o eletrólito. Um eletrólito (um líquido que conduz eletricidade), normalmente cloreto de sódio ou nitrato de sódio em água, é bombeado rapidamente pela ferramenta e pela folga.
Dissolva o metal. A corrente passa pelo eletrólito, e os átomos da superfície da peça saem como íons metálicos (átomos com carga elétrica). Bolhas de hidrogênio se formam na ferramenta, que nunca desgasta.
Avance e copie. A ferramenta avança de forma constante. O metal se dissolve mais rápido onde a folga é mais estreita, então os pontos altos somem e a peça adquire a forma da ferramenta em negativo.
Lave e filtre. O fluxo leva embora o metal dissolvido como lama (hidróxido metálico), além de gás e calor. O eletrólito é filtrado, resfriado e reutilizado.
Dados-chave
- Materiais
- Qualquer metal condutor de eletricidade, especialmente ligas difíceis de cortar: superligas de níquel, titânio, ligas de cobalto, aço temperado. A dureza não importa.
- Peças típicas
- Pás de turbina e blisks (discos com pás de peça única), raiamento de canos de armas, furos profundos de refrigeração, rebarbação de furos transversais internos em corpos de válvulas e de injetores
- Tamanho da peça
- De furos transversais de cerca de um milímetro de largura a peças de motor de várias centenas de milímetros
- Precisão
- Normalmente cerca de ±0,05 mm; a ECM pulsada (PECM) pode manter cerca de ±0,01 mm
- Acabamento superficial
- Lisa e muitas vezes brilhante, sem rebarbas, trincas nem camada danificada pelo calor; rugosidade Ra (altura média das saliências da superfície) normalmente 0,1–2 µm, quase espelho com PECM
- Tamanho de lote adequado
- Volumes médios a altos de peças de alto valor: a ferramenta não desgasta, mas desenvolvê-la exige tentativa e erro
- Custo de ferramental e máquinas
- Alto: máquinas muitas vezes de várias centenas de milhares de dólares ou mais, além de ferramentas sob medida e um grande sistema de manuseio do eletrólito
- Velocidade
- Definida pela corrente: cerca de 2 cm³ de aço dissolvidos por minuto para cada 1.000 A; a ferramenta normalmente avança de uma fração de milímetro a alguns milímetros por minuto
Pontos fortes e limites
Pontos fortes
- Sem desgaste da ferramenta: uma ferramenta pode fazer milhares de peças
- Corta qualquer metal, por mais duro que seja, sem dano de calor
- Sem força de corte e sem rebarbas; superfícies lisas e sem tensões
- Rápida em formas 3D complexas em ligas difíceis
Limites
- Só funciona em metais condutores de eletricidade
- Máquinas caras e desenvolvimento lento de ferramentas por tentativa e erro
- Cantos internos vivos e detalhes finos são difíceis: a folga os arredonda
- Grandes volumes de eletrólito e de lama metálica a filtrar e descartar com segurança
Onde é usado
- AeroespacialPás de turbina e blisks em ligas de níquel e titânio; furos de refrigeração
- DefesaRaiamento (ranhuras em espiral) dentro de canos de armas
- AutomotivoRebarbação de furos transversais em injetores de combustível, corpos de válvulas e peças de transmissão
- Geração de energiaPás de turbinas a gás e a vapor
- FerramentariaCavidades de matrizes de forjamento em aço temperado
Como reconhecê-lo
- Superfícies lisas, muitas vezes brilhantes ou acetinadas, sem marcas de ferramenta, sem rebarbas e sem descoloração por calor.
- Bordas e cantos internos levemente arredondados, nunca afiados como navalha.
- Formas curvas complexas, como perfis de pás, em ligas muito duras, sem linhas de usinagem visíveis.
- Furos transversais dentro de uma peça com bordas bem arredondadas e sem rebarbas.
Compare com
Assista
Piyush Singh · Um tour animado pelo circuito, pela folga e pelo fluxo
MTDCNC · Máquinas de ECM reais e peças prontas de perto
EMAG · Como funcionam as máquinas de ECM industrial e de ECM pulsada
CamcraftInc · ECM em uma oficina de produção fazendo peças de precisão
Veja fotos reais
- Wikipedia: Usinagem eletroquímica — diagrama do princípio, história e aplicações
- Busca de fotos no Wikimedia Commons
Lembre-se
- A ECM dissolve o metal com corrente e água salgada; a ferramenta nunca toca a peça e nunca desgasta.
- A peça copia a ferramenta porque o metal se dissolve mais rápido onde a folga é mais estreita.
- Serve para ligas difíceis e altos volumes; procure superfícies lisas e sem rebarbas e bordas suavemente arredondadas.
Mais em Corte e usinagem não convencional
Todos os 100 processos
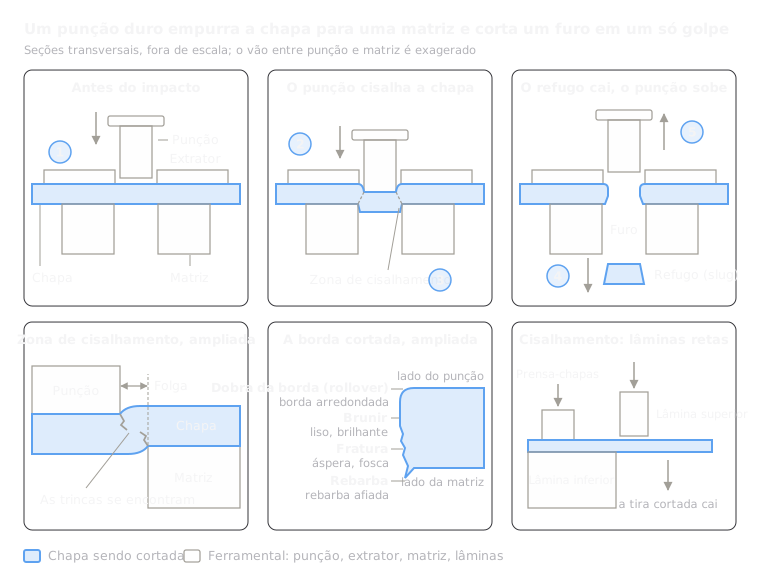 6.1Puncionamento e cisalhamentoUm punção corta formas da chapa contra uma matrizAbrir a lição
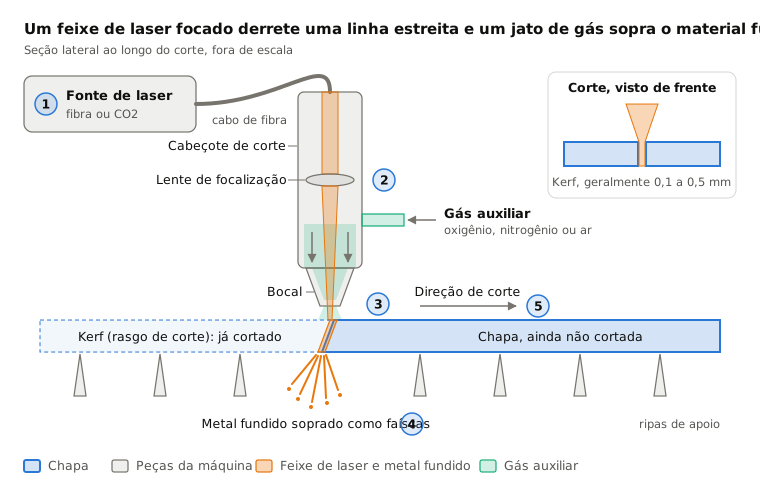
 6.2Corte a laserA luz focalizada funde ou vaporiza um corte estreitoAbrir a lição
 6.3Corte a plasmaUm jato de gás superaquecido funde chapas condutorasAbrir a lição
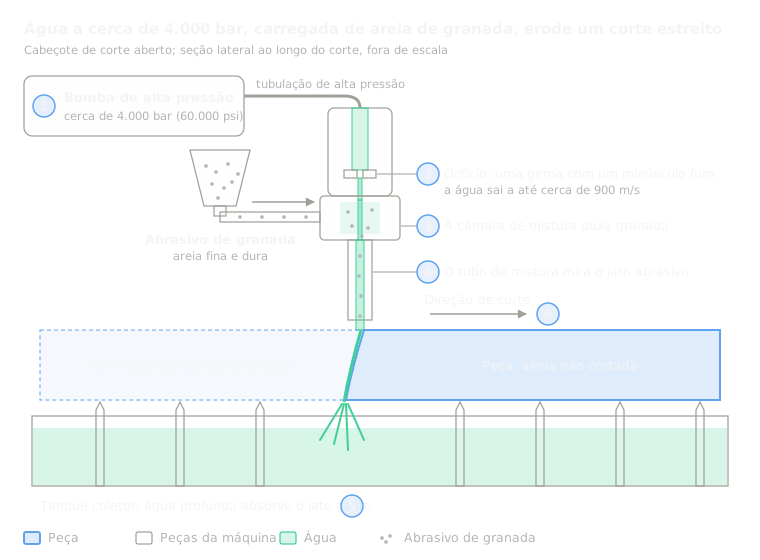 6.4Corte por jato de águaÁgua em altíssima pressão, geralmente com abrasivo, erode um corteAbrir a lição
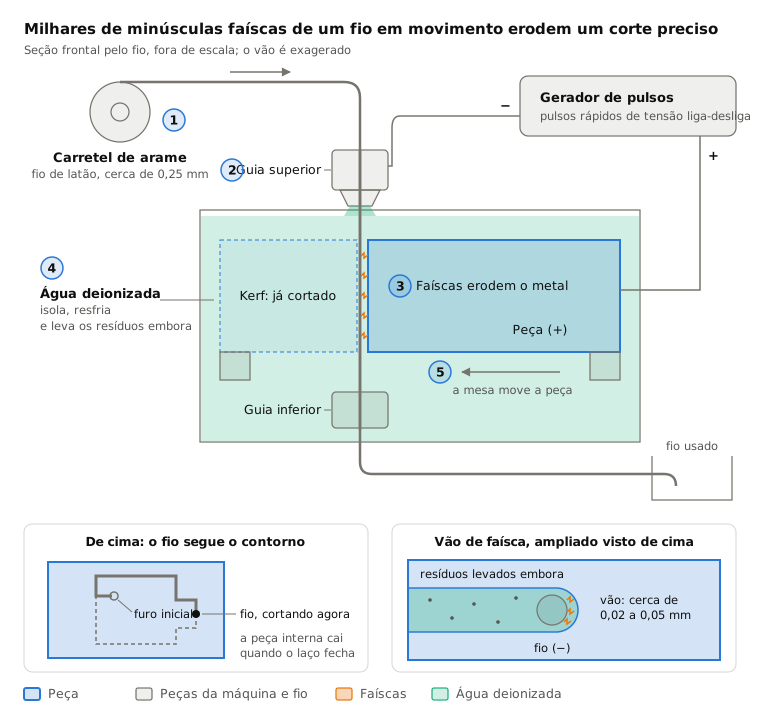
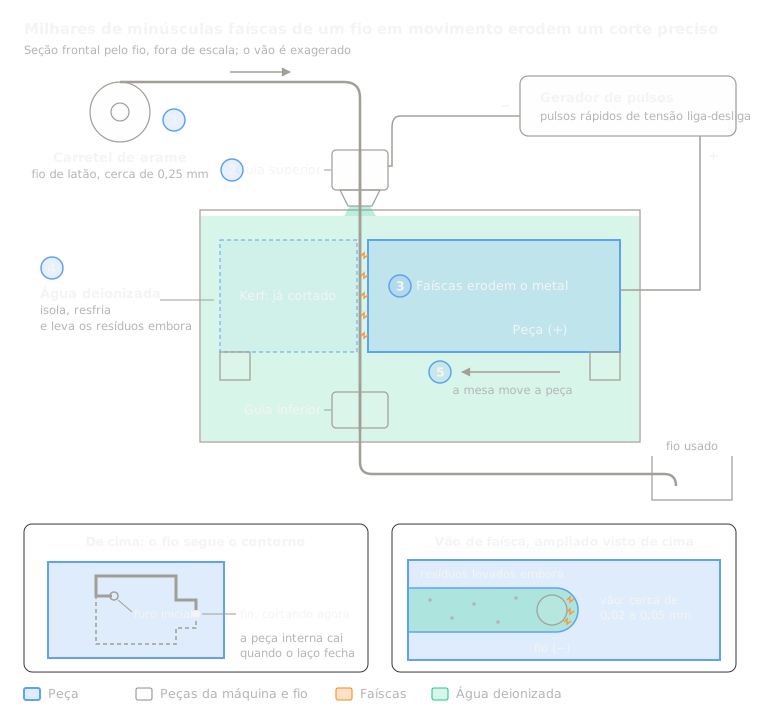 6.5Eletroerosão a fioFaíscas de um fio fino em movimento cortam perfis vazadosAbrir a lição
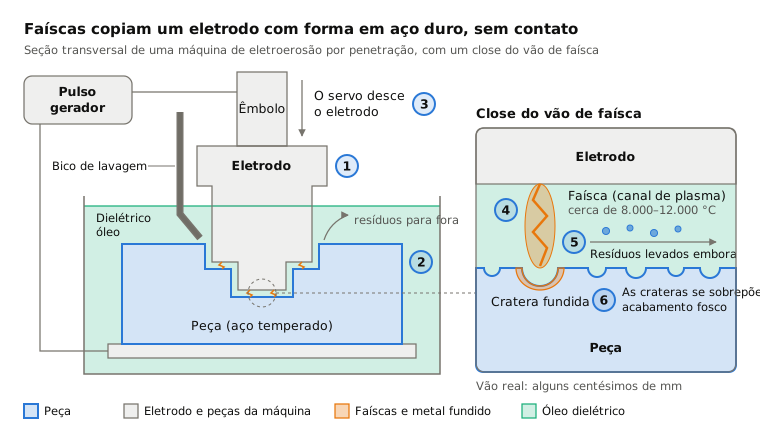
 6.6Eletroerosão por penetraçãoFaíscas copiam um eletrodo com forma em uma cavidade cegaAbrir a lição
 6.8Usinagem química e corrosão fotoquímicaUma máscara impressa com luz deixa o agente corrosivo dissolver só o metal expostoAbrir a lição
 6.9Usinagem ultrassônicaUma ferramenta que vibra martela grãos abrasivos contra a superfícieAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.