

Corte a laser
A luz focalizada funde ou vaporiza um corte estreito
O corte a laser traça uma forma em material plano com um feixe de luz focalizado que funde uma linha estreita através dele. Muitos suportes de metal, painéis de carcaça e letreiros de acrílico começam assim. Não precisa de ferramental: a máquina corta direto de um arquivo de desenho, então fazer uma única peça é tão fácil quanto fazer mil.
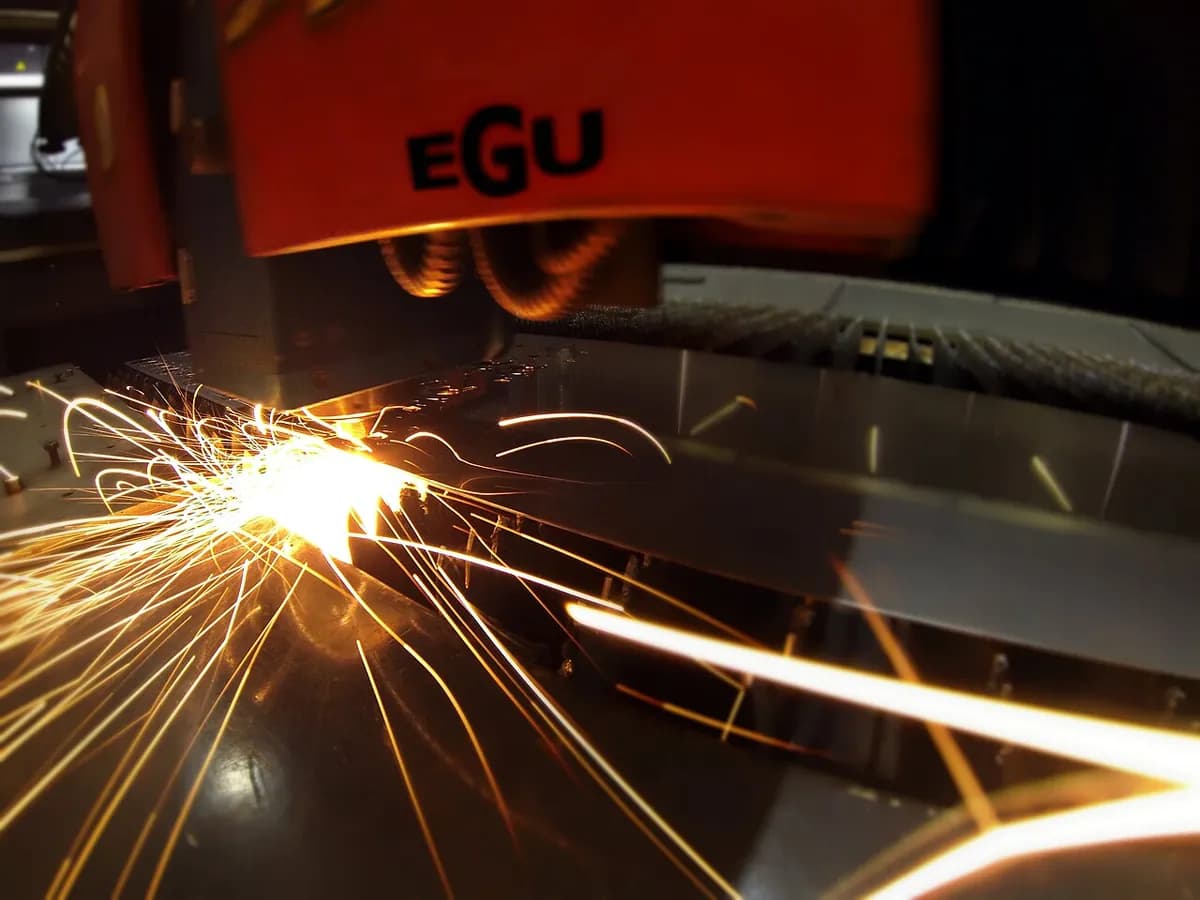
Como funciona
Gere o feixe. Uma fonte de laser transforma eletricidade em um feixe infravermelho intenso e invisível. Os lasers de fibra (o feixe é gerado dentro de uma fibra de vidro) dominam o corte de metais; os lasers de CO2 (o feixe vem de uma mistura de gases) são comuns para madeira e plásticos.
Focalize. Um cabo de fibra (ou espelhos, no CO2) leva o feixe até o cabeçote de corte. Uma lente o concentra em um ponto de uma fração de milímetro de largura.
Funda. Nesse ponto a energia é tão concentrada que o material funde, ou vaporiza em parte, em toda a espessura.
Sopre para fora. Um gás de assistência passa pelo bocal em volta do feixe e sopra o metal fundido para fora pela parte de baixo do corte como faíscas. O oxigênio também queima o aço e acrescenta calor; o nitrogênio deixa uma borda limpa e brilhante.
Trace o contorno. Um sistema CNC (comando numérico computadorizado) move o cabeçote ao longo do contorno, deixando um kerf estreito (a fenda que o corte faz). Um sensor mantém o bocal a cerca de 1 mm acima da chapa.
A maioria das máquinas corta chapa plana deitada sobre uma cama de ripas de apoio pontiagudas. Lasers para tubos giram um tubo sob o cabeçote para cortar furos, rasgos e pontas anguladas.
Dados-chave
- Materiais
- Aço-carbono e inoxidável, alumínio, cobre e latão (lasers de fibra); madeira, acrílico, papelão, tecido e couro (lasers de CO2)
- Peças típicas
- Suportes, painéis de carcaça, juntas, letreiros e letras, peças planas aninhadas em uma chapa
- Tamanho da peça
- Chapas planas normalmente de até 1,5 × 3 m ou 2 × 4 m; aço de até cerca de 25 mm de espessura em máquinas comuns
- Precisão
- Muitas vezes cerca de ±0,1 mm
- Acabamento superficial
- Face de corte lisa com finas linhas verticais; uma fina zona afetada pelo calor (uma faixa cuja estrutura o calor alterou)
- Tamanho de lote adequado
- De uma peça a grandes séries, sem ferramental e com carregamento automático de chapas
- Custo de ferramental e máquinas
- Sem ferramental específico para a peça; cortadoras de CO2 de hobby custam alguns milhares de dólares, máquinas industriais de fibra algumas centenas de milhares
- Velocidade
- Dezenas de metros por minuto em chapa fina; cerca de 1 m/min em aço de 20 mm
Pontos fortes e limites
Pontos fortes
- Sem ferramental: qualquer contorno 2D direto de um arquivo de desenho
- Kerf estreito e detalhes finos, muitas vezes cerca de ±0,1 mm
- Rápido em chapa fina; as peças são aninhadas (encaixadas bem juntas na chapa) para economizar material
- Uma máquina trata muitos metais, ou madeira e plásticos com uma fonte de CO2
Limites
- Principalmente chapa plana e tubo; chapa grossa é lenta
- O calor deixa uma fina zona alterada e pode empenar peças finas
- Cobre e latão brilhantes exigem lasers de fibra e cuidado
- Alguns plásticos, como o PVC, liberam gás tóxico e não devem ser cortados a laser
Onde é usado
- Oficinas de chapas metálicasSuportes, painéis, proteções de máquinas, peças únicas
- AutomotivoPeças de carroceria de protótipos, aparagem de peças conformadas com lasers de 5 eixos, peças de escapamento
- Máquinas e agriculturaQuadros, flanges, esquadros de reforço, placas de fixação
- Arquitetura e letreirosPainéis decorativos de fachada, letras, peças de escadas
- EletrônicaEstênceis de aço inoxidável para pasta de solda, finas peças de blindagem
- Makers e designExpositores de acrílico, maquetes de compensado, artigos de couro
Como reconhecê-lo
- Linhas verticais (estrias) muito finas e regulares na face de corte, e uma borda nítida e em esquadro.
- Minúsculas abas ou entalhes na borda: microjunções, pequenas pontes deixadas para segurar as peças na chapa e quebradas depois.
- Uma pequena marca de perfuração onde cada corte começou, onde o feixe primeiro queimou a chapa, muitas vezes um pouco fora do contorno final.
- Na madeira, uma borda amarronzada e levemente carbonizada; no acrílico, uma borda brilhante, polida pela chama.
Compare com
Assista
Ponoko Laser Cutting · As partes de uma cortadora a laser, explicadas de forma simples
Small Things · Por que a luz focalizada pode fundir o aço
TRUMPF Inc. · Um laser de fibra cortando chapa de 25 mm, faíscas e tudo
Ray Frith · Corte do dia a dia de chapa de 3 mm no chão de fábrica
Veja fotos reais
- Wikipedia: Corte a laser — fotos de cabeçotes de corte a laser e de peças cortadas, com dados do processo
- Busca de fotos no Wikimedia Commons
Lembre-se
- Uma lente focaliza o feixe em um ponto minúsculo que funde uma linha através do material.
- O gás de assistência sopra o fundido para fora; o oxigênio acrescenta calor, o nitrogênio mantém a borda limpa.
- Sem ferramental e cerca de ±0,1 mm: o padrão para peças planas em chapa fina a média.
Mais em Corte e usinagem não convencional
Todos os 100 processos
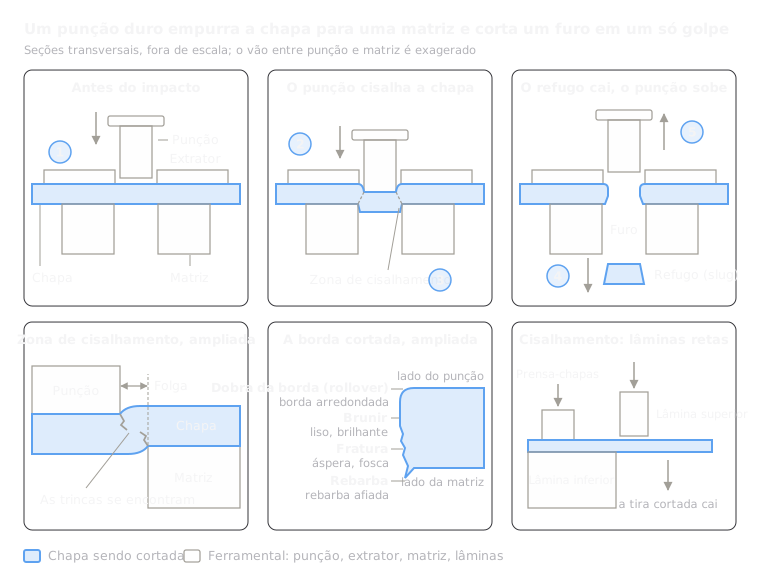 6.1Puncionamento e cisalhamentoUm punção corta formas da chapa contra uma matrizAbrir a lição
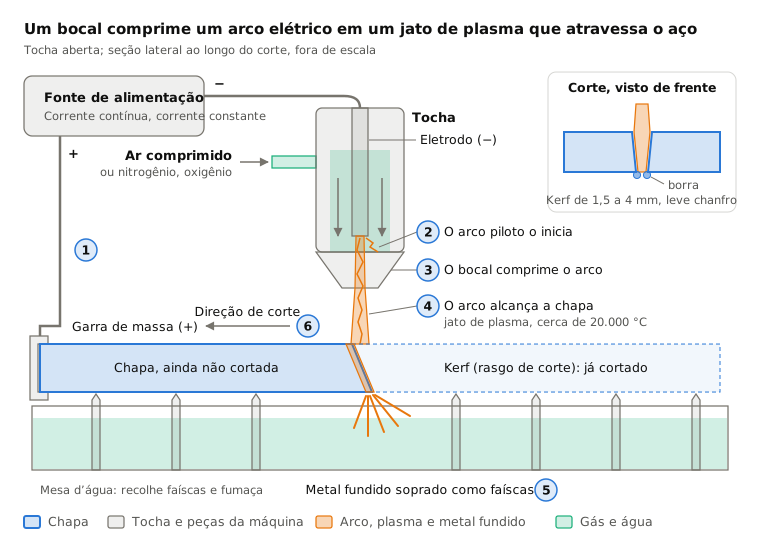
 6.3Corte a plasmaUm jato de gás superaquecido funde chapas condutorasAbrir a lição
 6.4Corte por jato de águaÁgua em altíssima pressão, geralmente com abrasivo, erode um corteAbrir a lição
 6.5Eletroerosão a fioFaíscas de um fio fino em movimento cortam perfis vazadosAbrir a lição
 6.6Eletroerosão por penetraçãoFaíscas copiam um eletrodo com forma em uma cavidade cegaAbrir a lição
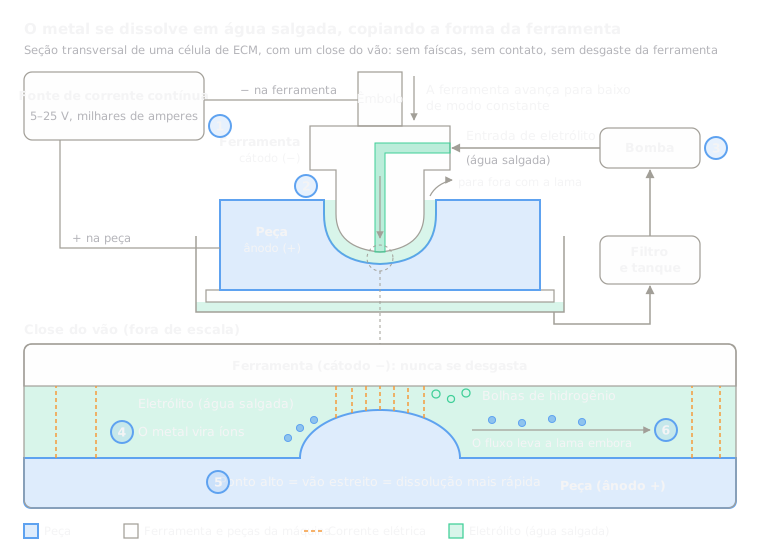 6.7Usinagem eletroquímica (ECM)A eletrólise dissolve o metal com a forma da ferramentaAbrir a lição
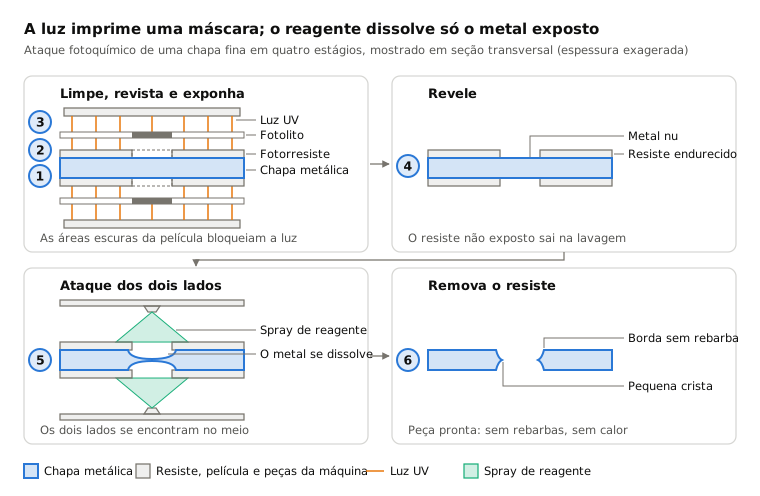
 6.8Usinagem química e corrosão fotoquímicaUma máscara impressa com luz deixa o agente corrosivo dissolver só o metal expostoAbrir a lição
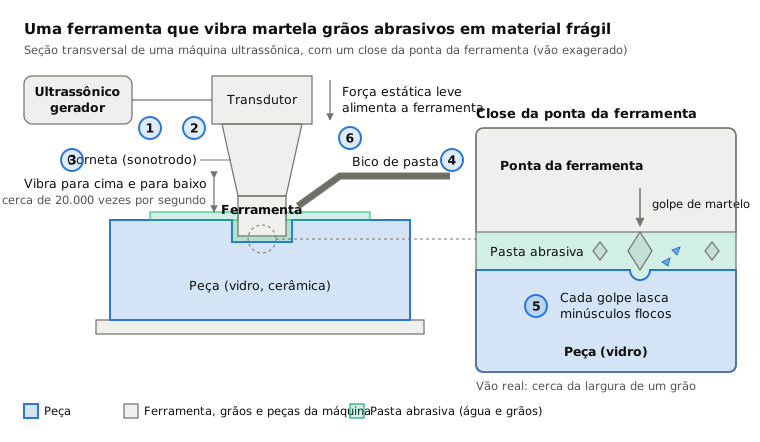
 6.9Usinagem ultrassônicaUma ferramenta que vibra martela grãos abrasivos contra a superfícieAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.