

Eletroerosão a fio
Faíscas de um fio fino em movimento cortam perfis vazados
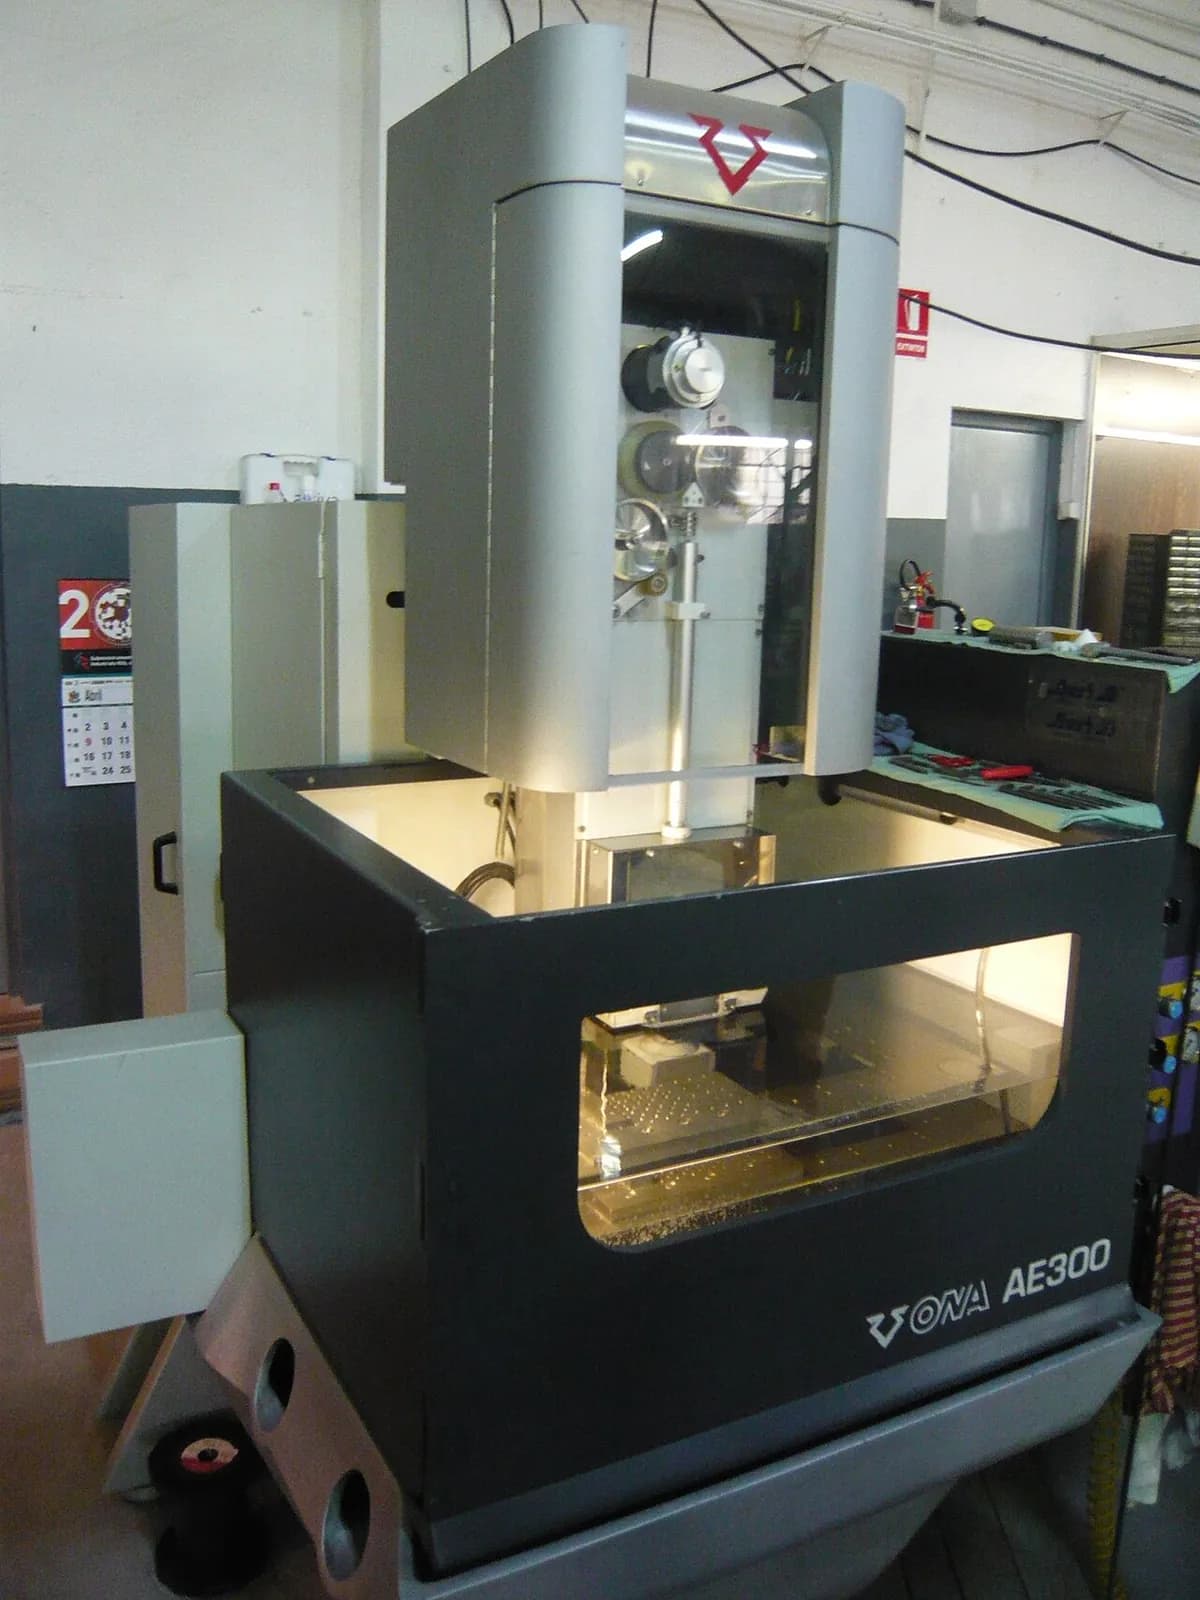
A eletroerosão a fio (wire EDM) corta metal com um fio fino de latão que nunca o toca: milhares de minúsculas faíscas elétricas por segundo saltam do fio e erodem o metal. Ela faz as aberturas precisas de matrizes de puncionamento e de estampagem, perfis de engrenagens e de eixos estriados e rasgos finos em aço temperado. Como o fio não empurra nada, a dureza não importa, e a precisão chega a alguns milésimos de milímetro.
Como funciona
Alimente o arame. Um fio de latão, geralmente com cerca de 0,25 mm de espessura, se desenrola de um carretel e passa pela peça em velocidade constante, então é sempre fio novo que faz o corte.
Guie-o. Guias de precisão (muitas vezes de diamante) acima e abaixo da peça mantêm o fio reto e esticado. Inclinar as guias uma em relação à outra corta paredes cônicas.
Faísque. Um gerador de pulsos aplica pulsos curtos de tensão entre o fio (negativo) e a peça (positivo). Faíscas saltam o minúsculo vão, cada uma derretendo e vaporizando uma cratera microscópica.
Lave. A peça fica em água deionizada (água sem seus minerais, que quase não conduz). Ela isola o vão até cada faísca, resfria o corte e leva os resíduos embora.
Siga o contorno. A mesa CNC move a peça para o fio percorrer o contorno, partindo da borda ou de um furo inicial feito com broca; o fio usado vai para uma caixa. Quando o laço fecha, a peça interna cai solta.
Para a melhor precisão, a máquina geralmente faz seguir ao primeiro corte um ou vários cortes de acabamento mais leves, que alisam a parede e corrigem seu tamanho.
Dados-chave
- Materiais
- Qualquer material condutor de eletricidade, especialmente os duros: aço-ferramenta temperado, metal duro, titânio, ligas de níquel, cobre, grafite
- Peças típicas
- Punções e aberturas de matrizes, engrenagens e eixos estriados, fieiras de extrusão, peças médicas e aeroespaciais, rasgos finos
- Tamanho da peça
- Cortes passantes em chapas de até cerca de 300 mm de espessura; fio de cerca de 0,02 a 0,3 mm
- Precisão
- Muito alta: de alguns micrômetros (milésimos de milímetro) com cortes de acabamento (skim cuts)
- Acabamento superficial
- Superfície fina, fosca, levemente jateada; muito lisa após os cortes de acabamento
- Tamanho de lote adequado
- Peças únicas e pequenas séries: ferramental, protótipos, peças de alto valor
- Custo de ferramental e máquinas
- Sem ferramental específico da peça; o fio é consumido; máquinas custam de dezenas a centenas de milhares de dólares
- Velocidade
- Lenta: muitas vezes de minutos a horas por peça; as máquinas funcionam sem supervisão durante a noite
Pontos fortes e limites
Pontos fortes
- Precisão muito alta e cantos internos vivos
- A dureza não importa, então as peças podem ser cortadas depois de temperadas
- Sem força de corte: paredes finas e delicadas não dobram
- Chapas grossas e paredes cônicas em uma só preparação
Limites
- Lenta em comparação com a fresagem ou o laser
- Apenas materiais condutores de eletricidade
- Apenas cortes passantes: o fio precisa atravessar por inteiro
- O fio é consumido; a camada superficial é levemente alterada pelo calor
Onde é usado
- Fabricação de ferramentas e matrizesConjuntos de punção e matriz, matrizes de estampagem e de extrusão
- AeroespacialRasgos de discos de turbina, raízes em pinheiro, peças de liga de níquel
- MedicinaInstrumentos cirúrgicos e peças de implantes em titânio
- MáquinasEngrenagens, eixos estriados, rasgos de chaveta em eixos e cubos temperados
- EletrônicaMatrizes de lead frame e ferramental fino de conectores
Como reconhecê-lo
- Uma superfície cinza fosca e jateada uniforme, sem marcas de ferramenta nem linhas direcionais.
- Cantos internos muito vivos, com apenas um pequeno raio, cerca de metade da espessura do fio.
- Paredes perfeitamente paralelas ou com conicidade precisa em peças grossas e duras, como blocos de matriz.
- Às vezes uma minúscula marca de referência onde o corte começou e terminou.
Compare com
Assista
RAPID DIRECT · Uma visão animada do vão de faísca e do processo
wireedmguy · Um operador explica o fio, as guias e a água
ReliableEDM · Peças típicas e por que as oficinas escolhem a eletroerosão a fio
TITANS of CNC MACHINING · Uma máquina real de oficina em ação, e uma peça cortada caindo
Veja fotos reais
- Wikipédia: Eletroerosão — visão geral com uma seção sobre eletroerosão a fio (fio, água deionizada, guias) e história
- Busca de fotos no Wikimedia Commons
Lembre-se
- O fio nunca toca a peça: faíscas através de um minúsculo vão erodem o metal.
- A dureza não importa, e a precisão chega a alguns micrômetros.
- Lenta e limitada a cortes passantes em materiais condutores, então é reservada a peças precisas, duras ou de alto valor.
Mais em Corte e usinagem não convencional
Todos os 100 processos
 6.1Puncionamento e cisalhamentoUm punção corta formas da chapa contra uma matrizAbrir a lição
 6.2Corte a laserA luz focalizada funde ou vaporiza um corte estreitoAbrir a lição
 6.3Corte a plasmaUm jato de gás superaquecido funde chapas condutorasAbrir a lição
 6.4Corte por jato de águaÁgua em altíssima pressão, geralmente com abrasivo, erode um corteAbrir a lição
 6.6Eletroerosão por penetraçãoFaíscas copiam um eletrodo com forma em uma cavidade cegaAbrir a lição
 6.7Usinagem eletroquímica (ECM)A eletrólise dissolve o metal com a forma da ferramentaAbrir a lição
 6.8Usinagem química e corrosão fotoquímicaUma máscara impressa com luz deixa o agente corrosivo dissolver só o metal expostoAbrir a lição
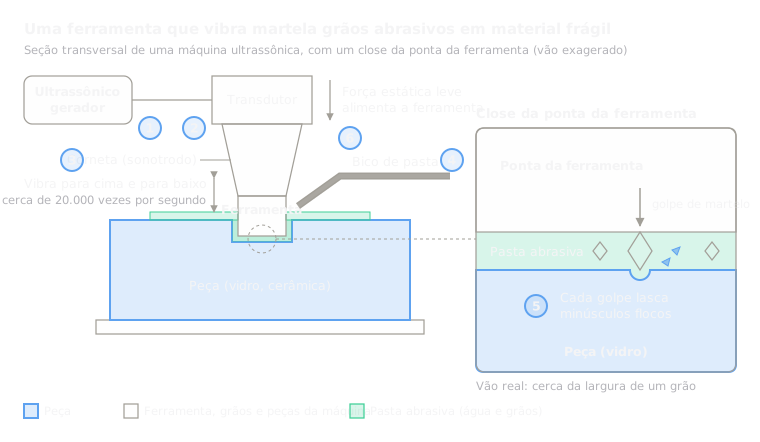 6.9Usinagem ultrassônicaUma ferramenta que vibra martela grãos abrasivos contra a superfícieAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.