

Eletroerosão por penetração
Faíscas copiam um eletrodo com forma em uma cavidade cega
A eletroerosão por penetração (EDM, do inglês electrical discharge machining, também chamada de sinker EDM ou eletroerosão de matrizes) queima uma cavidade com forma no metal com minúsculas faíscas elétricas. Um eletrodo de grafite ou cobre, com a forma do negativo da cavidade (saliências onde a cavidade precisa de vazios), afunda no aço sem nunca tocá-lo. Muitos moldes de peças de plástico, como tampas, capas de celular e acabamentos internos de carros, ganham suas nervuras profundas e cantos internos vivos assim.
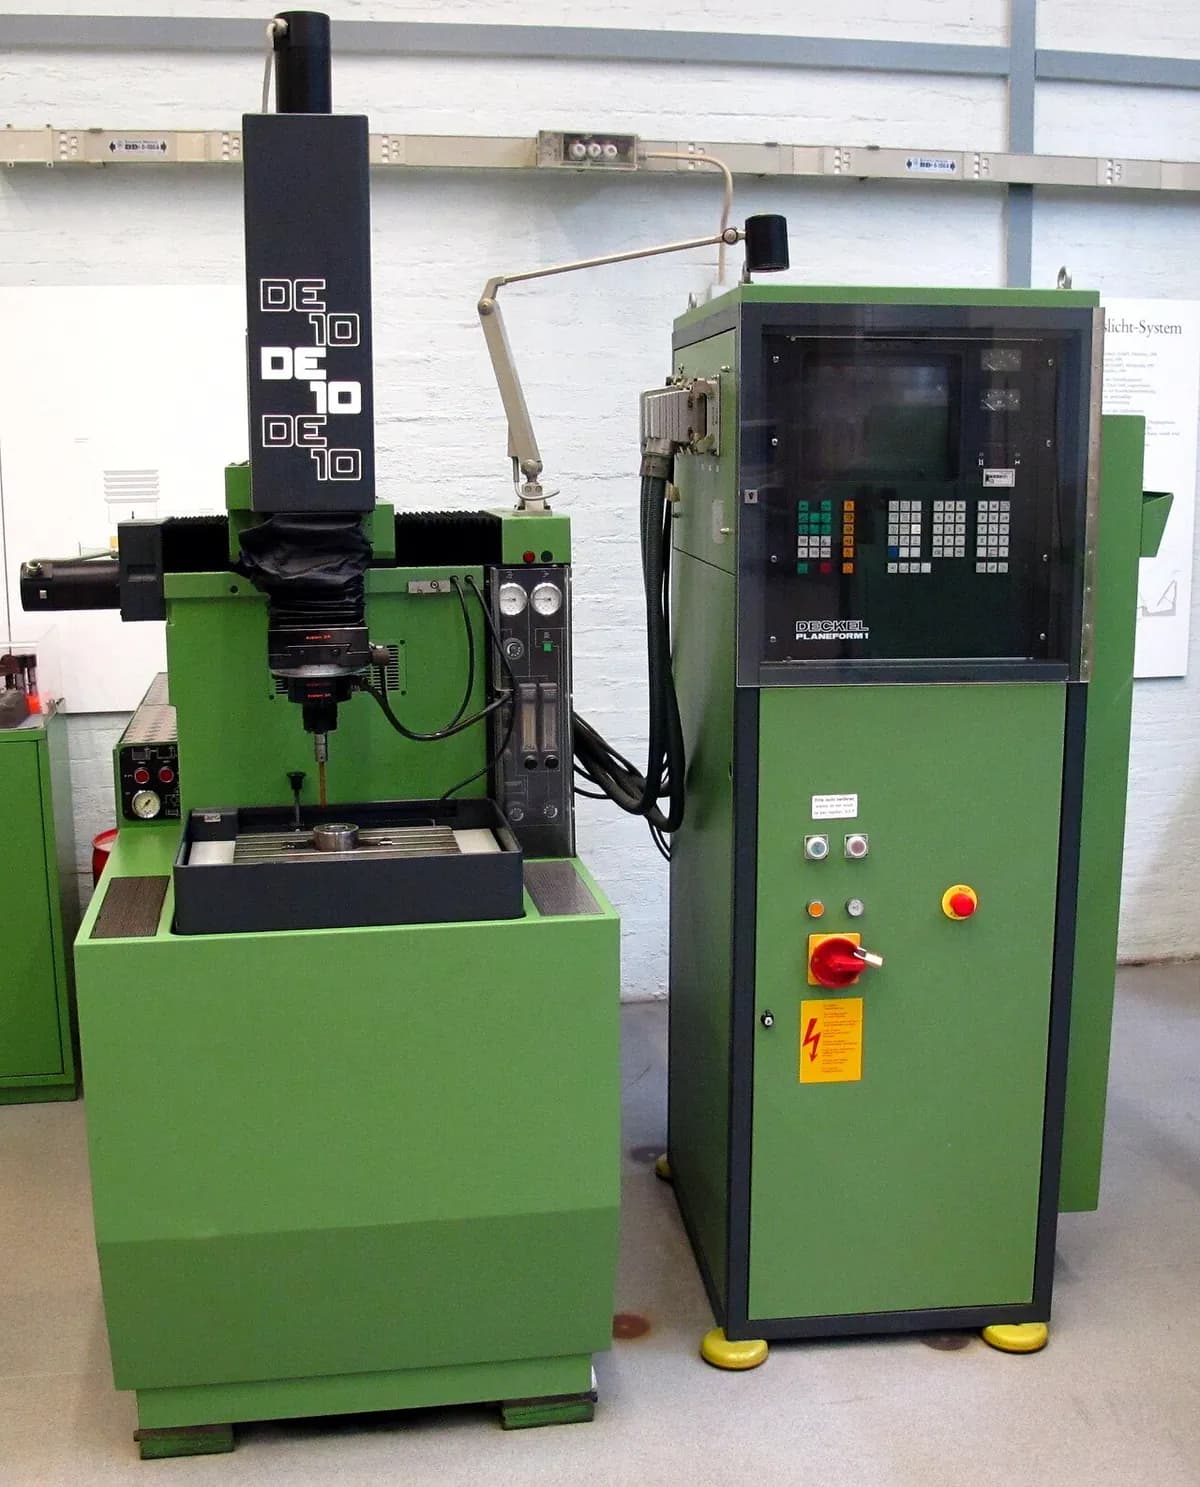
Como funciona
Dê forma ao eletrodo. Um eletrodo de grafite ou cobre é fresado no negativo exato da cavidade, um pouco menor para deixar espaço para o vão de faísca.
Submerja a peça. O bloco de aço fica sobre a mesa em um tanque de óleo dielétrico (um fluido isolante elétrico). O óleo bloqueia a corrente até uma faísca se formar, resfria o metal e leva os resíduos embora.
Feche a folga. Um servo (um motor que corrige constantemente a própria posição) baixa o eletrodo até restar apenas um vão minúsculo, geralmente de alguns centésimos de milímetro. Os dois nunca se tocam.
Faísque. O gerador de pulsos dispara pulsos curtos de tensão. Cada um rompe o óleo, e uma faísca a cerca de 8.000–12.000 °C derrete e vaporiza uma cratera microscópica.
Lave e avance. Entre os pulsos, o óleo varre os resíduos para fora do vão. O servo mantém o vão constante enquanto o eletrodo afunda mais, a milhares de faíscas por segundo.
Acabe com delicadeza. A máquina passa para faíscas mais fracas, muitas vezes com um novo eletrodo de acabamento e um pequeno movimento orbital. Faíscas menores deixam crateras menores, dando o tamanho e a textura finais.
Dados-chave
- Materiais
- Qualquer material condutor de eletricidade: aço-ferramenta temperado, carboneto de tungstênio, titânio, ligas de níquel, cobre. Não plásticos, vidro nem a maioria das cerâmicas.
- Peças típicas
- Cavidades de moldes e matrizes, nervuras e rasgos profundos e estreitos, cantos internos vivos, rasgos de chaveta cegos e sextavados internos em peças temperadas
- Tamanho da peça
- De detalhes abaixo de 1 mm a cavidades em blocos de molde de cerca de um metro
- Precisão
- Geralmente cerca de ±0,01 mm; alguns mícrons (milésimos de milímetro) com acabamento cuidadoso
- Acabamento superficial
- Fosca e com finas crateras. A rugosidade Ra (altura média das irregularidades da superfície) vai de cerca de 10 µm no desbaste a cerca de 0,2 µm no acabamento.
- Tamanho de lote adequado
- Peças únicas e ferramental (cada molde é único); pequenas peças de precisão em séries modestas
- Custo de ferramental e máquinas
- Máquina de cerca de US$ 100.000–500.000; um eletrodo sob medida por forma, muitas vezes vários (desbaste e acabamento)
- Velocidade
- Lenta: geralmente 2–400 mm³ de metal por minuto; uma cavidade de molde costuma levar de horas a dias
Pontos fortes e limites
Pontos fortes
- Corta aço temperado e metal duro com a mesma facilidade que metal macio
- Sem força de corte, então nervuras finas e detalhes delicados sobrevivem
- Cantos internos vivos e cavidades cegas profundas de quase qualquer forma
- Texturas uniformes e repetíveis direto da máquina
Limites
- Funciona só com materiais condutores de eletricidade
- Lenta: horas ou dias para uma cavidade profunda
- Precisa de um eletrodo sob medida para cada forma, e os eletrodos se desgastam
- Deixa uma fina camada refundida (pele frágil que voltou a solidificar) que pode precisar de polimento
Onde é usado
- Moldes de injeção de plásticoCavidades para tampas, carcaças, conectores e peças internas de carros
- Fundição sob pressão e forjariaMatrizes temperadas para carcaças de alumínio e ferramentas manuais forjadas
- AeroespacialFuros de resfriamento com forma em pás de turbina de liga de níquel
- EletrônicaMoldes e matrizes de estampagem para minúsculas peças de conectores
- FerramentariasRemoção de machos e brocas quebrados presos em peças caras
Como reconhecê-lo
- Uma superfície fosca “jateada” uniforme, feita de minúsculas crateras sobrepostas, sem marcas de ferramenta em uma só direção.
- Cantos internos vivos e nervuras profundas e estreitas que nenhuma fresa giratória alcançaria.
- Em peças de plástico moldadas, uma textura fosca uniforme de grão fino muitas vezes vem de um molde erodido por faísca (classificada na escala de texturas VDI 3400).
- Na oficina: eletrodos de grafite cinza-escuro que parecem “negativos” precisos da peça.
Compare com
Assista
Practical Machinist · A física básica da eletroerosão, explicada para iniciantes
temmy candra wijaya · Uma animação do eletrodo, do vão e das faíscas
Defiance Machine · Uma máquina real queimando uma cavidade sob óleo
Sodick Inc. · Trocas automáticas de eletrodo para operação sem supervisão
Veja fotos reais
- Wikipédia: Eletroerosão — diagrama do princípio, máquinas de eletroerosão por penetração e a fio
- Busca de fotos no Wikimedia Commons
Lembre-se
- A sinker EDM copia um eletrodo com forma em qualquer metal condutor, por mais duro que seja, usando minúsculas faíscas em óleo.
- É lenta e precisa de eletrodos sob medida, então compensa para moldes, matrizes e formas que nada mais consegue fazer.
- Procure cantos internos vivos e uma superfície fosca uniforme, com crateras.
Mais em Corte e usinagem não convencional
Todos os 100 processos
 6.1Puncionamento e cisalhamentoUm punção corta formas da chapa contra uma matrizAbrir a lição
 6.2Corte a laserA luz focalizada funde ou vaporiza um corte estreitoAbrir a lição
 6.3Corte a plasmaUm jato de gás superaquecido funde chapas condutorasAbrir a lição
 6.4Corte por jato de águaÁgua em altíssima pressão, geralmente com abrasivo, erode um corteAbrir a lição
 6.5Eletroerosão a fioFaíscas de um fio fino em movimento cortam perfis vazadosAbrir a lição
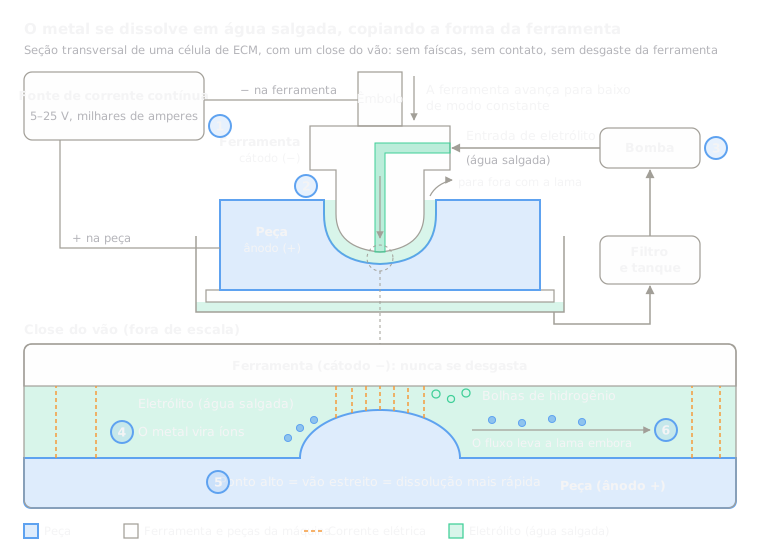 6.7Usinagem eletroquímica (ECM)A eletrólise dissolve o metal com a forma da ferramentaAbrir a lição
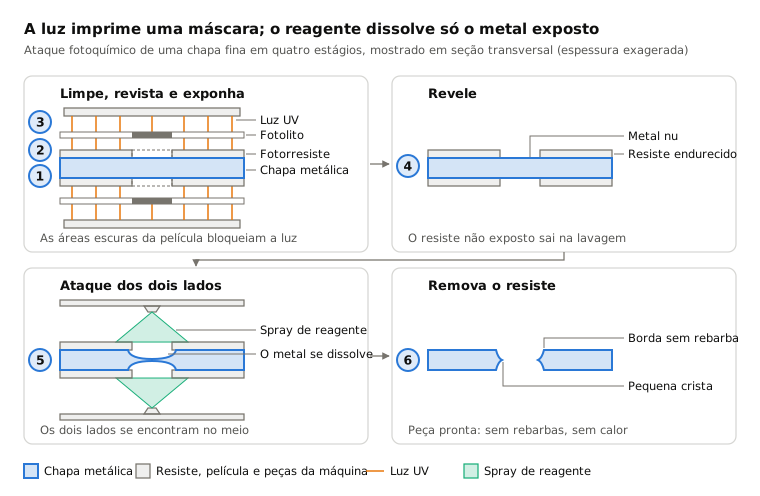
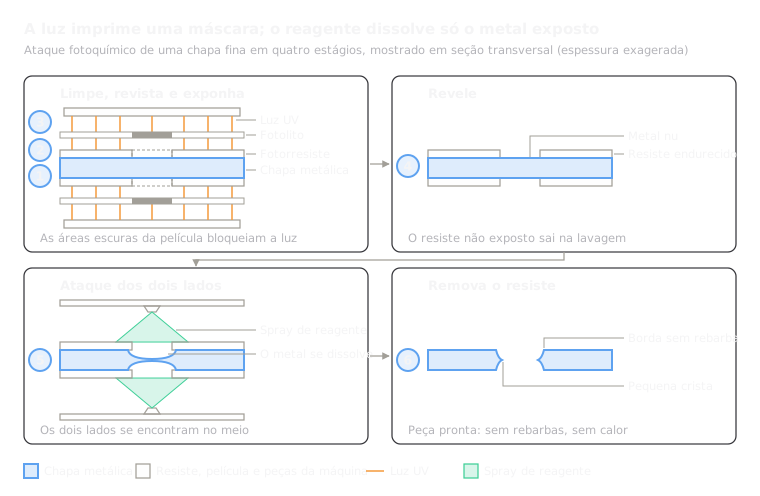 6.8Usinagem química e corrosão fotoquímicaUma máscara impressa com luz deixa o agente corrosivo dissolver só o metal expostoAbrir a lição
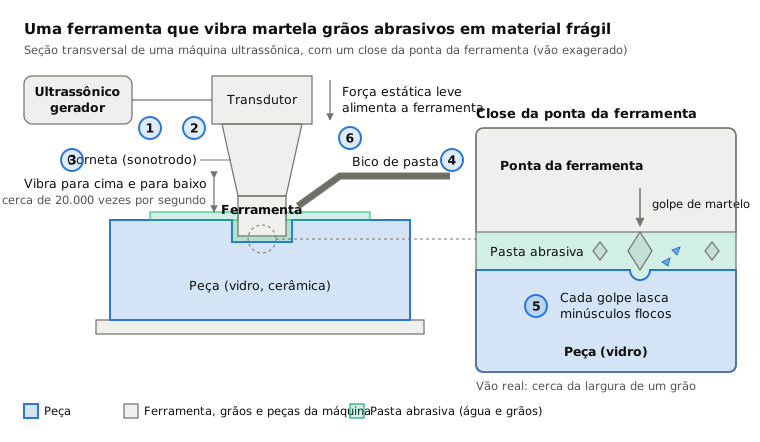
 6.9Usinagem ultrassônicaUma ferramenta que vibra martela grãos abrasivos contra a superfícieAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.