

Prensagem isostática a quente (HIP)
Espreme com argônio quente de todos os lados para fechar poros
A prensagem isostática a quente (HIP) coloca peças prontas ou quase prontas em um vaso de pressão e as espreme com gás argônio quente. A pressão empurra igualmente em todas as direções (“isostática”), então os poros ocultos colapsam e se soldam enquanto a forma permanece a mesma. Pás de turbinas de motores a jato e implantes de titânio impressos em 3D são tratados assim rotineiramente.
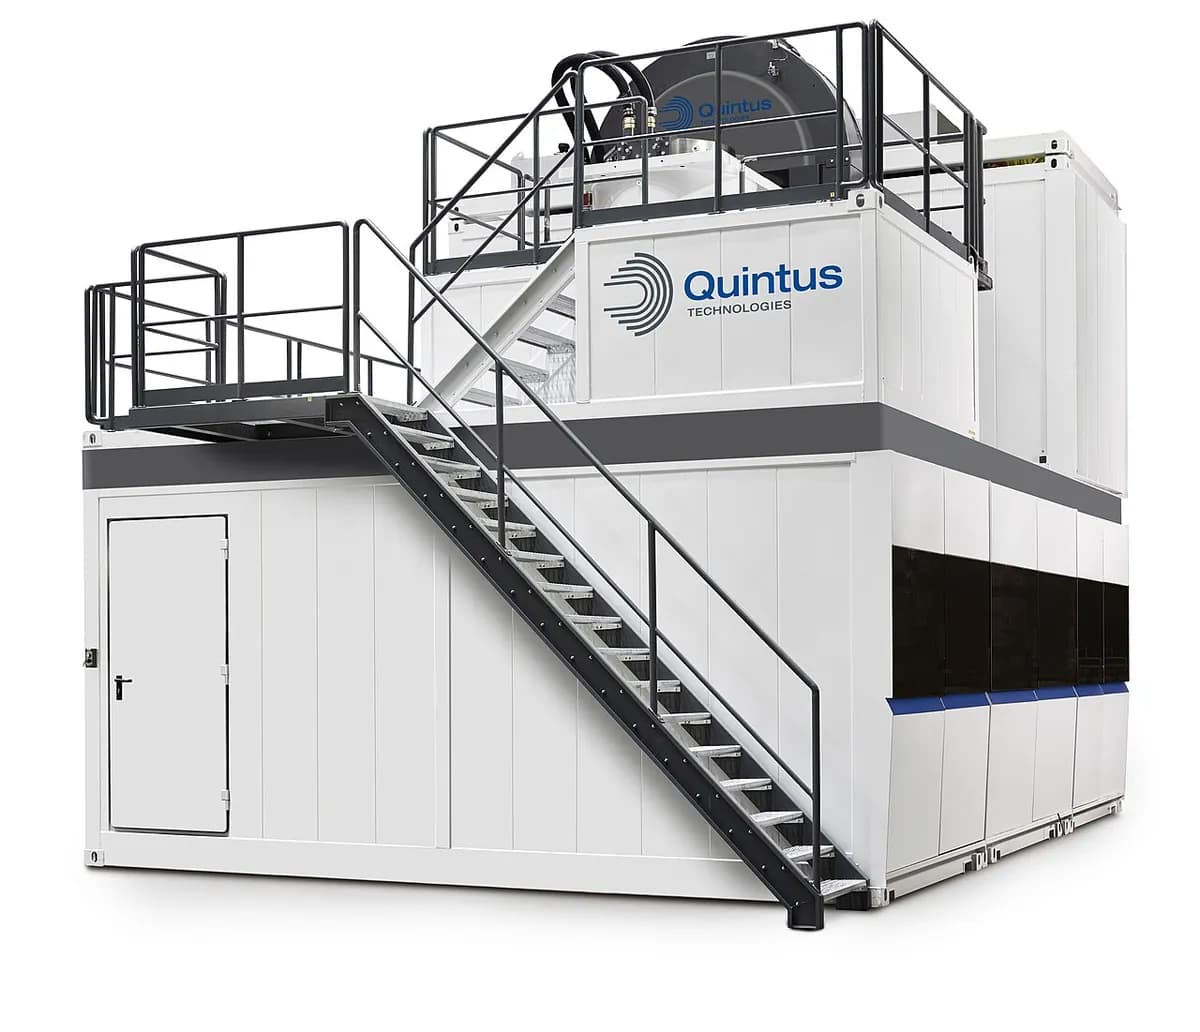
Como funciona
Carregue e sele. As peças entram em um dispositivo, e o vaso é fechado com grossos tampões de aço; em unidades grandes, um quadro pesado mantém os tampões no lugar. A carga pode ser peças fundidas, peças impressas em 3D ou pó de metal selado em uma lata de aço.
Encha de argônio. O ar é bombeado para fora, e um compressor injeta argônio, um gás inerte que não reage com metal quente.
Aqueça e pressurize. Um forno dentro de uma blindagem térmica leva as peças a cerca de 900–1.250 °C para aços, titânio e ligas de níquel (cerca de 500 °C para alumínio). Aquecer o gás confinado eleva sua pressão a normalmente 100–200 MPa, cerca de 1.000–2.000 vezes a pressão atmosférica.
Mantenha. Por normalmente 2–4 horas, o metal quente fica mole o bastante para fluir (escoar muito devagar) para dentro dos seus poros. As paredes dos poros se tocam e se unem por difusão (átomos migrando através), deixando metal maciço. Os poros abertos para a superfície não conseguem fechar, porque o gás entra neles.
Esfrie e descarregue. O forno esfria, o argônio é recuperado para reutilização e as peças saem com a mesma forma e densidade essencialmente total. As latas de pó são então removidas por usinagem ou ácido.
Dados-chave
- Materiais
- Peças fundidas e impressas em 3D de titânio, ligas de níquel, aços e alumínio; pós metálicos em latas seladas; cerâmicas técnicas
- Peças típicas
- Pás de turbinas, implantes médicos, corpos de válvulas, blocos de aço-ferramenta, peças metálicas impressas
- Tamanho da peça
- De pequenos implantes a peças de várias toneladas; os maiores vasos comportam cargas de cerca de 2 m de diâmetro
- Precisão
- A forma é mantida; as peças encolhem só o volume dos poros, normalmente uma minúscula fração de um por cento em peças fundidas
- Acabamento superficial
- Como estava: a HIP não toca a superfície
- Tamanho de lote adequado
- Qualquer: uma peça ou uma carga cheia de forno, muitas vezes feita por empresas especializadas em serviços de HIP
- Custo de ferramental e máquinas
- Sem ferramental específico para a peça; as máquinas custam de centenas de milhares de dólares (unidades de laboratório) a muitos milhões (unidades de produção)
- Velocidade
- Um ciclo normalmente leva 6–12 horas, incluindo aquecimento e resfriamento; menos em unidades com resfriamento rápido
Pontos fortes e limites
Pontos fortes
- Remove poros internos, chegando essencialmente a 100% de densidade
- Grandes ganhos de vida em fadiga (resistência a cargas repetidas) e de confiabilidade
- Sem ferramental específico para a peça: qualquer forma serve se couber no vaso
- Pode transformar pó em uma peça maciça, ou unir dois metais
Limites
- Não fecha poros que se ligam à superfície
- Ciclos longos e caros, normalmente uma etapa extra depois da fundição ou da impressão
- Máquinas muito caras, então a maioria das empresas usa um prestador de serviço
- As latas de pó aumentam o custo e precisam ser usinadas ou dissolvidas
Onde é usado
- AeroespacialPás e palhetas de turbina fundidas, peças fundidas estruturais de motores
- MedicinaImplantes de quadril e joelho em titânio e cobalto-cromo fundidos ou impressos em 3D
- Manufatura aditivaPós-tratamento padrão para peças impressas de titânio e de ligas de níquel
- Petróleo, gás e energiaCorpos de válvulas, peças de bombas e coletores feitos de pó por HIP
- FerramentariaAços-ferramenta e aços rápidos em pó com estrutura fina e uniforme
Como reconhecê-lo
- A HIP não deixa marca visível: a peça parece exatamente a fundição ou a impressão que era.
- A prova está por dentro: uma seção cortada e polida, ou um raio X, não mostra poros.
- Grandes peças feitas de pó por HIP mostram superfícies usinadas por todo lado, porque a lata de aço foi cortada fora; desenhos e certificados muitas vezes dizem “HIPed”.
Compare com
Assista
Everyday Metallurgy · Por que calor mais pressão igual fecham os poros internos
Quintus Technologies · O vaso, o forno e o ciclo de argônio, por um fabricante de máquinas
Hiperbaric · Uma animação de um ciclo completo de aquecimento, pressão e resfriamento
TWI Ltd · Como o pó selado em uma lata vira uma peça maciça, quase na forma final
Veja fotos reais
- Wikipedia: Prensagem isostática a quente — história, pressões e temperaturas típicas e usos; poucas fotos
- Busca de fotos no Wikimedia Commons
Lembre-se
- A HIP espreme as peças com argônio quente de todos os lados ao mesmo tempo, então a forma é mantida.
- Fecha poros internos, dando densidade essencialmente total e vida em fadiga muito maior.
- É uma etapa de lote longa e cara, usada onde uma peça não pode falhar.
Mais em Pós e cerâmicas
Todos os 100 processos
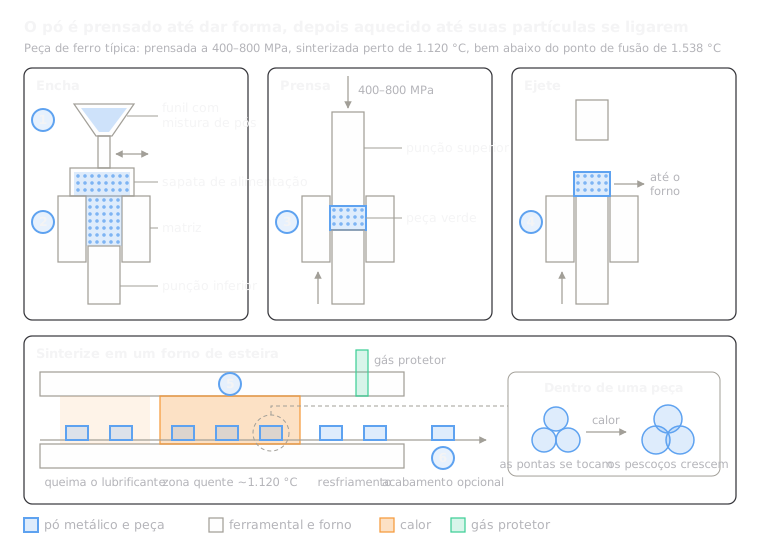 9.1Metalurgia do pó (prensagem e sinterização)Prensar o pó em uma matriz e depois sinterizar em um forno de esteiraAbrir a lição
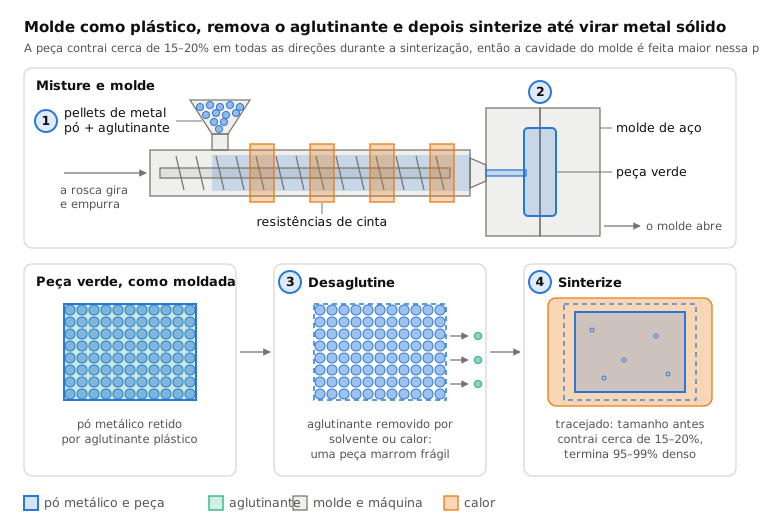
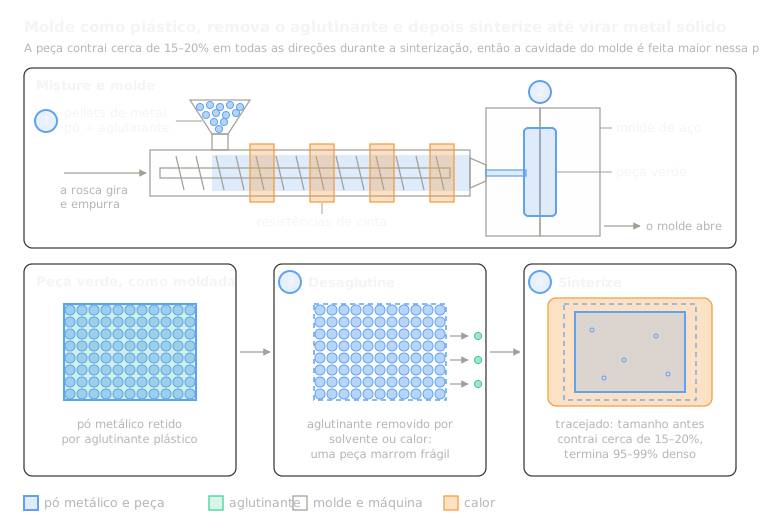 9.2Moldagem por injeção de metal (MIM)Molde uma pasta de pó e ligante, remova o ligante, sinterizeAbrir a lição
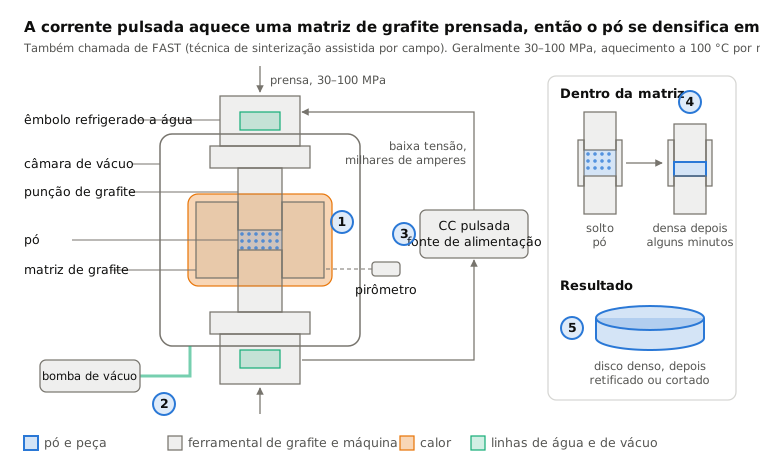
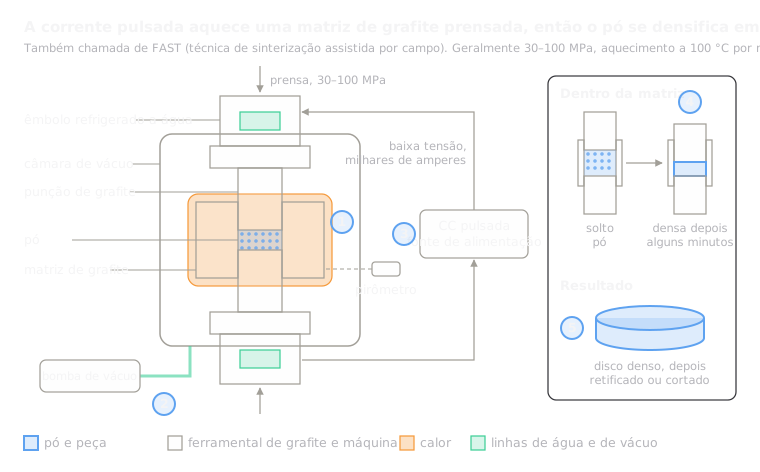 9.4Sinterização por plasma de faísca (SPS)Corrente pulsada aquece uma matriz de grafite prensada em minutosAbrir a lição
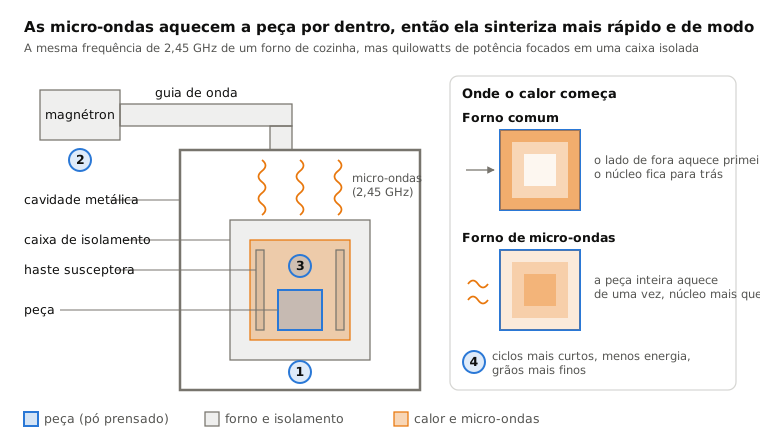
 9.5Sinterização por micro-ondasAs micro-ondas aquecem a peça por dentroAbrir a lição
 9.6Processo sol-gelUm líquido vira gel, depois é seco e queimadoAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.