

Moldagem por injeção de metal (MIM)
Molde uma pasta de pó e ligante, remova o ligante, sinterize
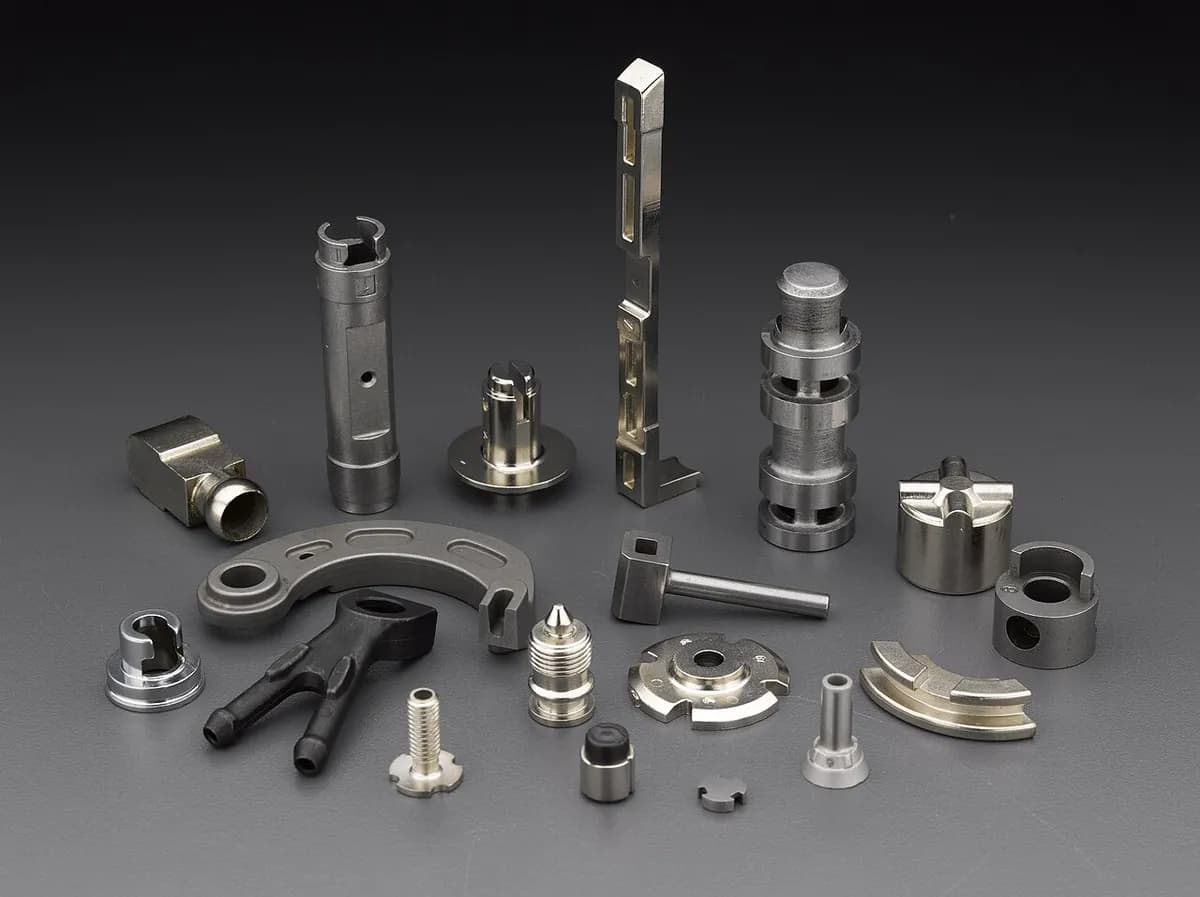
A moldagem por injeção de metal (MIM) dá forma ao metal como se fosse plástico: uma pasta quente de pó de metal e ligante plástico é injetada em um molde. Depois o plástico é removido e o metal é sinterizado, então a peça encolhe até virar metal quase maciço. Faz peças pequenas e complexas, como peças de caixas de relógio, dobradiças de celular e mandíbulas de instrumentos cirúrgicos.
Como funciona
Misture a matéria-prima. Pó de metal muito fino, com grãos normalmente abaixo de 20 µm (um quarto da largura de um fio de cabelo), é amassado com um ligante de cera e plástico. A pasta tem cerca de 60% de metal em volume e é picada em péletes.
Molde. Uma máquina de moldagem por injeção (um cilindro aquecido com uma rosca giratória) derrete o ligante e empurra a pasta para dentro de um molde de aço. Sai uma peça “verde”: forma completa, mas 15–20% maior que a peça final. Os canais (canais de alimentação) são triturados e reutilizados.
Extraia o ligante. A maior parte do ligante é removida, normalmente primeiro com um solvente ou um vapor químico, depois com calor suave. O que sobra é uma peça “marrom” frágil: grãos de metal presos por um resto de ligante, cheia de poros abertos.
Sinterize. A peça vai para um forno a vácuo ou de hidrogênio a aproximadamente 1.200–1.400 °C para aços, perto (mas abaixo) da fusão. Os grãos se fundem e os poros se fecham, então a peça encolhe de forma uniforme cerca de 15–20% e termina com 95–99% de densidade. Podem seguir tratamento térmico, galvanoplastia ou usinagem leve.
Dados-chave
- Materiais
- Principalmente aços inoxidáveis (como 17-4PH e 316L) e aços de baixa liga; também titânio, ligas de tungstênio, cobalto-cromo e ligas magnéticas
- Peças típicas
- Peças de caixas de relógio, dobradiças, pequenas engrenagens, braquetes ortodônticos, mandíbulas de instrumentos cirúrgicos, peças de fechaduras e de armas de fogo
- Tamanho da peça
- Pequenas: normalmente 0,1–100 g, do tamanho de uma ponta de dedo a uma palma
- Precisão
- Cerca de ±0,3–0,5% de uma dimensão (cerca de ±0,05 mm em um detalhe de 10 mm)
- Acabamento superficial
- Lisa, aproximadamente Ra 0,8–1,6 µm (Ra é a altura média das saliências da superfície), copiando o molde
- Tamanho de lote adequado
- Alto volume: normalmente de 10.000 a milhões de peças por ano
- Custo de ferramental e máquinas
- Molde de aproximadamente US$ 10.000–100.000; máquinas de moldagem, unidades de extração de ligante e fornos custam centenas de milhares de dólares cada
- Velocidade
- Moldagem: uma injeção a cada 10–60 s, muitas vezes com várias peças por injeção; a extração do ligante e a sinterização levam muitas horas, muitas vezes um dia ou mais por lote
Pontos fortes e limites
Pontos fortes
- Formas 3D complexas, paredes finas e detalhes finos que seriam caros de usinar
- 95–99% de densidade, então a resistência chega perto da do metal maciço
- Trata ligas difíceis de usinar, como aço inoxidável e titânio
- Pouco desperdício: os canais são reciclados em nova matéria-prima
Limites
- Só peças pequenas: seções grossas perdem o ligante devagar e podem trincar ou ceder
- A contração de 15–20% precisa ser prevista com exatidão quando o molde é projetado
- Molde caro e ciclo longo de extração de ligante e sinterização; precisa de grandes volumes
- Pós finos custam mais que os pós comuns de prensagem e sinterização
Onde é usado
- Eletrônicos de consumoPeças de dobradiças de celular, bandejas de cartão SIM, peças de câmeras e conectores
- Medicina e odontologiaBraquetes ortodônticos, mandíbulas e cabos de instrumentos cirúrgicos
- Relógios e joiasCaixas de relógio, fivelas, elos de pulseira
- AutomotivoPalhetas de turbocompressor, peças de injetores de combustível, peças de fechaduras e sensores
- Armas de fogoGatilhos, cães, travas e outras pequenas peças de mecanismo
- Ferramentas e fechadurasPeças de fechaduras, pequenas engrenagens, peças de ferramentas elétricas
Como reconhecê-lo
- Pequenas peças de aço intrincadas, com superfícies lisas e acetinadas e detalhes nítidos, como uma peça de plástico moldada feita de metal.
- Minúsculas marcas redondas de pinos extratores e uma pequena cicatriz do ponto de injeção onde a pasta entrou no molde.
- Uma leve linha de partição onde as duas metades do molde se encontraram.
- Espessura de parede uniforme, nervuras e bolsões vazados, típicos de peças moldadas e não usinadas.
Compare com
Assista
AMT Pte. Ltd. · As quatro etapas e os tipos de peças que a MIM faz
GKN Powder Metallurgy · Como o ligante sai e quanto a peça encolhe
MPP · Máquinas de moldagem, fornos e peças prontas reais
Zimmer Group · A cadeia completa de processo de um fabricante, da célula de moldagem à peça
Veja fotos reais
- Wikipedia: Moldagem por injeção de metal — visão geral das etapas, materiais e usos
- Busca de fotos no Wikimedia Commons
Lembre-se
- A MIM é a moldagem por injeção de plástico com uma pasta carregada de metal, seguida de extração do ligante e sinterização.
- A peça encolhe 15–20% no forno, então o molde é feito maior exatamente nessa medida.
- É o processo preferido para pequenas peças metálicas complexas em grande quantidade.
Mais em Pós e cerâmicas
Todos os 100 processos
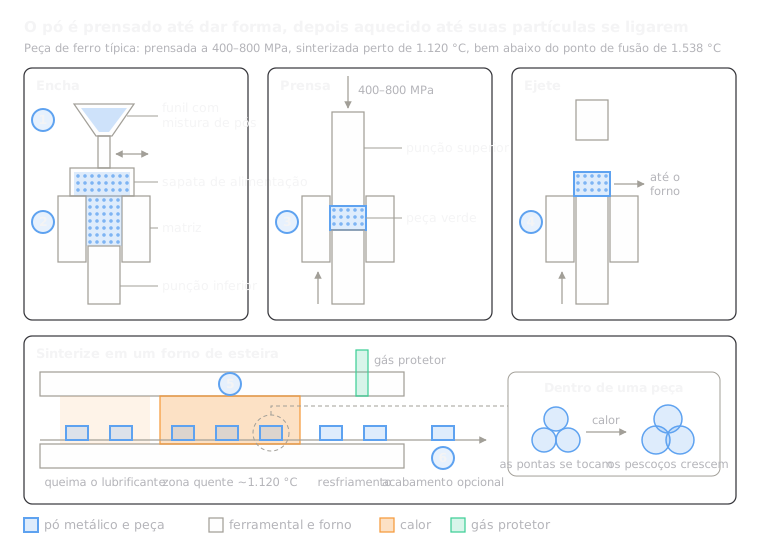 9.1Metalurgia do pó (prensagem e sinterização)Prensar o pó em uma matriz e depois sinterizar em um forno de esteiraAbrir a lição
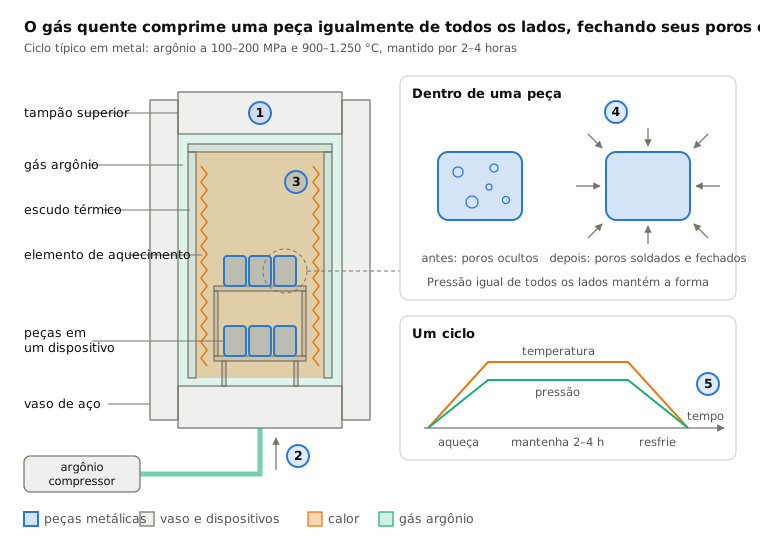
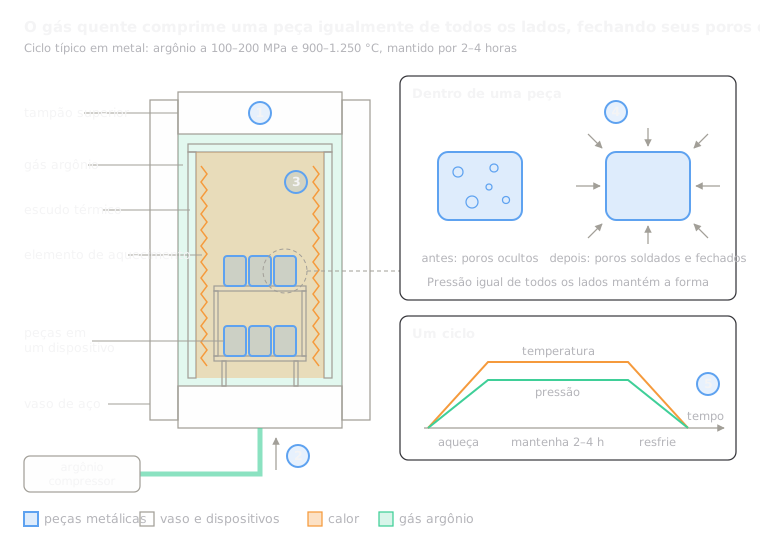 9.3Prensagem isostática a quente (HIP)Espreme com argônio quente de todos os lados para fechar porosAbrir a lição
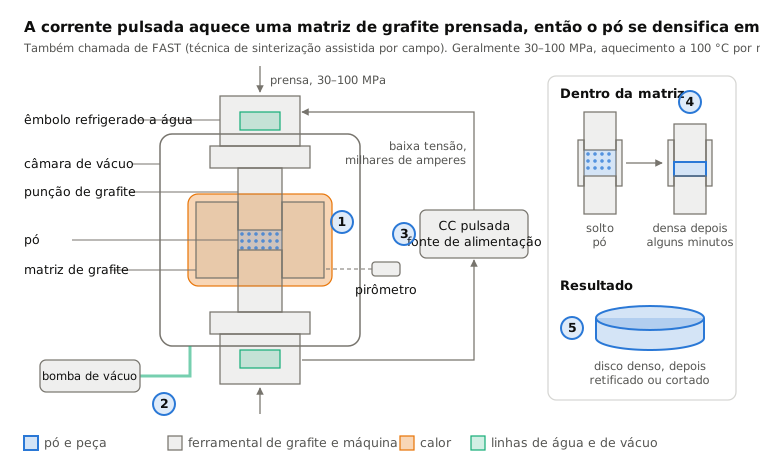
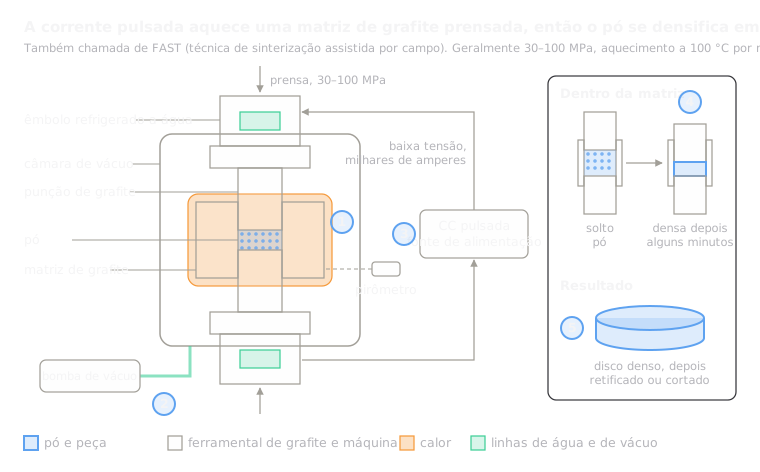 9.4Sinterização por plasma de faísca (SPS)Corrente pulsada aquece uma matriz de grafite prensada em minutosAbrir a lição
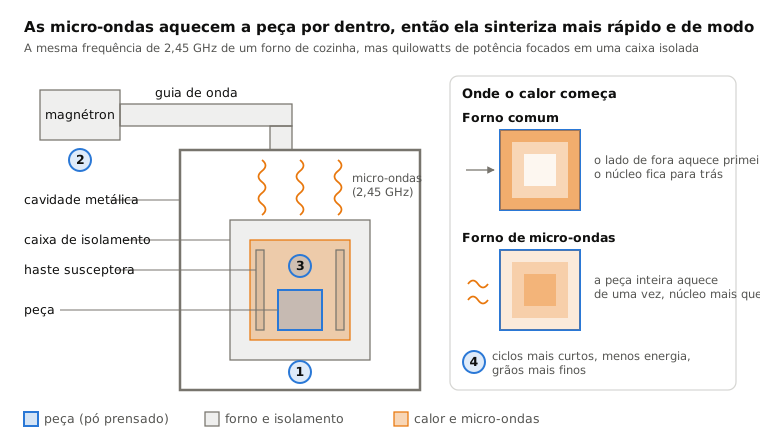
 9.5Sinterização por micro-ondasAs micro-ondas aquecem a peça por dentroAbrir a lição
 9.6Processo sol-gelUm líquido vira gel, depois é seco e queimadoAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.