

Fundição de precisão (cera perdida)
Cópia em cera revestida de cerâmica, derretida e depois preenchida com metal
A fundição de precisão, também chamada de fundição por cera perdida, copia uma peça em cera, reveste a cera de cerâmica, derrete a cera e vaza metal na casca oca. Pás de turbinas de motores a jato, cabeças de tacos de golfe e implantes de quadril são feitos assim. Você obtém peças quase prontas com detalhes finos, em quase qualquer liga.
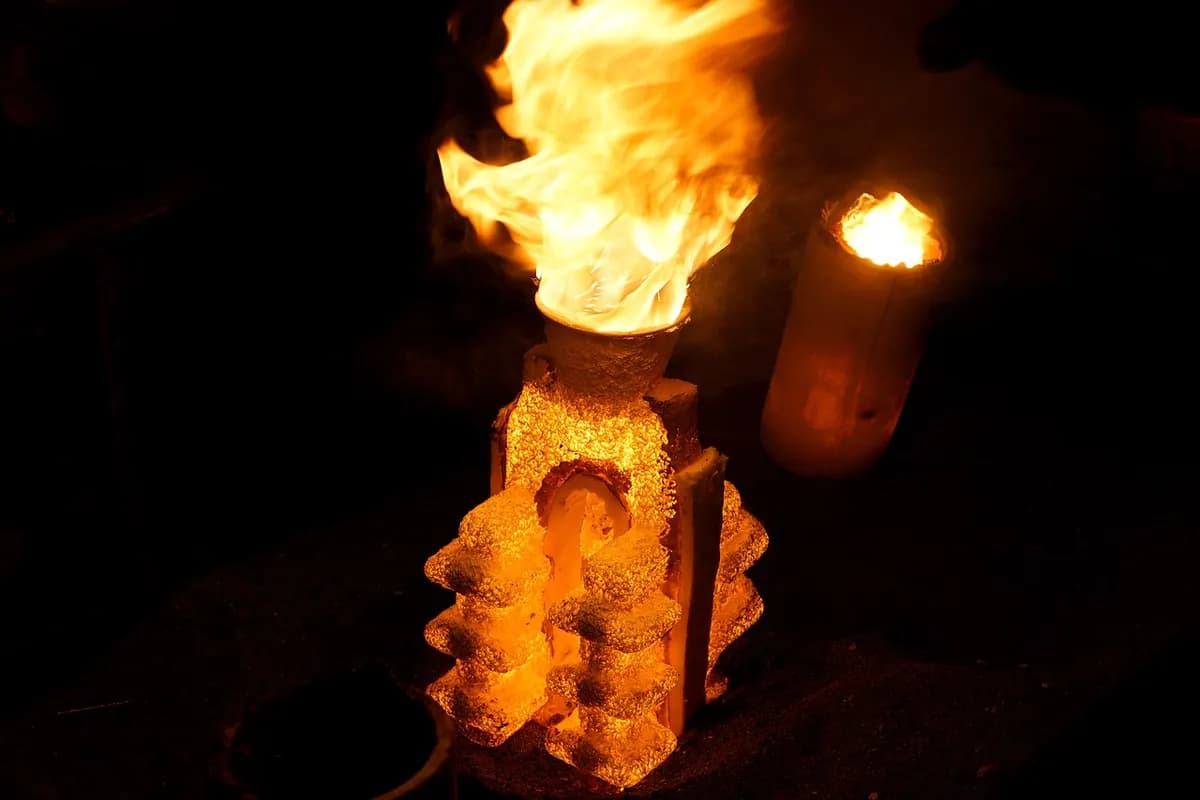
Como funciona
Faça cópias em cera. A cera é injetada em uma matriz de metal (um molde reutilizável) para fazer um modelo, uma cópia exata da peça em cera. Cada peça fundida precisa do seu próprio modelo.
Monte uma árvore. Muitos modelos são colados em um canal de cera central (canal de alimentação), formando uma "árvore" que pode ter de algumas a dezenas de peças.
Revista de cerâmica. A árvore é mergulhada em uma lama cerâmica (uma mistura cremosa de pó fino de cerâmica e ligante líquido), polvilhada com areia fina e seca. Isso se repete cerca de 6 a 10 vezes, até a casca ter vários milímetros de espessura.
Derreta a cera. A casca é virada de cabeça para baixo e aquecida, normalmente em uma autoclave a vapor (um forno de vapor pressurizado) ou em um forno quente. A cera escorre, muitas vezes para ser reutilizada, deixando um molde oco de peça única.
Queime e depois vaze. A casca é queimada, muitas vezes a cerca de 1000 °C, para ficar resistente e queimar a última cera. O metal é vazado enquanto a casca ainda está quente, então as seções finas se enchem antes de o metal solidificar.
Quebre para tirar as peças. Depois de esfriar, a casca é removida com marteladas, vibração ou jatos de água. As peças são cortadas da árvore, e os tocos dos canais de entrada (onde cada peça se ligava à árvore) são esmerilhados até ficarem lisos.
Dados-chave
- Materiais
- Aços e aços inoxidáveis, superligas de níquel e cobalto, titânio, alumínio, ligas de cobre, ouro e prata
- Peças típicas
- Pás de turbina, cabeças de tacos de golfe, implantes de quadril e joelho, rotores de bombas, peças de armas de fogo e de fechaduras, joias
- Tamanho da peça
- Normalmente de alguns gramas a alguns quilogramas; fundições especializadas passam de 100 kg
- Precisão
- Cerca de ±0,1 a ±0,25 mm em detalhes pequenos, aproximadamente ±0,5% de uma dimensão
- Acabamento superficial
- Lisa: Ra (rugosidade média) cerca de 1,5 a 3 µm
- Tamanho de lote adequado
- De centenas a centenas de milhares de peças por ano; também peças únicas de arte e joalheria
- Custo de ferramental e máquinas
- Matrizes de injeção de cera custam de alguns milhares a dezenas de milhares de dólares; modelos impressos em 3D dispensam a matriz em protótipos
- Velocidade
- De dias a semanas por lote, na maior parte esperando as camadas da casca secarem; muitas árvores são processadas em paralelo
Pontos fortes e limites
Pontos fortes
- Detalhes muito finos e superfícies lisas, muitas vezes com pouca usinagem
- Funciona com ligas de alto ponto de fusão, como superligas e aço inoxidável
- Formas complexas em uma só peça, com pouca ou nenhuma costura
- Pouco desperdício: canais e massalotes são refundidos
Limites
- Mais etapas e mão de obra, então cada peça custa mais que uma fundição em areia
- As peças são em geral pequenas; as grandes ficam difíceis e caras
- Um novo modelo de cera e uma nova casca são consumidos para cada peça
- Prazo longo, de dias a semanas
Onde é usado
- AeroespacialPás e palhetas de turbina, suportes estruturais, peças de sistema de combustível
- MedicinaImplantes de quadril e joelho, instrumentos cirúrgicos
- EsportesCabeças de tacos de golfe
- AutomotivoRotores de turbocompressor, balancins, pequenas peças de válvulas
- IndústriaRotores de bombas, corpos de válvulas, alavancas e suportes
- Arte e joalheriaEsculturas de bronze, anéis, coroas e pontes dentárias
Como reconhecê-lo
- Detalhes nítidos, letras bem definidas e uma superfície lisa e levemente acetinada, mesmo em cantos ocultos.
- Sem costura de molde, ou só uma linha muito leve deixada pela matriz de cera.
- Um pequeno ponto plano e esmerilhado onde a peça foi cortada da árvore (a marca do canal de entrada).
- Uma forma complexa feita em uma só peça que de outro modo precisaria de várias peças usinadas.
Compare com
Assista
RAPID DIRECT · Uma explicação animada, passo a passo, de todo o processo
Paul Hamler · O processo completo feito à mão, da cera ao metal
SIMIS · Robôs mergulhando árvores de cera em lama e areia para construir cascas
Dean Group International Ltd · Uma fundição real: árvores, vazamento e remoção da casca
Veja fotos reais
- Wikipedia: Fundição de precisão — uma casca para o rotor de um turbocompressor, o interior de uma casca e a peça pronta
- Busca de fotos no Wikimedia Commons
Lembre-se
- Cada peça precisa de uma nova cópia em cera e de uma nova casca cerâmica.
- Derreter a cera deixa um molde de peça única sem costura, então o detalhe é excelente.
- Precisa e lisa, mas mais lenta e mais cara por peça do que a fundição em areia.
Mais em Fundição
Todos os 100 processos
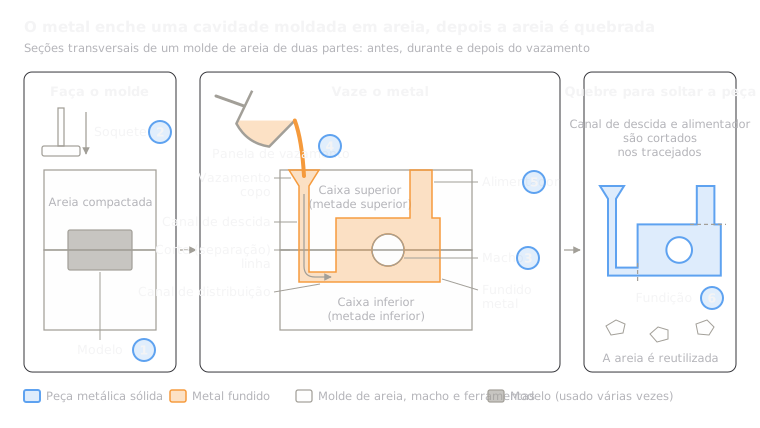 1.1ShortFundição em areiaMetal vazado em uma cavidade compactada em areia; a areia é quebrada depoisAbrir a lição
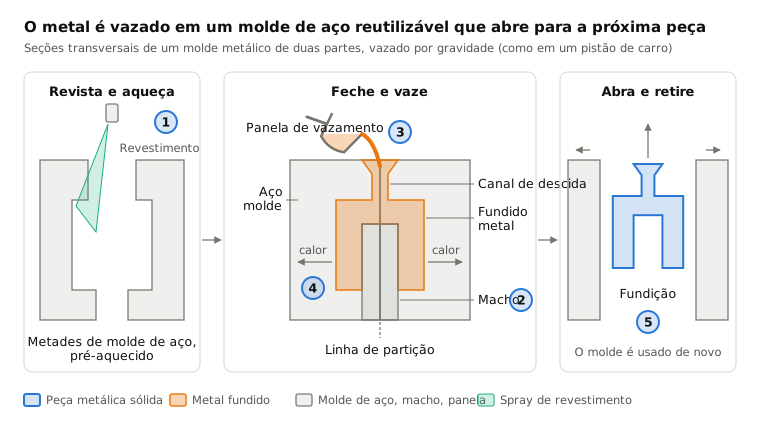
 1.3Fundição em molde permanenteMetal vazado por gravidade em um molde de aço reutilizávelAbrir a lição
 1.4Fundição sob pressãoMetal injetado em uma matriz de aço a alta pressãoAbrir a lição
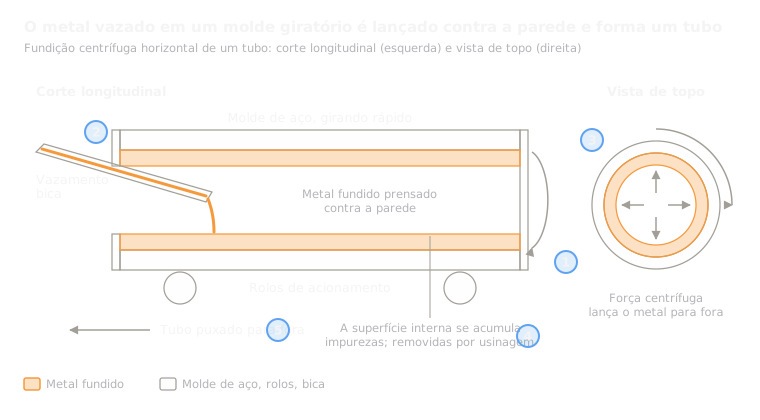 1.5Fundição centrífugaMetal lançado contra a parede de um molde girandoAbrir a lição
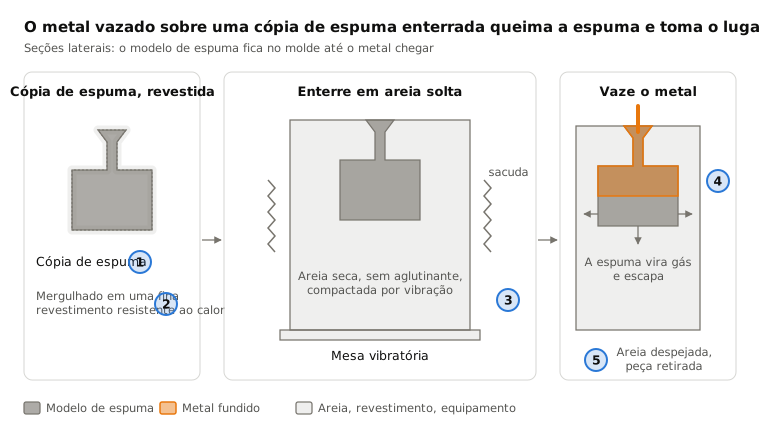
 1.6Fundição com espuma perdida (lost foam)Metal vazado sobre uma cópia de espuma enterrada em areia soltaAbrir a lição
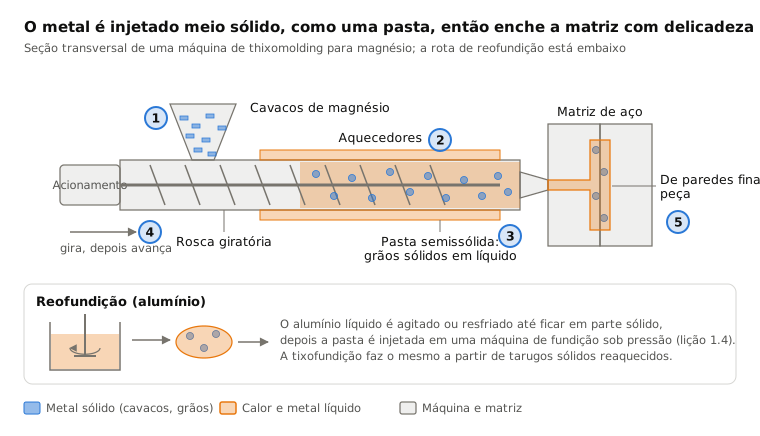
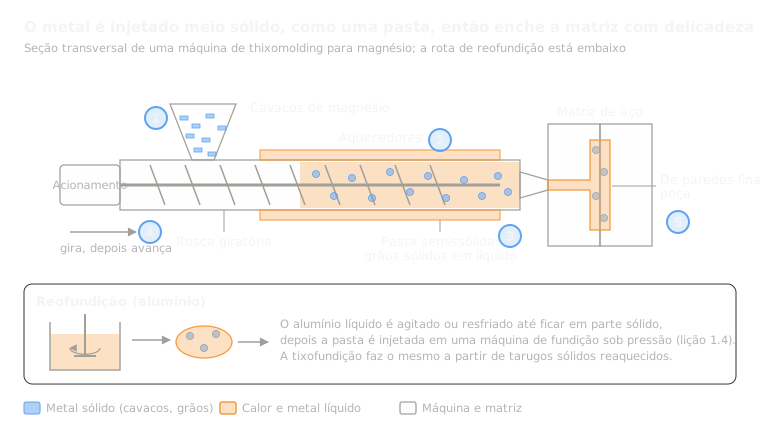 1.7Fundição semissólida (thixomolding e reofundição)Uma pasta de metal meio sólida injetada em uma matriz de açoAbrir a lição
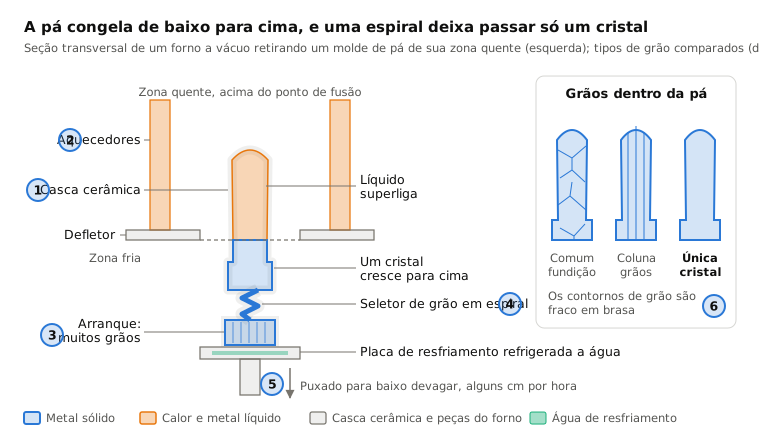
 1.8Fundição de monocristal (pás de turbina)O congelamento lento a partir de uma ponta faz a peça crescer como um só cristalAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.