

Fundição sob pressão
Metal injetado em uma matriz de aço a alta pressão
A fundição sob pressão injeta metal fundido em alta velocidade e alta pressão em um molde de aço temperado, chamado matriz, e o abre segundos depois. Carcaças de notebooks e celulares, caixas de câmbio de carros e maçanetas de porta são feitas assim. É a forma mais rápida de fazer grandes quantidades de peças metálicas precisas e de paredes finas.
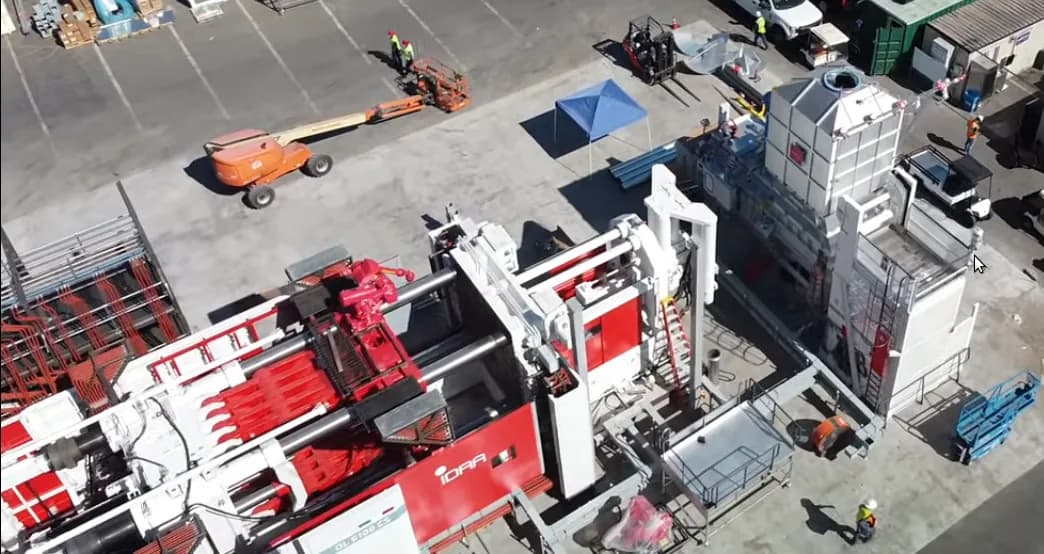
Como funciona
Feche e trave a matriz. A metade móvel da matriz é empurrada contra a metade fixa e mantida por um travamento hidráulico. A força de fechamento é normalmente de centenas a milhares de toneladas, então a matriz continua fechada sob pressão.
Encha a câmara de injeção. Uma dose medida de metal fundido, geralmente alumínio, é despejada na câmara de injeção (um tubo de aço que leva à matriz). Esta é a máquina de câmara fria; para o zinco, uma máquina de câmara quente mantém a bomba mergulhada no metal fundido.
Injete. O êmbolo (um pistão hidráulico) dispara o metal para dentro da cavidade em uma fração de segundo, e depois continua empurrando em alta pressão, muitas vezes várias centenas de bar, para compactar o metal enquanto ele encolhe.
Esfrie na matriz. A água que flui por canais no aço retira o calor rapidamente. Peças finas ficam sólidas em segundos.
Abra, ejete e apare. A metade móvel recua e pinos extratores (hastes de aço) empurram a peça fundida para fora, normalmente para a garra de um robô. Os canais, o resto chamado biscoito e a rebarba fina (metal espremido na linha de partição) são aparados em uma prensa.
Dados-chave
- Materiais
- Ligas de alumínio, zinco e magnésio; algum latão. Não aço, que é quente demais para a matriz
- Peças típicas
- Carcaças de motor e de câmbio, carcaças de notebooks e celulares, corpos de ferramentas elétricas, maçanetas, torneiras, carrinhos de brinquedo
- Tamanho da peça
- De alguns gramas (peças de zinco) a subestruturas inteiras de carro de cerca de 50 a 100 kg nas maiores máquinas
- Precisão
- Cerca de ±0,05 a ±0,2 mm em detalhes pequenos
- Acabamento superficial
- Lisa: Ra (rugosidade média) cerca de 1 a 2,5 µm, pronta para pintar ou galvanizar
- Tamanho de lote adequado
- De dezenas de milhares a milhões de peças
- Custo de ferramental e máquinas
- Matrizes de dezenas de milhares a mais de um milhão de dólares; máquinas de centenas de milhares a milhões
- Velocidade
- De segundos a cerca de dois minutos por injeção, conforme o tamanho da peça
Pontos fortes e limites
Pontos fortes
- Ciclos muito rápidos, ideais para a produção em massa
- Paredes finas, muitas vezes de 1 a 3 mm, e detalhes finos
- Precisa e lisa, exigindo pouca usinagem
- As peças podem incluir ressaltos, nervuras e letras em uma única injeção
Limites
- As matrizes são muito caras, então pequenos lotes não compensam
- Limitada a metais de ponto de fusão mais baixo, como alumínio, zinco e magnésio
- O ar aprisionado deixa minúsculos poros, então a maioria das peças não pode ser tratada termicamente nem soldada com facilidade
- Prazo longo, muitas vezes meses, para projetar e construir uma matriz
Onde é usado
- AutomotivoCarcaças de câmbio e de motor, suportes, grandes peças fundidas de carroceria em uma só peça
- EletrônicaCarcaças de notebooks e celulares, dissipadores de calor, carcaças de conectores
- Bens de consumoCorpos de ferramentas elétricas, peças de eletrodomésticos de cozinha, carrinhos de brinquedo
- Ferragens de construçãoMaçanetas, fechaduras, torneiras (muitas vezes de zinco, depois galvanizadas)
- IluminaçãoCarcaças de postes de iluminação, dissipadores de calor de LED
Como reconhecê-lo
- Superfícies lisas e uniformes e detalhes nítidos, muitas vezes pintadas ou cromadas.
- Pequenas marcas redondas, levemente salientes ou rebaixadas, onde os pinos extratores empurraram a peça para fora.
- Uma linha fina aparada na linha de partição, às vezes com minúsculos restos de rebarba.
- Paredes finas reforçadas por nervuras e ressaltos redondos (pinos) para parafusos.
Compare com
Assista
RCM Industries, Inc. · O ciclo completo explicado por um fundidor sob pressão
Pedeo Hogedrukgieterij · Uma célula de fundição de alumínio em produção: vazamento, injeção e ejeção
DyCast Specialties Corporation · Fundição de zinco em câmara quente de pequenas peças, de perto
Bühler Group · Uma máquina gigante que funde grandes seções de carroceria de carros em uma única injeção
Veja fotos reais
- Wikipedia: Fundição sob pressão — máquinas de câmara quente e fria, fotos de ferramental aberto e de uma célula em funcionamento
- Busca de fotos no Wikimedia Commons
Lembre-se
- O metal é forçado a entrar em alta pressão, não vazado por gravidade.
- Matrizes de aço caras só compensam em altos volumes.
- Peças rápidas, precisas e de paredes finas, principalmente de alumínio, zinco e magnésio.
Mais em Fundição
Todos os 100 processos
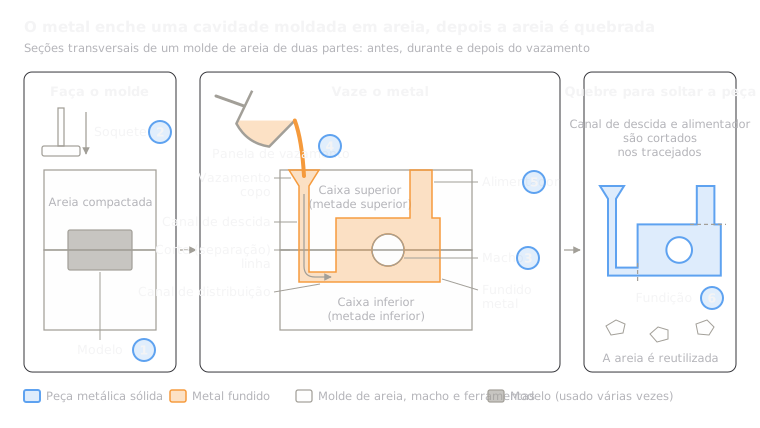 1.1ShortFundição em areiaMetal vazado em uma cavidade compactada em areia; a areia é quebrada depoisAbrir a lição
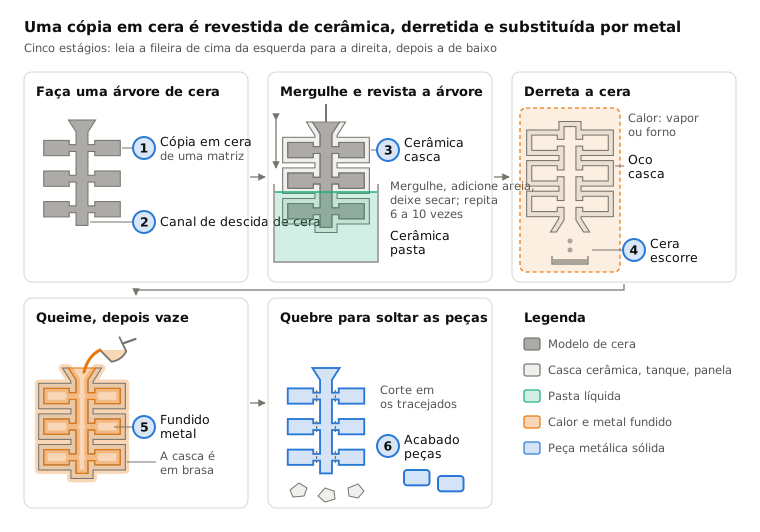
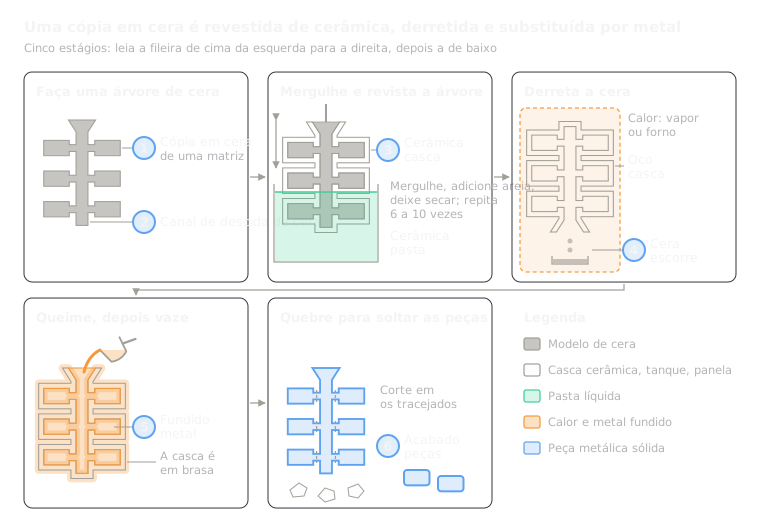 1.2Fundição de precisão (cera perdida)Cópia em cera revestida de cerâmica, derretida e depois preenchida com metalAbrir a lição
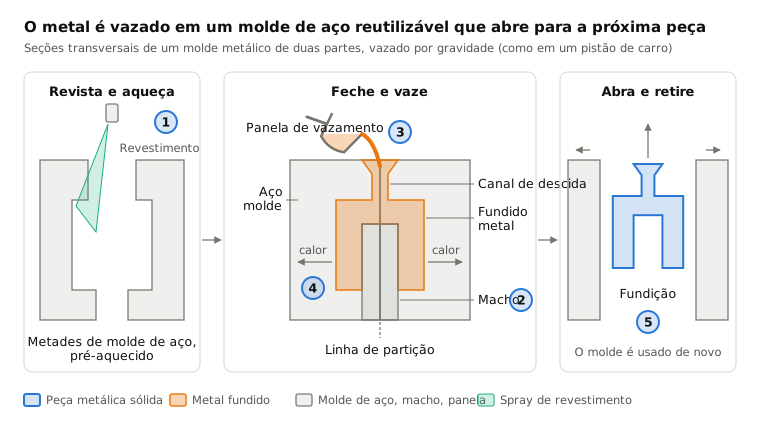
 1.3Fundição em molde permanenteMetal vazado por gravidade em um molde de aço reutilizávelAbrir a lição
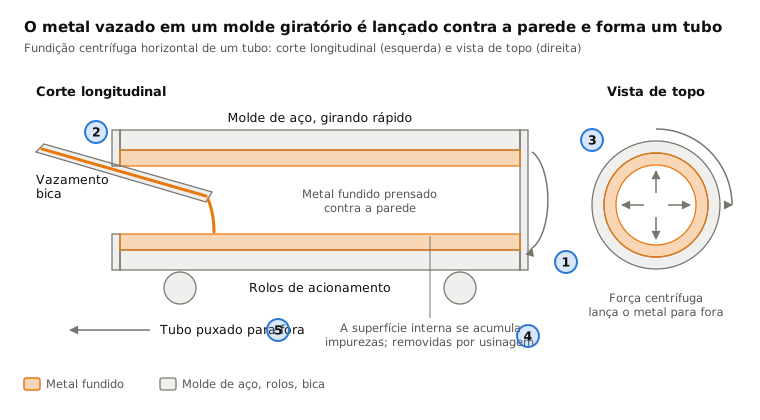
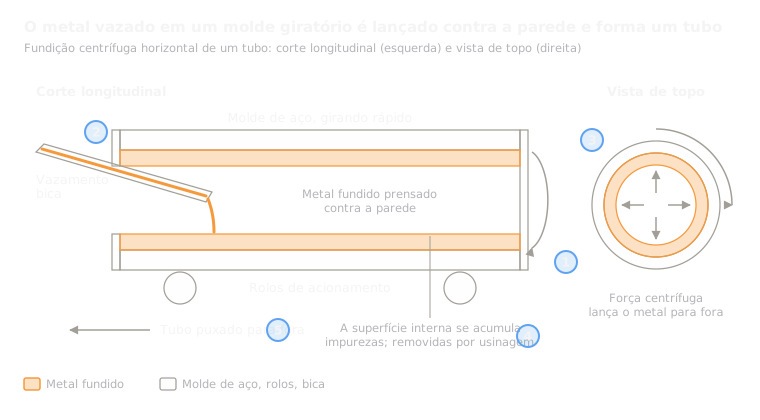 1.5Fundição centrífugaMetal lançado contra a parede de um molde girandoAbrir a lição
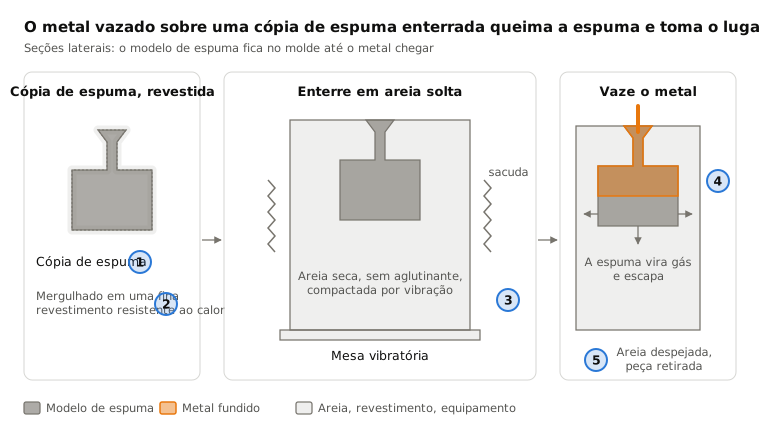
 1.6Fundição com espuma perdida (lost foam)Metal vazado sobre uma cópia de espuma enterrada em areia soltaAbrir a lição
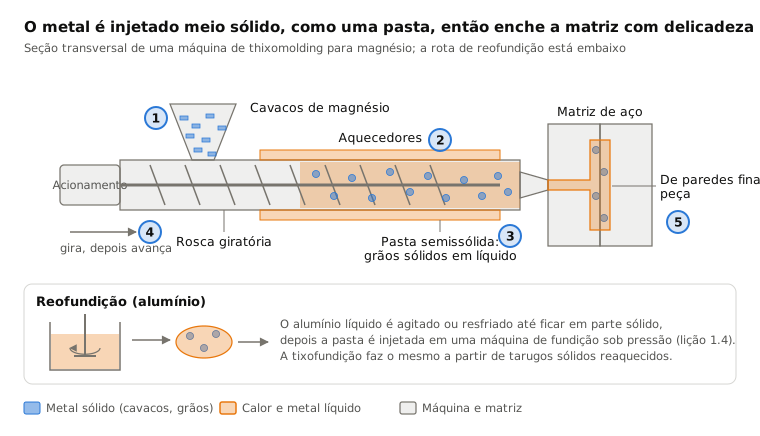
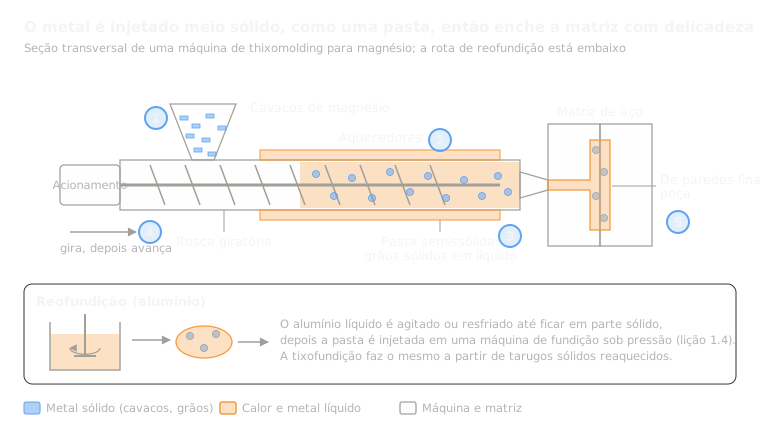 1.7Fundição semissólida (thixomolding e reofundição)Uma pasta de metal meio sólida injetada em uma matriz de açoAbrir a lição
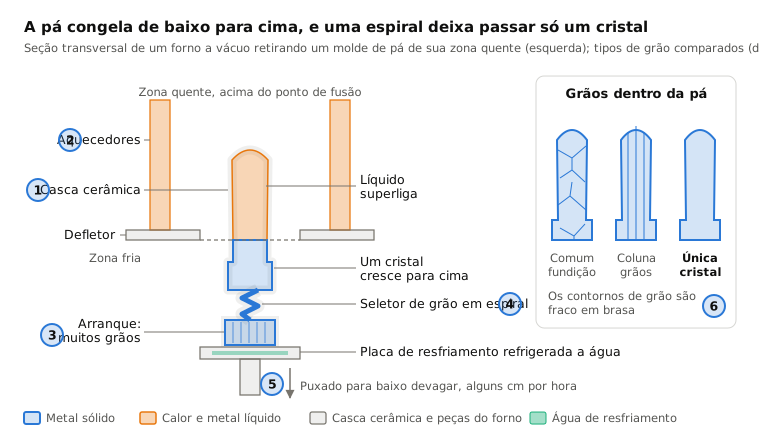
 1.8Fundição de monocristal (pás de turbina)O congelamento lento a partir de uma ponta faz a peça crescer como um só cristalAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.