

Fundição centrífuga
Metal lançado contra a parede de um molde girando
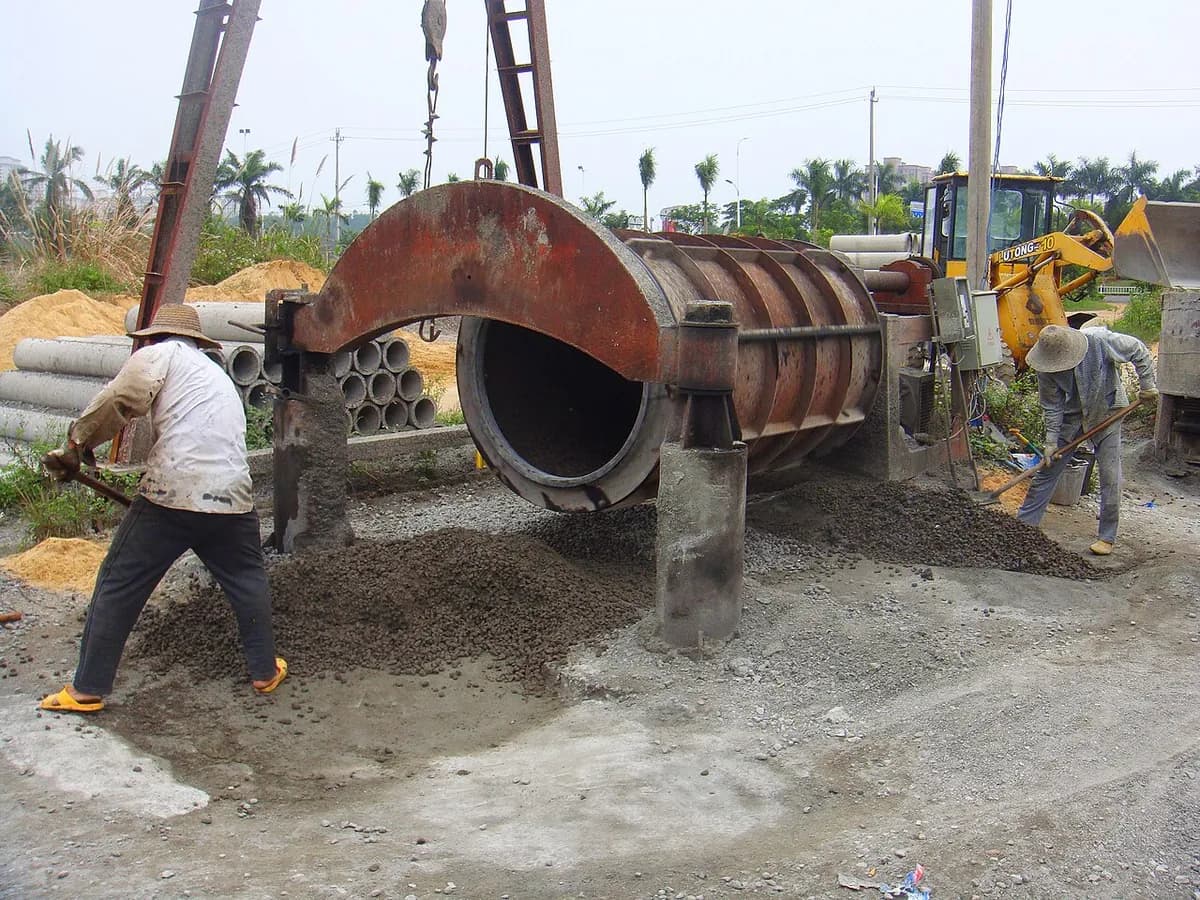
A fundição centrífuga despeja metal fundido em um molde que gira rápido, então o metal é lançado contra a parede e solidifica em um tubo ou anel. Tubos de água e esgoto, camisas de cilindro de motor e anéis de rolamento são feitos assim. A rotação compacta bem o metal, então as paredes saem densas e resistentes.
Como funciona
Gire o molde. Um molde de aço ou ferro, muitas vezes com um revestimento fino, fica sobre rolos de acionamento e gira, normalmente de algumas centenas a alguns milhares de rotações por minuto.
Vaze. O metal fundido entra por um bico a partir de uma panela. Não é preciso macho para o furo: o furo se forma sozinho.
Deixe a rotação dar a forma. A força centrífuga (o empurrão para fora que você sente em um carrossel) lança o metal contra a parede, onde ele se espalha em uma camada uniforme. A quantidade vazada define a espessura da parede.
Solidifique de fora para dentro. O metal solidifica primeiro contra o molde frio. Impurezas mais leves e bolhas de gás migram para dentro, rumo ao furo, que é usinado depois.
Pare e retire. O molde para e o tubo quente é puxado para fora. Depois ele é limpo, usinado ou revestido, como nos tubos de água com revestimento de cimento.
Dados-chave
- Materiais
- Ferro fundido e ferro dúctil, aços e aços inoxidáveis, bronze e latão, ligas de níquel
- Peças típicas
- Tubos, camisas de cilindro, buchas, anéis de rolamento, cilindros para laminadores de aço, flanges
- Tamanho da peça
- De pequenas buchas de poucos centímetros de largura a tubos com mais de 1 m de diâmetro e cerca de 6 m de comprimento
- Precisão
- Diâmetro externo cerca de ±0,5 a ±2 mm; o furo normalmente é usinado
- Acabamento superficial
- Superfície externa bastante lisa (Ra cerca de 3 a 12 µm); furo mais rugoso antes da usinagem
- Tamanho de lote adequado
- De cilindros grandes avulsos a milhões de tubos por ano
- Custo de ferramental e máquinas
- Os moldes são simples; máquinas de dezenas de milhares a milhões de dólares para fábricas de tubos
- Velocidade
- Alguns minutos por peça fundida; uma linha de tubos pode fazer um tubo a cada um ou dois minutos
Pontos fortes e limites
Pontos fortes
- Paredes densas e resistentes com poucos furos de gás
- Não precisa de macho para o furo
- Pouco desperdício: sem canais de vazamento nem massalotes
- Pode fundir dois metais em camadas, como uma casca externa dura sobre um núcleo tenaz
Limites
- Só formas redondas e ocas em torno do eixo de rotação
- O furo é rugoso e sujo e normalmente precisa de usinagem
- A espessura da parede e o comprimento são limitados pela máquina
- Algumas ligas se separam por peso durante a rotação
Onde é usado
- Água e esgotoAdutoras de água e tubos de esgoto de ferro dúctil
- AutomotivoCamisas de cilindro, tambores de freio
- Petróleo, gás e produtos químicosTubos de forno resistentes ao calor, luvas de bomba
- Indústria siderúrgicaCilindros para laminadores
- MáquinasBuchas de bronze, anéis de rolamento, blanks de engrenagem
Como reconhecê-lo
- Uma peça perfeitamente redonda e oca com parede uniforme em toda a volta.
- Uma superfície externa que copia o molde, muitas vezes com uma textura fina e uniforme.
- Um furo usinado, já que o interior bruto de fundição é rugoso.
- Sem linha de partição e sem restos cortados de canal ou massalote.
Compare com
Assista
Shubham Kola · Uma explicação animada do princípio do molde giratório
MetalTek International · Vazamento em um molde horizontal giratório, depois a retirada do tubo
MetalTek International · Uma máquina vertical fundindo anéis e cilindros curtos
McWane Ductile · Moldes refrigerados a água produzindo tubos de ferro dúctil em escala
Veja fotos reais
- Wikipedia: Fundição centrífuga (industrial) — o princípio, máquinas horizontais e verticais e produtos típicos
- Busca de fotos no Wikimedia Commons
Lembre-se
- A rotação, e não a gravidade ou a pressão, empurra o metal até tomar forma.
- O furo se forma sozinho, então não é preciso macho.
- Ideal para peças densas, redondas e ocas, como tubos e anéis.
Mais em Fundição
Todos os 100 processos
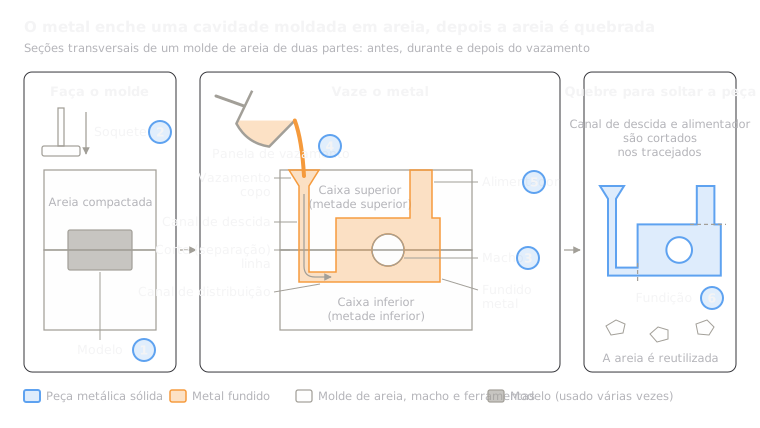 1.1ShortFundição em areiaMetal vazado em uma cavidade compactada em areia; a areia é quebrada depoisAbrir a lição
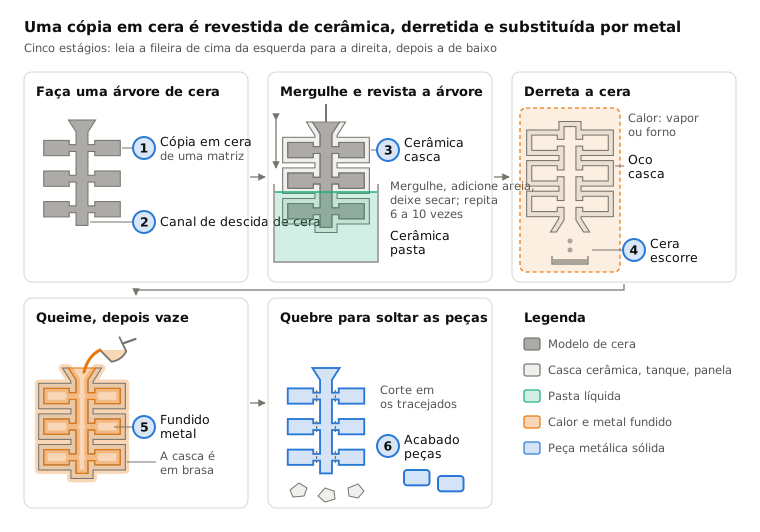
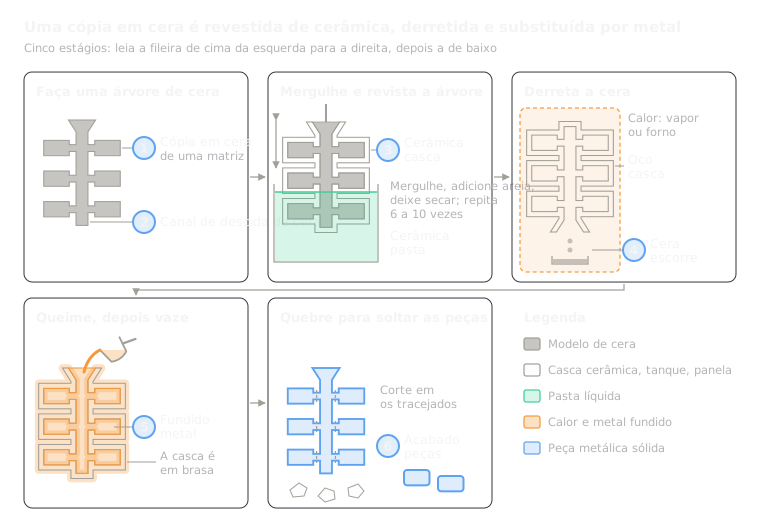 1.2Fundição de precisão (cera perdida)Cópia em cera revestida de cerâmica, derretida e depois preenchida com metalAbrir a lição
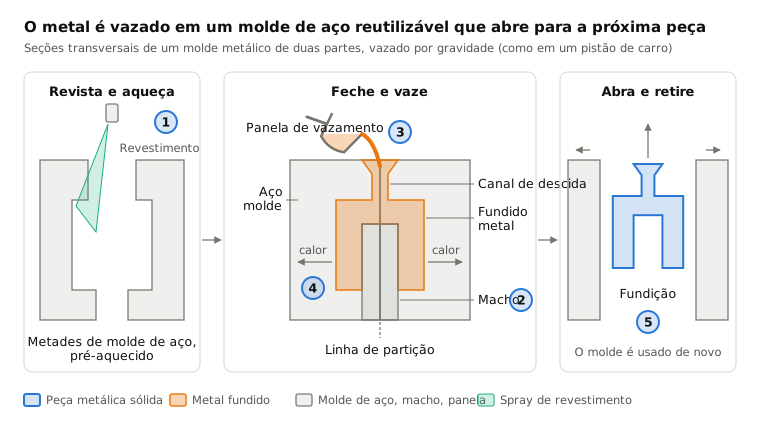
 1.3Fundição em molde permanenteMetal vazado por gravidade em um molde de aço reutilizávelAbrir a lição
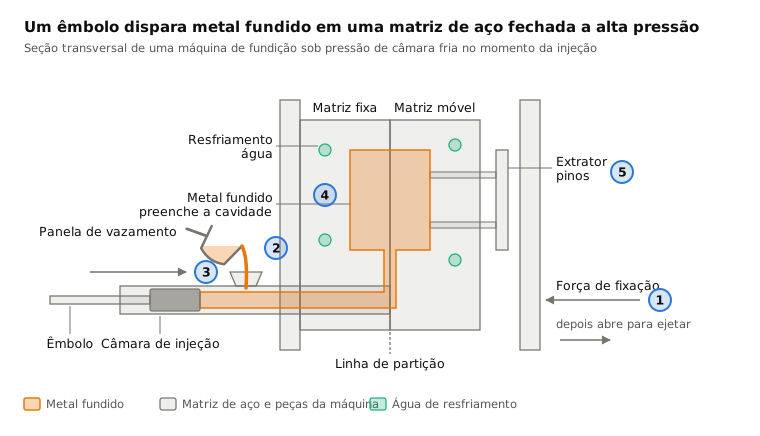
 1.4Fundição sob pressãoMetal injetado em uma matriz de aço a alta pressãoAbrir a lição
 1.6Fundição com espuma perdida (lost foam)Metal vazado sobre uma cópia de espuma enterrada em areia soltaAbrir a lição
 1.7Fundição semissólida (thixomolding e reofundição)Uma pasta de metal meio sólida injetada em uma matriz de açoAbrir a lição
 1.8Fundição de monocristal (pás de turbina)O congelamento lento a partir de uma ponta faz a peça crescer como um só cristalAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.