

Fundição em areia
Metal vazado em uma cavidade compactada em areia; a areia é quebrada depois
A fundição em areia faz uma peça metálica vazando metal fundido em um vazio moldado em areia compactada. Blocos de motor, tampas de bueiro e carcaças de bomba são exemplos típicos. É um dos métodos de fundição mais antigos e ainda o mais usado, porque o molde é barato e quase qualquer tamanho é possível.
Fundição em areia em um minuto, por MecMade
Como funciona
Faça um modelo. Um modelo é uma cópia em tamanho real da peça, em madeira, plástico ou metal. É feito um pouco maior, porque o metal contrai ao esfriar.
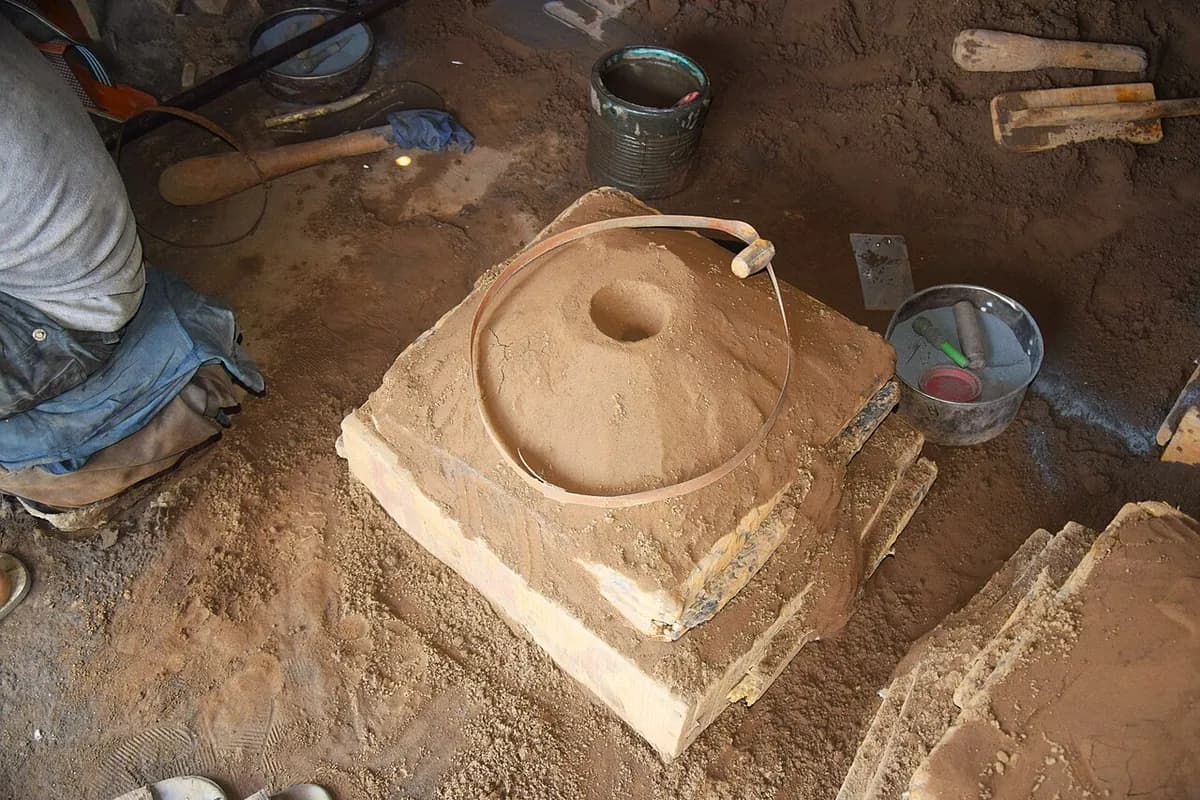
Compacte areia em volta. O modelo fica em uma caixa de duas partes chamada caixa de moldagem. Areia misturada com argila e água (areia verde) ou com um aglomerante de resina é socada (comprimida com força) em volta dele até manter a forma.
Retire o modelo, posicione o macho, feche o molde. A metade de cima (a caixa superior) é levantada da metade de baixo (a caixa inferior) e o modelo é retirado, deixando uma cavidade. Um macho (uma inserção de areia endurecida) entra para formar um furo interno, os canais são abertos e as metades são fechadas de novo. A junção onde se encontram é a linha de partição.
Vaze. O metal fundido é vazado de uma panela de vazamento no copo de vazamento. Ele desce pelo canal de descida (canal vertical), segue pelo canal de distribuição (canal horizontal) e enche a cavidade.
Deixe solidificar. O resfriamento leva minutos para peças pequenas e horas, até dias, para peças muito grandes. Um alimentador (um reservatório extra de metal) continua alimentando a peça enquanto ela contrai, então o vazio de contração se forma no alimentador e não na peça.
Quebre e acabe. A areia é sacudida e reciclada. O canal de descida e os alimentadores são cortados, a superfície é limpa, muitas vezes por jateamento (jateamento com pequenas esferas de aço), e as faces principais são usinadas.
Dados-chave
- Materiais
- Quase qualquer metal que possa ser fundido: ferro fundido cinzento e nodular, aço, alumínio, bronze, latão, magnésio
- Peças típicas
- Blocos de motor, cabeçotes, corpos de bombas e válvulas, carcaças de câmbio, tampas de bueiro, bases de máquinas
- Tamanho da peça
- De alguns centímetros a vários metros de largura; de gramas a mais de 100 toneladas
- Precisão
- Geralmente cerca de ±0,5 a ±2 mm, mais em peças grandes
- Acabamento superficial
- Áspera e granulosa: Ra (rugosidade média) de aproximadamente 6 a 25 µm
- Tamanho de lote adequado
- De peças únicas e protótipos (moldagem manual) a milhões de peças (linhas de moldagem automatizadas)
- Custo de ferramental e máquinas
- Modelos de algumas centenas a dezenas de milhares de dólares; linhas de moldagem automatizadas custam milhões
- Velocidade
- Horas por molde à mão; linhas automatizadas fazem até várias centenas de moldes por hora. O resfriamento acrescenta de minutos a horas
Pontos fortes e limites
Pontos fortes
- Funciona com quase qualquer metal, inclusive ferro e aço, de alto ponto de fusão
- Peças de tamanho de palma da mão a muitas toneladas
- Ferramental barato, então peças únicas e protótipos são acessíveis
- Machos tornam possíveis passagens internas complexas
Limites
- Superfície áspera e tolerâncias folgadas, então as faces principais precisam de usinagem
- Um novo molde precisa ser feito para cada peça
- Furos de gás (porosidade) e grãos de areia presos podem causar defeitos
- Paredes finas são difíceis de preencher; cerca de 3 a 5 mm é um mínimo prático
Onde é usado
- AutomotivoBlocos de motor de ferro fundido, cabeçotes, tambores de freio, carcaças de diferencial
- Bombas e válvulasCarcaças de bomba, corpos de válvula, impulsores
- Máquinas pesadasCamas de máquinas-ferramenta, carcaças de câmbio, equipamentos de mineração e construção
- Energia e navalCubos de turbinas eólicas, carcaças de turbinas, hélices de navios
- Infraestrutura urbanaTampas de bueiro, grelhas de drenagem, conexões de tubulação
- Utilidades domésticasFrigideiras de ferro fundido, peças de fogão a lenha, sinos
Como reconhecê-lo
- Uma superfície granulosa e fosca, como lixa fina, em todas as áreas que não foram usinadas.
- Uma emenda fina ou pequeno degrau que contorna a peça: a linha de partição, onde as caixas superior e inferior se encontraram.
- Áreas planas e esmerilhadas onde o canal de descida, os canais de distribuição e os alimentadores foram cortados.
- Faces usinadas brilhantes (flanges de parafusos, furos) bem ao lado de superfícies fundidas ásperas.
Compare com
Assista
dharmesh barodiya · Todas as etapas, do modelo à peça fundida pronta, em uma oficina de ensino
mrpete222 · Como um molde de areia verde é socado à mão em uma caixa superior e inferior
General Foundry Service · Como são uma fundição industrial de areia verde e seu vazamento
DISA · Como uma linha automatizada faz e vaza moldes para produção em massa
Veja fotos reais
- Wikipédia: Fundição em areia — fotos de moldes, caixas de moldagem, machos e peças fundidas, mais um diagrama do processo
- Wikipédia: DISAMATIC — a máquina automatizada que faz moldes de areia bipartidos na vertical
- Busca de fotos no Wikimedia Commons
Lembre-se
- Um modelo reutilizável dá forma à cavidade; o molde de areia é destruído após cada vazamento.
- O canal de descida, os canais de distribuição e os alimentadores levam o metal e o alimentam, e depois são cortados.
- Barata e flexível para qualquer tamanho, mas áspera e apenas moderadamente precisa.
Mais em Fundição
Todos os 100 processos
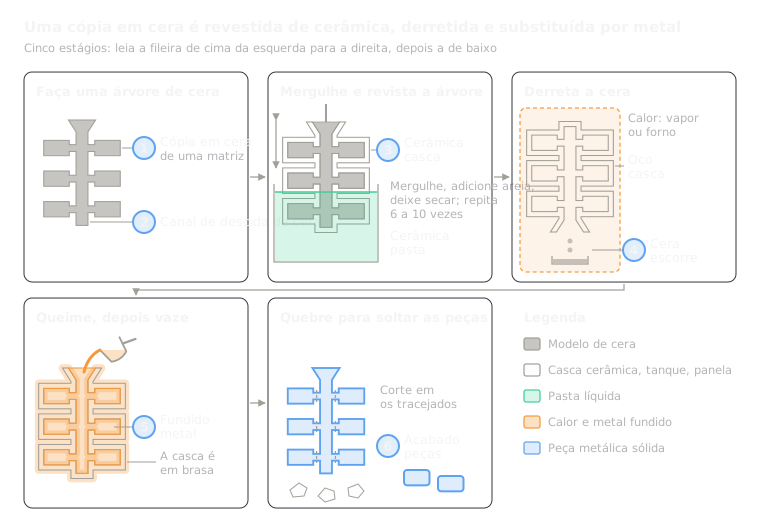 1.2Fundição de precisão (cera perdida)Cópia em cera revestida de cerâmica, derretida e depois preenchida com metalAbrir a lição
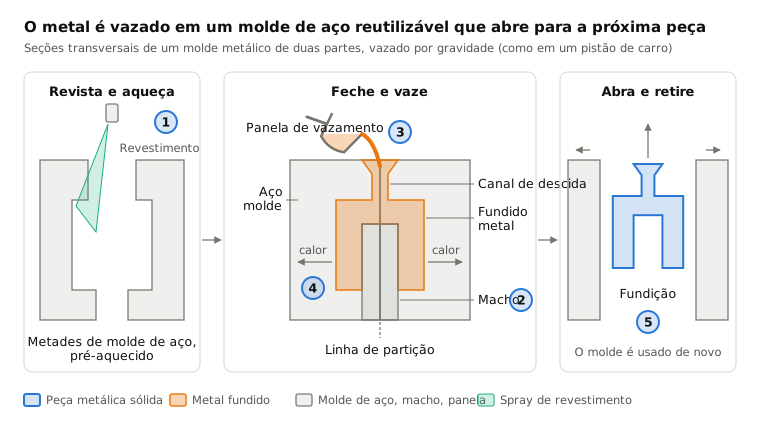
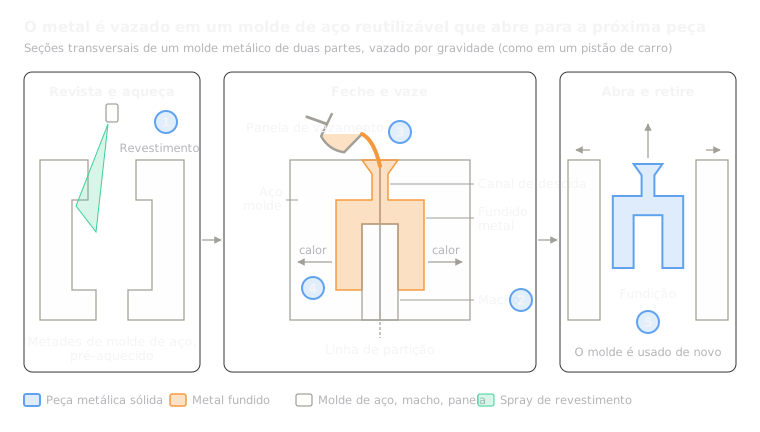 1.3Fundição em molde permanenteMetal vazado por gravidade em um molde de aço reutilizávelAbrir a lição
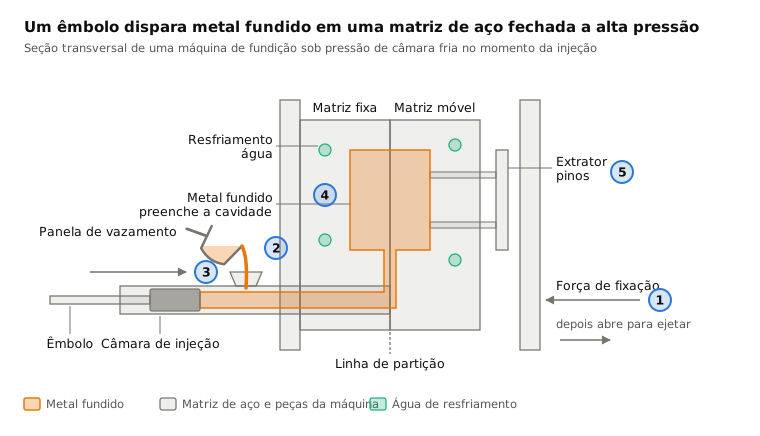
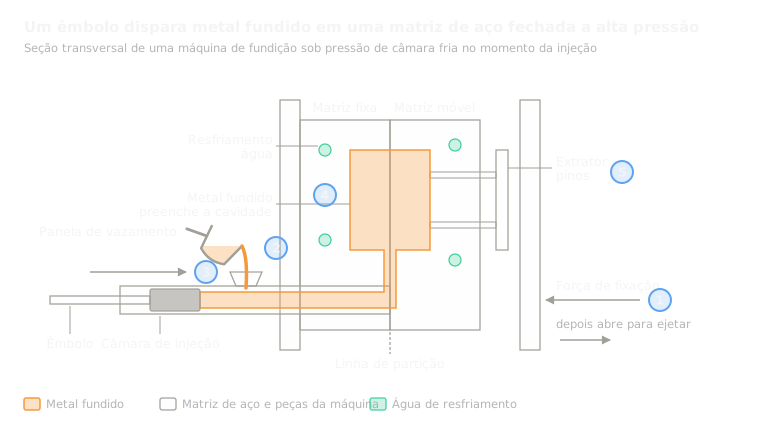 1.4Fundição sob pressãoMetal injetado em uma matriz de aço a alta pressãoAbrir a lição
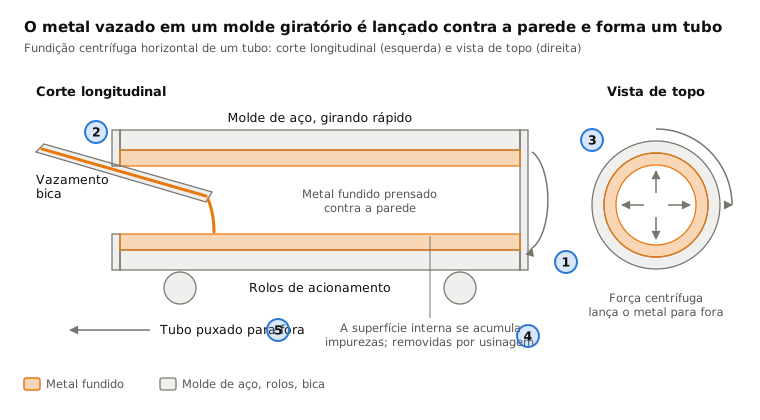
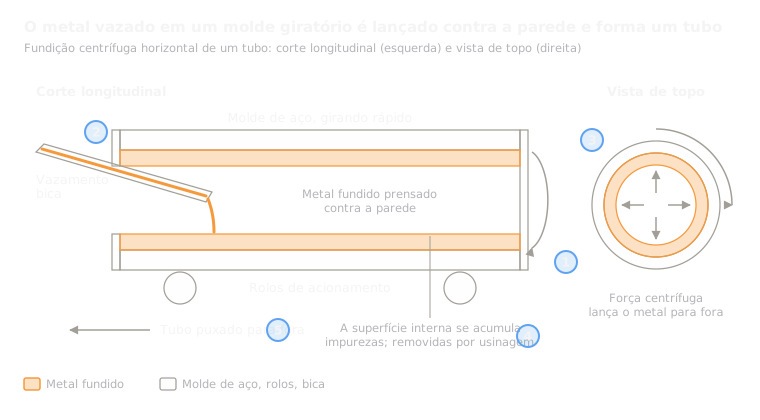 1.5Fundição centrífugaMetal lançado contra a parede de um molde girandoAbrir a lição
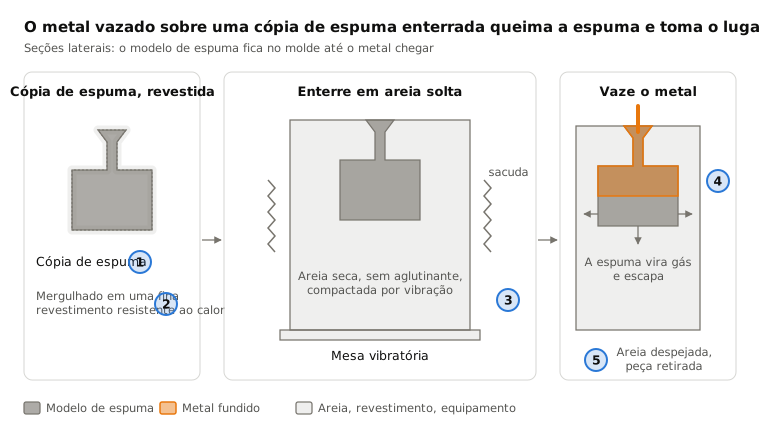
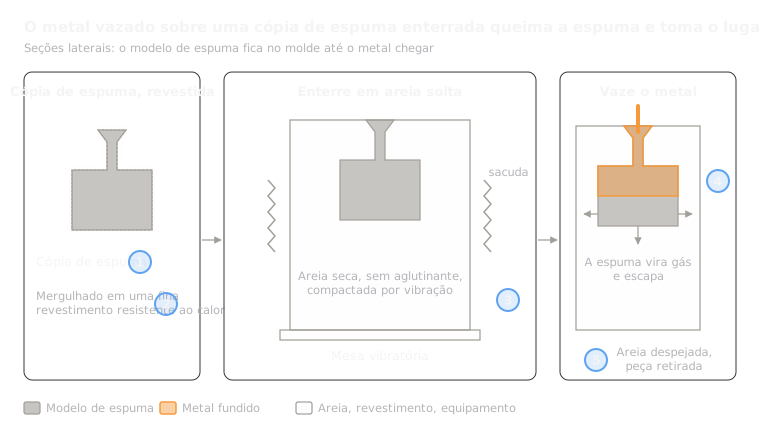 1.6Fundição com espuma perdida (lost foam)Metal vazado sobre uma cópia de espuma enterrada em areia soltaAbrir a lição
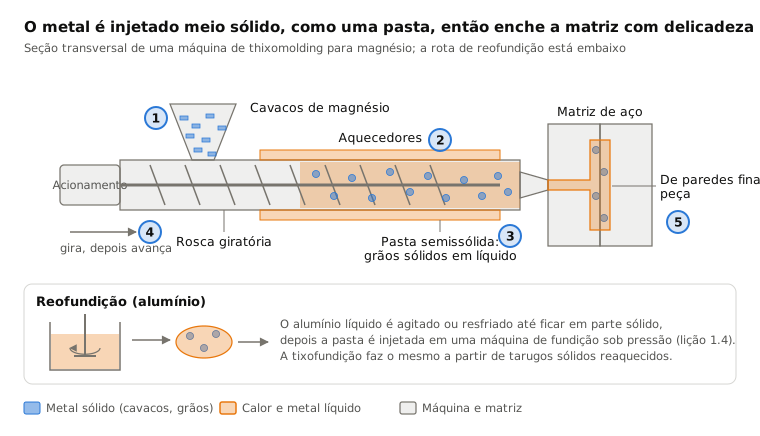
 1.7Fundição semissólida (thixomolding e reofundição)Uma pasta de metal meio sólida injetada em uma matriz de açoAbrir a lição
 1.8Fundição de monocristal (pás de turbina)O congelamento lento a partir de uma ponta faz a peça crescer como um só cristalAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.