

Fundição em molde permanente
Metal vazado por gravidade em um molde de aço reutilizável
A fundição em molde permanente vaza metal fundido, normalmente por gravidade, em um molde de aço ou ferro fundido que é aberto e usado de novo milhares de vezes. Pistões de carros e muitas rodas e cabeçotes de alumínio são feitos assim. Fica entre a fundição em areia e a fundição sob pressão: peças melhores que a areia, ferramental muito mais barato que a fundição sob pressão.
Como funciona
Revista e pré-aqueça o molde. As duas metades de aço são borrifadas com um fino revestimento cerâmico, que as protege e retarda o resfriamento. Elas são mantidas quentes, normalmente entre cerca de 200 e 400 °C, para que o metal não solidifique cedo demais.
Posicione os machos e feche. Os machos (insertos que formam furos e cavidades) entram. Podem ser de aço, retirados após cada ciclo, ou de areia, quebrados depois. As metades se fecham juntas ao longo da linha de partição.
Vaze. O metal fundido, na maioria das vezes alumínio, é vazado de uma panela no canal de entrada. A gravidade enche a cavidade; algumas máquinas inclinam o molde para enchê-lo com suavidade, e máquinas de baixa pressão empurram o metal por baixo.
Deixe esfriar no molde. O aço retira o calor rápido, então o metal solidifica em cerca de um minuto ou alguns minutos. O resfriamento rápido dá grãos finos (pequenos cristais) e metal mais resistente que na fundição em areia.
Abra e retire a peça fundida. As metades abrem, os machos são retirados e a peça fundida é levantada. O canal de entrada é cortado, e o molde fica pronto para o próximo ciclo.
Dados-chave
- Materiais
- Principalmente ligas de alumínio e magnésio, também ligas de cobre (latão, bronze) e algum ferro fundido
- Peças típicas
- Pistões, rodas de alumínio, cabeçotes, carcaças de engrenagens e bombas, pinças de freio, panelas
- Tamanho da peça
- Normalmente de cerca de 100 g a cerca de 50 kg
- Precisão
- Cerca de ±0,3 a ±0,5 mm em um detalhe de 100 mm
- Acabamento superficial
- Bastante lisa: Ra (rugosidade média) cerca de 2,5 a 6 µm
- Tamanho de lote adequado
- Volume médio a alto: de alguns milhares a centenas de milhares de peças por ano
- Custo de ferramental e máquinas
- Moldes de aço custam aproximadamente de dez mil a cem mil dólares ou mais
- Velocidade
- Alguns minutos por peça por molde; vários moldes muitas vezes trabalham lado a lado
Pontos fortes e limites
Pontos fortes
- Melhor precisão e superfícies mais lisas que a fundição em areia
- O resfriamento rápido dá grão fino e boa resistência
- Poucos furos de gás, então as peças podem ser tratadas termicamente e soldadas
- Os moldes duram de milhares a mais de cem mil peças
Limites
- O molde é caro, então pequenos lotes não compensam
- Limitada principalmente a ligas de alumínio, magnésio e cobre; o aço é quente demais para o molde
- As formas precisam sair de um molde rígido, então reentrâncias precisam de machos
- Mais lenta que a fundição sob pressão, e as paredes precisam ser mais grossas, cerca de 3 a 4 mm no mínimo
Onde é usado
- AutomotivoPistões, cabeçotes, rodas, pinças de freio, peças de suspensão
- Aeroespacial e defesaCarcaças e suportes em ligas de alumínio
- MáquinasCorpos de bombas, carcaças de engrenagens, peças hidráulicas
- HidráulicaCorpos de válvulas e conexões de latão e bronze
- Utilidades domésticasPanelas de alumínio fundido, peças de luminárias e de móveis
Como reconhecê-lo
- Uma superfície bastante lisa e levemente fosca: muito mais fina que a fundição em areia, um pouco mais rugosa que a fundição sob pressão.
- Uma linha de partição limpa e reta onde as metades de aço se encontraram.
- Paredes mais grossas que em uma peça fundida sob pressão, muitas vezes 4 mm ou mais.
- Um toco cortado do canal de entrada, muitas vezes em uma seção grossa da peça.
Compare com
Assista
THORS eLearning Solutions · Uma explicação animada para iniciantes sobre a fundição em molde permanente por gravidade
Densen_casting · Uma fundição de produção vazando alumínio em moldes de aço, ciclo após ciclo
Kurtz Casting Solutions · Como robôs operam células automatizadas de fundição por gravidade
Kurtz Casting Solutions · A variante de baixa pressão, em que o metal é empurrado para dentro do molde por baixo
Veja fotos reais
- Wikipedia: Fundição em molde permanente — variantes por gravidade, slush, baixa pressão e vácuo, materiais de molde e produtos
- Busca de fotos no Wikimedia Commons
Lembre-se
- O molde é de aço ou ferro e é reutilizado milhares de vezes.
- A gravidade (ou a baixa pressão) o enche, não a injeção em alta pressão.
- Melhor e mais resistente que as peças fundidas em areia, com ferramental mais barato que a fundição sob pressão.
Mais em Fundição
Todos os 100 processos
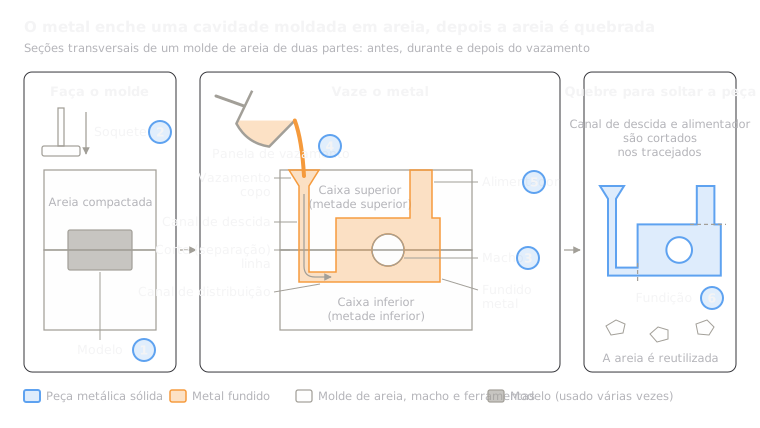 1.1ShortFundição em areiaMetal vazado em uma cavidade compactada em areia; a areia é quebrada depoisAbrir a lição
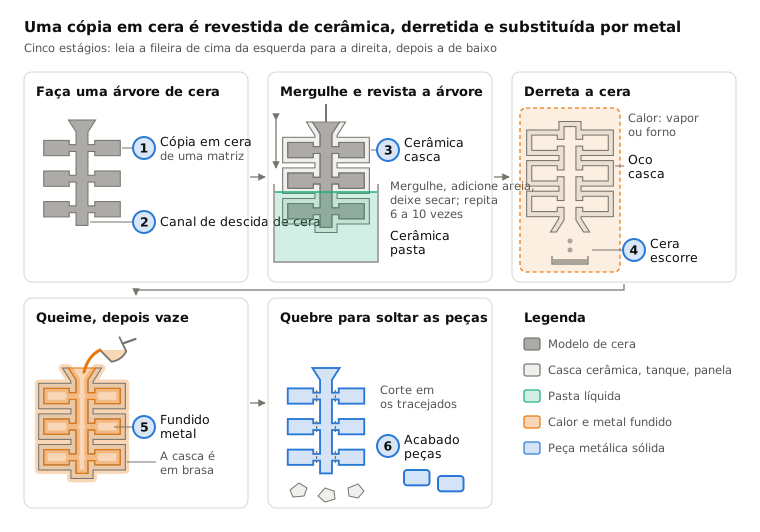
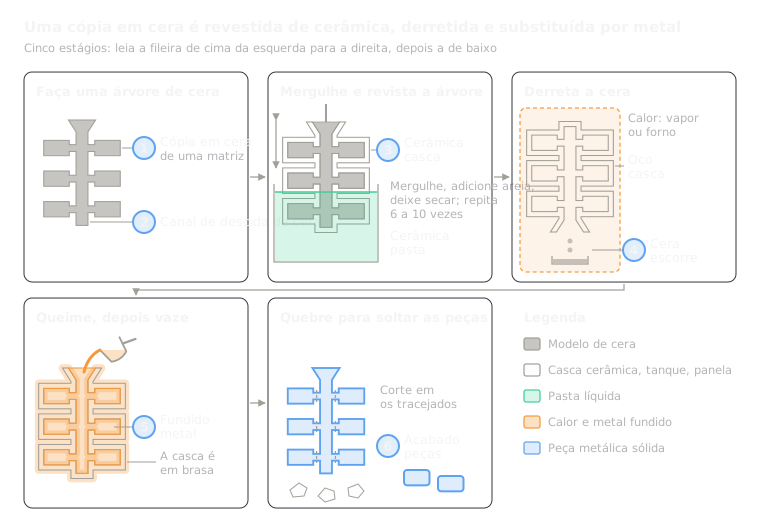 1.2Fundição de precisão (cera perdida)Cópia em cera revestida de cerâmica, derretida e depois preenchida com metalAbrir a lição
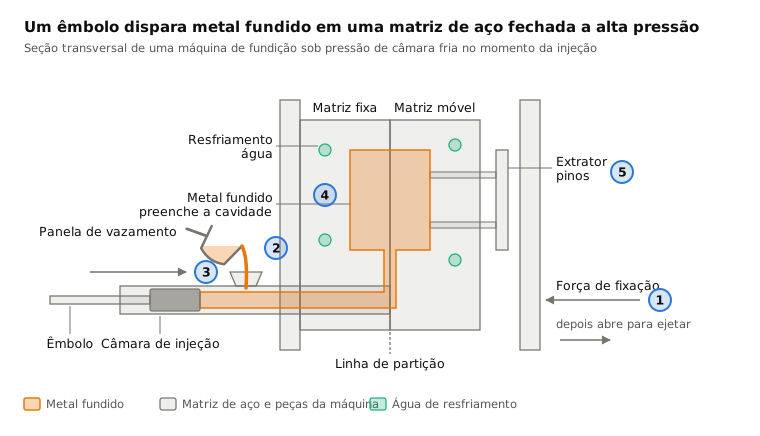
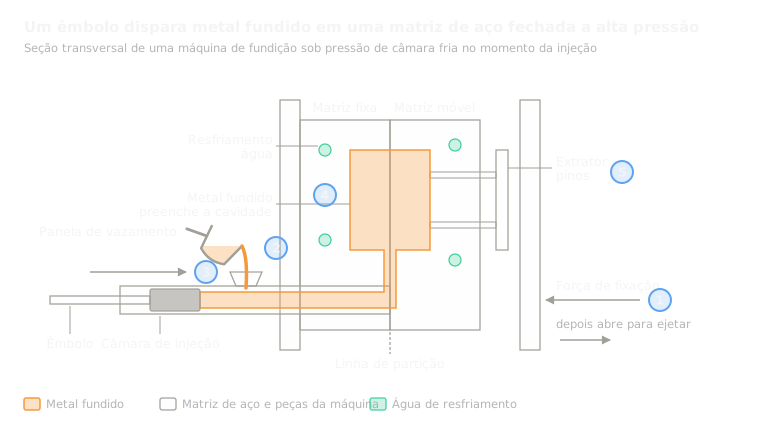 1.4Fundição sob pressãoMetal injetado em uma matriz de aço a alta pressãoAbrir a lição
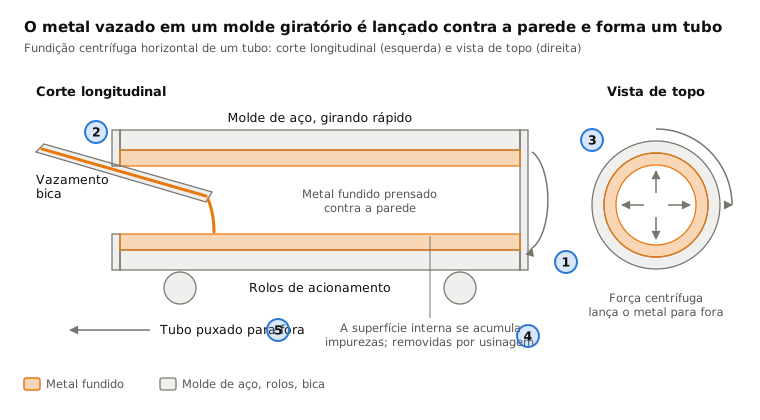
 1.5Fundição centrífugaMetal lançado contra a parede de um molde girandoAbrir a lição
 1.6Fundição com espuma perdida (lost foam)Metal vazado sobre uma cópia de espuma enterrada em areia soltaAbrir a lição
 1.7Fundição semissólida (thixomolding e reofundição)Uma pasta de metal meio sólida injetada em uma matriz de açoAbrir a lição
 1.8Fundição de monocristal (pás de turbina)O congelamento lento a partir de uma ponta faz a peça crescer como um só cristalAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.