

Metalurgia do pó (prensagem e sinterização)
Prensar o pó em uma matriz e depois sinterizar em um forno de esteira
A metalurgia do pó faz peças metálicas sem nunca fundir o metal: você prensa um pó fino em uma matriz e depois o aquece até as partículas se unirem. Engrenagens pequenas de furadeiras sem fio e buchas de bronze autolubrificadas de ventiladores de mesa são feitas assim. É uma das formas mais baratas de fazer peças metálicas pequenas e precisas aos milhões.
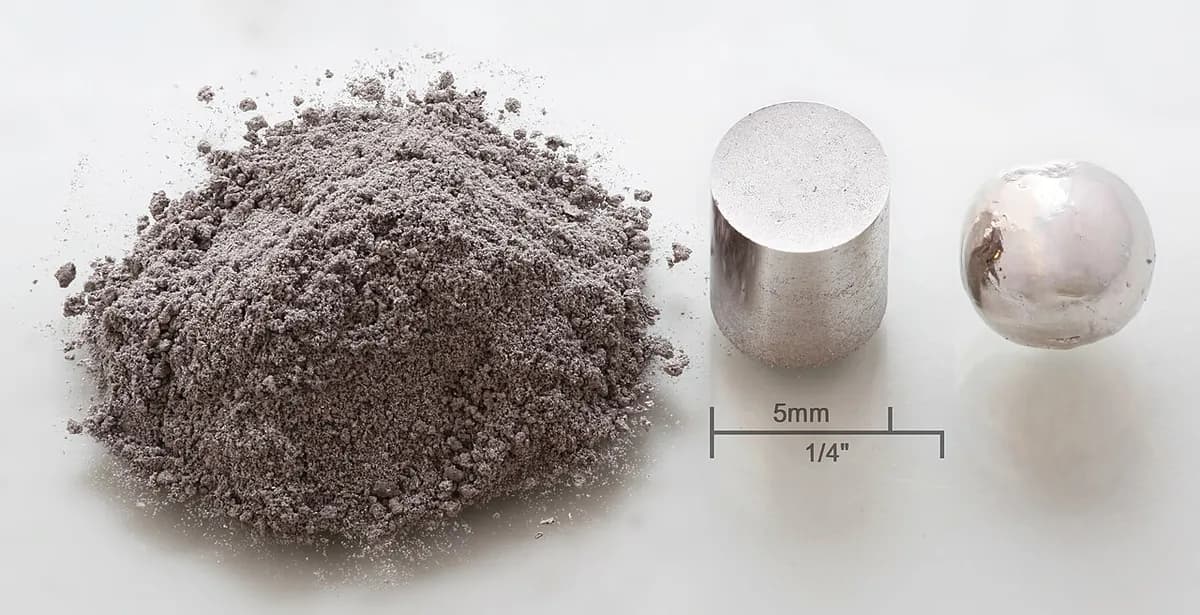
Como funciona
Misture. Pó metálico fino, com grãos em sua maioria abaixo de 0,15 mm (mais ou menos como farinha), é misturado com pós de liga, como grafite ou cobre. Cerca de 0,5–1% de lubrificante de cera é adicionado para o pó deslizar na matriz.
Encha. Uma sapata de alimentação desliza sobre a matriz e despeja o pó na cavidade (o vazio que dá a forma). O punção inferior fica em uma profundidade fixa, então cada enchimento leva a mesma quantidade.
Prense. Os punções superior e inferior comprimem o pó pelas duas pontas a cerca de 400–800 MPa (4–8 toneladas por centímetro quadrado). O resultado é uma peça “verde”: forma completa, mas mantida apenas por grãos entrelaçados, então é frágil como giz.
Ejete. O punção inferior sobe e empurra a peça para fora. A sapata de alimentação a varre para o lado ao voltar para reabastecer, então a prensa faz uma peça a cada poucos segundos.
Sinterize. Uma esteira de malha leva as peças por um forno longo cheio de gás protetor (um gás que evita a oxidação, a reação por trás da ferrugem). O lubrificante queima primeiro. Depois, a cerca de 1.120 °C para ferro e aço, os átomos migram através de cada ponto de contato (difusão) e fazem crescer “pescoços” sólidos entre as partículas.
Acabe, se preciso. Muitas peças saem prontas do forno. Outras passam por uma prensa de calibração para dimensões mais justas, por imersão em óleo para mancais autolubrificantes, por tratamento térmico para ganhar dureza ou por usinagem para furos laterais e roscas.
Dados-chave
- Materiais
- Principalmente ferro e aço; também aço inoxidável, bronze, latão, cobre, alumínio, ligas magnéticas e carboneto de tungstênio
- Peças típicas
- Engrenagens, rodas dentadas, cames, buchas, peças de fechadura, ímãs, filtros
- Tamanho da peça
- Geralmente de alguns gramas a cerca de 2 kg, em sua maioria do tamanho de uma palma da mão; a força da prensa limita a área da face
- Precisão
- Cerca de ±0,05–0,1 mm após a sinterização; mais justo após uma prensa de calibração
- Acabamento superficial
- Cinza fosco fino, aproximadamente Ra 1–3 µm (Ra é a altura média das irregularidades da superfície)
- Tamanho de lote adequado
- Alto volume: geralmente de cerca de 10.000 a milhões de peças por ano
- Custo de ferramental e máquinas
- Conjunto de matriz em torno de US$ 10.000–100.000; prensas e fornos custam de centenas de milhares a milhões de dólares
- Velocidade
- Cerca de 10–30 peças por minuto por prensa; a passagem pelo forno leva cerca de 1–3 horas, mas funciona sem parar
Pontos fortes e limites
Pontos fortes
- Forma quase final (near-net shape): pouca ou nenhuma usinagem e muito pouca sucata
- Baixo custo por peça em alto volume
- Faz misturas que a fusão não consegue, como cobre-tungstênio ou metal com poros embutidos
- Muito repetível de peça para peça
Limites
- Poros remanescentes (muitas vezes 5–15% do volume) deixam as peças mais fracas que o aço maciço
- Os conjuntos de matriz são caros, então lotes pequenos raramente compensam
- As formas precisam sair retas da matriz: sem reentrâncias nem furos laterais
- Tamanho e altura são limitados pela força da prensa e por quão uniformemente o pó se compacta
Onde é usado
- AutomotivoEngrenagens de bomba de óleo, rodas dentadas de comando, rotores de sincronização de válvulas, cubos sincronizadores de câmbio
- Ferramentas elétricas e eletrodomésticosEngrenagens planetárias; buchas autolubrificantes em furadeiras, ventiladores e batedeiras
- Fechaduras e ferragensCames de fechadura, alavancas, peças de trinco
- ElétricaNúcleos de motor magnéticos moles, ímãs de ferrite e de terras raras
- FiltrosFiltros porosos de bronze e aço inoxidável, silenciadores em válvulas de ar
- Ferramentas de cortePastilhas e pontas de broca de carboneto de tungstênio
Como reconhecê-lo
- Uma superfície cinza fosca uniforme; com uma lupa você pode ver poros minúsculos.
- Formas de prisma: o contorno é o mesmo de cima a baixo, com faces planas e degraus apenas na direção da prensagem.
- Buchas de bronze que parecem levemente oleosas, porque seus poros guardam óleo.
- Chanfros que terminam em um pequeno plano na borda, porque uma aresta de punção afiada como faca quebraria.
Compare com
Assista
MPIF Videos · O caminho completo do pó à peça pronta, segundo a associação do setor
Simeko AG · O que acontece entre as partículas dentro do forno
Comtec Mfg., Inc. · Prensas de compactação reais, um forno de sinterização e peças prontas
GKN Powder Metallurgy · Como o próprio pó metálico é feito, e linhas de produção modernas
Veja fotos reais
- Wikipédia: Metalurgia do pó — visão geral do processo, com fotos de peças sinterizadas
- Busca de fotos no Wikimedia Commons
Lembre-se
- Prense o pó até dar forma e depois aqueça abaixo do ponto de fusão para as partículas se unirem.
- Ideal para peças pequenas de contorno simples, feitas às centenas de milhares com quase nenhum desperdício.
- Os poros remanescentes custam um pouco de resistência, mas tornam possíveis mancais autolubrificantes e filtros.
Mais em Pós e cerâmicas
Todos os 100 processos
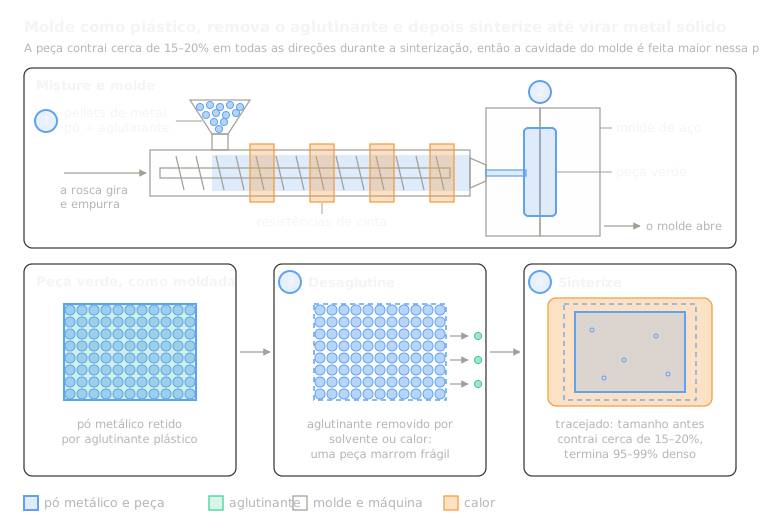 9.2Moldagem por injeção de metal (MIM)Molde uma pasta de pó e ligante, remova o ligante, sinterizeAbrir a lição
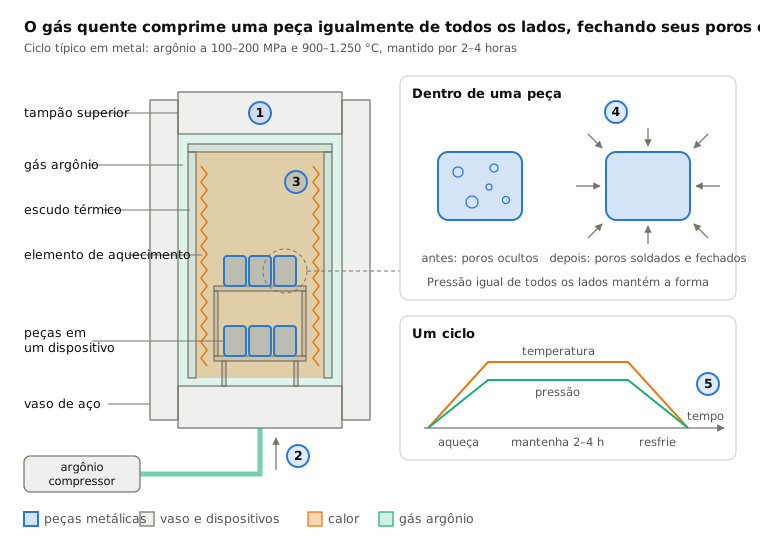
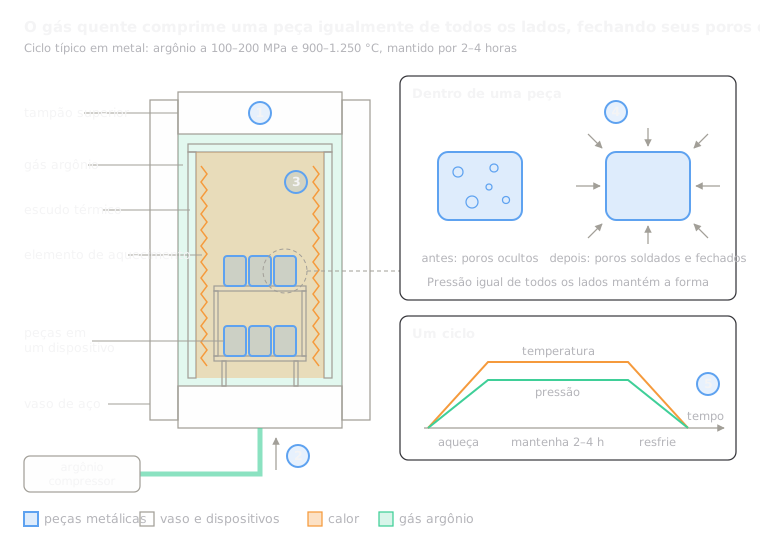 9.3Prensagem isostática a quente (HIP)Espreme com argônio quente de todos os lados para fechar porosAbrir a lição
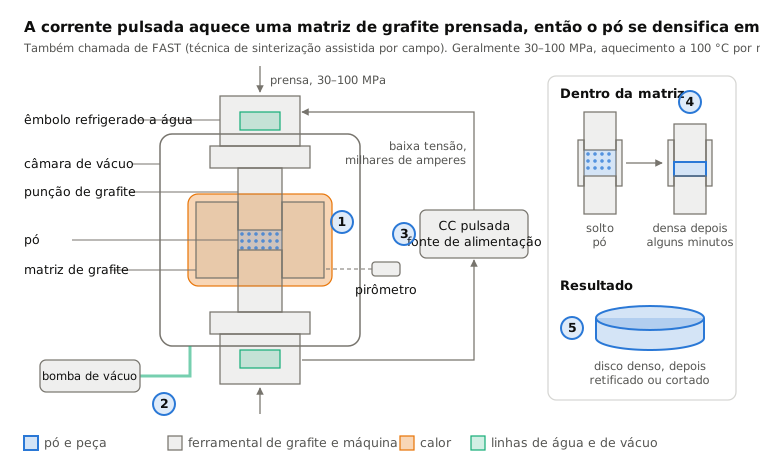
 9.4Sinterização por plasma de faísca (SPS)Corrente pulsada aquece uma matriz de grafite prensada em minutosAbrir a lição
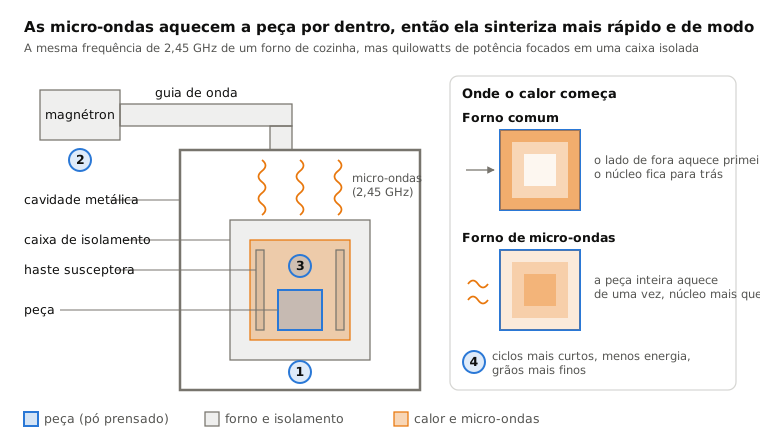
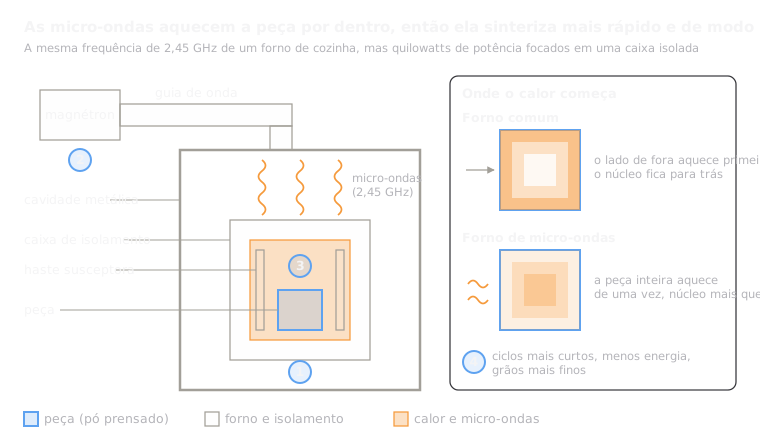 9.5Sinterização por micro-ondasAs micro-ondas aquecem a peça por dentroAbrir a lição
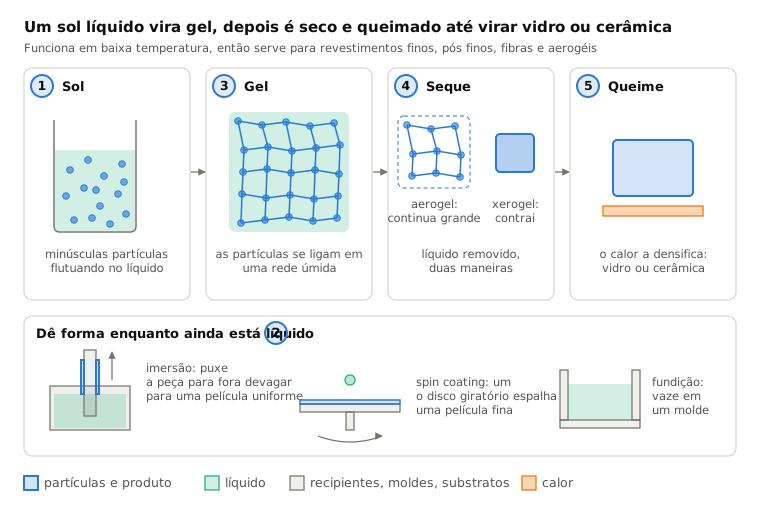
 9.6Processo sol-gelUm líquido vira gel, depois é seco e queimadoAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.