

Взрывная штамповка
Подводный взрыв вдавливает лист в одностороннюю матрицу
Взрывная штамповка использует небольшой заряд взрывчатки, подорванный под водой, чтобы вдавить металлический лист в одностороннюю матрицу. Вода передаёт взрыв как волну давления — словно гигантский невидимый молот, бьющий по всему листу сразу. Она формует очень большие или очень прочные детали, например днища ракет, без пресса достаточной мощности.
Как это работает
Зажать заготовку. Плоский лист (заготовку) зажимают над матрицей прижимным кольцом (тяжёлым кольцом, прикрученным по краю). Матрица может быть стальной, из высокопрочного чугуна, бетона или даже стеклопластика при низких давлениях.
Откачать воздух. Вакуумный насос удаляет воздух между листом и матрицей. Захваченный воздух смягчил бы удар и не дал бы листу заполнить матрицу.
Разместить заряд. Установку опускают в водяной бак или бассейн. Лицензированная команда взрывников подвешивает отмеренный заряд на заданном расстоянии над листом.
Подорвать. Детонация посылает ударную волну (внезапный фронт очень высокого давления) сквозь воду. Вода почти не сжимается, поэтому передаёт давление листу очень эффективно.
Лист бьёт в матрицу. Примерно за миллисекунду лист врезается в матрицу и копирует её форму. Деталь вынимают, проверяют и обычно обрезают; для крупных деталей может понадобиться несколько взрывов.
Ключевые факты
- Материалы
- Стали, нержавеющие стали, титан, алюминиевые и никелевые сплавы, часто труднодеформируемые марки
- Типичные детали
- Большие купола и днища, конусы, детали ракет и баков, сложные панели
- Размер детали
- До нескольких метров в поперечнике, предел задаёт бассейн, а не пресс
- Точность
- Хорошее прилегание к матрице, но пружинение и толщина меняются; детали часто проверяют и обрезают после
- Качество поверхности
- Гладкая поверхность со стороны матрицы; следов пуансона нет, потому что пуансона нет
- Подходящая партия
- Прототипы и очень малые серии крупных деталей
- Стоимость оснастки и оборудования
- Низкая по сравнению с прессом такой же мощности: нет пресса, только матрица, бак и обращение со взрывчаткой
- Скорость
- Сама формовка занимает около миллисекунды; подготовка каждого взрыва занимает часы
Сильные стороны и ограничения
Сильные стороны
- Огромные силы без огромного пресса
- Очень большие детали цельными
- Дешёвые односторонние матрицы
- Высокая скорость позволяет прочным металлам вытягиваться сильнее
Ограничения
- Взрывчатка требует лицензий, удалённой площадки и строгой безопасности
- Медленная подготовка: несколько взрывов в день
- Трудно автоматизировать, поэтому не годится для массового производства
- Пружинение и толщина менее предсказуемы, чем в прессе
Где применяется
- Авиация и космосДнища ракетных баков, детали двигателей, секции обшивки самолётов
- Сосуды под давлениемБольшие днища и торцевые крышки для баков
- Архитектура и искусствоСкульптуры и декоративные панели, формованные по формам
- Исследования и прототипыЕдиничные детали из металлов, слишком прочных для имеющихся прессов
Как узнать процесс
- Очень большие цельные купола или панели без сварных швов поперёк.
- Гладкие, плавно изогнутые формы, копирующие одностороннюю матрицу.
- Обычно встречается на ракетах, баках или произведениях искусства, а не на повседневных изделиях.
Сравните с
Смотрите
ONE POINT ACADEMY · Объяснение для начинающих: заряд, водяной бак, матрица и вакуум
Design Otherwise · Как работает процесс и как он применялся в истории
GESPASA · Настоящий промышленный взрыв формует большую стальную сферу
San Diego Air and Space Museum Archives · Архивная плёнка об авиакосмических деталях, изготовленных высокоэнергетической формовкой
Смотреть реальные фото
- Википедия: взрывная штамповка — принцип, история и материалы матриц; мало фотографий
- Поиск фотографий в Wikimedia Commons
Запомните
- Вода передаёт взрыв листу; вакуум позволяет листу заполнить матрицу.
- Нужна только одна матрица и никакого пресса, поэтому возможны очень большие детали.
- Подходит для редких крупных прочных деталей, а не для массового производства.
Ещё в главе «Формовка листа и труб»
Все 100 процессов
 4.1Гибка листового металлаЛистогибочный пресс сгибает лист по прямым линиямОткрыть урок
 4.2ShortШтамповка и глубокая вытяжкаПарные штампы режут и прессуют лист в форму, часто за секундуОткрыть урок
 4.3Давильные работыРолик прижимает вращающийся диск к оправкеОткрыть урок
 4.4Ротационная вытяжкаРолики вытягивают вращающуюся трубу тоньше и длиннее на оправкеОткрыть урок
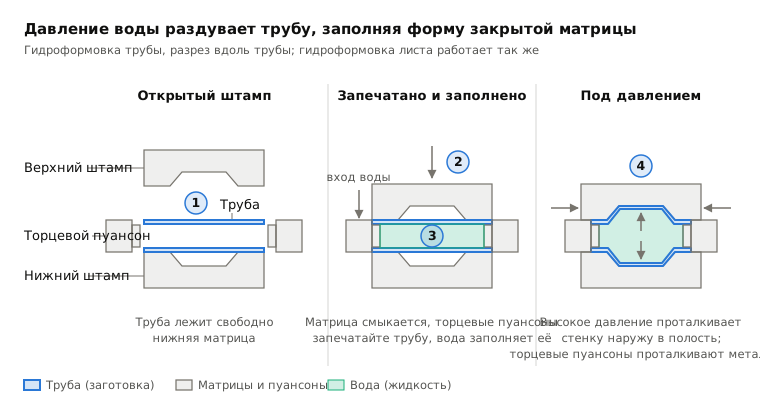
 4.5ГидроформовкаДавление жидкости вдавливает трубу или лист в матрицуОткрыть урок
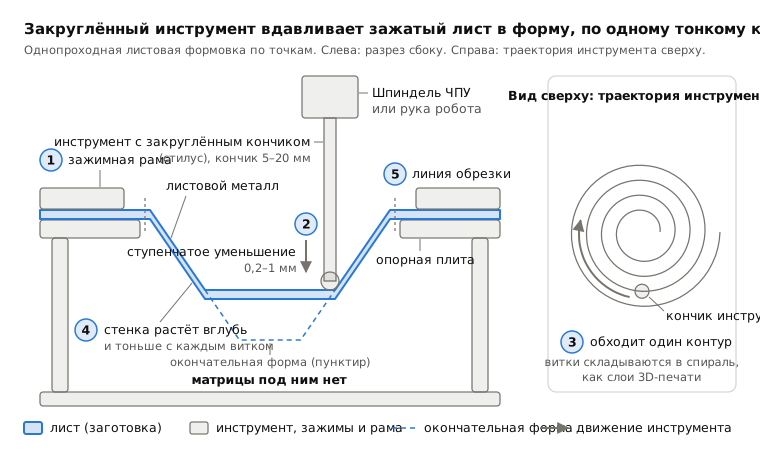
 4.6Инкрементальная листовая формовкаКруглый инструмент обводит контуры на зажатом листе, без матрицыОткрыть урок
 4.7Сверхпластическая формовкаГорячий газ вдувает сверхпластичный лист в одну матрицуОткрыть урок
 4.8Электромагнитная штамповкаМагнитный импульс отбрасывает металл на фитинг, без контактаОткрыть урок
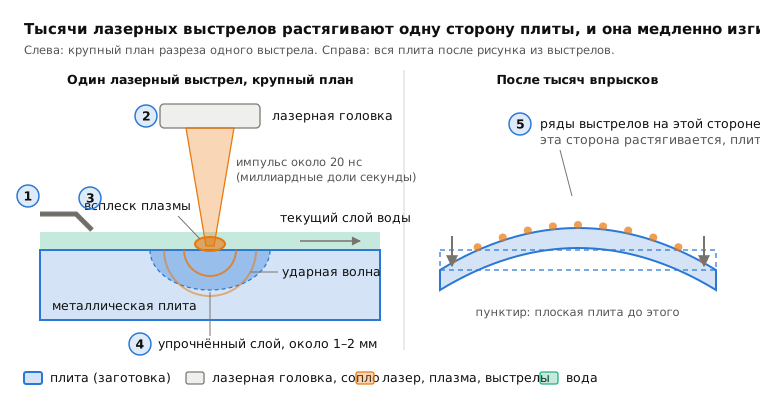
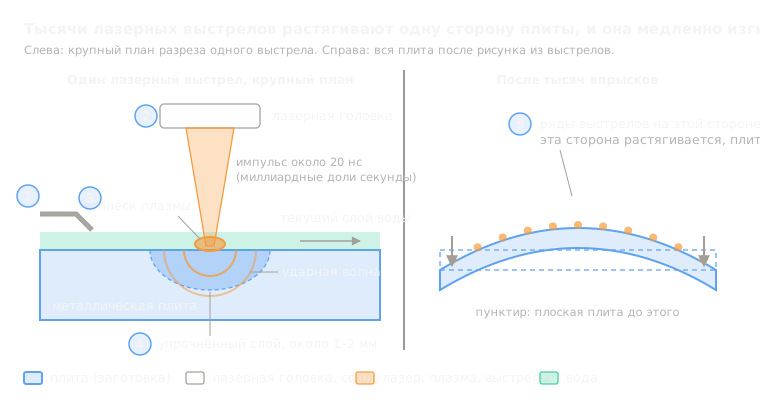 4.10Лазерное ударное формообразованиеЛазерные импульсы растягивают одну сторону, и плита изгибаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.