

Инкрементальная листовая формовка
Круглый инструмент обводит контуры на зажатом листе, без матрицы
Инкрементальная листовая формовка (ISF) вдавливает небольшой инструмент с круглым кончиком в зажатый металлический лист, формуя его по одному тонкому контуру. Представьте ручку, обводящую всё меньшие круги на кухонной фольге, пока фольга не станет чашкой. Матрица (фасонная стальная оснастка) не нужна, поэтому единичная деталь может пройти путь от компьютерного файла до металла, часто за день.
Как это работает
Зажать заготовку. Плоский лист (заготовку) зажимают по краям над опорной плитой — опорой с отверстием в форме контура детали. Под формуемой областью ничего нет.
Нажать на один небольшой шаг. Гладкий закалённый стержень с шаровым концом (стилус, обычно 5–20 мм в поперечнике) вдавливает лист примерно на 0,2–1 мм. Станок с ЧПУ (станок с компьютерным управлением) или промышленный робот держит и двигает его.
Обвести один контур. Программа режет 3D-модель на уровни, как слои 3D-печати, и инструмент следует одному уровню. Одновременно изгибается и растягивается лишь небольшой участок под кончиком, поэтому силы остаются малыми; масло или смазка снижают трение.
Опуститься на шаг и повторить. Круг за кругом, часто одной непрерывной спиралью, деталь становится глубже. Стенка растягивается и тончает: стенка, наклонённая на 60° от плоскости, получается примерно вдвое тоньше исходного листа.
Освободить и обрезать. Деталь расстёгивают и плоскую кромку (фланец) срезают. Металл слегка пружинит (частично возвращается к прежней форме), поэтому может последовать измеренный корректирующий проход или термообработка.
Ключевые факты
- Материалы
- Лист из алюминия, стали, нержавеющей стали и титана, обычно толщиной около 0,5–2 мм; некоторые пластиковые листы
- Типичные детали
- Прототипы кузовных панелей, крышек и корпусов, индивидуальные медицинские пластины, панели для искусства и фасадов
- Размер детали
- От размера ладони до около 2 м в поперечнике, определяется рабочей зоной станка
- Точность
- Около ±0,5–1 мм после формовки; несколько десятых миллиметра с измеренными корректирующими проходами
- Качество поверхности
- Тонкие спиральные следы инструмента со стороны инструмента; другая сторона глаже
- Подходящая партия
- Единичные изделия и до нескольких сотен деталей
- Стоимость оснастки и оборудования
- Штамп не нужен, а пуансон дёшев; станок (фрезерный станок с ЧПУ, роботизированная ячейка или специализированная формовочная машина) стоит от десятков до сотен тысяч долларов
- Скорость
- Медленно: от минут до нескольких часов на деталь, в зависимости от размера и шага по высоте
Сильные стороны и ограничения
Сильные стороны
- Без штампа: изменение конструкции — это просто новая программа
- Усилия невелики, поэтому хватает скромных станков
- Металл часто растягивается сильнее, чем при штамповке, прежде чем треснуть
- Идеально для единичных изделий, прототипов и индивидуальных деталей
Ограничения
- Медленно: от минут до часов на деталь против секунд на прессе
- Крутые стенки (круче примерно 60–70°) трескаются или требуют нескольких проходов
- Стенки тонкие, а точность ниже, чем со штампом
- На одной стороне видны следы траектории инструмента
Где применяется
- АвтомобилестроениеПрототипы кузовных панелей, малые серии и детали для реставрации
- АвиацияПрототипы обшивки, воздуховоды и кронштейны малыми партиями
- МедицинаЧерепные пластины под конкретного пациента (краниальные имплантаты) из титана
- Архитектура и дизайнФасадные панели, светильники и арт-объекты
- Мастерские по заказамНебольшие партии крышек и корпусов без затрат на штамп
Как узнать процесс
- Тонкие концентрические кольца или спираль следов инструмента с внутренней стороны (со стороны инструмента), чем-то похожая на канавки виниловой пластинки.
- Пологие стенки, более тонкие, чем плоский бортик вокруг них.
- Внутренние углы скруглены примерно по радиусу кончика инструмента, никогда не острые.
- Плоский фланец или обрезанный край там, где лист был зажат.
Сравните с
Смотрите
Eurecat · Исследовательский станок, превращающий плоский лист в оболочку виток за витком
NotStockPhoto · Экскурсия и демонстрация специализированной цифровой машины для формовки листа
Evology Manufacturing · Как мастерская использует процесс для настоящих заказных деталей
이찬환 · Двухточечный вариант, когда лист формуется над частичной опорой
Смотреть реальные фото
- Википедия: Incremental sheet forming — обзор принципа и его вариантов; в основном текст
- Поиск фотографий в Wikimedia Commons
Запомните
- Небольшой круглый инструмент заменяет штамп: форма детали хранится в программе, а не в стали.
- Лист формуется по одному неглубокому контуру за раз, поэтому процесс медленный, но очень гибкий.
- Чем круче стенка, тем она тоньше; около 60–70° — практический предел за один проход.
Ещё в главе «Формовка листа и труб»
Все 100 процессов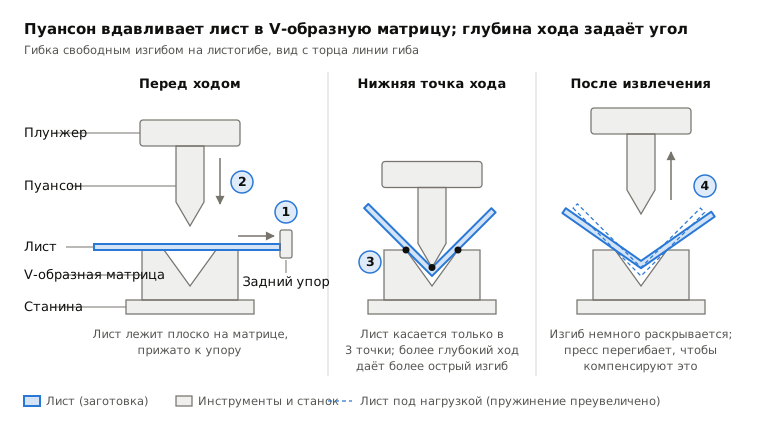
 4.1Гибка листового металлаЛистогибочный пресс сгибает лист по прямым линиямОткрыть урок
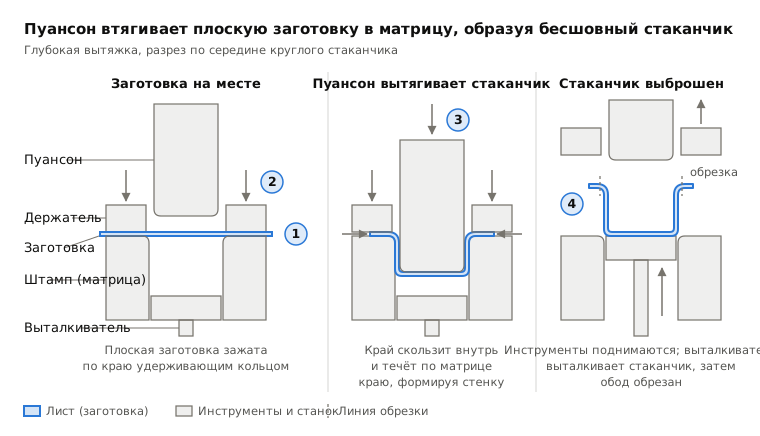
 4.2ShortШтамповка и глубокая вытяжкаПарные штампы режут и прессуют лист в форму, часто за секундуОткрыть урок
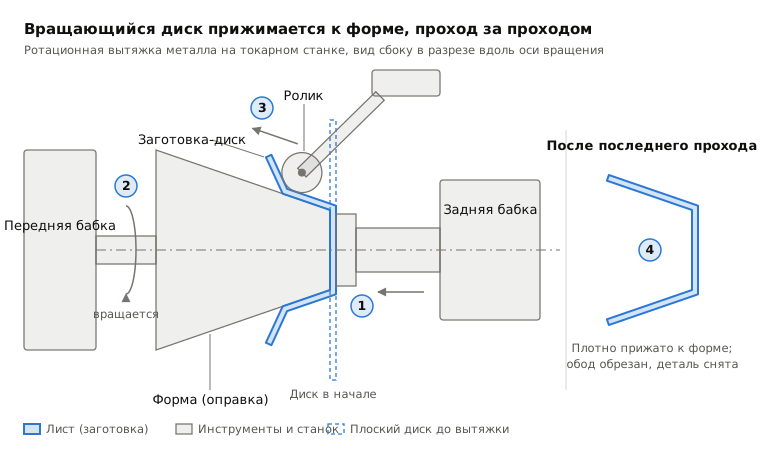
 4.3Давильные работыРолик прижимает вращающийся диск к оправкеОткрыть урок
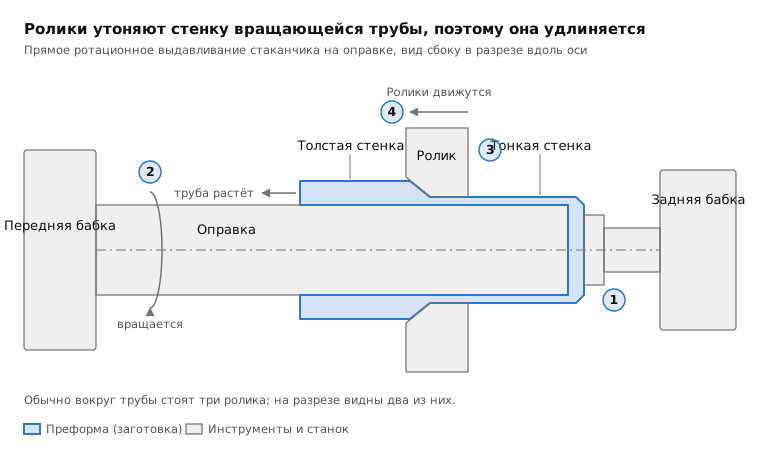
 4.4Ротационная вытяжкаРолики вытягивают вращающуюся трубу тоньше и длиннее на оправкеОткрыть урок
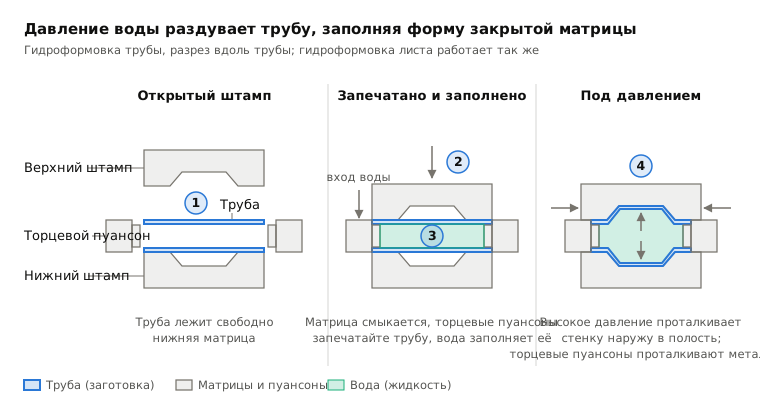
 4.5ГидроформовкаДавление жидкости вдавливает трубу или лист в матрицуОткрыть урок
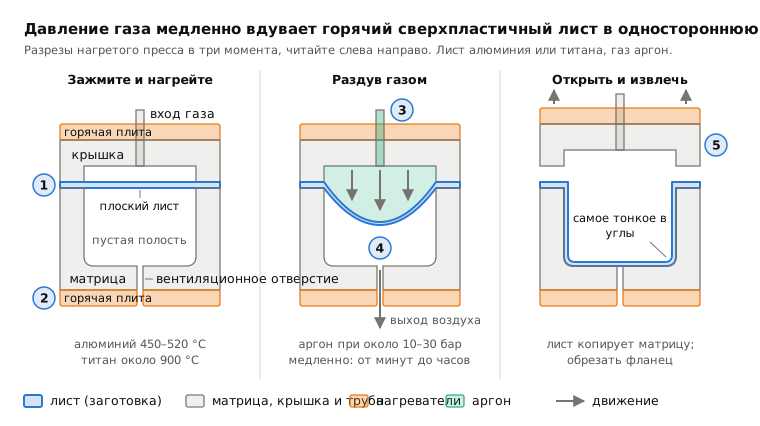
 4.7Сверхпластическая формовкаГорячий газ вдувает сверхпластичный лист в одну матрицуОткрыть урок
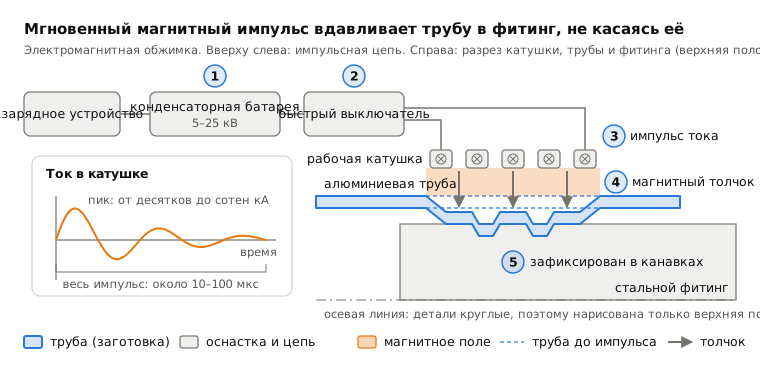
 4.8Электромагнитная штамповкаМагнитный импульс отбрасывает металл на фитинг, без контактаОткрыть урок
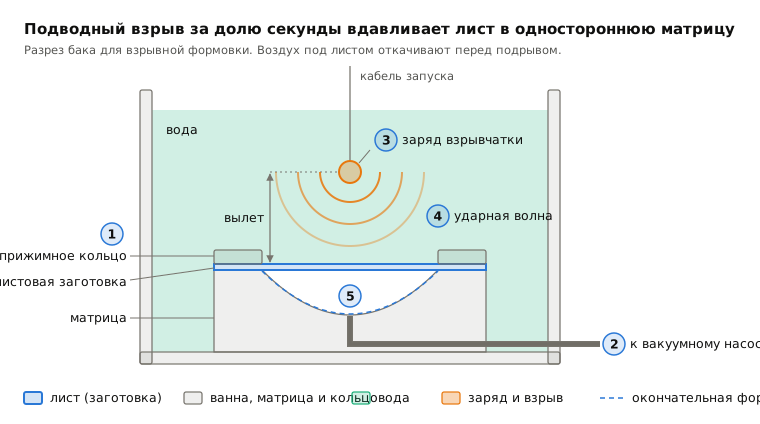
 4.9Взрывная штамповкаПодводный взрыв вдавливает лист в одностороннюю матрицуОткрыть урок
 4.10Лазерное ударное формообразованиеЛазерные импульсы растягивают одну сторону, и плита изгибаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.