

Лазерное ударное формообразование
Лазерные импульсы растягивают одну сторону, и плита изгибается
Лазерное ударное формообразование гнёт металлические плиты без штампа с помощью тысяч крошечных ударных волн, вызываемых лазером. Каждый импульс сжимает небольшой участок одной поверхности; вместе они растягивают эту сторону, и плита постепенно изгибается, как страница, которая коробится, когда одна её сторона намокает. Так формуют толстые панели крыла самолёта и с большой точностью выправляют деформированные детали.
Как это работает
Покройте поверхность водой. Плиту закрепляют под лазером, и тонкий слой воды течёт по обрабатываемому участку.
Выпустите лазерный импульс. Мощный импульсный лазер выпускает очень короткий импульс длительностью около 20 наносекунд сквозь воду на пятно шириной в несколько миллиметров.
Создайте вспышку плазмы. Импульс превращает тонкую плёнку поверхности в плазму (светящийся электрически заряженный газ). Вода удерживает её, давление резко растёт и посылает ударную волну в металл.
Оставьте сжатый слой. Ударная волна сжимает металл под пятном, оставляя слой, часто глубиной 1–2 мм, с остаточными напряжениями сжатия (напряжениями, запертыми внутри металла, которые давят наружу на соседние области).
Повторите по схеме. Робот перемещает лазерное пятно от точки к точке по рассчитанной схеме. Запертые напряжения складываются, и плита изгибается; её измеряют и корректируют новыми импульсами.
Ключевые факты
- Материалы
- Алюминиевые сплавы (в том числе алюминий-литиевые), титан, стали, никелевые сплавы
- Типичные детали
- Панели крыла и фюзеляжа с пологой или двойной кривизной, панели жёсткости, деформированные детали, которые нужно выправить
- Размер детали
- От небольших деталей до панелей длиной несколько метров, ограниченных вылетом робота
- Точность
- Кривизна нарастает небольшими контролируемыми шагами; итоговую форму измеряют и корректируют, обычно с точностью до нескольких десятых долей миллиметра
- Качество поверхности
- Слегка волнистый рисунок из перекрывающихся пятен; часто повышает усталостную долговечность (сопротивление растрескиванию при повторяющихся нагрузках)
- Подходящая партия
- Малые серии крупных дорогих деталей, а также ремонт и правка
- Стоимость оснастки и оборудования
- Штампы не нужны; лазерные ячейки стоят миллионы долларов, поэтому работу часто заказывают как услугу
- Скорость
- Несколько импульсов в секунду; на большую панель могут уйти часы
Сильные стороны и ограничения
Сильные стороны
- Без штампа: форма — это программа, её легко менять
- Работает с толстыми жёсткими плитами и панелями с рёбрами жёсткости, выполненными как одно целое
- Оставляет защитный сжатый слой, устойчивый к усталостным трещинам
- Может точно выправлять деформированные детали
Ограничения
- Очень дорогое лазерное оборудование
- Только пологие кривизны, а не глубокие формы
- Медленно для больших площадей
- Для получения нужной формы нужны тщательное моделирование и измерения
Где применяется
- АвиацияПанели обшивки крыла с пологой сложной кривизной
- КосмосИзогнутые панели для ракет-носителей и баков
- СудостроениеФормовка и правка крупных плит
- Ремонт и доводкаПравка деталей, деформированных при сварке или механической обработке
Как узнать процесс
- Слабая правильная сетка из перекрывающихся квадратных или круглых пятен на одной стороне.
- Слегка изогнутые толстые панели без следов штампа или пресса.
- Часто матовый, слегка волнистый участок на иначе гладко обработанной поверхности.
Сравните с
Смотрите
Curtiss-Wright Surface Technologies · Анимация одного импульса: слой воды, плазма, ударная волна и остаточное напряжение
LSP Technologies · Что такое этот процесс и какие детали он позволяет делать
LSP Technologies · Плита изгибается в реальном времени, пока лазер проходит по ней
LSP Technologies · Тот же инструмент, применённый для правки деформированной детали
Смотреть реальные фото
- Википедия: Laser peening — процесс, его история и раздел о лазерном ударном формообразовании
- Поиск фотографий в Wikimedia Commons
Запомните
- Каждый лазерный импульс запирает напряжение сжатия в небольшом участке одной стороны.
- Тысячи импульсов по схеме изгибают плиту совсем без штампа.
- Лучше всего подходит для пологих изгибов толстых дорогих аэрокосмических панелей и для правки.
Ещё в главе «Формовка листа и труб»
Все 100 процессов
 4.1Гибка листового металлаЛистогибочный пресс сгибает лист по прямым линиямОткрыть урок
 4.2ShortШтамповка и глубокая вытяжкаПарные штампы режут и прессуют лист в форму, часто за секундуОткрыть урок
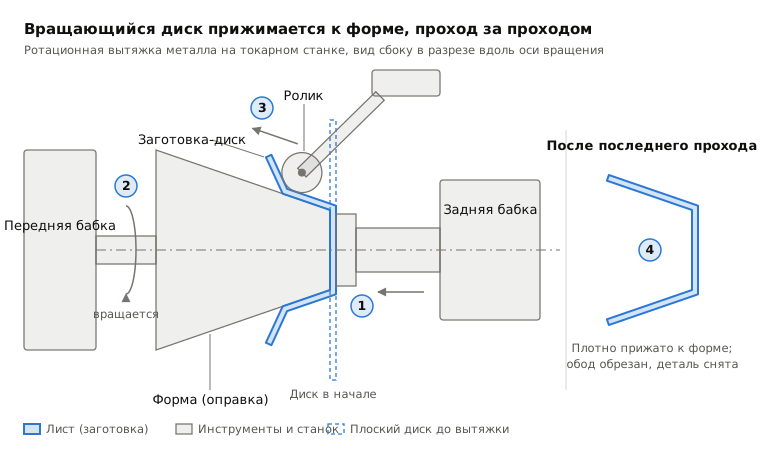
 4.3Давильные работыРолик прижимает вращающийся диск к оправкеОткрыть урок
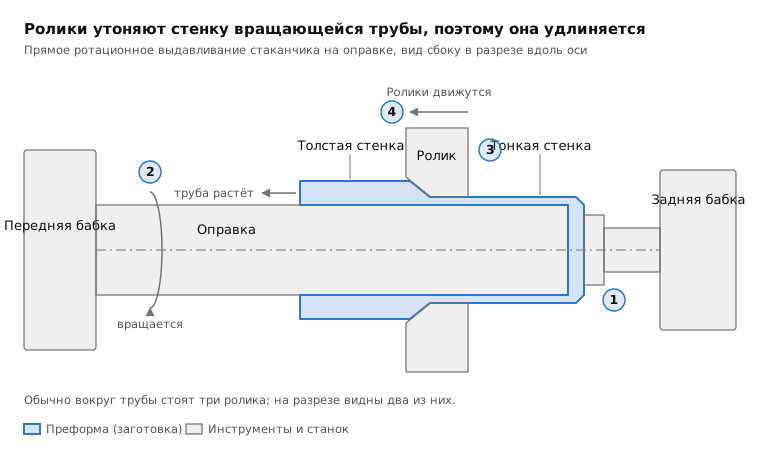
 4.4Ротационная вытяжкаРолики вытягивают вращающуюся трубу тоньше и длиннее на оправкеОткрыть урок
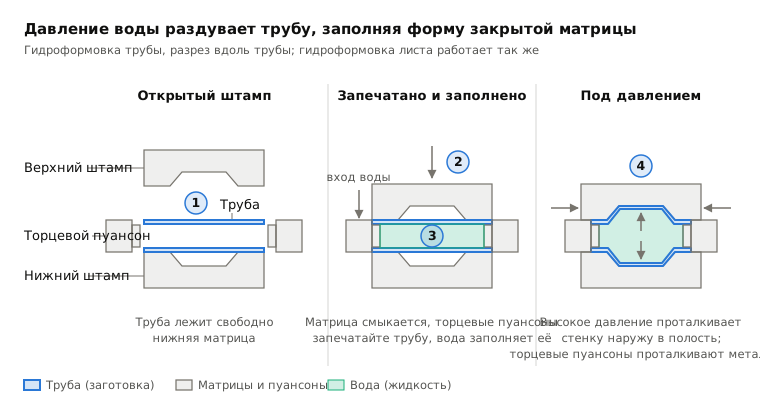
 4.5ГидроформовкаДавление жидкости вдавливает трубу или лист в матрицуОткрыть урок
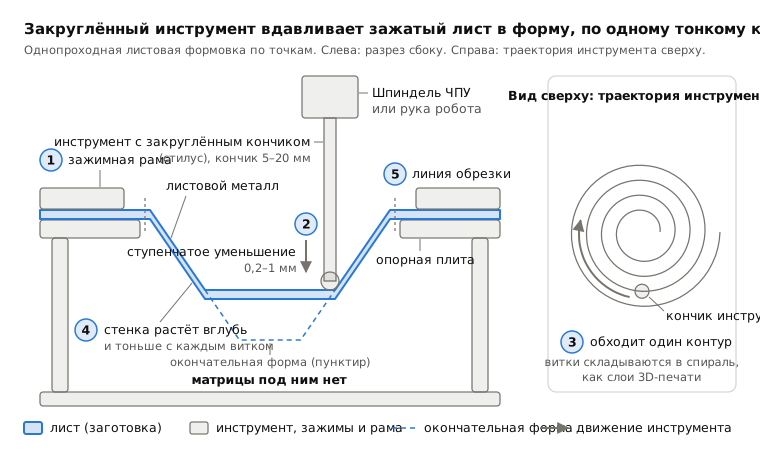
 4.6Инкрементальная листовая формовкаКруглый инструмент обводит контуры на зажатом листе, без матрицыОткрыть урок
 4.7Сверхпластическая формовкаГорячий газ вдувает сверхпластичный лист в одну матрицуОткрыть урок
 4.8Электромагнитная штамповкаМагнитный импульс отбрасывает металл на фитинг, без контактаОткрыть урок
 4.9Взрывная штамповкаПодводный взрыв вдавливает лист в одностороннюю матрицуОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.