

Штамповка и глубокая вытяжка
Парные штампы режут и прессуют лист в форму, часто за секунду
Штамповка формует листовой металл между парными штампами в прессе, одна деталь за ход. Глубокая вытяжка — штамповочная операция, которая втягивает плоскую заготовку в штамп, чтобы сделать бесшовную полую деталь. Банки для напитков, кухонные мойки, аккумуляторные стаканы и панели кузовов автомобилей — всё это вытянуто именно так.
Штамповка и глубокая вытяжка за минуту от MecMade
Как это работает
Загрузите заготовку. Плоскую заготовку (кусок, вырезанный из листа, здесь диск) кладут на матрицу — блок с отверстием, кромка которого закруглена. Эта закруглённая кромка называется радиусом матрицы.
Зажмите край. Прижим заготовки — кольцо вокруг пуансона — давит на край с контролируемым усилием. При слишком малом усилии край образует складки; при слишком большом стенка рвётся.
Вытяните. Пуансон проталкивает центр вниз в отверстие. Край скользит внутрь под прижимом и изгибается через радиус матрицы, становясь стенкой.
Вытолкните и обрежьте. Пуансон и прижим поднимаются, выталкиватель выталкивает стакан, а неровный край обрезают. Более глубокие детали вытягивают снова на последующих стадиях (повторные вытяжки), каждая уже и глубже.
При крупносерийной штамповке последовательный штамп выполняет несколько операций на позициях вдоль ленты из рулона: вырезку, пробивку (выбивание отверстий), гибку и вытяжку. Лента продвигается на одну позицию за ход, поэтому готовая деталь выпадает с каждым ходом.
Ключевые факты
- Материалы
- Пластичный лист: малоуглеродистая и нержавеющая сталь, алюминий, медь, латунь; обычно толщиной около 0,2–6 мм
- Типичные детали
- Банки, стаканы, мойки, посуда, топливные баки, панели кузовов автомобилей, аккумуляторные стаканы, кронштейны
- Размер детали
- От оболочек в несколько миллиметров в поперечнике до боковых панелей кузовов автомобилей длиной в несколько метров
- Точность
- Около ±0,1 мм на небольших деталях; менее точно на больших панелях
- Качество поверхности
- Гладкая, близкая к собственной поверхности листа; достаточно хороша для окрашиваемых автомобильных панелей
- Подходящая партия
- Большие объёмы: от тысяч до миллионов деталей, потому что штампы окупаются только в масштабе
- Стоимость оснастки и оборудования
- Штампы — от около $10 000 для небольших простых деталей до более $1 млн за комплект штампов кузова автомобиля; прессы — от около $100 000 до многих миллионов за линию для автомобильных панелей
- Скорость
- Одна деталь за ход: крупные автомобильные панели около 10–15 в минуту; небольшие детали в последовательных штампах — от десятков до сотен в минуту
Сильные стороны и ограничения
Сильные стороны
- Очень быстро и дёшево на деталь при больших объёмах
- Бесшовные герметичные полые детали без сварных швов
- Прочные лёгкие детали; металл упрочняется при обработке
- Очень повторяемо от детали к детали
Ограничения
- Штампы дороги, и на их изготовление и настройку уходят недели и месяцы
- Глубина за одну стадию ограничена: заготовка может быть лишь примерно вдвое больше диаметра пуансона
- Дефекты, которые нужно контролировать: складки на краю, разрывы у угла пуансона, волнистый край
- Изменение конструкции означает новые или переделанные штампы
Где применяется
- АвтомобилестроениеДвери, капоты, крыши, крылья, топливные баки, масляные поддоны
- УпаковкаБанки для напитков и еды, аэрозольные баллоны, крышки бутылок
- Кухня и бытовая техникаМойки, кастрюли, сковороды, корпуса бытовой техники
- Электроника и аккумуляторыЦилиндрические аккумуляторные стаканы, корпуса разъёмов, экранирующие стаканы
- Оборонная промышленностьГильзы патронов
Как узнать процесс
- Бесшовные полые формы, такие как банки, стаканы и мойки, без линии сварки.
- Скруглённые внутренние и наружные углы у дна, скопированные с радиусов пуансона и матрицы.
- Чистый обрезанный край у отверстия, часто завальцованный или загнутый.
- Слабые вертикальные линии царапин на наружной стенке, где металл скользил по матрице.
Сравните с
Смотрите
Toledo Metal Spinning · Обзор глубокой вытяжки для начинающих
Hubert Stüken GmbH & Co. KG · Как деталь вытягивается в несколько стадий, объясняет производитель
Gut Metallumformung AG · Настоящая глубокая вытяжка стакана в прессе
ANDRITZ Schuler · Линия прессов для кузовов автомобилей, на которой роботы перемещают панели между штампами
Смотреть реальные фото
- Википедия: Deep drawing — схемы процесса и линия глубокой вытяжки
- Википедия: Stamping (metalworking) — обзор штамповочных операций
- Поиск фотографий в Wikimedia Commons
Запомните
- Парные штампы формуют лист за один ход пресса; глубокая вытяжка втягивает плоскую заготовку в бесшовный стакан.
- Прижим заготовки не даёт краю образовывать складки, пока он скользит внутрь.
- Штампы дороги, поэтому штамповка окупается при больших объёмах.
Ещё в главе «Формовка листа и труб»
Все 100 процессов
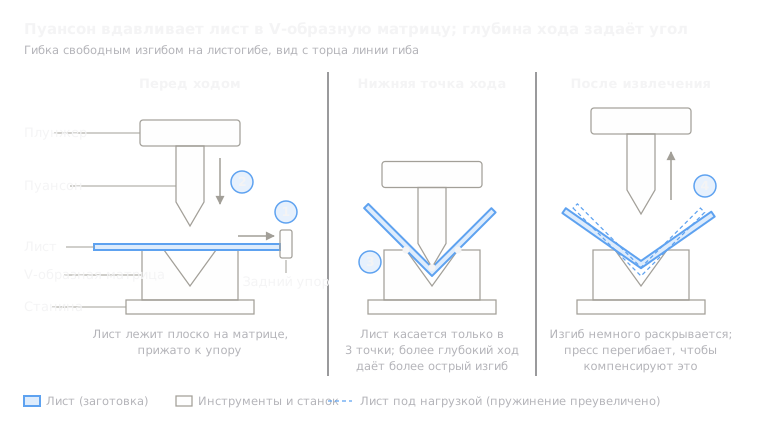 4.1Гибка листового металлаЛистогибочный пресс сгибает лист по прямым линиямОткрыть урок
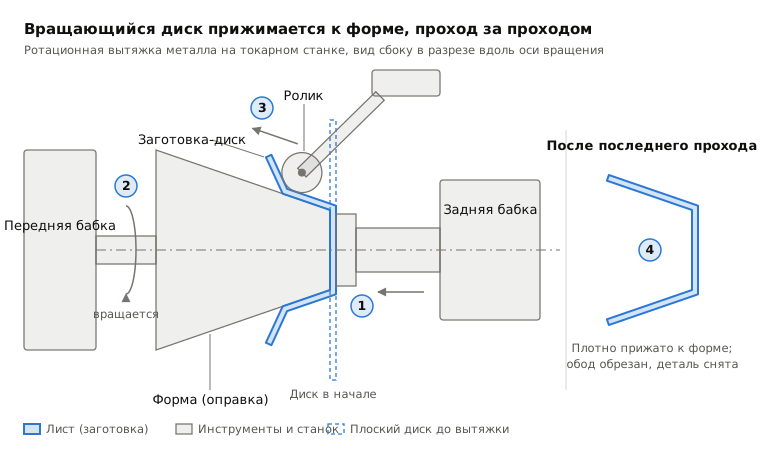
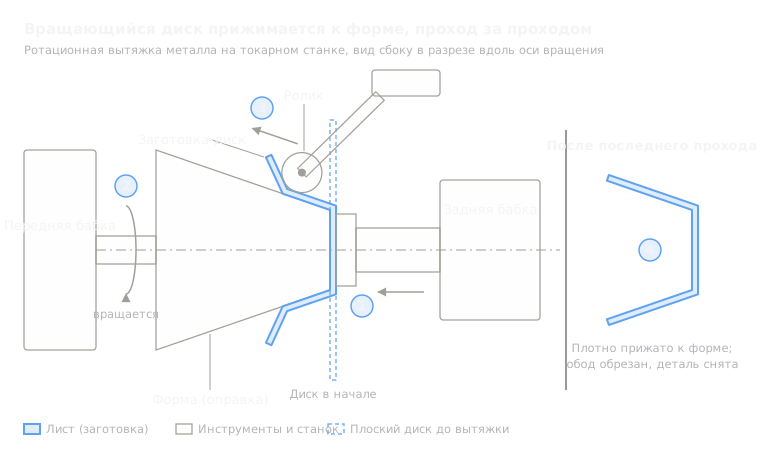 4.3Давильные работыРолик прижимает вращающийся диск к оправкеОткрыть урок
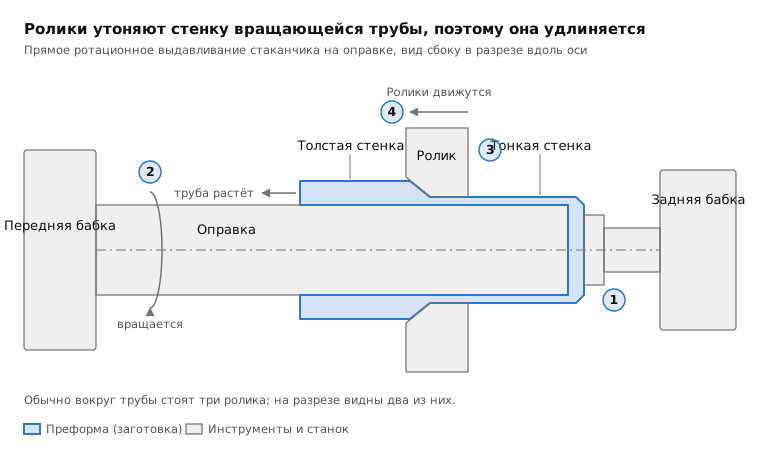
 4.4Ротационная вытяжкаРолики вытягивают вращающуюся трубу тоньше и длиннее на оправкеОткрыть урок
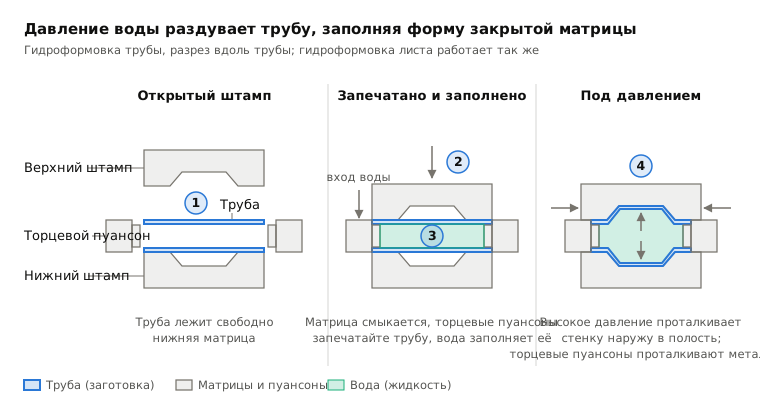
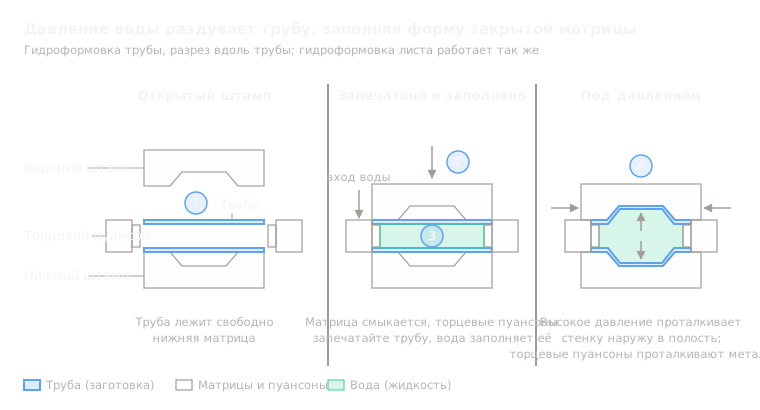 4.5ГидроформовкаДавление жидкости вдавливает трубу или лист в матрицуОткрыть урок
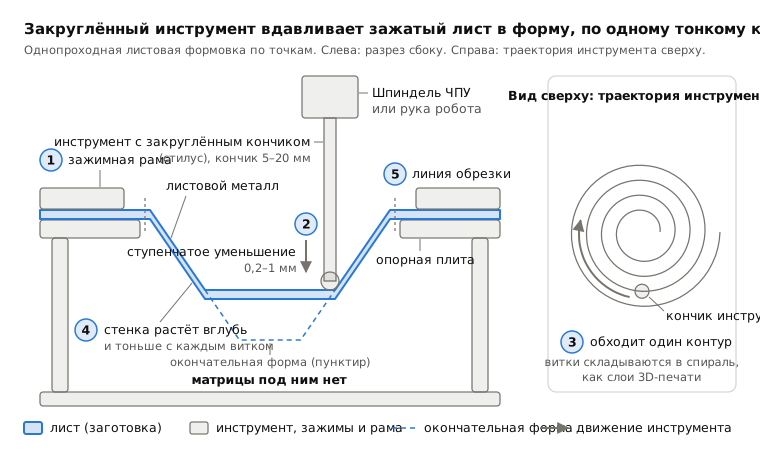
 4.6Инкрементальная листовая формовкаКруглый инструмент обводит контуры на зажатом листе, без матрицыОткрыть урок
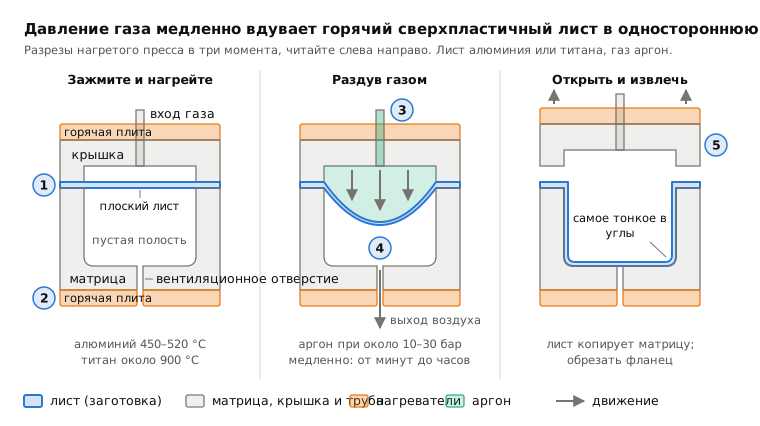
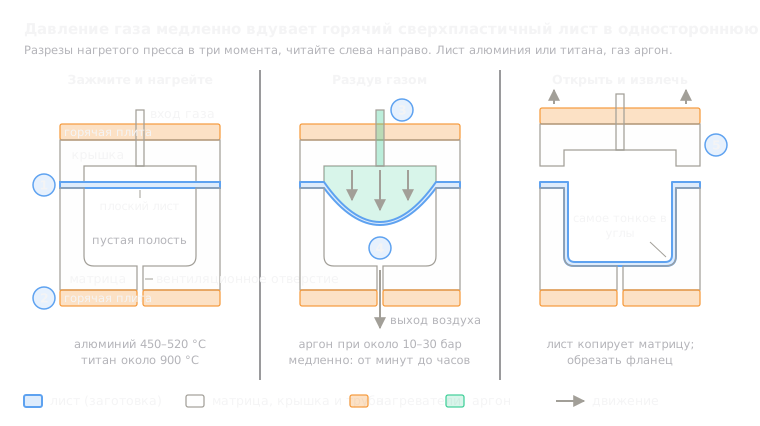 4.7Сверхпластическая формовкаГорячий газ вдувает сверхпластичный лист в одну матрицуОткрыть урок
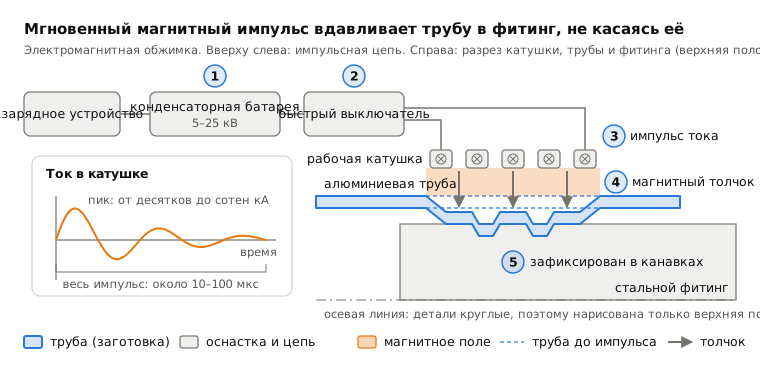
 4.8Электромагнитная штамповкаМагнитный импульс отбрасывает металл на фитинг, без контактаОткрыть урок
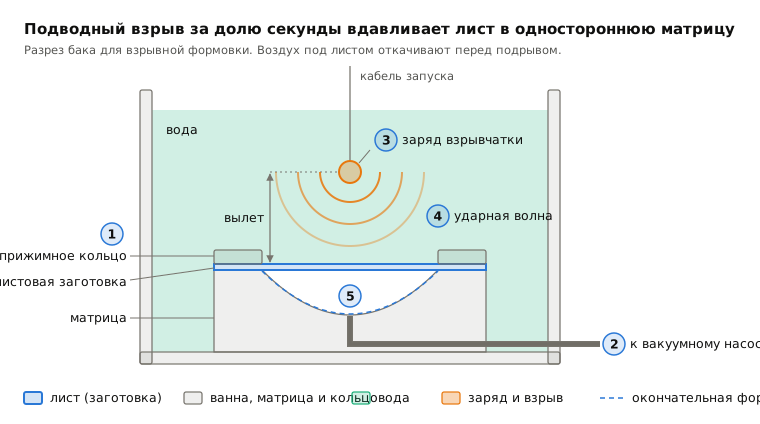
 4.9Взрывная штамповкаПодводный взрыв вдавливает лист в одностороннюю матрицуОткрыть урок
 4.10Лазерное ударное формообразованиеЛазерные импульсы растягивают одну сторону, и плита изгибаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.