

Гидроформовка
Давление жидкости вдавливает трубу или лист в матрицу
Гидроформовка использует жидкость под высоким давлением, обычно воду, вместо твёрдого пуансона, чтобы вдавить металл в форму матрицы. Трубу раздувают, как воздушный шарик, внутри закрытой матрицы, либо лист прижимают к одной половине матрицы. Так делают лонжероны автомобильных рам, алюминиевые велосипедные рамы и трубы саксофонов — лёгкие и жёсткие цельные детали.
Как это работает
Загрузить. Трубу, часто предварительно изогнутую по примерному пути детали, помещают в нижнюю половину разъёмной матрицы (двухсоставной стальной формы).
Закрыть и герметизировать. Пресс закрывает верхнюю матрицу и удерживает её закрытой с большой силой. Торцевые пуансоны (заглушки, вдвигаемые с каждой стороны) герметизируют оба конца трубы.
Заполнить. Вода, обычно с добавками против ржавчины, заполняет трубу через один пуансон и вытесняет воздух.
Поднять давление и подать металл. Давление растёт, до нескольких тысяч бар, и стенка выпучивается, пока не заполнит полость. Тем временем торцевые пуансоны вдвигают концы трубы внутрь, подавая металл, чтобы стенка не слишком утончилась; затем давление падает, и матрица раскрывается.
Листовая гидроформовка работает так же с плоским листом: жидкость, часто за резиновой мембраной, прижимает лист к одной твёрдой половине матрицы.
Ключевые факты
- Материалы
- Пластичные стали, включая высокопрочные марки, нержавеющая сталь, алюминий, латунь и медь, в виде труб или листов
- Типичные детали
- Лонжероны автомобильных рам, подрамники двигателей и выхлопные детали, трубы велосипедных рам, тройники труб; листовые панели и тарелки
- Размер детали
- Трубы длиной до нескольких метров, например лонжероны автомобильных рам; тарелки спутниковых антенн из листа до около 6 м в поперечнике
- Точность
- Обычно в пределах нескольких десятых миллиметра, потому что деталь прижимается к твёрдой матрице
- Качество поверхности
- Наружная сторона копирует матрицу; внутри нет следов инструмента
- Подходящая партия
- В основном большие объёмы (автомобили, велосипеды); листовые варианты подходят и для малых партий
- Стоимость оснастки и оборудования
- Матрицы стоят от десятков до сотен тысяч долларов; большой пресс с системой высокого давления — это обычно многомиллионное вложение
- Скорость
- Обычно от около 20 секунд до минуты на деталь, медленнее штамповки
Сильные стороны и ограничения
Сильные стороны
- Сложные полые формы цельными, заменяющие сварные сборки
- Более лёгкие и жёсткие детали с меньшим числом швов
- Ровная толщина стенки и дополнительная прочность от наклёпа
- Листовой гидроформовке нужна только одна твёрдая половина матрицы
Ограничения
- Циклы длиннее, чем при штамповке
- Оборудование высокого давления и матрицы дороги
- Труба лопается, если её растянуть слишком сильно, поэтому расширение ограничено
- Трубы часто сначала нужно изогнуть и предварительно отформовать
Где применяется
- АвтомобилестроениеЛонжероны рам, подрамники двигателей, рейлинги крыши, выхлопные детали
- Велосипеды и мобильностьАлюминиевые трубы велосипедных рам, рамы инвалидных колясок
- МузыкаЛатунная труба корпуса некоторых саксофонов
- Нефть и газБольшие Т-образные трубные соединения
- Авиакосмос и освещениеЛистовые панели, спутниковые антенны, корпуса светильников
Как узнать процесс
- Полые детали, у которых сечение меняется по длине — от круглого к квадратному и овальному, без лишних швов.
- Цельные элементы рамы там, где можно было бы ожидать несколько штампованных половин, сваренных вместе.
- Гладкие выпуклости и чёткие фасонные профили на алюминиевых трубах велосипедов.
Сравните с
Смотрите
Tooling U-SME · Обучающее объяснение всего процесса
Car Addict Garage · Почему рамы автомобилей делают гидроформовкой
ANDRITZ Schuler · Настоящие гидроформовочные прессы в работе на заводе
Jones Metal Products · Листовой вариант: формовка гидравлической ячейкой
Смотреть реальные фото
- Википедия: гидроформовка — листовой и трубный варианты, с примерами автомобилей, велосипедов и инструментов
- Поиск фотографий в Wikimedia Commons
Запомните
- Давление жидкости, а не твёрдый пуансон, вдавливает металл в матрицу.
- Торцевые пуансоны подают металл, чтобы стенка не лопнула.
- Она делает лёгкие цельные полые детали, в основном для автомобилей и велосипедов.
Ещё в главе «Формовка листа и труб»
Все 100 процессов
 4.1Гибка листового металлаЛистогибочный пресс сгибает лист по прямым линиямОткрыть урок
 4.2ShortШтамповка и глубокая вытяжкаПарные штампы режут и прессуют лист в форму, часто за секундуОткрыть урок
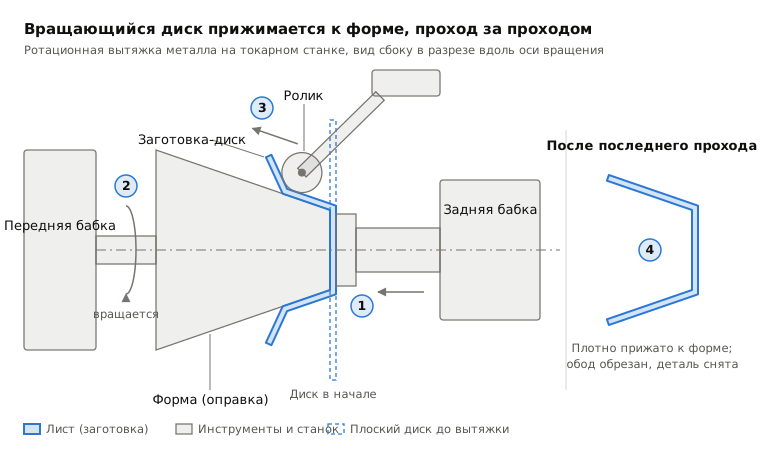
 4.3Давильные работыРолик прижимает вращающийся диск к оправкеОткрыть урок
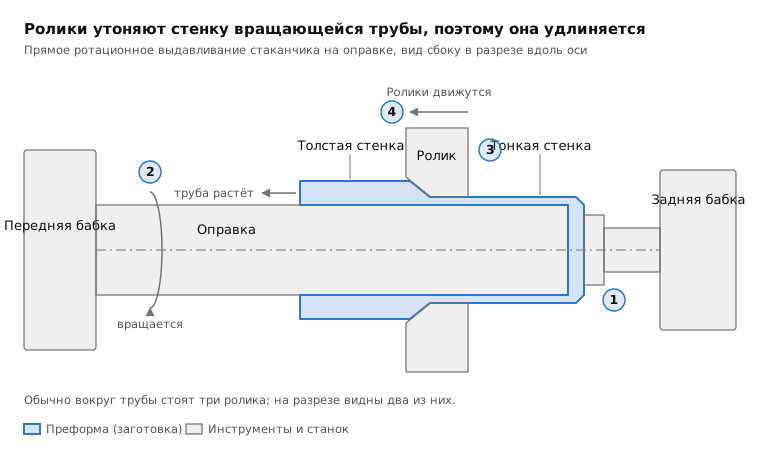
 4.4Ротационная вытяжкаРолики вытягивают вращающуюся трубу тоньше и длиннее на оправкеОткрыть урок
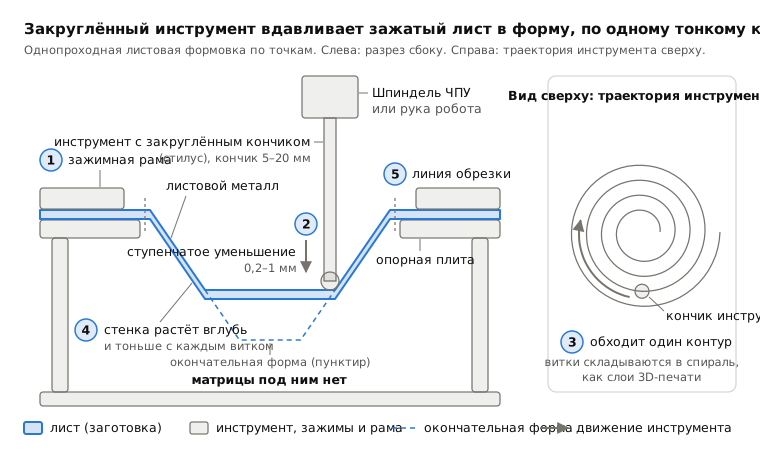
 4.6Инкрементальная листовая формовкаКруглый инструмент обводит контуры на зажатом листе, без матрицыОткрыть урок
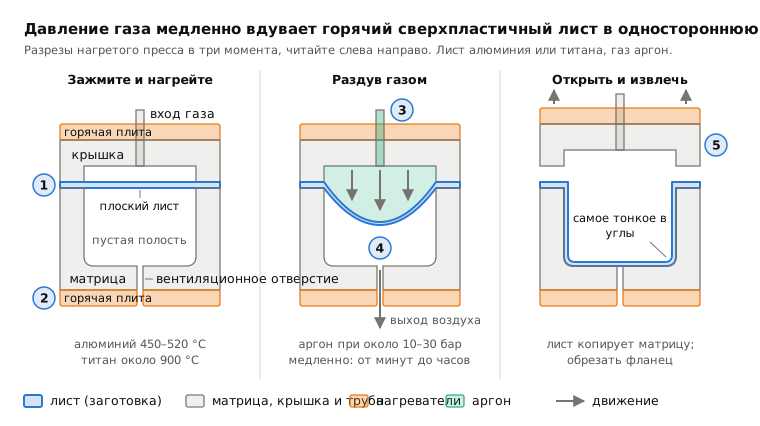
 4.7Сверхпластическая формовкаГорячий газ вдувает сверхпластичный лист в одну матрицуОткрыть урок
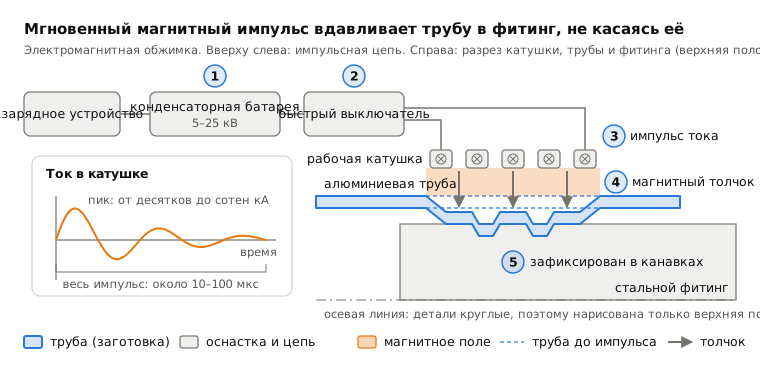
 4.8Электромагнитная штамповкаМагнитный импульс отбрасывает металл на фитинг, без контактаОткрыть урок
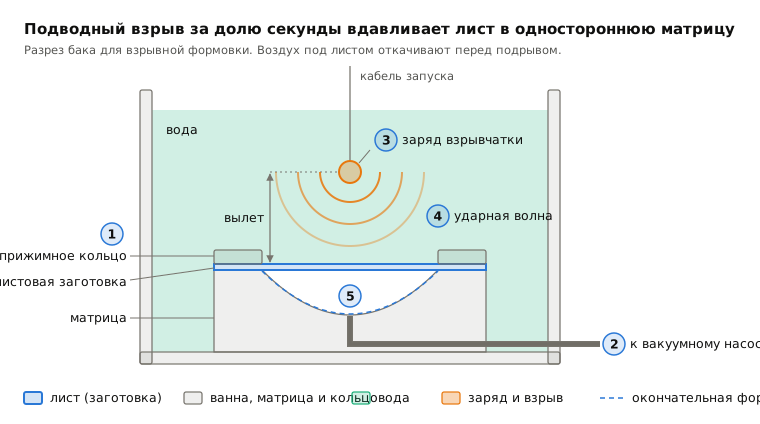
 4.9Взрывная штамповкаПодводный взрыв вдавливает лист в одностороннюю матрицуОткрыть урок
 4.10Лазерное ударное формообразованиеЛазерные импульсы растягивают одну сторону, и плита изгибаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.