

Сверхпластическая формовка
Горячий газ вдувает сверхпластичный лист в одну матрицу
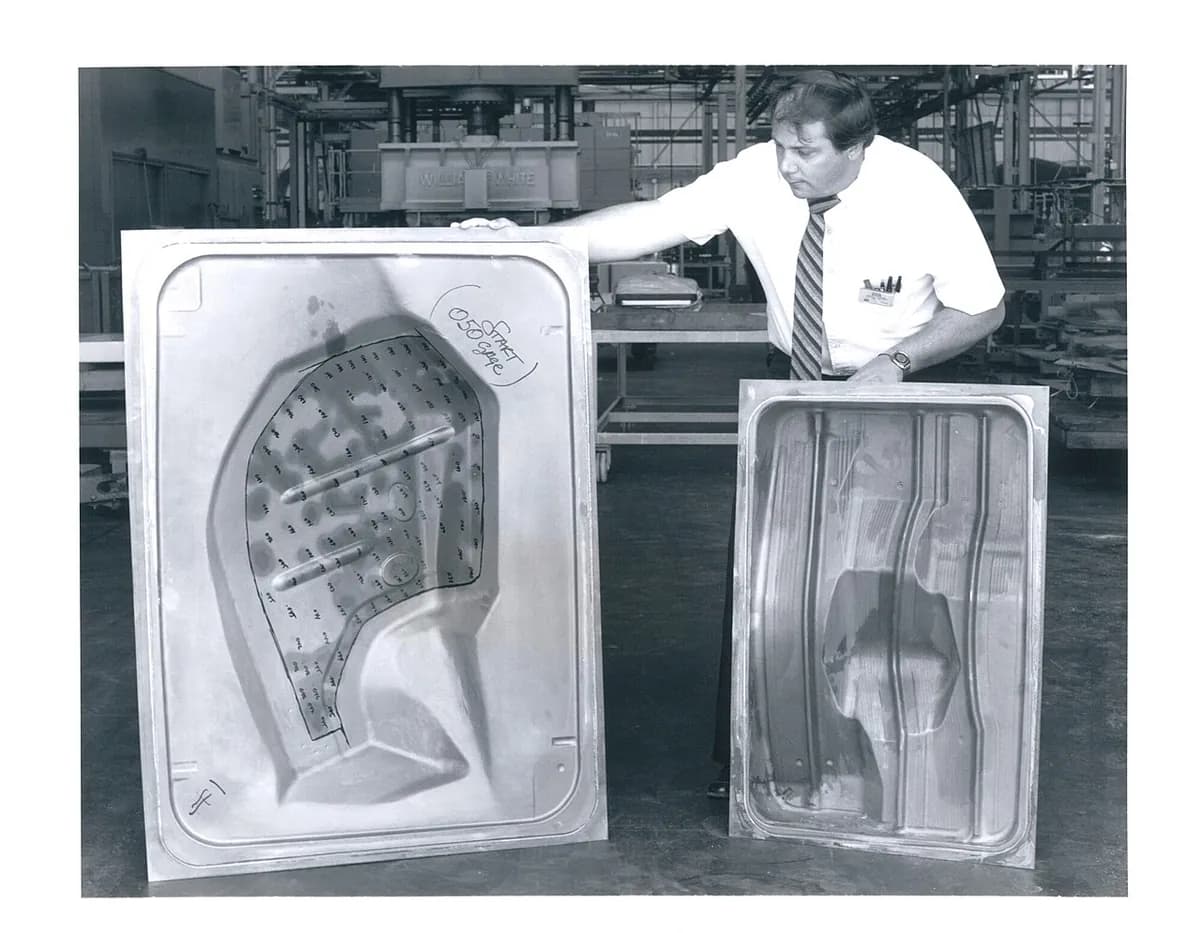
Сверхпластичная формовка (SPF) нагревает специальный мелкозернистый лист, пока он не сможет растянуться в несколько раз, как тёплая жевательная резинка. Затем давление газа медленно вдувает его в одностороннюю матрицу (стальную форму нужной формы). Из одного листа получаются глубокие сложные панели, например двери самолётов и кузовные детали спорткаров, для которых иначе потребовалось бы много частей.
Как это работает
Зажмите лист. Плоский лист сверхпластичного сплава кладут на матрицу с полостью (углублением в форме детали). Герметичная крышка прижимается к его краю и создаёт газонепроницаемое уплотнение.
Нагрейте всё. Нагретые плиты (горячие прессовые плиты) доводят матрицу и лист до температуры формовки: около 450–520 °C для алюминия 5083, около 900 °C для титана Ti-6Al-4V.
Подайте газ. Аргон (инертный газ, который не даёт горячему металлу реагировать с воздухом) поступает над листом под низким давлением, обычно около 10–30 бар.
Дайте листу медленно растянуться. Лист вздувается, как мыльный пузырь, а воздух под ним уходит через вентиляционные отверстия. Давление растёт постепенно, поэтому металл растягивается медленно, за минуты или часы, не разрываясь. Его мелкие зёрна (кристаллы, из которых состоит металл) скользят друг относительно друга, что позволяет растягиваться на несколько сотен процентов.
Заполните матрицу, затем раскройте. Лист касается стенок полости, а углов достигает последними, поэтому в углах он получается самым тонким. Пресс раскрывается, горячую деталь вынимают, а её фланец (зажатый край) обрезают.
Ключевые факты
- Материалы
- Мелкозернистые сверхпластичные сплавы: титан Ti-6Al-4V, алюминий 5083 и некоторые алюминий-литиевые сплавы, некоторые нержавеющие стали
- Типичные детали
- Двери самолётов, лючки и воздуховоды, кузовные панели малых серий, полые усиленные конструкции
- Размер детали
- От небольших кронштейнов до панелей длиной в несколько метров
- Точность
- Близкая к форме матрицы, обычно в пределах нескольких десятых миллиметра со стороны матрицы, почти без пружинения (упругого возврата)
- Качество поверхности
- Гладкая со стороны матрицы; титан нужно очищать, чтобы удалить твёрдый поверхностный слой, обогащённый кислородом
- Подходящая партия
- Малые и средние серии: от сотен до нескольких тысяч деталей в год
- Стоимость оснастки и оборудования
- Всего одна матрица из жаропрочной стали или керамики, дешевле парных штампов; нагреваемый пресс — крупная инвестиция
- Скорость
- Медленно: примерно от 15 минут до нескольких часов на деталь, для алюминия быстрее, чем для титана
Сильные стороны и ограничения
Сильные стороны
- Глубокие сложные формы цельной деталью вместо сборок из многих частей
- Нужна только одна матрица, поэтому оснастка дешевле
- Почти нет пружинения, поэтому формы точные
- В сочетании с диффузионной сваркой (листы соединяются под действием тепла и давления) позволяет делать полые усиленные конструкции
Ограничения
- Медленные циклы: от минут до часов на деталь
- Нужны специальные мелкозернистые, более дорогие сплавы
- Неравномерная толщина: углы и глубокие карманы утончаются
- Горячий, энергоёмкий процесс; титан требует защитного газа и очистки поверхности
Где применяется
- Авиационные конструкцииТитановые и алюминиевые двери, лючки и воздуховоды
- Реактивные двигателиПолые титановые лопатки вентилятора, изготовленные сочетанием SPF с диффузионной сваркой
- АвтомобилестроениеАлюминиевые кузовные панели для спортивных и люксовых автомобилей малых серий
- АрхитектураИзогнутые алюминиевые фасадные и облицовочные панели
Как узнать процесс
- Глубокие, гладкие формы с мягкими кромками из одного листа, без сварных и других швов.
- Одна чёткая гладкая сторона (со стороны матрицы); на другой стороне детали выглядят мягче и более скруглёнными.
- Переменная толщина: тоньше в углах и глубоких карманах, что видно на срезе.
- Вытяжка глубже, чем смог бы обычный пресс, всегда с большими радиусами.
Сравните с
Смотрите
superformusa · Основной метод: газ вдувает горячий лист в полость вогнутой матрицы
superformusa · Вариант: сначала лист раздувают в пузырь, затем формуют на выпуклом инструменте
superformuk · Реальные кузовные панели на выходе с производства
David Kirkham · Кадры из цеха: готовая деталь выходит из горячего пресса
Смотреть реальные фото
- Википедия: Сверхпластичная формовка — принцип, температуры и примеры в авиации; в основном текст
- Википедия: Сверхпластичность — материаловедение, объясняющее экстремальное растяжение
- Поиск фотографий в Wikimedia Commons
Запомните
- Сверхпластичные сплавы растягиваются на несколько сотен процентов, если их нагреть и тянуть медленно.
- Давление газа вдавливает лист в одну односторонную матрицу, поэтому оснастка остаётся простой.
- Идеально для глубоких сложных цельных панелей; цена — медленные циклы и тонкие углы.
Ещё в главе «Формовка листа и труб»
Все 100 процессов
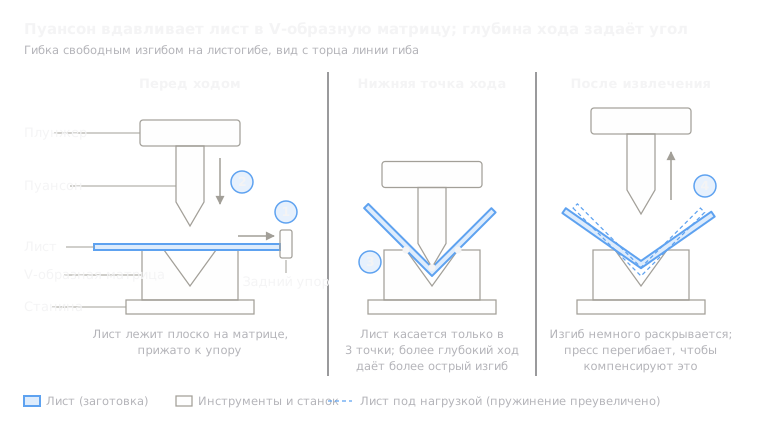 4.1Гибка листового металлаЛистогибочный пресс сгибает лист по прямым линиямОткрыть урок
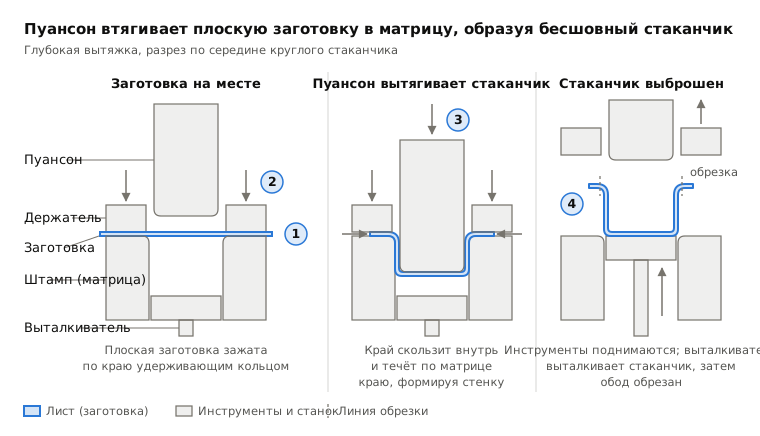
 4.2ShortШтамповка и глубокая вытяжкаПарные штампы режут и прессуют лист в форму, часто за секундуОткрыть урок
 4.3Давильные работыРолик прижимает вращающийся диск к оправкеОткрыть урок
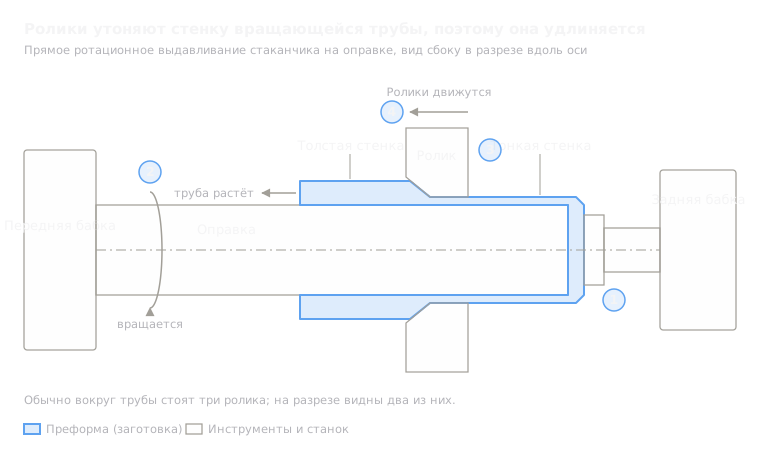 4.4Ротационная вытяжкаРолики вытягивают вращающуюся трубу тоньше и длиннее на оправкеОткрыть урок
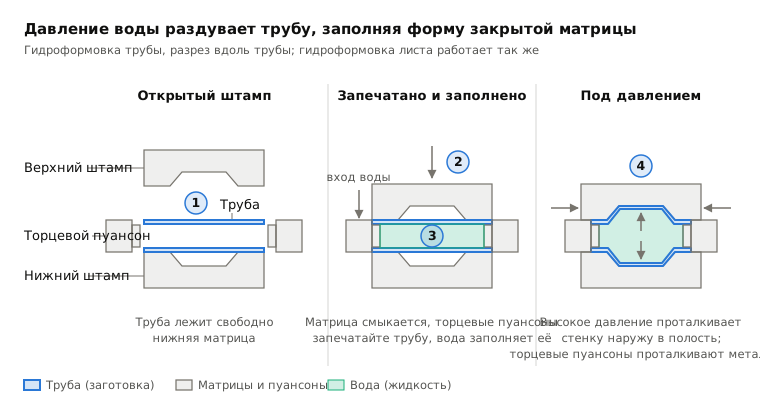
 4.5ГидроформовкаДавление жидкости вдавливает трубу или лист в матрицуОткрыть урок
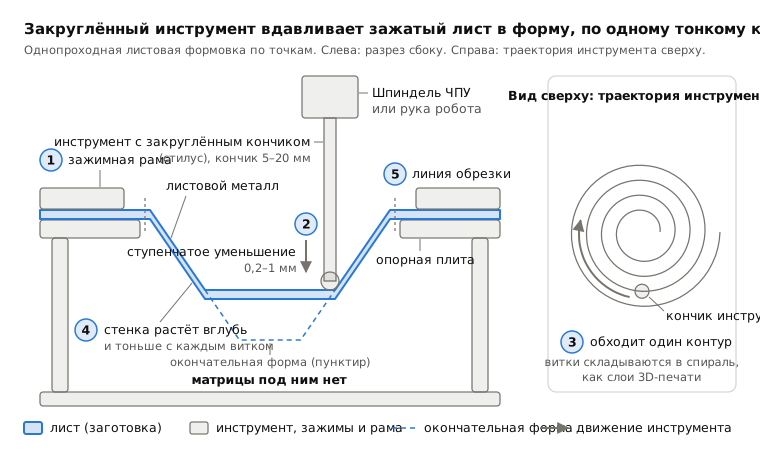
 4.6Инкрементальная листовая формовкаКруглый инструмент обводит контуры на зажатом листе, без матрицыОткрыть урок
 4.8Электромагнитная штамповкаМагнитный импульс отбрасывает металл на фитинг, без контактаОткрыть урок
 4.9Взрывная штамповкаПодводный взрыв вдавливает лист в одностороннюю матрицуОткрыть урок
 4.10Лазерное ударное формообразованиеЛазерные импульсы растягивают одну сторону, и плита изгибаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.