

Ротационная вытяжка
Ролики вытягивают вращающуюся трубу тоньше и длиннее на оправке
Ротационная вытяжка прижимает стенку вращающейся трубы или стакана роликами к оправке, делая её тоньше и длиннее. Так делают многие лёгкие автомобильные колёса, а также газовые баллоны и корпуса ракетных двигателей. Она даёт точные бесшовные трубы, металл которых становится прочнее при обжатии.
Как это работает
Загрузить и зажать. Короткая толстая преформа (исходная деталь, обычно обработанный, кованый или литой стакан или труба) надевается на закалённую стальную оправку. Задняя бабка зажимает её на месте.
Раскрутить. Передняя бабка вращает оправку и преформу вместе.
Прокатка. Обычно три ролика, равномерно расположенные вокруг детали, прижимают стенку к оправке. Стенка становится тоньше, часто более чем вдвое в сумме.
Двигаться и течь. Ролики движутся вдоль оси, а сжатый металл может течь только по длине, поэтому труба становится длиннее. В конце трубу снимают с оправки и обрезают по длине.
В этом прямом варианте металл течёт в ту же сторону, в которую движутся ролики. При обратной ротационной вытяжке трубу упирают в упор, и металл течёт в противоположную сторону, что подходит для длинных открытых труб.
Ключевые факты
- Материалы
- Сталь и нержавеющая сталь, алюминий, титан и никелевые сплавы; лучше всего подходят пластичные марки
- Типичные детали
- Обода колёс, газовые баллоны, корпуса ракетных двигателей, барабаны трансмиссий, прецизионные трубы
- Размер детали
- Диаметры от нескольких сантиметров до около метра и более
- Точность
- Толщина стенки и диаметр с точностью до около ±0,05 мм в прецизионной работе
- Качество поверхности
- Очень гладкое отверстие, копирующее полированную оправку; тонкие следы роликов снаружи
- Подходящая партия
- От средних до больших объёмов (колёса, баллоны); также малые серии дорогих деталей
- Стоимость оснастки и оборудования
- Каждому внутреннему диаметру нужна своя оправка; станки обычно стоят сотни тысяч долларов и более
- Скорость
- Обычно от одной до нескольких минут на деталь
Сильные стороны и ограничения
Сильные стороны
- Бесшовные трубы с очень ровными точными стенками
- Металл становится прочнее при обжатии
- Мало отходов: металл перемещают, а не срезают
- Колёса, полученные ротационной вытяжкой, легче обычных литых
Ограничения
- Только круглые детали
- Дорогой станок, плюс оправка для каждого внутреннего диаметра
- Нужна преформа, сначала сделанная другим процессом
- Твёрдым сплавам между проходами может потребоваться нагрев или отжиг
Где применяется
- АвтомобилестроениеОбода колёс, барабаны сцепления и трансмиссии, детали трансмиссии
- Энергетика и газГазовые баллоны и сосуды под давлением
- Авиация и оборонная отрасльКорпуса ракетных двигателей, корпуса ракет, валы
- ПромышленностьПрецизионные трубы гидравлических цилиндров
Как узнать процесс
- Длинные бесшовные трубы или бочки колёс с тонкими очень ровными стенками.
- Зеркально-гладкое отверстие и тонкие спиральные следы роликов снаружи.
- Колёса вторичного рынка, продаваемые как flow formed или rotary forged: литая центральная часть остаётся толстой, а бочка тонкая.
Сравните с
Смотрите
BBS of America, Inc. · Как производитель колёс делает обод ротационной вытяжкой: объяснение и показ
Leifeld Metal Spinning · Труба вытягивается на оправке, пока ролики движутся
WF Maschinenbau · Реальная съёмка станка для ободов колёс в работе
Leifeld Metal Spinning · Ротационная вытяжка деталей автомобильной трансмиссии в производстве
Смотреть реальные фото
- Википедия: сдвиговая формовка — охватывает ротационную вытяжку; в основном текст, поэтому за фотографиями обращайтесь в Commons
- Википедия: давильные работы — родительское семейство, с фотографиями давильных станков и деталей
- Поиск фотографий в Wikimedia Commons
Запомните
- Ролики прижимают вращающуюся трубу к оправке: стенка тончает, а труба становится длиннее.
- Результат — бесшовная точная труба, металл которой прочнее, чем прежде.
- Нужна толстая преформа, и получаются только круглые детали.
Ещё в главе «Формовка листа и труб»
Все 100 процессов
 4.1Гибка листового металлаЛистогибочный пресс сгибает лист по прямым линиямОткрыть урок
 4.2ShortШтамповка и глубокая вытяжкаПарные штампы режут и прессуют лист в форму, часто за секундуОткрыть урок
 4.3Давильные работыРолик прижимает вращающийся диск к оправкеОткрыть урок
 4.5ГидроформовкаДавление жидкости вдавливает трубу или лист в матрицуОткрыть урок
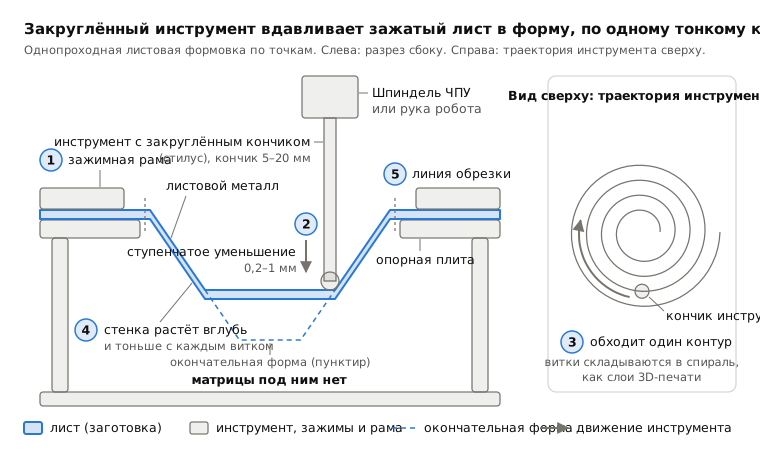
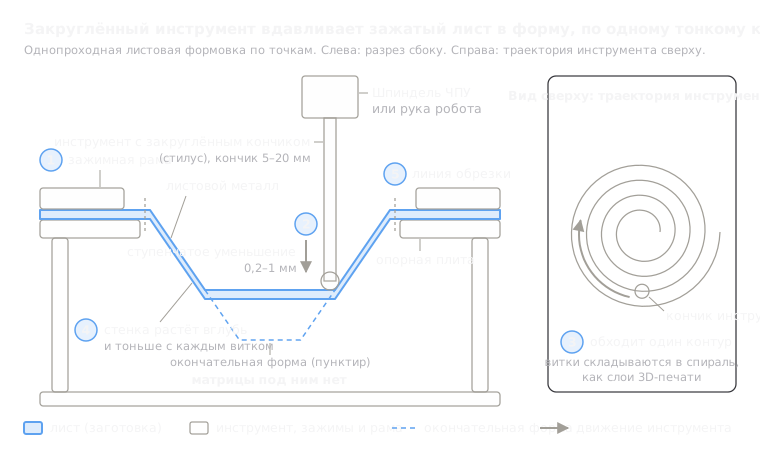 4.6Инкрементальная листовая формовкаКруглый инструмент обводит контуры на зажатом листе, без матрицыОткрыть урок
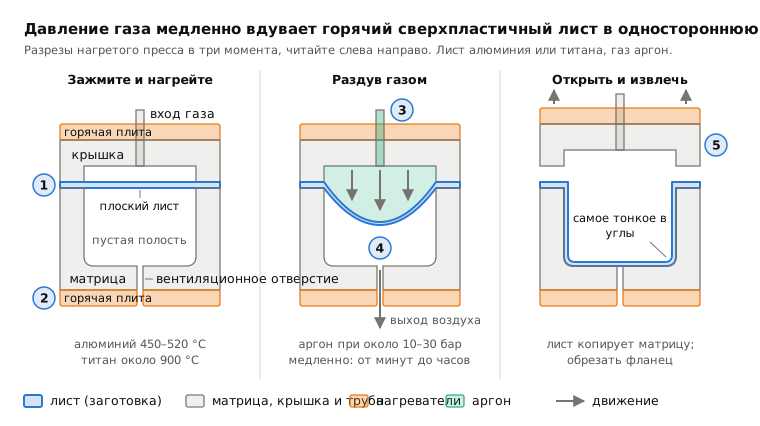
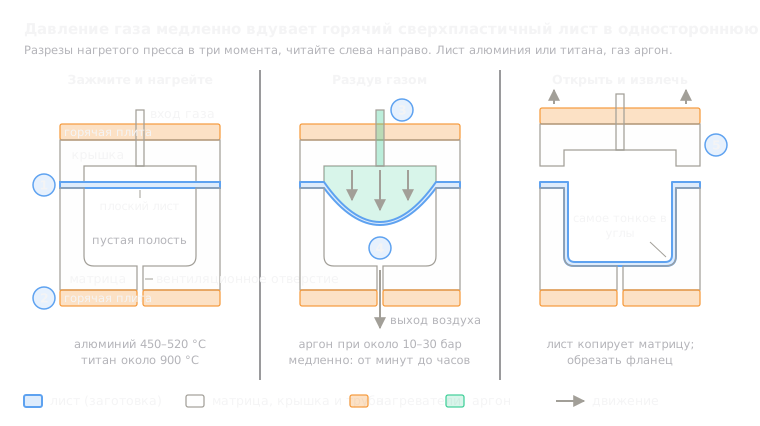 4.7Сверхпластическая формовкаГорячий газ вдувает сверхпластичный лист в одну матрицуОткрыть урок
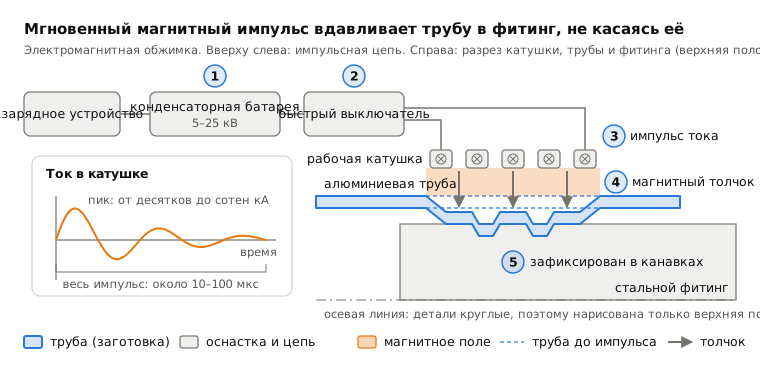
 4.8Электромагнитная штамповкаМагнитный импульс отбрасывает металл на фитинг, без контактаОткрыть урок
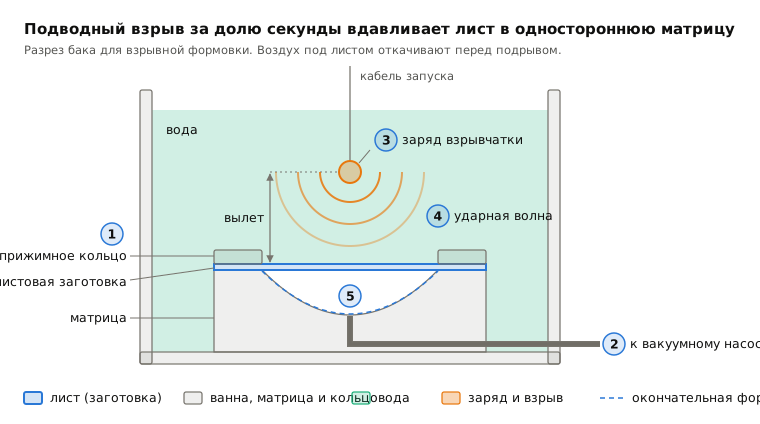
 4.9Взрывная штамповкаПодводный взрыв вдавливает лист в одностороннюю матрицуОткрыть урок
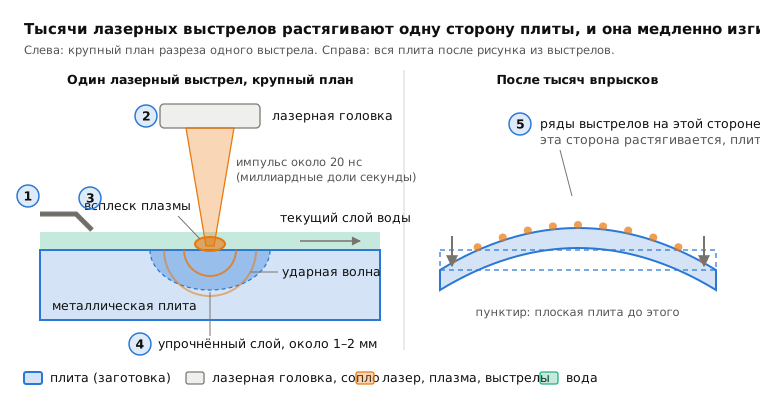
 4.10Лазерное ударное формообразованиеЛазерные импульсы растягивают одну сторону, и плита изгибаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.