电磁成形
磁脉冲把金属无接触地甩到配件上
电磁成形(EMF)用磁脉冲而不是接触零件的工具来塑形金属。线圈通入一瞬间的电流脉冲,会排斥铝或铜零件,力量大到足以把一根管子压到配件上。同样的物理原理,让业余爱好者能把硬币缩小,也让汽车制造商无需焊接就能把铝管与钢件连接起来。
工作原理
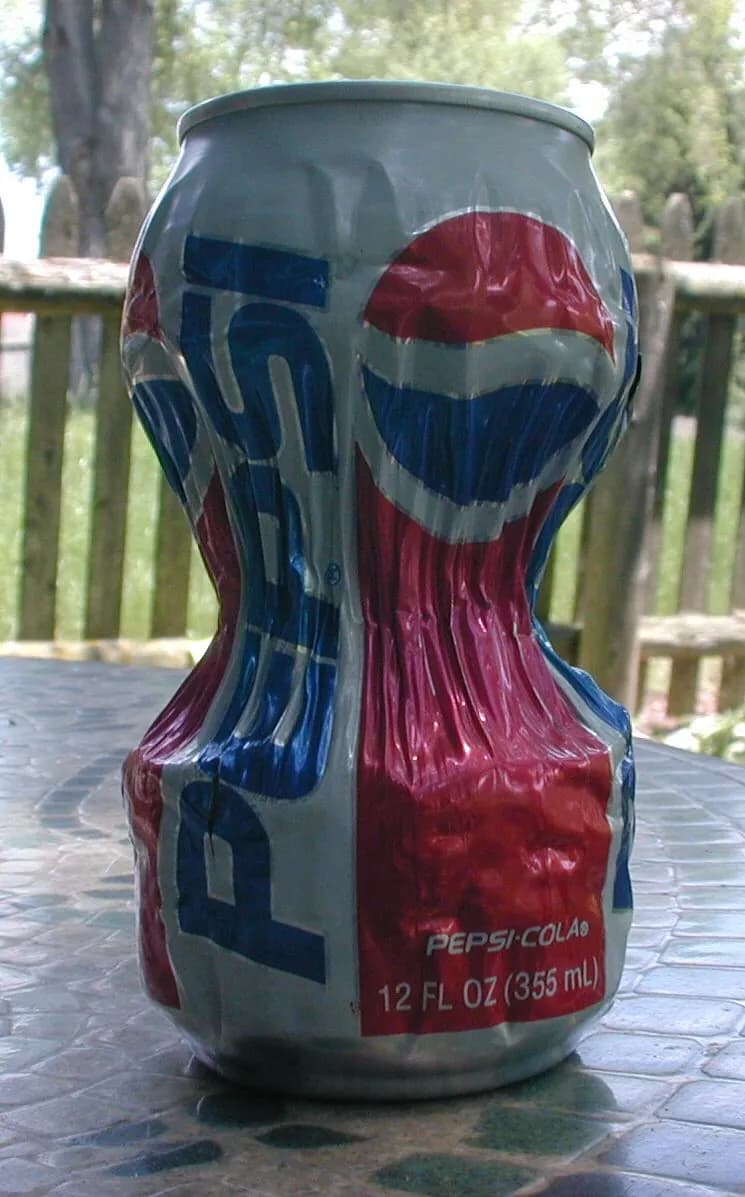
给电容器充电。 电容器组(快速释放电荷的储能装置)被充到几千伏,通常储能几千焦到几十千焦。
触发开关。 快速开关(火花隙或大功率晶闸管)把电容器组接到工作线圈上,线圈是几匝粗而绝缘良好的铜线。
送出电流脉冲。 几万到几十万安培的电流在约 10–100 微秒内冲过线圈。骤然产生的磁场在管子里感应出涡流(导体中感应出的旋涡状电流),方向相反。
让推力来干活。 反向的电流互相排斥,因此强大的磁压力以大约 100–300 m/s 的速度把管壁从线圈处推开。线圈从不接触零件。
撞击并锁紧。 管壁猛地撞向配件并压进它的沟槽,在微秒内形成紧密的接头。速度足够高时,两种金属甚至能焊在一起(磁脉冲焊接)。
关键数据
- 材料
- 良导电体:铝、铜、黄铜;钢和导电性差的材料需要变通办法,或加导电的“驱动”片
- 典型零件
- 压接在配件上的管子、电缆接线端子、带端部配件的传动轴、压入单面模具的板件细节
- 零件尺寸
- 主要是管子和最大几百毫米的板件区域,由线圈和储能决定
- 精度
- 重复性很好;形状由配件或模具决定,压接直径常在约 ±0.1 mm 之内
- 表面质量
- 线圈不留刀痕;成形面复制配件或模具
- 适合的批量
- 线圈和参数调好后,适合中到大批量
- 模具与设备成本
- 脉冲设备通常要几十万美元;线圈会损耗,需要更换
- 速度
- 成形只需微秒;算上装料,一个周期几秒钟
优点与局限
优点
- 无接触:没有刀痕,也不用润滑剂
- 极快,重复性极好
- 无需加热就能连接异种材料,如铝与钢
- 高速使金属能拉伸得更远,回弹很小
局限
- 最适合铝、铜等良导体
- 高电压要求严格的用电安全
- 线圈承受巨大的力,会损耗
- 仅限于较薄的壁和中等大小的零件
应用领域
- 汽车传动轴、车架接头、空调管路
- 航空航天与端部配件连接的扭力管和操纵杆
- 电气压接的电缆接线端子和连接器
- 供暖与制冷铜与铝的制冷剂管接头
如何识别
- 管子平滑而均匀地收缩进配件的沟槽里,一圈全都如此。
- 压接处没有刀痕、凹坑或夹爪压印。
- 常是铝或铜与钢或塑料连接,没有焊道,也没有胶。
对比
观看
Physics Girl · 清晰的讲解,附脉冲线圈把硬币缩小的慢动作画面
Physics Girl · 慢动作下看磁推力有多猛烈
Chaotic Good · 硬件:脉冲设备的电容器、开关和线圈
Greg Benoit · 早期的航空航天应用:用 EMF 把管子与端部配件连接
查看实拍照片
- 维基百科:电磁成形 — 原理、材料、压接和焊接;几乎没有照片
- 维基共享资源图片搜索
记住
- 线圈中的电流脉冲把附近的导体推开:没有任何工具接触零件。
- 整个成形在微秒内完成,速度达每秒几百米。
- 最适合把铝管和铜管压接到配件上,即使配件是另一种金属。