超塑成形
热气体把超塑性板材吹入单面模具
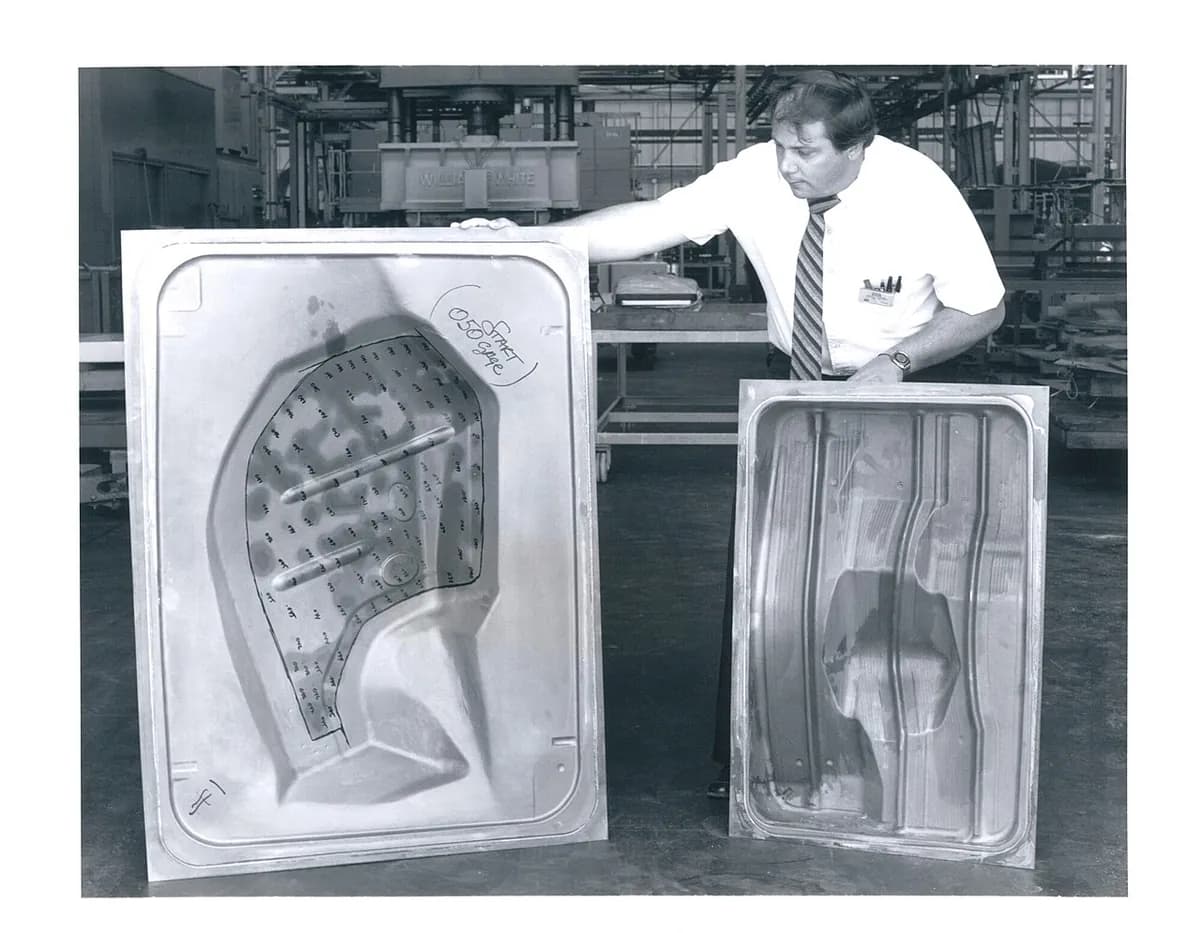
超塑成形(SPF)把一种特殊的细晶粒板材加热到可以拉伸到原长数倍,像温热的泡泡糖一样。随后气压把它缓缓吹入单面模具(一种成形的钢模)。它能把一张板材变成深而复杂的面板,比如飞机舱门和跑车车身,否则这些件需要很多块拼成。
工作原理
夹紧板材。 把一张平整的超塑性合金板铺在带型腔(零件的凹形轮廓)的模具上。一个密封盖压在板材边缘,形成气密密封。
整体加热。 加热压板(热压板)把模具和板材加热到成形温度:5083 铝约 450–520 °C,Ti-6Al-4V 钛合金约 900 °C。
充入气体。 氩气(一种惰性气体,防止热金属与空气反应)以较低压力从板材上方进入,通常约 10–30 bar。
让它缓慢拉伸。 板材像肥皂泡一样鼓起,下方的空气从排气孔逸出。压力逐渐升高,金属在几分钟到几小时内缓慢拉伸而不会撕裂。它细小的晶粒(构成金属的晶体)相互滑移,使拉伸量可达数百个百分点。
充满模具,然后开模。 板材贴上型腔壁,最后才到达角落,所以角落最薄。压机打开,取出热的零件,并切掉它的凸缘(被夹住的边缘)。
关键数据
- 材料
- 细晶粒超塑性合金:钛合金 Ti-6Al-4V、铝 5083 和部分铝锂合金、部分不锈钢
- 典型零件
- 飞机舱门、检修面板和管道、小批量汽车车身面板、中空加强结构
- 零件尺寸
- 从小支架到几米长的面板
- 精度
- 接近模具形状,模具一侧通常为零点几毫米,几乎没有回弹(弹性回复)
- 表面质量
- 模具一侧光滑;钛合金需要清理,以去除一层坚硬的富氧表皮
- 适合的批量
- 中小批量:每年数百到数千件
- 模具与设备成本
- 只需一副模具,用耐热钢或陶瓷制成,比成对的冲压模具便宜;加热压机则是一笔很大的投资
- 速度
- 很慢:每件大约 15 分钟到数小时,铝比钛更快
优点与局限
优点
- 一体成形深而复杂的形状,取代由许多零件组成的组件
- 只需一副模具,因此模具成本较低
- 几乎没有回弹,因此形状精确
- 与扩散连接(板材在热和压力下熔合)结合,可制造中空加强结构
局限
- 周期长:每件几分钟到几小时
- 需要特殊的细晶粒合金,价格更高
- 厚度不均:角落和深凹处会变薄
- 高温、耗能大;钛合金需要保护气体和表面清理
应用领域
- 飞机结构钛和铝制的舱门、检修面板和管道
- 喷气发动机空心钛合金风扇叶片,由 SPF 与扩散连接结合制成
- 汽车用于小批量跑车和豪华车的铝制车身面板
- 建筑弧形铝制幕墙和外饰面板
如何识别
- 由一张板材做成的深、光滑、边缘柔和的形状,没有焊缝或接缝。
- 一面清晰光滑(模具侧);另一面的细节较为柔和圆润。
- 厚度不均:角落和深凹处较薄,在切口边缘能看到。
- 拉深得比普通压机更深,且总是带有较大的圆角。
对比
观看
superformusa · 核心方法:气体把热板材吹入阴模型腔
superformusa · 一种变体:先把板材吹成气泡,再在阳模上成形
superformuk · 真实的车身面板正在下线
David Kirkham · 车间实拍:成形件离开热压机
查看实拍照片
- 维基百科:Superplastic forming(超塑成形) — 原理、温度和飞机应用实例;以文字为主
- 维基百科:Superplasticity(超塑性) — 极端拉伸背后的材料科学
- 维基共享资源图片搜索
记住
- 超塑性合金在受热并被缓慢拉伸时,可伸长数百个百分点。
- 气压把板材推入单面模具,因此模具保持简单。
- 适合深而复杂的一体面板;代价是周期长、角落薄。