

Additive Fertigung
Die additive Fertigung, besser bekannt als 3D-Druck, baut ein Teil auf, indem sie Material nur dort hinzufügt, wo es gebraucht wird, meist Schicht für Schicht, direkt aus einem Computermodell. Weder Form noch Matrize noch Schneidwerkzeug werden für das Teil gefertigt, daher kosten Einzelstücke, komplexe Innenformen und schnelle Konstruktionsänderungen wenig. Die zehn Verfahren in diesem Kapitel unterscheiden sich vor allem darin, wie sie Material hinzufügen und fixieren.
Die große Idee
Jedes Verfahren hier zerlegt ein 3D-Modell in einen Stapel dünner Schichten oder Bahnen und baut sie übereinander auf. Stellen Sie sich vor, ein Brot Scheibe für Scheibe aufzubauen, statt es aus einem Block zu schnitzen: Nichts wird abgetragen, daher werden Formen möglich, die kein Werkzeug erreichen könnte. Die internationale Norm ISO/ASTM 52900 ordnet diese Verfahren je nach Art der Materialzugabe sieben Familien zu: durch eine Düse extrudiert (Materialextrusion), aus einem Harzbad durch Licht ausgehärtet (Photopolymerisation im Bad), in einem Pulverbett verschmolzen (Pulverbettfusion), in einem Pulverbett verklebt (Binder Jetting), als Tröpfchen gespritzt (Material Jetting), durch einen fokussierten Energiestrahl dort geschmolzen, wo es landet (Auftragschweißen mit gerichteter Energie), und als verschweißte Bleche gestapelt (Schichtlaminierung). Das volumetrische Drucken ist ein neuerer Ansatz, der ein ganzes Harzvolumen auf einmal und ohne Schichten aushärtet.
Die 10 Verfahren in diesem Kapitel
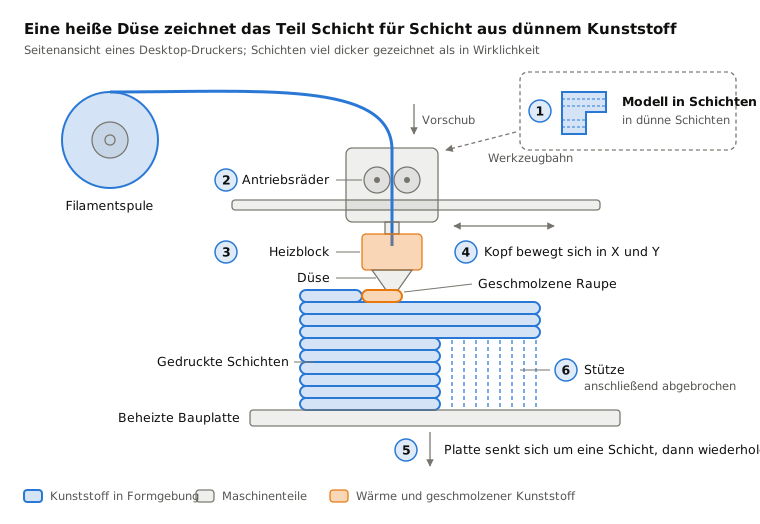
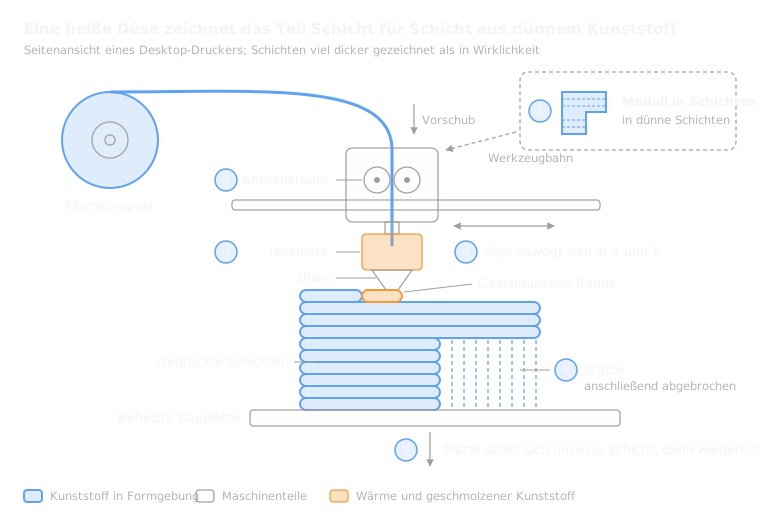 8.1ShortFDM (Fused Deposition Modeling)Extrudiert geschmolzenes Kunststofffilament durch eine bewegte Düse (Materialextrusion)Lektion öffnen
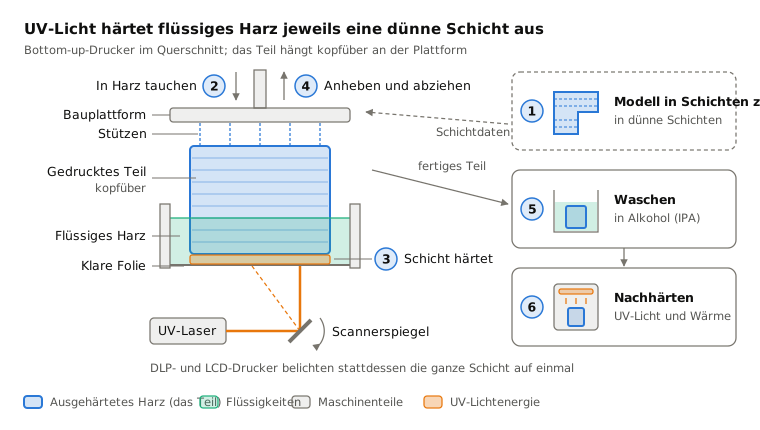
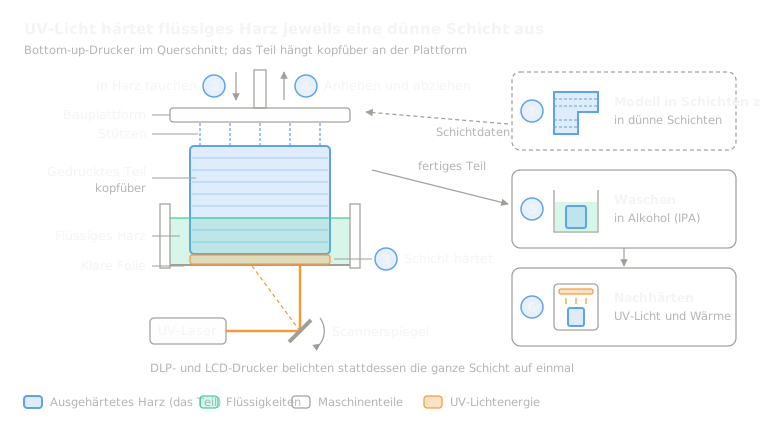 8.2Stereolithografie (SLA/DLP)Härtet flüssiges Harz Schicht für Schicht mit einem Laser oder Projektor aus (Photopolymerisation im Bad)Lektion öffnen
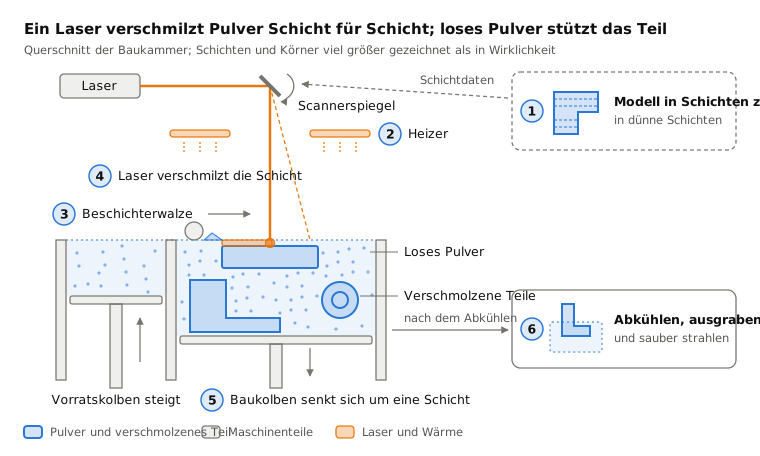
 8.3Selektives Lasersintern (SLS)Ein Laser verschmilzt Nylonpulver in einem Bett; das lose Pulver stützt das Teil (Pulverbettfusion)Lektion öffnen
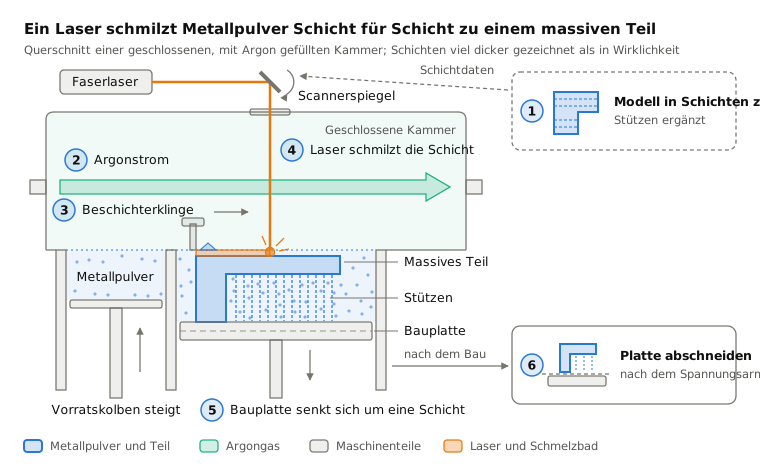
 8.4Laser-Pulverbettschmelzen (Metall, SLM/DMLS)Ein Laser schmilzt dünne Schichten Metallpulver (Pulverbettverfahren)Lektion öffnen
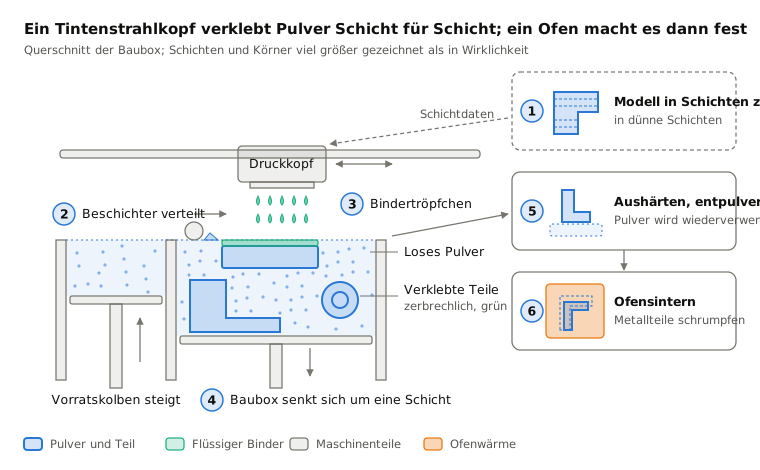
 8.5Binder JettingInkjet-Köpfe verkleben Pulver, dann wird das Teil ausgehärtet oder gesintert (Binder Jetting)Lektion öffnen
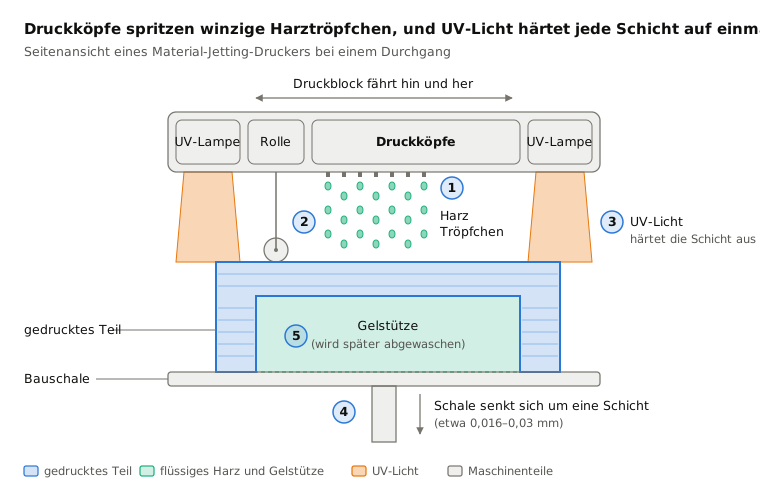
 8.6Material Jetting (PolyJet)Spritzt Harztröpfchen und härtet sie mit UV-Licht aus (Material Jetting)Lektion öffnen
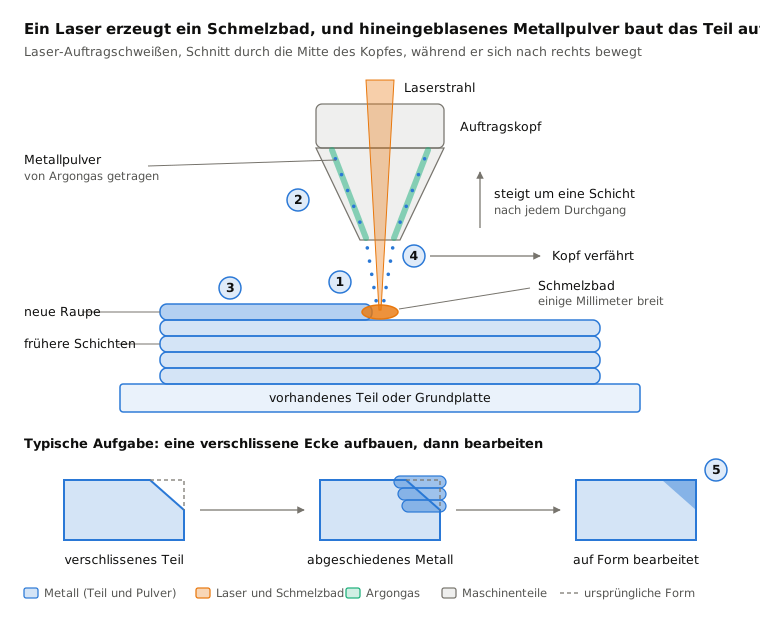
 8.7Auftragschweißen mit gerichteter Energie (DED/LMD)Ein Laser schmilzt ein Bad auf dem Teil; aufgeblasenes Pulver fügt Metall hinzu (Directed Energy Deposition)Lektion öffnen
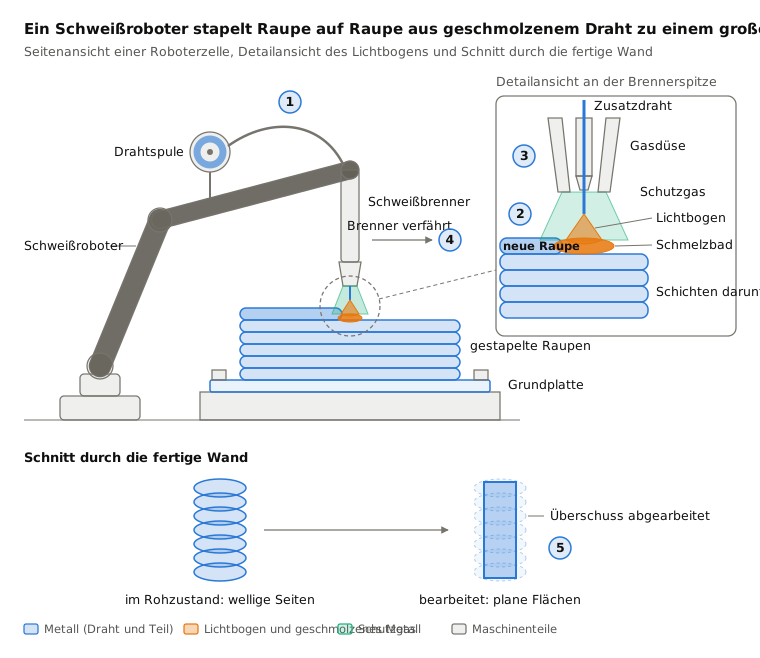
 8.8Wire Arc Additive Manufacturing (WAAM)Ein Schweißroboter stapelt lichtbogengeschmolzenen Draht zu Raupen (Auftragschweißen mit gerichteter Energie)Lektion öffnen
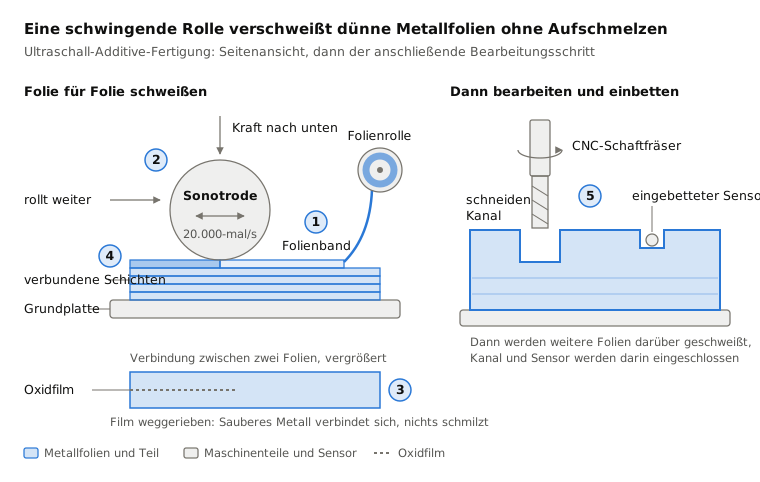
 8.9Ultraschall-Additive-Fertigung (UAM)Ultraschallschwingungen verschweißen Metallfolien ohne Aufschmelzen, dann fräst eine Fräse sie in Form (Schichtlaminierung)Lektion öffnen
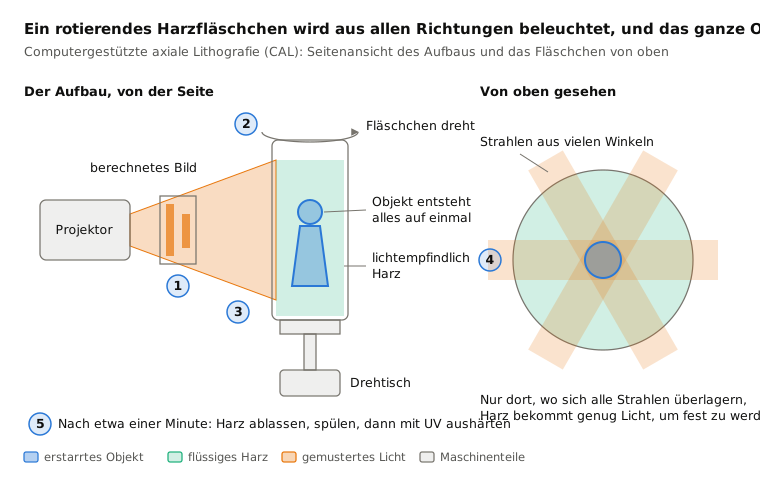
 8.10Volumetrisches Drucken (CAL)Licht aus allen Richtungen härtet ein rotierendes Harzfläschchen auf einmal aus (volumetrisches Drucken)Lektion öffnen
Im direkten Vergleich
| Verfahren | In einer Zeile | Am besten für | Losgröße | Präzision |
|---|---|---|---|---|
| 8.1FDM (Fused Deposition Modeling) | Extrudiert geschmolzenes Kunststofffilament durch eine bewegte Düse (Materialextrusion) | Günstige Prototypen, Vorrichtungen, Hobbyteile | 1 bis einige Hundert | Etwa ±0,2–0,5 mm |
| 8.2Stereolithografie (SLA/DLP) | Härtet flüssiges Harz Schicht für Schicht mit einem Laser oder Projektor aus (Photopolymerisation im Bad) | Modelle mit feinen Details, Dentalteile, Schmuckmodelle | 1 bis einige Tausend | Etwa ±0,05–0,1 mm |
| 8.3Selektives Lasersintern (SLS) | Ein Laser verschmilzt Nylonpulver in einem Bett; das lose Pulver stützt das Teil (Pulverbettfusion) | Zähe, funktionale Kunststoffteile ohne Stützen | Zehn bis Zehntausende | Etwa ±0,3 mm |
| 8.4Laser-Pulverbettschmelzen (Metall, SLM/DMLS) | Ein Laser schmilzt dünne Schichten Metallpulver (Pulverbettverfahren) | Komplexe Metallteile, Gitterstrukturen, Innenkanäle | 1 bis einige Tausend | Etwa ±0,1 mm |
| 8.5Binder Jetting | Inkjet-Köpfe verkleben Pulver, dann wird das Teil ausgehärtet oder gesintert (Binder Jetting) | Sandformen, vollfarbige Modelle, Metallteile in Stückzahlen | Zehn bis Zehntausende | Etwa ±0,2 mm (bei Metall mehr Schrumpfung) |
| 8.6Material Jetting (PolyJet) | Spritzt Harztröpfchen und härtet sie mit UV-Licht aus (Material Jetting) | Realistische Prototypen aus mehreren Materialien und Farben | 1 bis 100 | Etwa ±0,1 mm |
| 8.7Auftragschweißen mit gerichteter Energie (DED/LMD) | Ein Laser schmilzt ein Bad auf dem Teil; aufgeblasenes Pulver fügt Metall hinzu (Directed Energy Deposition) | Reparaturen, Plattieren, Hinzufügen von Merkmalen an Teilen | 1 bis einige Zehn | Etwa ±0,5 mm vor der Bearbeitung |
| 8.8Wire Arc Additive Manufacturing (WAAM) | Ein Schweißroboter stapelt lichtbogengeschmolzenen Draht zu Raupen (Auftragschweißen mit gerichteter Energie) | Große Metallteile, meterlang | 1 bis einige Zehn | Etwa ±1 mm vor der Bearbeitung |
| 8.9Ultraschall-Additive-Fertigung (UAM) | Ultraschallschwingungen verschweißen Metallfolien ohne Aufschmelzen, dann fräst eine Fräse sie in Form (Schichtlaminierung) | Eingebettete Sensoren, Kanäle, gemischte Metalle | 1 bis einige Zehn | Etwa ±0,05 mm (bearbeitet) |
| 8.10Volumetrisches Drucken (CAL) | Licht aus allen Richtungen härtet ein rotierendes Harzfläschchen auf einmal aus (volumetrisches Drucken) | Schnelle, glatte kleine Teile; Forschung | 1 bis einige Zehn | Strukturen von etwa 0,1–0,3 mm |
So wählen Sie innerhalb dieser Familie
- Kunststoffprototyp mit kleinem Budget: mit FDM beginnen; zu SLA oder Material Jetting wechseln, wenn Optik und feine Details zählen.
- Stabile Kunststoffteile in Stückzahlen: SLS, weil loses Pulver jedes Teil stützt und viele Teile in einem Bauauftrag verschachtelt werden können.
- Komplexe Metallteile: Laser-Pulverbettfusion für Detail und Genauigkeit; Binder Jetting, wenn Sie viele kleine Teile zu geringeren Kosten brauchen.
- Große Metallteile oder Reparaturen: Auftragschweißen mit gerichteter Energie (DED) für Präzision, WAAM für Größe und Geschwindigkeit; planen Sie bei beiden eine Nachbearbeitung ein.
- Sonderfälle: UAM, um Sensoren einzubetten oder ungleiche Metalle zu verbinden; volumetrisches Drucken für kleine, schichtlose Harzteile in Sekunden.
Schlüsselbegriffe
- Schichthöhe
- die Dicke jeder gedruckten Schicht; dünnere Schichten bedeuten feinere Details, aber längere Bauzeiten.
- Stütze
- temporäres Material, das Überhänge beim Drucken hält und danach entfernt wird.
- Photopolymer
- ein flüssiges Harz, das bei Belichtung mit Licht, meist ultraviolettem, aushärtet.
- Pulverbett
- eine dünne, flache Pulverschicht, über das Baufeld verteilt und gezielt verschmolzen oder verklebt.
- Schmelzbad
- die kleine Pfütze aus geschmolzenem Metall unter einem Laser oder Lichtbogen beim Aufbau.
- Sintern
- Erhitzen von Pulver, bis sich seine Körner verbinden, ohne vollständig zu schmelzen.
- Endkonturnah
- ein Teil, das nahe an seiner Endform gefertigt wird und nur noch leichte Bearbeitung braucht.
- Nachbearbeitung
- alles, was nach dem Drucken geschieht, etwa Stützen entfernen, Aushärten, Wärmebehandlung oder Zerspanen.
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.