

Binder Jetting
Inkjet-Köpfe verkleben Pulver, dann wird das Teil ausgehärtet oder gesintert (Binder Jetting)
Beim Binder Jetting entsteht ein Teil, indem dünne Pulverschichten aufgetragen und mit einem Inkjet-Kopf eine flüssige Klebstoffmischung, das Bindemittel, auf jede Schicht gedruckt wird. Es funktioniert ähnlich wie ein Bürodrucker, nur mit Pulver statt Papier. Es ist wichtig, weil es eine der schnellsten Arten ist, Metallteile in Serien zu drucken, und Gießereien damit Sandformen für den Guss drucken.
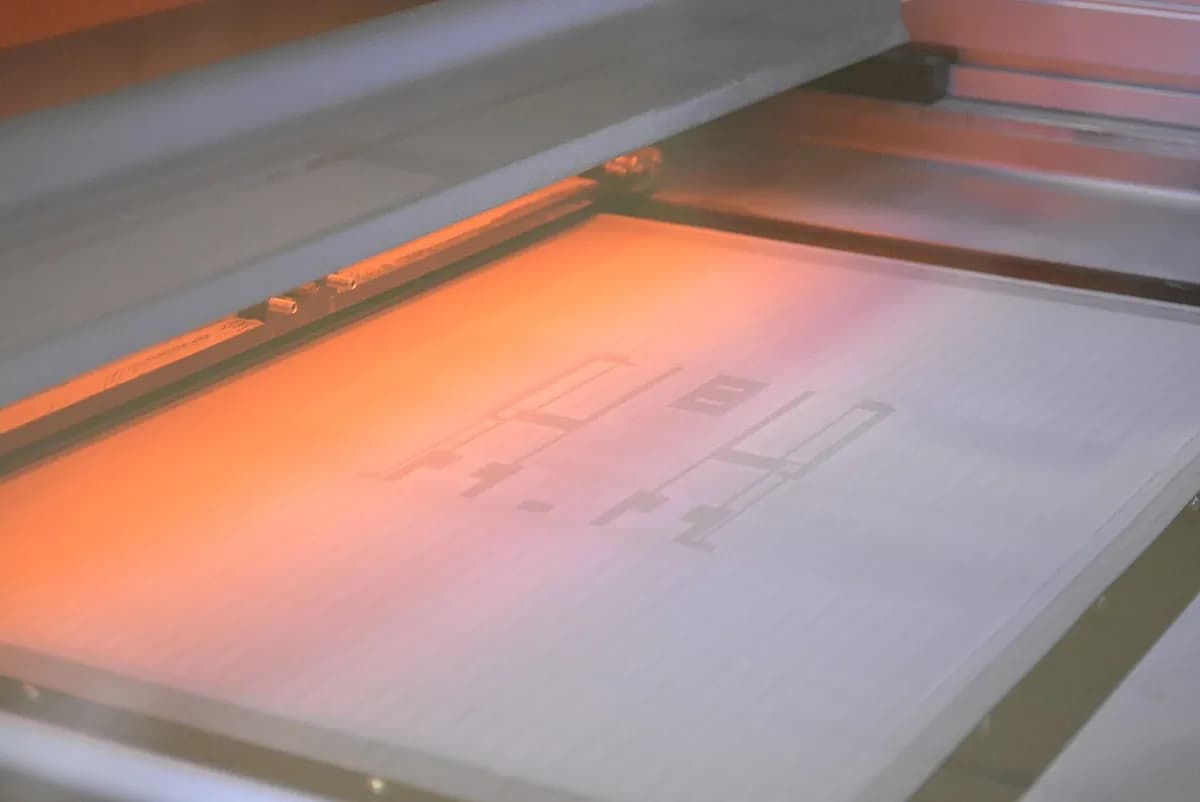
So funktioniert es
Das Modell in Schichten schneiden. Eine Software zerlegt das 3D-Modell in dünne Schichten. Die Teile lassen sich dicht packen und stapeln, weil das Pulver sie stützt.
Eine Schicht auftragen. Der Vorratskolben steigt, und ein Beschichter (eine Walze oder Klinge) verteilt eine dünne, gleichmäßige Pulverschicht, bei Metall meist 0,05–0,1 mm.
Das Bindemittel jetten. Ein Inkjet-Druckkopf fährt darüber und setzt winzige Bindemitteltröpfchen nur dort, wo die Schicht des Teils liegen soll. Die verklebten Körner haften aneinander; der Rest bleibt lose.
Absenken und wiederholen. Der Bauraum sinkt um eine Schicht, und der Zyklus wiederholt sich, bis der Bauraum voll ist. Während des Druckens sind weder Laser noch Hitze nötig.
Aushärten und entpulvern. Der Bauraum wird erwärmt, damit das Bindemittel aushärtet, dann wird das lose Pulver abgebürstet und abgeblasen und wiederverwendet. Die verklebten „grünen“ Teile sind zerbrechlich wie Kreide.
Im Ofen sintern. Metallteile kommen in einen Ofen nahe ihrem Schmelzpunkt, wo das Bindemittel ausbrennt und die Körner verschmelzen. Das Teil schrumpft beim Verdichten in jeder Richtung um etwa 15–20 %.
Wichtige Fakten
- Werkstoffe
- Edelstähle, Werkzeugstähle, Kupfer und andere Metalle; Gießereisand; Keramik; Gips für Vollfarbmodelle
- Typische Teile
- Kleine Metallteile in Serien, Sandformen und Kerne für den Guss, Keramikteile, Farbfiguren
- Bauteilgröße
- Metallteile meist faustgroß oder kleiner; Sanddrucker bauen Boxen bis zu mehreren Metern Länge
- Präzision
- Metall: etwa ±1–2 % nach dem Sintern wegen der Schrumpfung; Sandformen: etwa ±0,3 mm
- Oberfläche
- Matt und leicht körnig, wie ein feiner Guss; oft gestrahlt oder poliert
- Geeignete Losgröße
- Hunderte bis zehntausende kleine Metallteile; Einzelstücke bis Kleinserien bei Sandformen
- Werkzeug- und Maschinenkosten
- Kein Werkzeug; Maschinen plus Öfen kosten einige hunderttausend bis über eine Million Dollar
- Geschwindigkeit
- Das Drucken ist schnell, oft Stunden pro vollem Bauraum, doch Aushärten und Sintern fügen einen Tag oder mehr hinzu
Stärken und Grenzen
Stärken
- Schnelles Drucken eines ganzen Bauraums voller Teile, ohne Stützen
- Keine Hitze beim Drucken, daher kein Verzug und keine eingeschlossenen Spannungen
- Druckt Sandformen und Kerne ohne Modell, direkt aus einer Datei
- Bei Stückzahlen geringere Kosten pro Metallteil als beim Laser-Pulverbettverfahren
Grenzen
- Die Teile schrumpfen beim Sintern, was enge Toleranzen erschwert
- Grüne Teile sind zerbrechlich und brauchen vorsichtige Handhabung
- Etwas Porosität kann bleiben, sodass die Festigkeit hinter vollständig aufgeschmolzenem Metall zurückbleiben kann
- Dünne Wände und große flache Teile können im Ofen durchhängen oder sich verziehen
Wo es eingesetzt wird
- GießereienSandformen und Kerne für Motorblöcke, Pumpengehäuse, Prototypen
- AutomobilbauKleine Metallhalterungen und Fittings; Formen für Gussteile
- KonsumgüterStahlteile für Schlösser, Werkzeuge und Brillen in Serien
- IndustriePumpenlaufräder, Düsen, Keramikteile
- Kunst und DesignVollfarbige Figuren und Architekturmodelle aus Gips
So erkennen Sie es
- Eine matte, leicht körnige Oberfläche, ähnlich einem feinen Guss oder gesintertem Metall.
- Keine Stützspuren, und Teile mit leicht weichen Kanten.
- Bei Sandformen eine sandige, krümelige Textur mit schwachen Treppenstufen an Rundungen.
- Sehr kleine Metallteile, in großen, identischen Serien gefertigt.
Im Vergleich mit
Ansehen
Mars Gadgets · Pulverschicht, Inkjet-Bindemittel und Sintern, für Einsteiger
AM Media | The Cool Parts Show · Fachjournalisten zum Binder Jetting und seinem Sinterschritt
CATI: Computer Aided Technology is now GoEngineer · Eine Druckerdemo, bei der grüne Teile entpulvert werden
voxeljet · Gedruckte Sandformen und Kerne, dann gegossenes Metall
Echte Fotos ansehen
- Wikipedia: Binder Jetting — Prozessschritte, Werkstoffe und Geschichte; textlastig
- Wikipedia: 3D-Druck-Verfahren — Binder Jetting im Vergleich mit anderen additiven Verfahren
- Fotosuche auf Wikimedia Commons
Merken
- Binder Jetting verklebt Pulver Schicht für Schicht mit Inkjet-Tröpfchen, ohne Hitze beim Drucken.
- Metallteile kommen zerbrechlich heraus und müssen im Ofen gesintert werden, wobei sie schrumpfen.
- Es eignet sich für Serien kleiner Metallteile und gedruckte Sandformen für den Guss.
Mehr in Additive Fertigung
Alle 100 Verfahren
 8.1ShortFDM (Fused Deposition Modeling)Extrudiert geschmolzenes Kunststofffilament durch eine bewegte Düse (Materialextrusion)Lektion öffnen
 8.2Stereolithografie (SLA/DLP)Härtet flüssiges Harz Schicht für Schicht mit einem Laser oder Projektor aus (Photopolymerisation im Bad)Lektion öffnen
 8.3Selektives Lasersintern (SLS)Ein Laser verschmilzt Nylonpulver in einem Bett; das lose Pulver stützt das Teil (Pulverbettfusion)Lektion öffnen
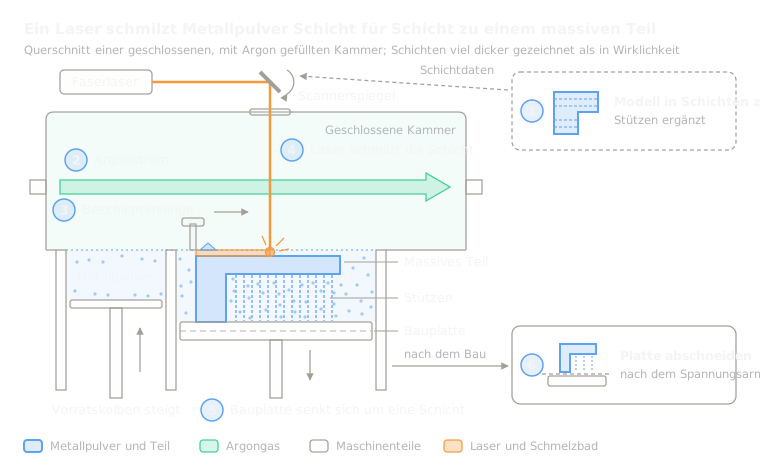 8.4Laser-Pulverbettschmelzen (Metall, SLM/DMLS)Ein Laser schmilzt dünne Schichten Metallpulver (Pulverbettverfahren)Lektion öffnen
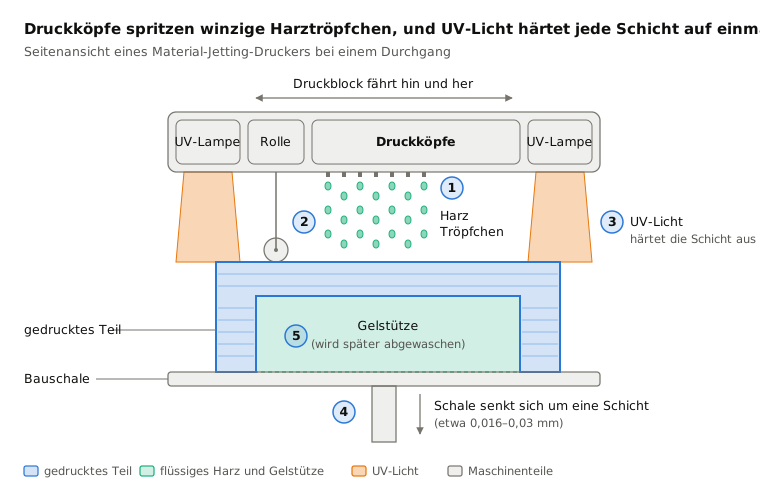
 8.6Material Jetting (PolyJet)Spritzt Harztröpfchen und härtet sie mit UV-Licht aus (Material Jetting)Lektion öffnen
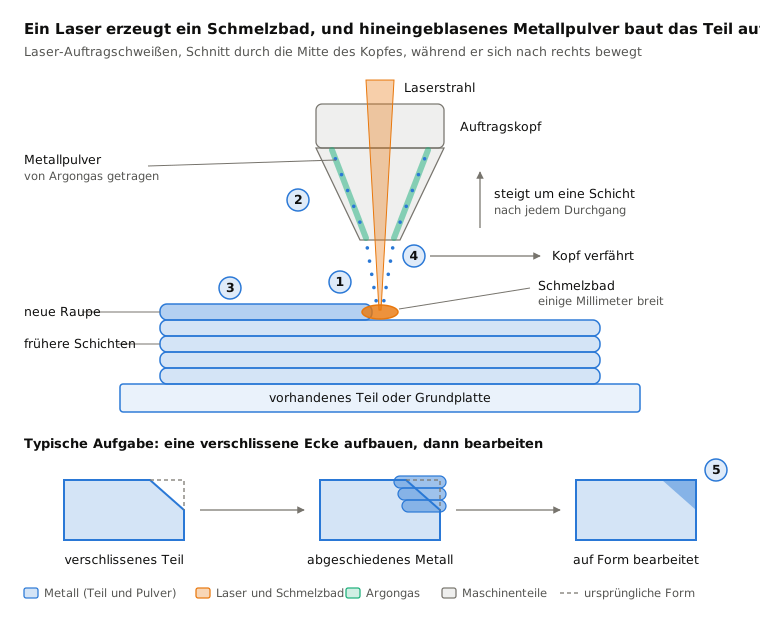
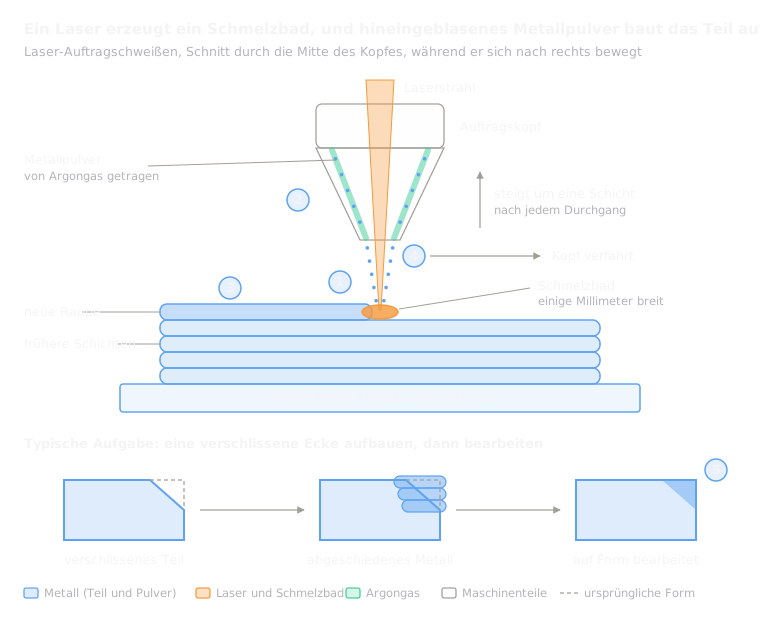 8.7Auftragschweißen mit gerichteter Energie (DED/LMD)Ein Laser schmilzt ein Bad auf dem Teil; aufgeblasenes Pulver fügt Metall hinzu (Directed Energy Deposition)Lektion öffnen
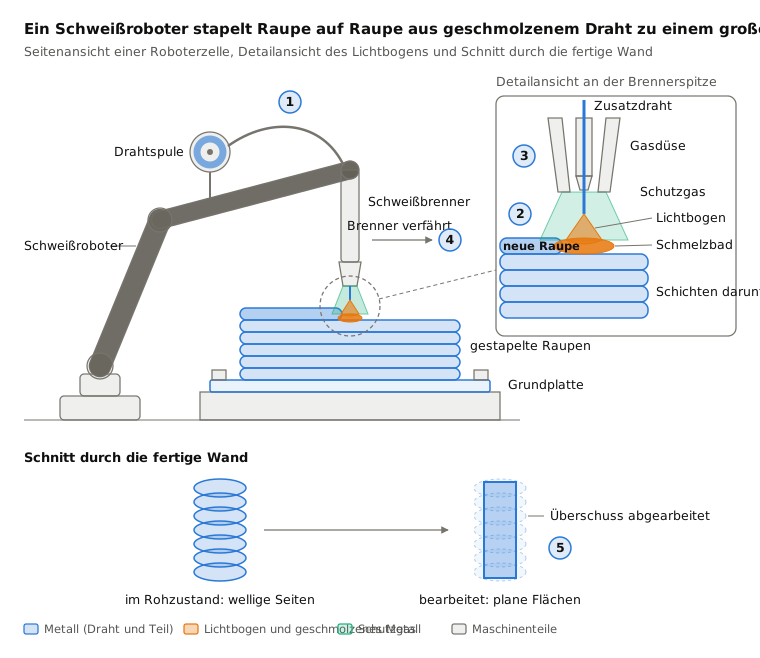
 8.8Wire Arc Additive Manufacturing (WAAM)Ein Schweißroboter stapelt lichtbogengeschmolzenen Draht zu Raupen (Auftragschweißen mit gerichteter Energie)Lektion öffnen
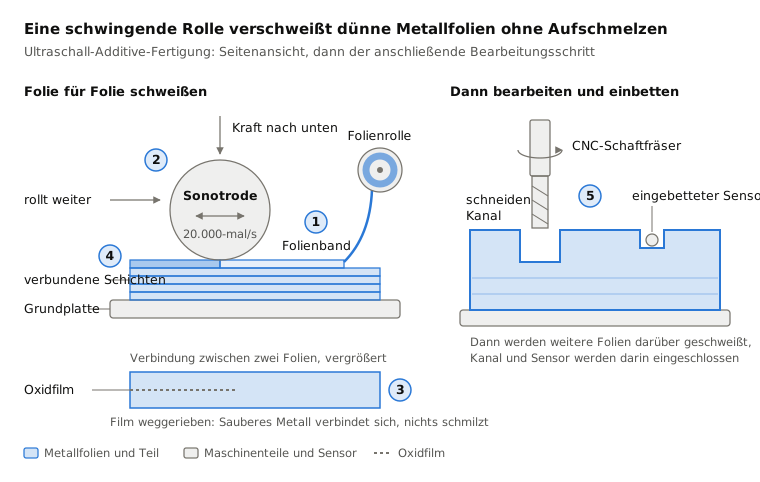
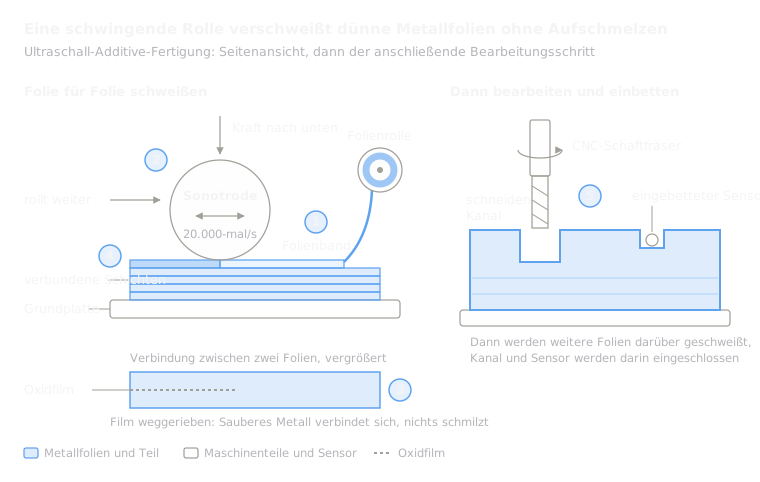 8.9Ultraschall-Additive-Fertigung (UAM)Ultraschallschwingungen verschweißen Metallfolien ohne Aufschmelzen, dann fräst eine Fräse sie in Form (Schichtlaminierung)Lektion öffnen
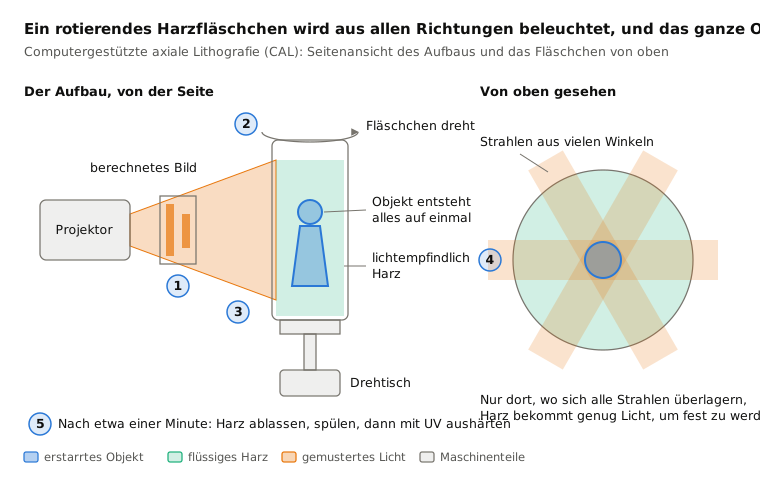
 8.10Volumetrisches Drucken (CAL)Licht aus allen Richtungen härtet ein rotierendes Harzfläschchen auf einmal aus (volumetrisches Drucken)Lektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.