

Laser-Pulverbettschmelzen (Metall, SLM/DMLS)
Ein Laser schmilzt dünne Schichten Metallpulver (Pulverbettverfahren)
Beim Laser-Pulverbettschmelzen (LPBF) schmilzt ein Laser feines Metallpulver Schicht für Schicht, um vollständig dichte Metallteile aufzubauen. Maschinenhersteller nennen es SLM (Selective Laser Melting) oder DMLS (Direct Metal Laser Sintering). Es ist wichtig, weil es Metallformen erzeugt, die kein Schneidwerkzeug und keine Form herstellen könnte, etwa Raketentriebwerksteile mit innenliegenden Kühlkanälen.
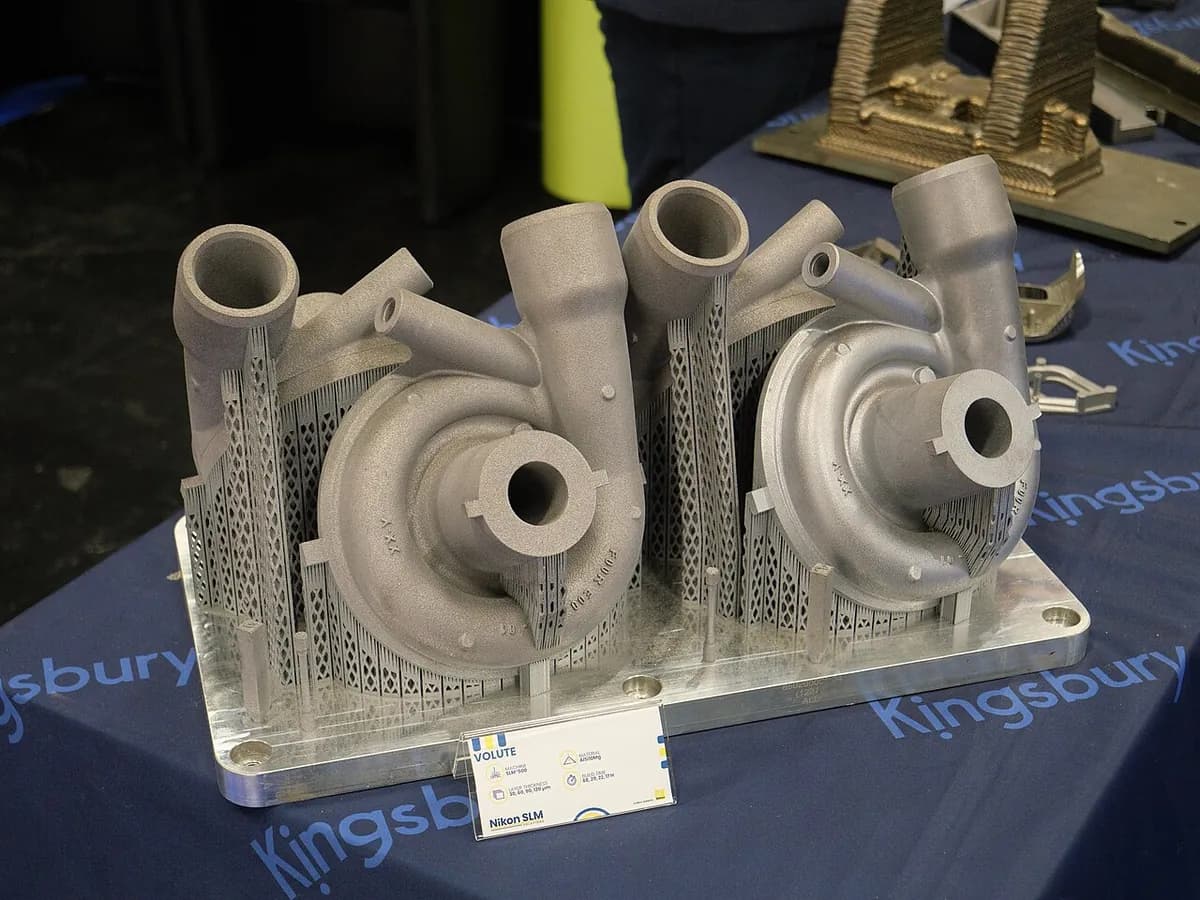
So funktioniert es
Schneiden und Stützen hinzufügen. Eine Software zerlegt das Modell in sehr dünne Schichten und fügt Stützen hinzu (dünne Metallstreben). Sie verankern Überhänge an der Bauplatte und leiten Wärme ab, damit sich das Teil nicht verzieht.
Mit Argon füllen. Die Kammer wird verschlossen und mit Argon oder Stickstoff gespült, Inertgasen, die verhindern, dass das heiße Metall oxidiert. Ein stetiger Gasstrom spült Rauch und Spritzer (winzige heiße Tröpfchen) aus dem Weg des Lasers.
Eine Schicht auftragen. Der Vorratskolben steigt, und eine Beschichterklinge verteilt Metallpulver über die Bauplatte, meist 0,02–0,06 mm dick.
Die Schicht schmelzen. Ein Faserlaser, meist 200–1.000 W, zeichnet die Schicht nach. Er schmilzt das Pulver zu einem winzigen Schmelzbad, das fast augenblicklich erstarrt und mit der Schicht darunter verschweißt.
Absenken und wiederholen. Die Bauplatte sinkt um eine Schicht, und der Zyklus wiederholt sich, oft tausende Male über einen oder mehrere Tage.
Das Teil fertigstellen. Solange sie noch auf der Platte sind, erhalten die Teile eine Spannungsarmglühung (langsames Erwärmen, das eingeschlossene Spannungen abbaut). Dann werden sie abgetrennt, Stützen entfernt, und viele gehen weiter zu HIP (Heißisostatisches Pressen, Lektion 9.3) und zur Bearbeitung.
Wichtige Fakten
- Werkstoffe
- Titanlegierungen (Ti-6Al-4V), Edel- und Werkzeugstähle, Nickelsuperlegierungen (Inconel), Aluminium (AlSi10Mg), Kobalt-Chrom, Kupferlegierungen
- Typische Teile
- Raketentriebwerks-Einspritzköpfe, Turbinen- und Kraftstoffsystemteile, medizinische Implantate, Zahnkronen, Formen mit Kühlkanälen, Wärmetauscher
- Bauteilgröße
- Meist 25–40 cm pro Seite; die größten Maschinen überschreiten 1 m
- Präzision
- Etwa ±0,1 mm im gedruckten Zustand; wichtige Flächen werden anschließend bearbeitet
- Oberfläche
- Matt und leicht rau, wie feines Schleifpapier; rauer an nach unten weisenden Flächen; oft gestrahlt, poliert oder bearbeitet
- Geeignete Losgröße
- 1 bis einige tausend Teile pro Jahr; am besten, wenn jedes Teil komplex und wertvoll ist
- Werkzeug- und Maschinenkosten
- Kein Werkzeug; Maschinen kosten einige hunderttausend bis einige Millionen Dollar
- Geschwindigkeit
- Langsam: Bauvorgänge dauern oft ein bis mehrere Tage
Stärken und Grenzen
Stärken
- Formen, die sich nicht zerspanen oder gießen lassen: innere Kanäle, Gitterstrukturen, organische Formen
- Vollständig dichtes Metall, nach Wärmebehandlung vergleichbar mit Guss- oder Knetmetall
- Mehrere Teile zu einem verschmolzen, was Montage und Gewicht spart
- Leichte Konstruktionen durch Topologieoptimierung (Software, die unnötiges Material entfernt)
Grenzen
- Sehr teure Maschinen, Pulver und Nachbearbeitung
- Braucht Stützen, die abgeschnitten oder abgearbeitet werden müssen
- Eingeschlossene Wärmespannungen können Teile verziehen oder von der Platte reißen
- Langsam, mit rauen Oberflächen, die oft bearbeitet werden müssen
Wo es eingesetzt wird
- RaumfahrtRaketentriebwerks-Einspritzköpfe, Brennkammern, Turbopumpenteile
- Luft- und RaumfahrtKraftstoffdüsen von Strahltriebwerken, Halterungen, Wärmetauscher
- MedizinHüftpfannen und Wirbelsäulenimplantate mit porösen Oberflächen, individuelle Implantate
- ZahnmedizinKobalt-Chrom-Kronen, -Brücken und Prothesengerüste
- WerkzeugbauSpritzgussformen mit konturnaher Kühlung (Kanäle, die der Form des Teils folgen)
- MotorsportLeichte Halterungen, Radträger, Abgas- und Hydraulikteile
So erkennen Sie es
- Eine matte, leicht körnige graue Metalloberfläche, oft mit schwachen Schichtlinien.
- Kleine Narben oder raue Stellen an nach unten weisenden Flächen, wo Stützen entfernt wurden.
- Eine flache, oft bearbeitete Basis, wo das Teil von der Bauplatte abgetrennt wurde.
- Organische Formen, Gitterstrukturen oder innere Kanäle, die kein Bohrer und keine Form erzeugen könnte.
Im Vergleich mit
Ansehen
RAPID DIRECT · Der komplette SLM-Ablauf, für Einsteiger erklärt
Billy Wu · Nahaufnahmen eines Teils beim Bau
3D Distributed · Eine Maschine bei der Arbeit: Laser, Funken und Beschichter
NASA's Marshall Space Flight Center · Gedruckte Raketentriebwerksteile bei der NASA
Echte Fotos ansehen
- Wikipedia: Selektives Laserschmelzen — Prozessschema und Fotos gedruckter Metallteile
- Fotosuche auf Wikimedia Commons
Merken
- LPBF schmilzt Metallpulver mit einem Laser unter Inertgas und baut vollständig dichte Teile Schicht für Schicht auf.
- Es erzeugt komplexe, leichte Metallteile, die kein anderes Verfahren schafft, aber langsam und teuer.
- Stützen, Wärmebehandlung, Abtrennen von der Platte und oft Bearbeitung gehören zu jedem Auftrag.
Mehr in Additive Fertigung
Alle 100 Verfahren
 8.1ShortFDM (Fused Deposition Modeling)Extrudiert geschmolzenes Kunststofffilament durch eine bewegte Düse (Materialextrusion)Lektion öffnen
 8.2Stereolithografie (SLA/DLP)Härtet flüssiges Harz Schicht für Schicht mit einem Laser oder Projektor aus (Photopolymerisation im Bad)Lektion öffnen
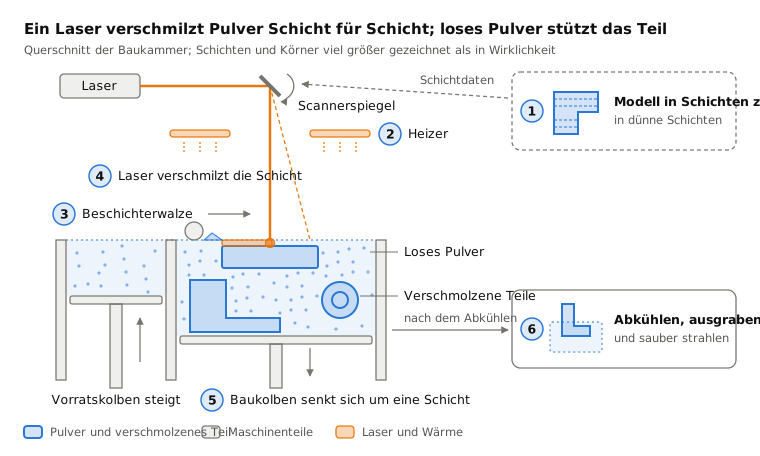
 8.3Selektives Lasersintern (SLS)Ein Laser verschmilzt Nylonpulver in einem Bett; das lose Pulver stützt das Teil (Pulverbettfusion)Lektion öffnen
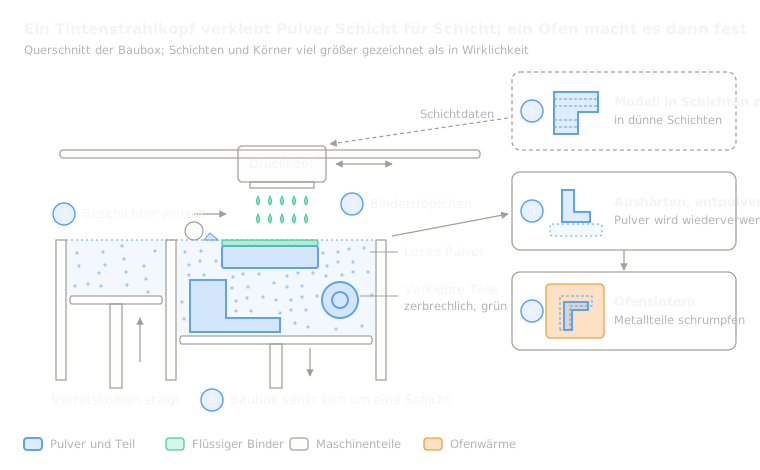 8.5Binder JettingInkjet-Köpfe verkleben Pulver, dann wird das Teil ausgehärtet oder gesintert (Binder Jetting)Lektion öffnen
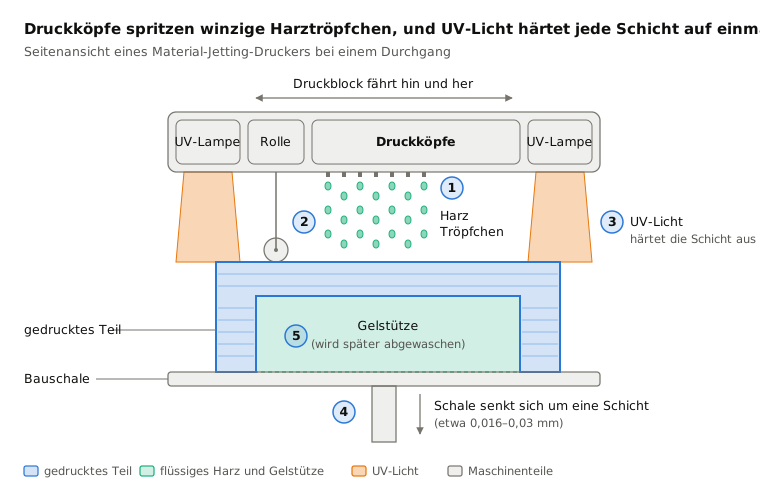
 8.6Material Jetting (PolyJet)Spritzt Harztröpfchen und härtet sie mit UV-Licht aus (Material Jetting)Lektion öffnen
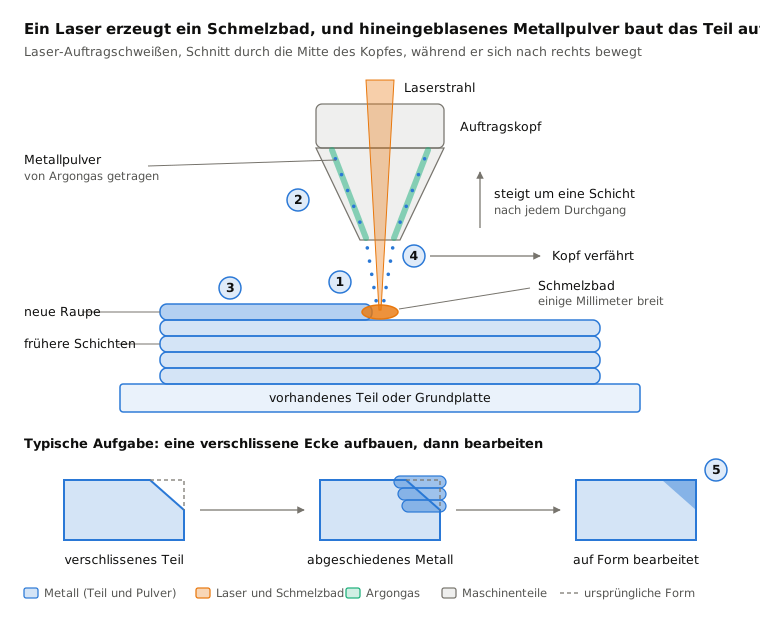
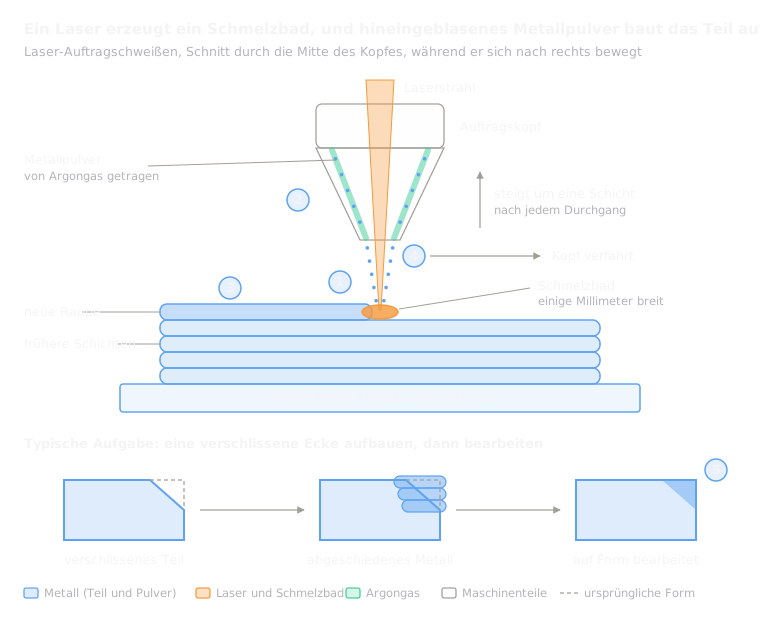 8.7Auftragschweißen mit gerichteter Energie (DED/LMD)Ein Laser schmilzt ein Bad auf dem Teil; aufgeblasenes Pulver fügt Metall hinzu (Directed Energy Deposition)Lektion öffnen
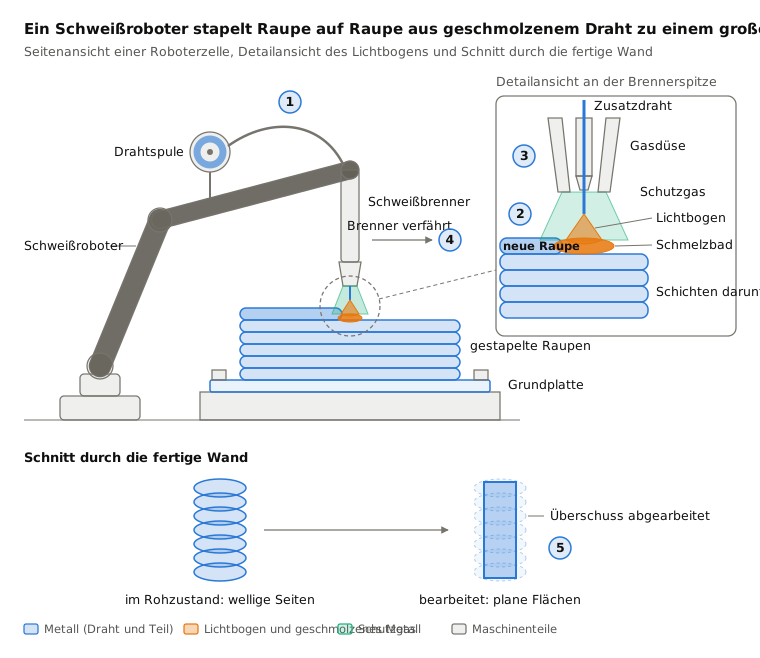
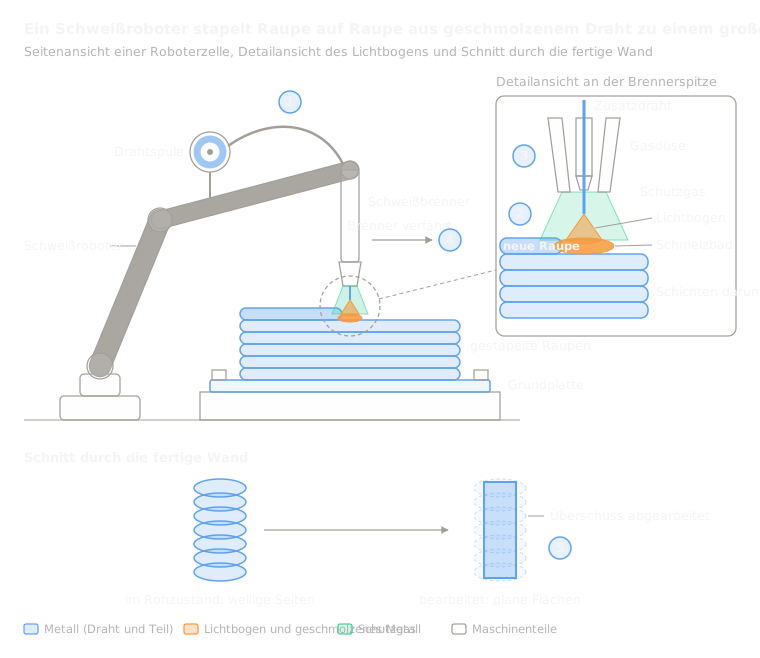 8.8Wire Arc Additive Manufacturing (WAAM)Ein Schweißroboter stapelt lichtbogengeschmolzenen Draht zu Raupen (Auftragschweißen mit gerichteter Energie)Lektion öffnen
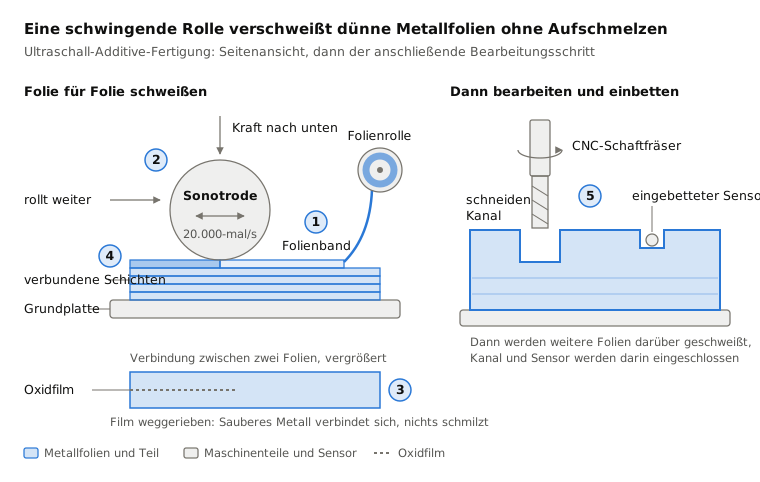
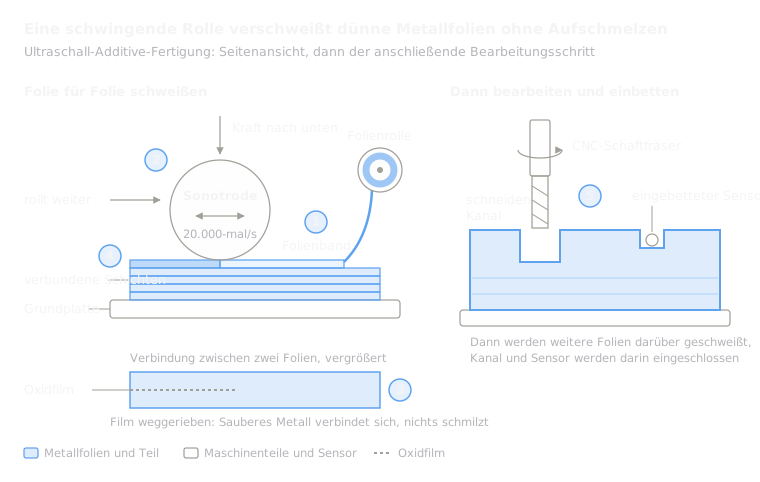 8.9Ultraschall-Additive-Fertigung (UAM)Ultraschallschwingungen verschweißen Metallfolien ohne Aufschmelzen, dann fräst eine Fräse sie in Form (Schichtlaminierung)Lektion öffnen
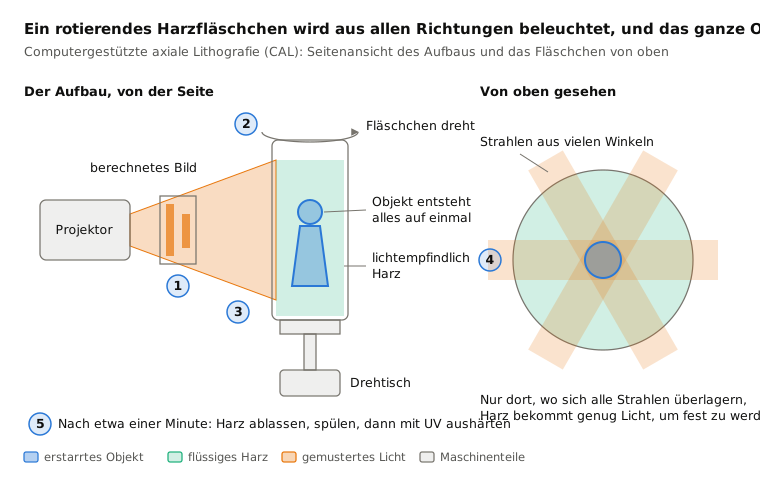
 8.10Volumetrisches Drucken (CAL)Licht aus allen Richtungen härtet ein rotierendes Harzfläschchen auf einmal aus (volumetrisches Drucken)Lektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.