

Stereolithografie (SLA/DLP)
Härtet flüssiges Harz Schicht für Schicht mit einem Laser oder Projektor aus (Photopolymerisation im Bad)
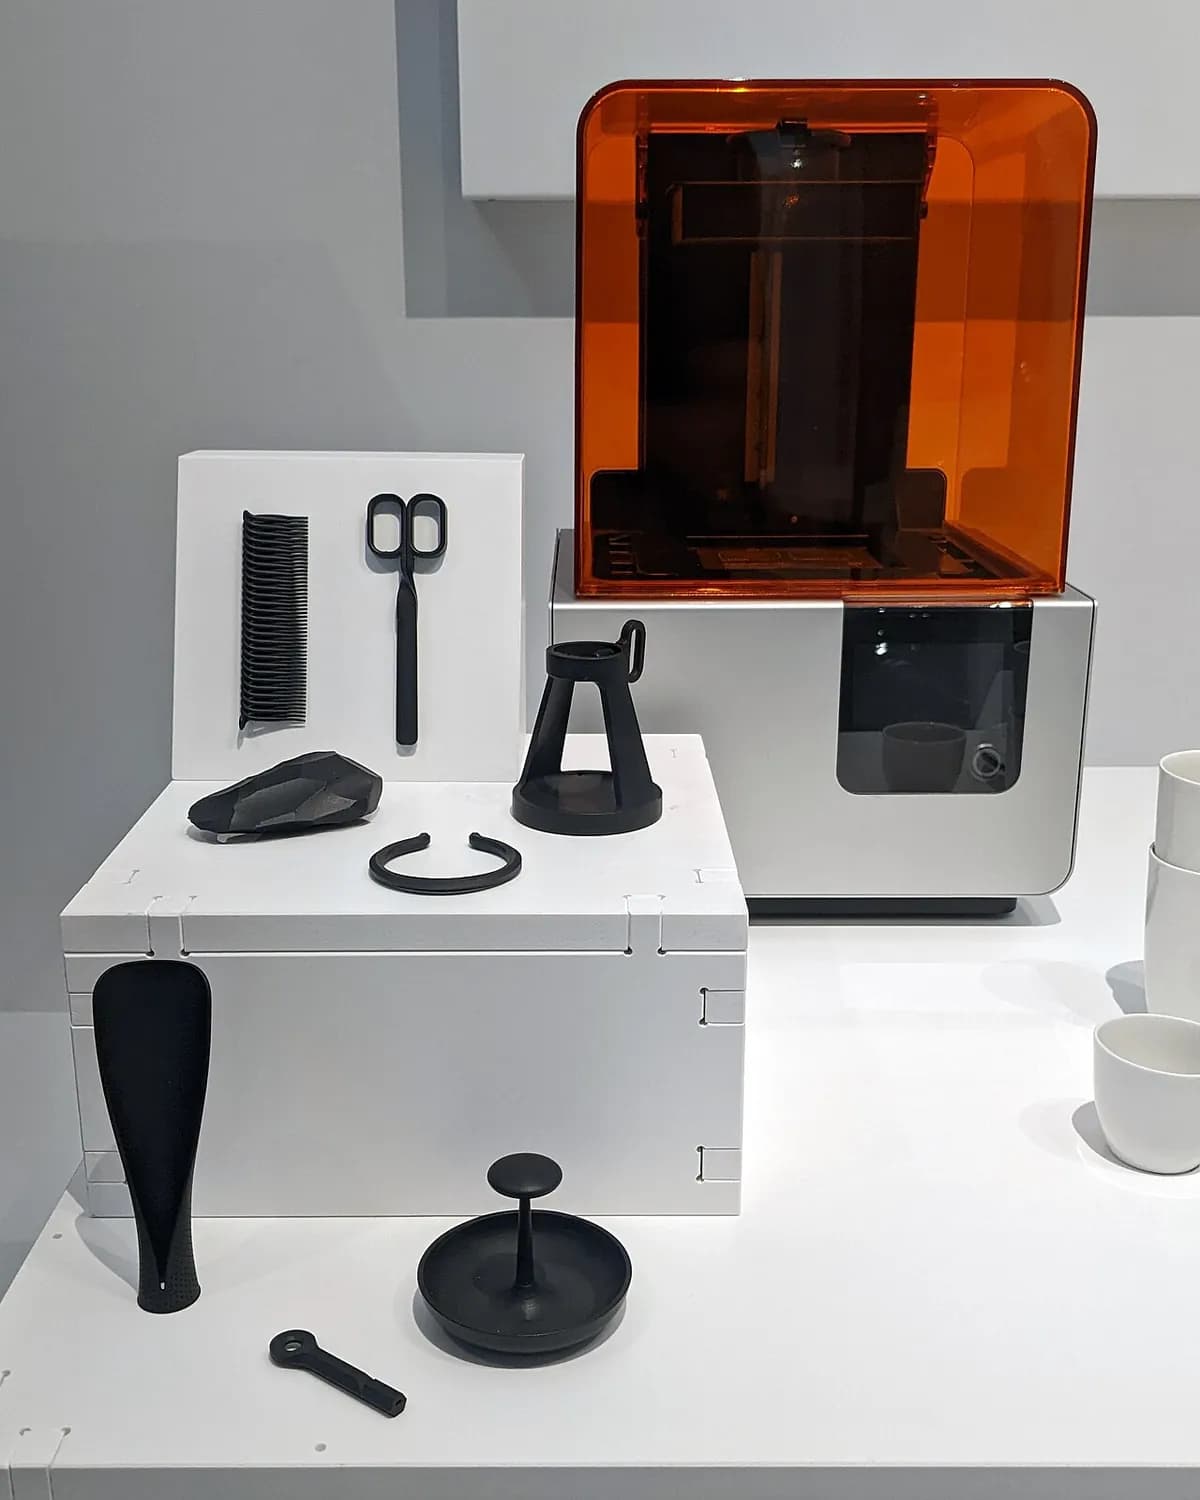
Die Stereolithografie (SLA) macht aus flüssigem Harz ein festes Teil, indem sie es Schicht für Schicht mit UV-Licht aushärtet. Ihr Verwandter DLP (Digital Light Processing) tut dasselbe mit einem Projektor. Dentallabore nutzen beide täglich, um Modelle für Aligner und Kronen zu drucken, weil sie von den gängigen 3D-Druckverfahren die feinsten Details liefern.
So funktioniert es
Das Modell in Schichten schneiden. Eine Software zerlegt das 3D-Modell in dünne Schichten und ergänzt Stützen (dünne abbrechbare Streben), die das Teil an der Plattform halten.
Die Plattform eintauchen. Die Bauplattform senkt sich in einen Tank mit Photopolymerharz (einem flüssigen Kunststoff, der unter UV-Licht aushärtet). Sie stoppt eine Schichtdicke über der klaren Folie am Tankboden, typischerweise 0,025–0,1 mm.
Eine Schicht aushärten. UV-Licht scheint von unten durch die Folie und härtet die dünne Harzschicht in der Form der Schicht aus. Bei SLA fährt ein Laser sie mit einem schnell drehenden Spiegel ab; DLP- und LCD-Drucker belichten die ganze Schicht auf einmal.
Anheben und abziehen. Die Plattform steigt und zieht die neue Schicht von der Folie ab, sodass frisches Harz darunter nachfließt. Die Schritte 2 bis 4 wiederholen sich, und das Teil wächst kopfüber.
Waschen. Das Teil wird in Isopropylalkohol (IPA) gespült, um das klebrige nicht ausgehärtete Harz zu entfernen.
Nachhärten. Eine Kammer mit UV-Licht und sanfter Wärme härtet das Teil bis zur vollen Festigkeit aus. Dann werden die Stützen abgeknipst und die kleinen Stummel, die sie hinterlassen, abgeschliffen.
Wichtige Fakten
- Werkstoffe
- Photopolymerharze: Standard-, zähe, flexible, hitzebeständige, gießbare, Dental- und keramikgefüllte Sorten
- Typische Teile
- Detailreiche Prototypen, Dentalmodelle, Schmuckmodelle, Miniaturen, kleine Formen, Mikrofluidik-Chips
- Bauteilgröße
- Typischerweise bis zu 20–35 cm Kantenlänge bei Desktop- und Tischdruckern; große Industriemaschinen erreichen etwa 1,5 m
- Präzision
- Etwa ±0,1 mm bei Desktopmaschinen, feiner bei Industriemaschinen; Details bis etwa 0,1 mm
- Oberfläche
- Glatt und oft glänzend, nahe an einem Formteil; schwache Schichtlinien auf Rundungen und kleine Spuren dort, wo Stützen berührten
- Geeignete Losgröße
- 1 bis einige Hundert Teile; einige Dental- und Konsumgüterprodukte erreichen Tausende
- Werkzeug- und Maschinenkosten
- Kein Werkzeug; LCD-Hobbydrucker kosten einige Hundert Dollar, professionelle Desktop-SLA einige Tausend, Industriemaschinen Hunderttausende
- Geschwindigkeit
- Einige Stunden bis ein Tag pro Bauauftrag; DLP und LCD sind schneller als Laser-SLA, weil jede Schicht auf einmal belichtet wird
Stärken und Grenzen
Stärken
- Feinste Details und glatteste Oberfläche unter den gängigen 3D-Druckverfahren
- Wasserdichte Teile, die nahezu isotrop sind (in jeder Richtung gleich fest)
- Spezialharze zum Gießen, für die Zahnmedizin, für flexible oder hitzebeständige Teile
- DLP und LCD drucken eine volle Plattform so schnell wie ein einzelnes Teil
Grenzen
- Die meisten Harze sind spröder als Spritzgusskunststoffe und können im Sonnenlicht vergilben
- Schmutzig: Flüssiges Harz reizt die Haut, daher braucht man Handschuhe und Belüftung
- Zusätzliche Schritte: Waschen, Nachhärten und Stützen entfernen
- Begrenzte Baugröße, und Harz kostet pro Kilogramm mehr als Filament
Wo es eingesetzt wird
- ZahnmedizinModelle für durchsichtige Aligner, Kronen, Operationsschablonen
- SchmuckGießbare Ringmodelle, die später im Feinguss in Metall gegossen werden
- MedizinAnatomische Modelle, individuelle Hörgeräteschalen
- ProduktdesignGlatte, detailreiche Prototypen von Konsumgütern
- TechnikKleine Formen, Mikrofluidik-Chips, Windkanalmodelle
- UnterhaltungMiniaturen, Figuren, Filmrequisiten
So erkennen Sie es
- Eine sehr glatte, oft glänzende Oberfläche mit fast unsichtbaren Schichtlinien.
- Eine Gruppe winziger Erhebungen oder Vertiefungen auf einer Seite, wo dünne Stützen abgeknipst wurden.
- Scharfe feine Details, etwa lesbarer kleiner Text oder klare Strukturen.
- Oft ein durchscheinender oder gleichmäßig gefärbter, leicht glasiger Look.
Im Vergleich mit
Ansehen
Formlabs · Das SLA-Prinzip, von einem Druckerhersteller erklärt
JLC3DP · Das Verfahren und seine Nachbearbeitung, für Einsteiger
Adam Savage's Tested · Große industrielle Resin-Drucker in einer Fabrik
MLC CAD Systems · Der ganze Ablauf aus Drucken, Waschen und Aushärten
Echte Fotos ansehen
- Wikipedia: Stereolithografie — Prinzipskizze und Druckerfotos
- Fotosuche auf Wikimedia Commons
Merken
- SLA und DLP härten flüssiges Harz Schicht für Schicht mit UV-Licht aus.
- Sie liefern die feinsten Details und die glatteste Oberfläche unter den gängigen 3D-Druckverfahren, auf Kosten einer schmutzigeren Nachbearbeitung.
- Jeder Druck braucht Waschen und Nachhärten, bevor er volle Festigkeit erreicht.
Mehr in Additive Fertigung
Alle 100 Verfahren
 8.1ShortFDM (Fused Deposition Modeling)Extrudiert geschmolzenes Kunststofffilament durch eine bewegte Düse (Materialextrusion)Lektion öffnen
 8.3Selektives Lasersintern (SLS)Ein Laser verschmilzt Nylonpulver in einem Bett; das lose Pulver stützt das Teil (Pulverbettfusion)Lektion öffnen
 8.4Laser-Pulverbettschmelzen (Metall, SLM/DMLS)Ein Laser schmilzt dünne Schichten Metallpulver (Pulverbettverfahren)Lektion öffnen
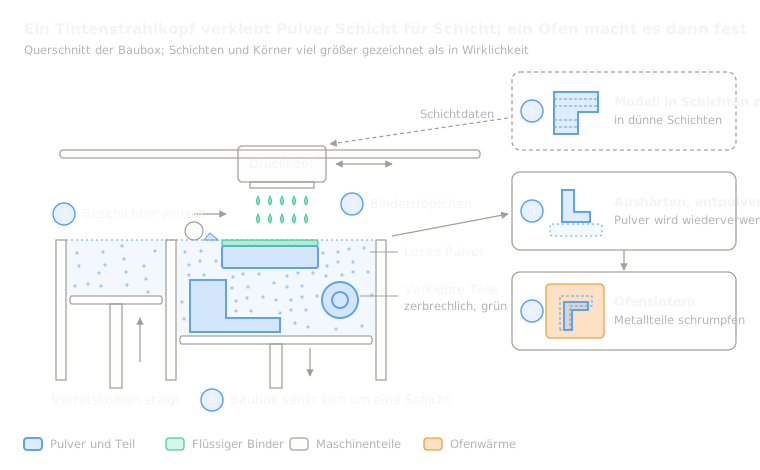 8.5Binder JettingInkjet-Köpfe verkleben Pulver, dann wird das Teil ausgehärtet oder gesintert (Binder Jetting)Lektion öffnen
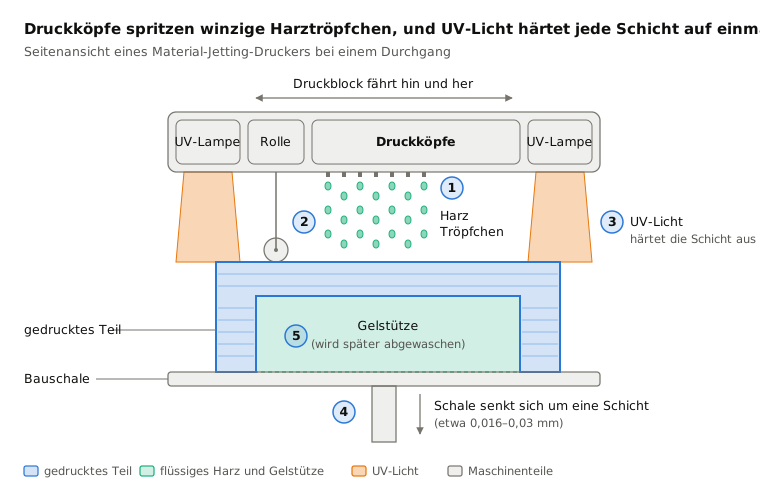
 8.6Material Jetting (PolyJet)Spritzt Harztröpfchen und härtet sie mit UV-Licht aus (Material Jetting)Lektion öffnen
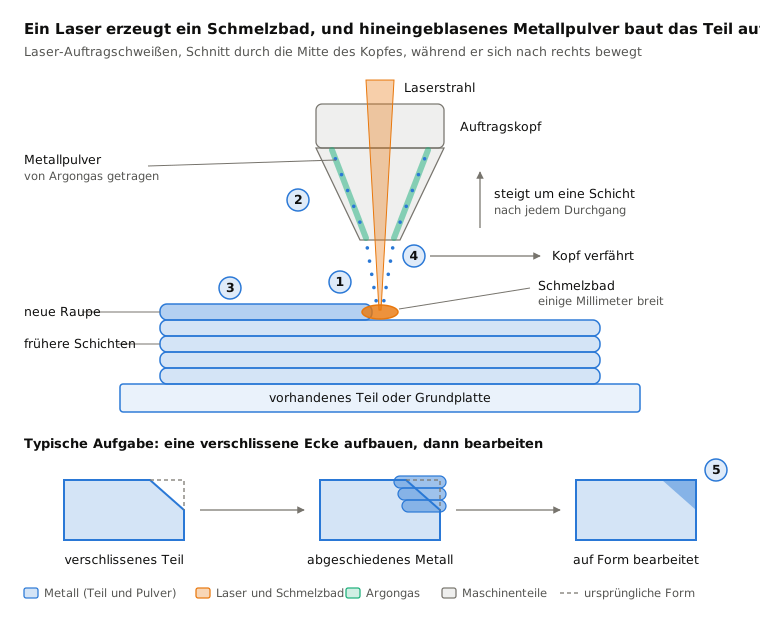
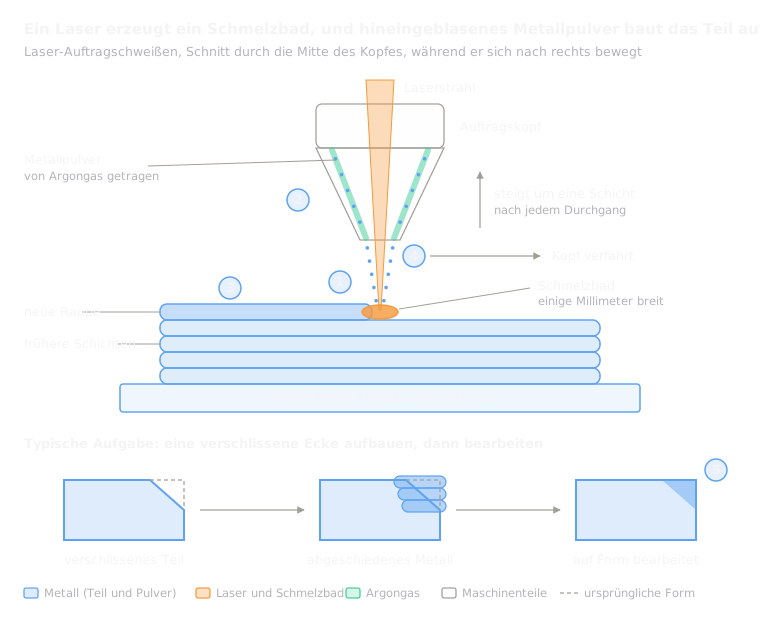 8.7Auftragschweißen mit gerichteter Energie (DED/LMD)Ein Laser schmilzt ein Bad auf dem Teil; aufgeblasenes Pulver fügt Metall hinzu (Directed Energy Deposition)Lektion öffnen
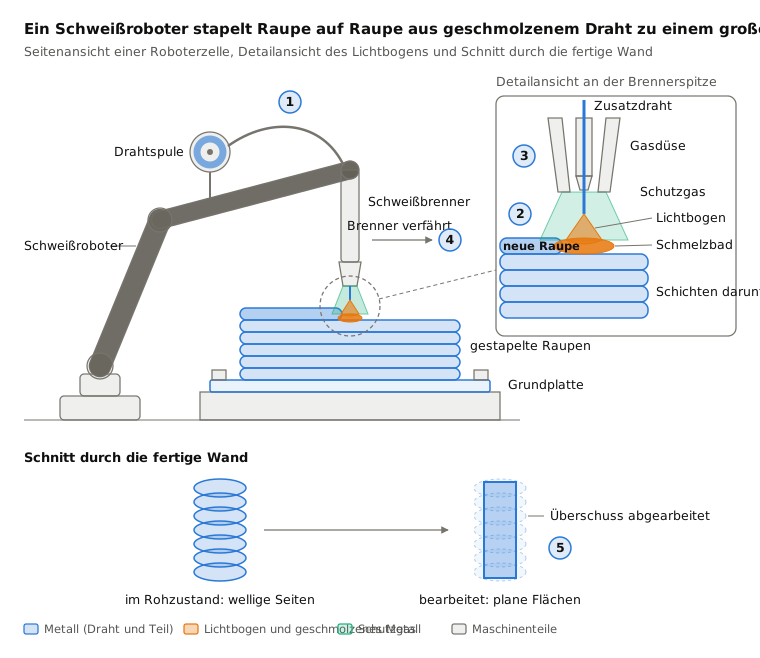
 8.8Wire Arc Additive Manufacturing (WAAM)Ein Schweißroboter stapelt lichtbogengeschmolzenen Draht zu Raupen (Auftragschweißen mit gerichteter Energie)Lektion öffnen
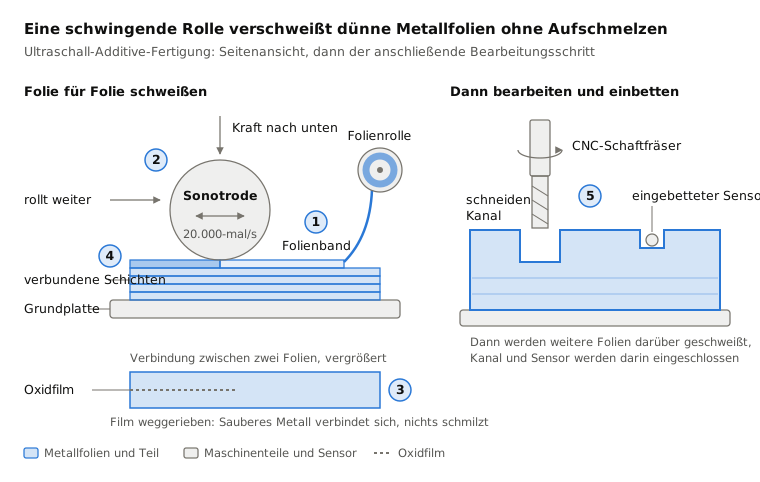
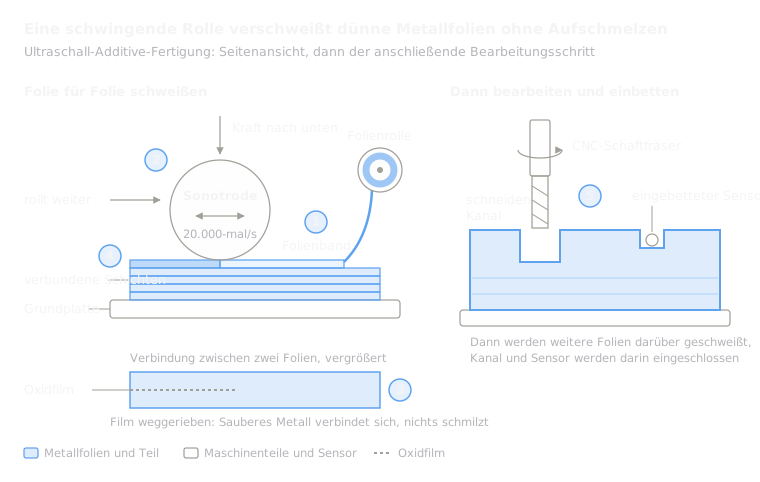 8.9Ultraschall-Additive-Fertigung (UAM)Ultraschallschwingungen verschweißen Metallfolien ohne Aufschmelzen, dann fräst eine Fräse sie in Form (Schichtlaminierung)Lektion öffnen
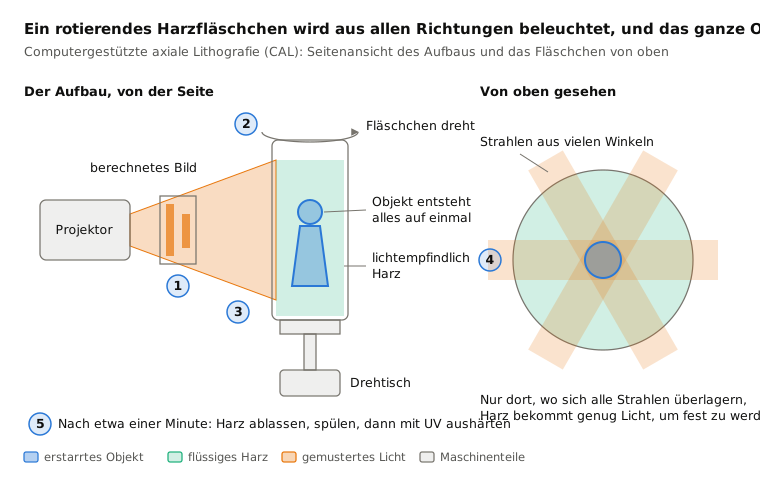
 8.10Volumetrisches Drucken (CAL)Licht aus allen Richtungen härtet ein rotierendes Harzfläschchen auf einmal aus (volumetrisches Drucken)Lektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.