

Selektives Lasersintern (SLS)
Ein Laser verschmilzt Nylonpulver in einem Bett; das lose Pulver stützt das Teil (Pulverbettfusion)
Beim selektiven Lasersintern (SLS) verschmilzt ein Laser feines Kunststoffpulver, meist Nylon, Schicht für Schicht. Das lose Pulver rund um das Teil hält es fest, daher sind keine Stützen nötig. Das Verfahren ist wichtig, weil es stabile, funktionsfähige Kunststoffteile in kleinen Serien liefert, etwa Drohnenrahmen, Kanäle und individuelle Orthesen.
So funktioniert es
Das Modell in Schichten schneiden. Eine Software zerlegt das 3D-Modell in dünne Schichten. Viele Teile können zusammen angeordnet, sogar gestapelt werden, um das gesamte Bauvolumen zu füllen.
Die Kammer aufheizen. Heizungen halten das Pulverbett knapp unter seinem Schmelzpunkt, bei Nylon 12 etwa 170 °C. Der Laser muss dann nur noch etwas zusätzliche Energie einbringen.
Eine Schicht auftragen. Der Vorratskolben steigt, und ein Beschichter (eine Walze oder Klinge) streicht eine dünne Pulverschicht, typischerweise 0,1 mm, über das Baufeld.
Die Schicht verschmelzen. Ein Laser, von schnellen Spiegeln gelenkt, fährt den Querschnitt des Teils ab. Er sintert die Körner (verschmilzt sie durch teilweises Aufschmelzen) miteinander und mit der Schicht darunter.
Absenken und wiederholen. Der Baukolben senkt sich um eine Schicht, und die Schritte 3 bis 5 wiederholen sich. Das nicht verschmolzene Pulver bleibt an Ort und Stelle und stützt jeden Überhang.
Abkühlen, ausgraben, reinigen. Der Pulverblock, der Kuchen genannt wird, kühlt langsam ab, oft etwa so lange, wie der Druck gedauert hat. Dann werden die Teile ausgegraben, das anhaftende Pulver abgestrahlt, und das übrige Pulver wird zur Wiederverwendung mit frischem Pulver gemischt.
Wichtige Fakten
- Werkstoffe
- Vor allem Nylon (PA12, PA11); auch glas- oder carbongefülltes Nylon, flexibles TPU, Polypropylen und hochtemperaturfestes PEEK
- Typische Teile
- Funktionsprototypen, Gehäuse, Schnappverbindungen und Filmscharniere, Kanäle, Halterungen, individuelle Orthesen und Griffe
- Bauteilgröße
- Etwa 15–30 cm Kantenlänge bei Tischgeräten; industrielle Maschinen bis etwa 70 cm
- Präzision
- Etwa ±0,3 mm oder etwa ±0,3 % bei größeren Teilen
- Oberfläche
- Matt und leicht körnig wie feines Schleifpapier; oft eingefärbt, trommelpoliert oder dampfgeglättet
- Geeignete Losgröße
- 1 bis einige Tausend Teile; ein Bauauftrag kann Dutzende bis Hunderte kleiner Teile aufnehmen
- Werkzeug- und Maschinenkosten
- Kein Werkzeug; Tischsysteme kosten Zehntausende Dollar, Industriesysteme Hunderttausende
- Geschwindigkeit
- Etwa einen halben bis einen Tag pro Bauauftrag, plus mehrere Stunden oder mehr zum Abkühlen
Stärken und Grenzen
Stärken
- Keine Stützen, daher können Teile verschachtelt und gestapelt werden, um das ganze Volumen zu füllen
- Feste, zähe Nylonteile, zwischen den Schichten fast so stabil wie entlang der Schichten
- Komplexe Formen: Gitterstrukturen, Innenkanäle, sogar fertig montiert gedruckte Scharniere
- Niedrige Kosten pro Teil, wenn ein Bauauftrag voll gepackt ist
Grenzen
- Maschinen und Pulver kosten weit mehr als bei FDM
- Raue, leicht poröse Oberfläche, die nachbearbeitet werden muss und Schmutz aufnehmen kann
- Lange Abkühlzeit, bevor man die Teile auspacken kann
- Staubiger Umgang mit dem Pulver, und bei jedem Bauauftrag muss etwas frisches Pulver zugegeben werden
Wo es eingesetzt wird
- Luft- und RaumfahrtLuftkanäle und Halterungen für Flugzeuge und Drohnen
- MedizinIndividuelle Orthesen, Prothesenschäfte, Operationsschablonen
- KonsumgüterBrillenfassungen, Sportartikel, Gehäuse in Kleinserie
- AutomobilbauPrototypen, Clips, Kanäle und Teile für kleine Serien
- IndustrieRobotergreifer, Spannvorrichtungen, Ersatzteile
So erkennen Sie es
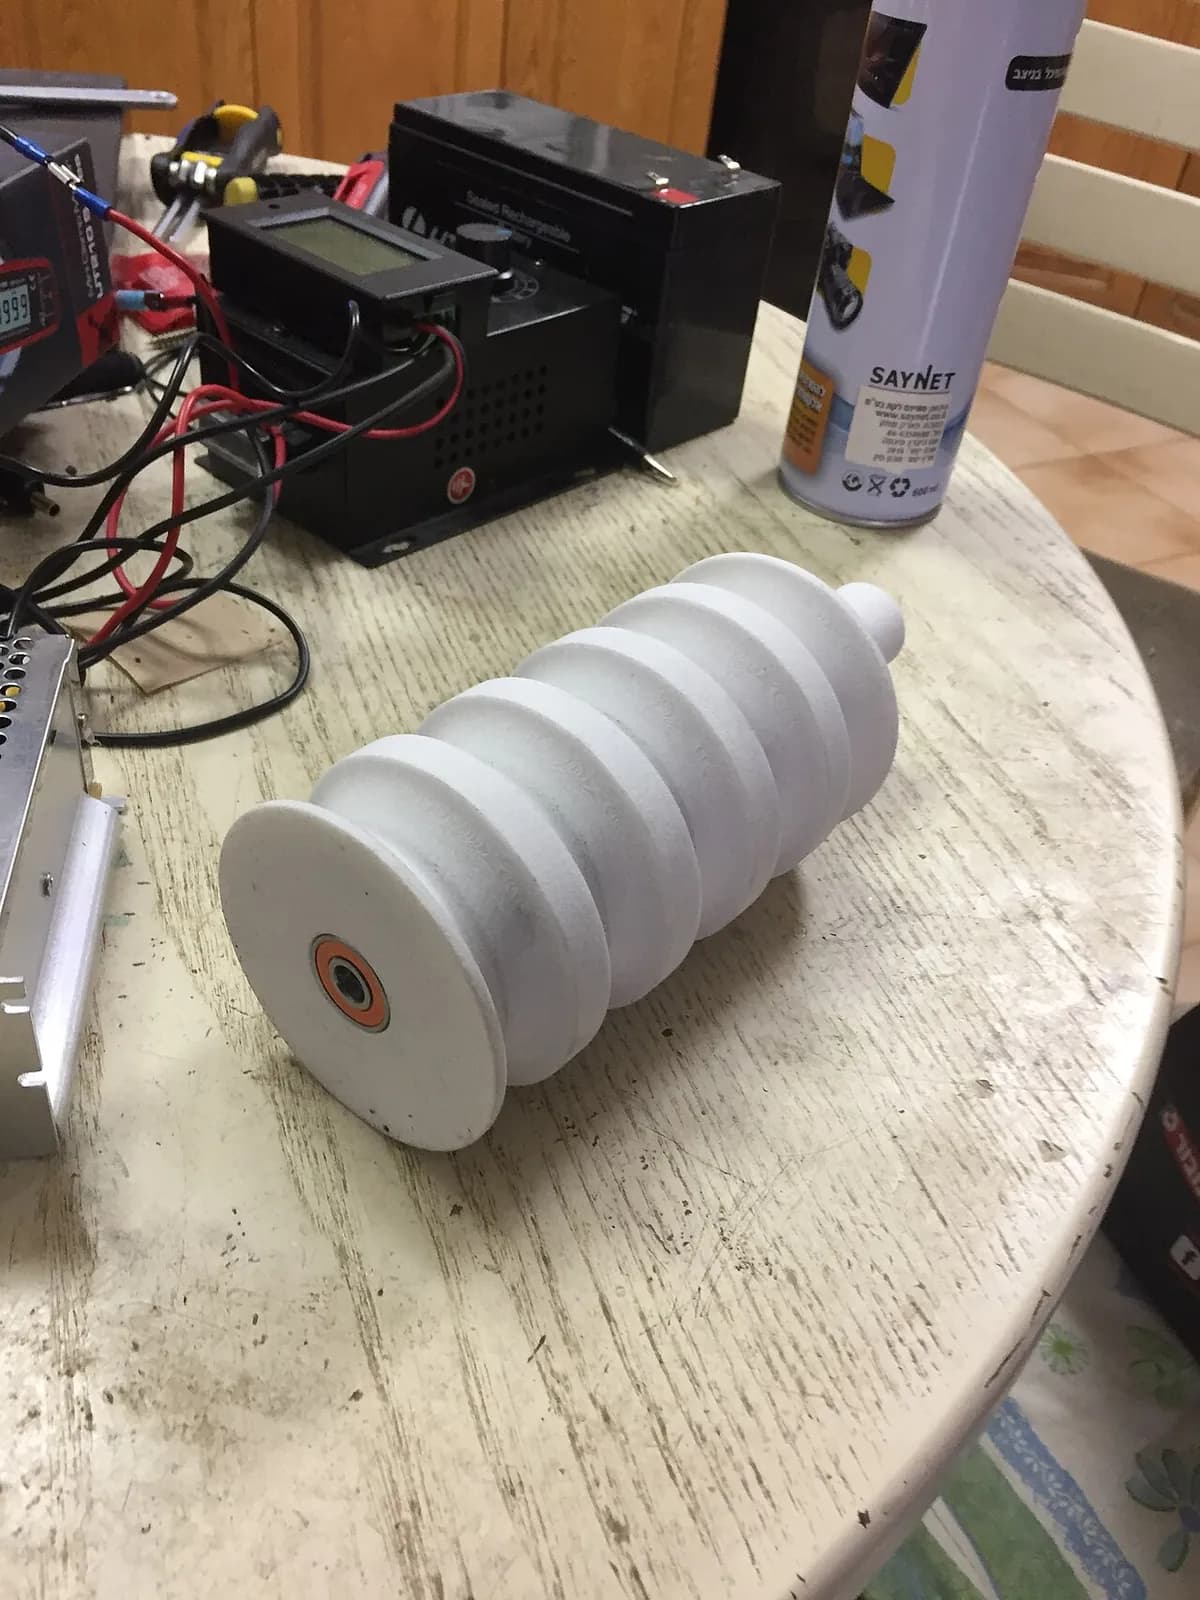
- Eine matte, leicht sandige Oberfläche, oft cremeweiß, grau oder schwarz eingefärbt.
- Nirgends Stützspuren, selbst unter steilen Überhängen nicht.
- Schwache, weiche Schichtlinien auf gekrümmten Flächen, viel weniger sichtbar als FDM-Rillen.
- Kleine Austrittslöcher an Hohlteilen, damit das eingeschlossene Pulver herausgeschüttet werden konnte.
Im Vergleich mit
Ansehen
Dr. D-Flo · Das SLS-Prinzip für Einsteiger erklärt
Formlabs Support · Im Inneren der Maschine: Laser, Beschichter und Heizung
Vision Miner · Der ganze Ablauf, vom Drucken über das Ausgraben bis zum Strahlen
EOS 3D Printing · Industrielles SLS in der Serienfertigung
Echte Fotos ansehen
- Wikipedia: Selektives Lasersintern — beschriftetes Prozessschema und Fotos von SLS-Teilen
- Fotosuche auf Wikimedia Commons
Merken
- SLS verschmilzt Kunststoffpulver mit einem Laser, Schicht für Schicht, in einem beheizten Bett.
- Das lose Pulver stützt das Teil, daher sind keine Stützen nötig und Teile lassen sich stapeln.
- Die Teile sind fest, aber körnig und brauchen Stunden zum Abkühlen und Reinigen.
Mehr in Additive Fertigung
Alle 100 Verfahren
 8.1ShortFDM (Fused Deposition Modeling)Extrudiert geschmolzenes Kunststofffilament durch eine bewegte Düse (Materialextrusion)Lektion öffnen
 8.2Stereolithografie (SLA/DLP)Härtet flüssiges Harz Schicht für Schicht mit einem Laser oder Projektor aus (Photopolymerisation im Bad)Lektion öffnen
 8.4Laser-Pulverbettschmelzen (Metall, SLM/DMLS)Ein Laser schmilzt dünne Schichten Metallpulver (Pulverbettverfahren)Lektion öffnen
 8.5Binder JettingInkjet-Köpfe verkleben Pulver, dann wird das Teil ausgehärtet oder gesintert (Binder Jetting)Lektion öffnen
 8.6Material Jetting (PolyJet)Spritzt Harztröpfchen und härtet sie mit UV-Licht aus (Material Jetting)Lektion öffnen
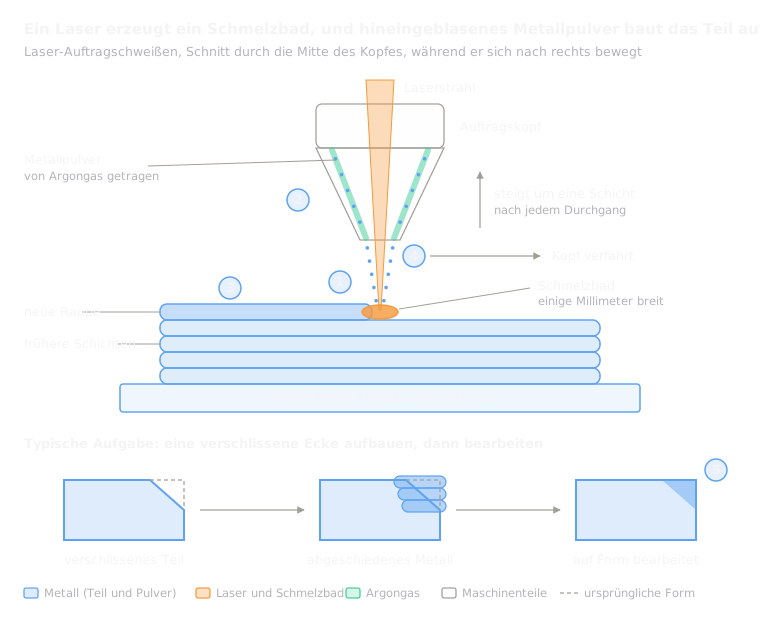 8.7Auftragschweißen mit gerichteter Energie (DED/LMD)Ein Laser schmilzt ein Bad auf dem Teil; aufgeblasenes Pulver fügt Metall hinzu (Directed Energy Deposition)Lektion öffnen
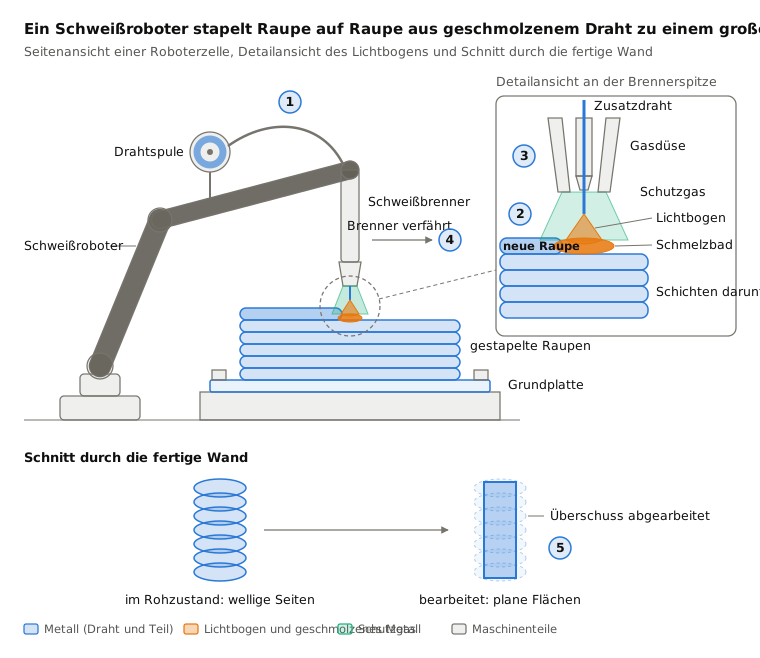
 8.8Wire Arc Additive Manufacturing (WAAM)Ein Schweißroboter stapelt lichtbogengeschmolzenen Draht zu Raupen (Auftragschweißen mit gerichteter Energie)Lektion öffnen
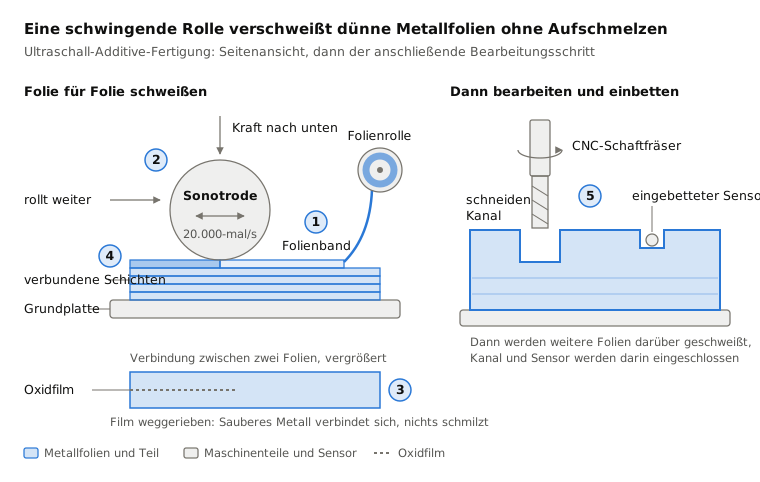
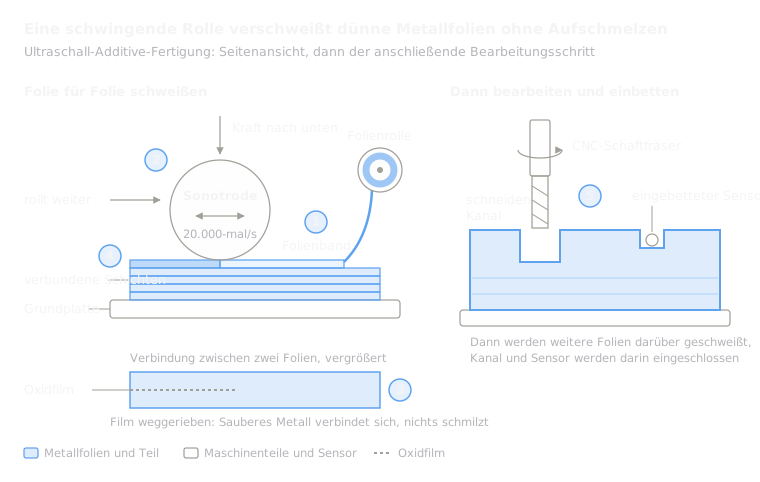 8.9Ultraschall-Additive-Fertigung (UAM)Ultraschallschwingungen verschweißen Metallfolien ohne Aufschmelzen, dann fräst eine Fräse sie in Form (Schichtlaminierung)Lektion öffnen
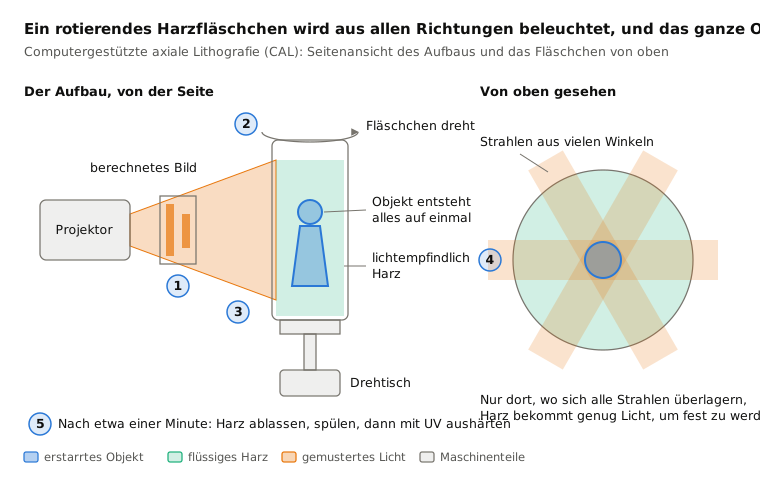
 8.10Volumetrisches Drucken (CAL)Licht aus allen Richtungen härtet ein rotierendes Harzfläschchen auf einmal aus (volumetrisches Drucken)Lektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.