

Auftragschweißen mit gerichteter Energie (DED/LMD)
Ein Laser schmilzt ein Bad auf dem Teil; aufgeblasenes Pulver fügt Metall hinzu (Directed Energy Deposition)
Beim Directed Energy Deposition (DED) wird Metall hinzugefügt, indem es genau dort geschmolzen wird, wo es landet, wie ein Schweißbrenner, der aufbaut statt verbindet. Beim Laser Metal Deposition (LMD), der häufigsten Form, schmilzt ein Laser ein winziges Bad, und eingeblasenes Pulver wird zu neuem Metall. Es ist das Verfahren der Wahl, um teure verschlissene Teile zu reparieren und an bestehenden Teilen Merkmale anzufügen.
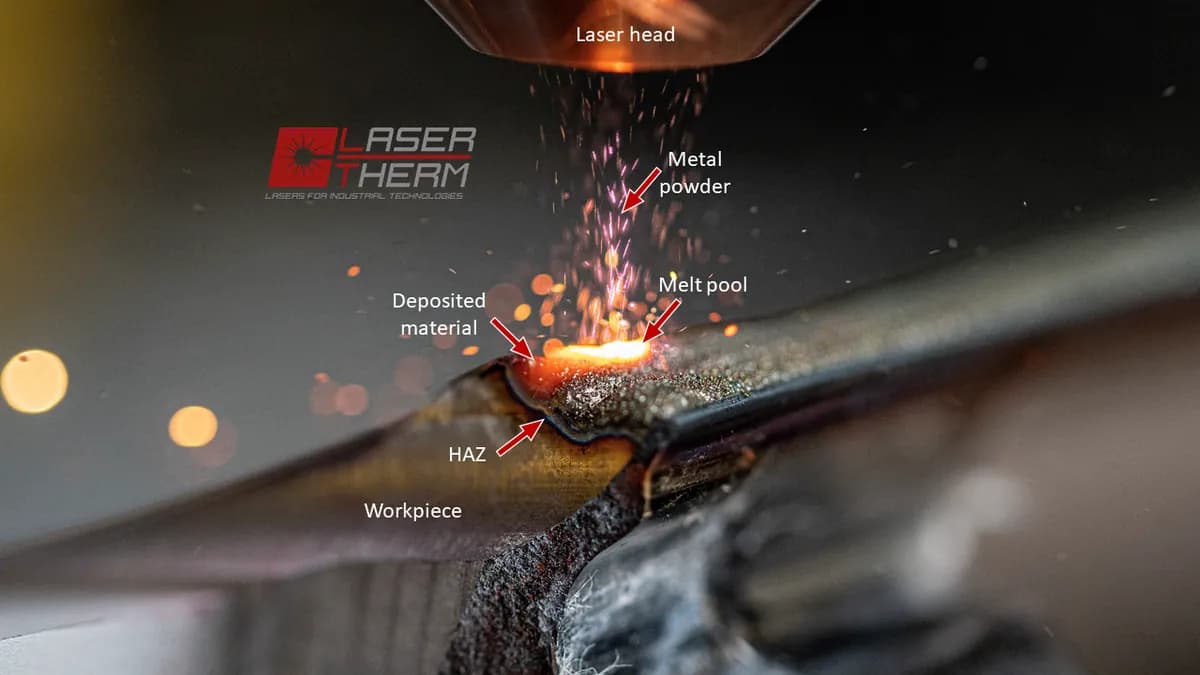
So funktioniert es
Ein kleines Bad schmelzen. Ein gebündelter Laserstrahl, meist hunderte Watt bis einige Kilowatt, schmilzt eine Stelle auf dem Teil. Dieses Schmelzbad (eine winzige Pfütze flüssigen Metalls) ist einige Millimeter breit.
Das Pulver einblasen. Düsen rund um den Strahl blasen feines Metallpulver ins Bad. Argon (ein Inertgas) trägt das Pulver und schützt das heiße Metall vor Luft.
Die Raupe erstarren lassen. Das Pulver schmilzt ins Bad. Während der Kopf weiterfährt, kühlt das Metall dahinter in einem Bruchteil einer Sekunde zu einer Raupe ab (einer erhabenen Spur neuen Metalls).
Die Lage abfahren, dann eine Stufe höher. Ein Roboter oder eine 5-Achs-Maschine (eine, die das Teil auch kippen und drehen kann) führt den Kopf entlang der Bahn jeder Lage. Dann steigt er eine Lage höher und wiederholt.
Auf Maß bearbeiten. Die Oberfläche kommt gerippelt und leicht übermaßig heraus, daher wird das Teil in seine Endform gefräst oder geschliffen. Bei einer Reparatur stellt das die ursprüngliche Kontur wieder her.
Wichtige Fakten
- Werkstoffe
- Schweißbare Metalle: Titanlegierungen, Nickelsuperlegierungen (hitzebeständige Legierungen für Strahltriebwerke), Edel- und Werkzeugstähle, Kobalt- und Kupferlegierungen. Das Mischen zweier Pulver kann ein Metall stufenlos in ein anderes überführen
- Typische Teile
- Reparierte Turbinenschaufeln, Wellen und Formen; verschleißfeste Beschichtungen; an bestehende Teile angefügte Merkmale; endkonturnahe Rohlinge (nahe an der Endform, mit nur leichter Bearbeitung)
- Bauteilgröße
- Von wenigen Millimetern Reparatur bis zu Teilen über 1 m, begrenzt durch die Reichweite des Roboters oder der Maschine
- Präzision
- Etwa ±0,5 mm im Auftragszustand; die Endbearbeitung bringt es auf etwa ±0,05 mm
- Oberfläche
- Im Auftragszustand rau und gerippelt; glatt erst nach der Bearbeitung
- Geeignete Losgröße
- Einzelstücke, Reparaturen und Kleinserien
- Werkzeug- und Maschinenkosten
- Kein Werkzeug. Industrielle Lasersysteme kosten meist einige hunderttausend bis über eine Million Dollar
- Geschwindigkeit
- Meist etwa 0,1–2 kg Metall pro Stunde: schneller als das Pulverbettverfahren, langsamer als WAAM
Stärken und Grenzen
Stärken
- Fügt bestehenden Teilen Metall hinzu, sodass verschlissene Teile repariert werden können
- Baut große Teile ohne Pulverbett
- Kann Metalle innerhalb eines Teils wechseln oder mischen
- Ein kippbarer 5-Achs-Kopf baut viele Überhänge ohne Stützen
Grenzen
- Raue Oberflächen: Fast jedes Teil muss anschließend bearbeitet werden
- Gröbere Details als beim Pulverbettverfahren: keine feinen Gitterstrukturen oder winzigen Löcher
- Wärme verursacht Spannungen und Verzug, die beherrscht werden müssen
- Teure Laser, und feines Metallpulver ist eine Brand- und Atemgefahr
Wo es eingesetzt wird
- Luft- und RaumfahrtReparatur von Turbinenschaufelspitzen und Blisks (einteilige beschaufelte Scheiben); Titan-Vorformen
- EnergieerzeugungInstandsetzung verschlissener Turbinen- und Pumpenteile
- Öl und GasVerschleiß- und korrosionsbeständige Auftragsschichten auf Bohrwerkzeugen und Ventilen
- WerkzeugbauReparatur und Änderung von Formen und Werkzeugen, statt sie zu ersetzen
- SchwerindustrieWiederaufbau verschlissener Wellen, Rollen und Zahnräder
So erkennen Sie es
- Feine, parallele Rippel auf der Oberfläche, eine für jede Raupe, die bei einem Durchgang des Kopfes gelegt wurde.
- Eine Grenzlinie, an der neues Metall auf das ursprüngliche Teil trifft, sichtbar an einem Schnitt oder einer polierten Fläche.
- Bearbeitete Flächen direkt neben rauen, welligen am selben Teil.
- Dicke Wände mit gerundeten, raupenförmigen Kanten statt scharfer Ecken.
Im Vergleich mit
Ansehen
3Dnatives · Eine zweiminütige Einsteigertour durch DED, seine Werkstoffe und Anwendungen
AM Media | The Cool Parts Show · Ein Experte vergleicht Pulver- und Drahtzufuhr und erklärt, warum 5-Achs-Köpfe keine Stützen brauchen
AM Media | The Cool Parts Show · Echte Reparaturarbeit: Neues Metall auf verschlissenen Schaufelspitzen aufgetragen
Vision Miner · Die drahtgespeiste Version des Laserauftrags bei der Arbeit
Echte Fotos ansehen
- Wikipedia: Directed Energy Deposition — wie die pulver- und drahtgespeisten Versionen funktionieren; wenige Fotos
- Fotosuche auf Wikimedia Commons
Merken
- DED schmilzt Metall genau dort, wo es hinzugefügt wird, mit einer gebündelten Wärmequelle und Pulver oder Draht.
- Es glänzt bei Reparatur und Ergänzung bestehender Teile und beim Bau großer, rauer Formen.
- Bearbeitung einplanen: Teile kommen gerippelt und leicht übermaßig aus der Maschine.
Mehr in Additive Fertigung
Alle 100 Verfahren
 8.1ShortFDM (Fused Deposition Modeling)Extrudiert geschmolzenes Kunststofffilament durch eine bewegte Düse (Materialextrusion)Lektion öffnen
 8.2Stereolithografie (SLA/DLP)Härtet flüssiges Harz Schicht für Schicht mit einem Laser oder Projektor aus (Photopolymerisation im Bad)Lektion öffnen
 8.3Selektives Lasersintern (SLS)Ein Laser verschmilzt Nylonpulver in einem Bett; das lose Pulver stützt das Teil (Pulverbettfusion)Lektion öffnen
 8.4Laser-Pulverbettschmelzen (Metall, SLM/DMLS)Ein Laser schmilzt dünne Schichten Metallpulver (Pulverbettverfahren)Lektion öffnen
 8.5Binder JettingInkjet-Köpfe verkleben Pulver, dann wird das Teil ausgehärtet oder gesintert (Binder Jetting)Lektion öffnen
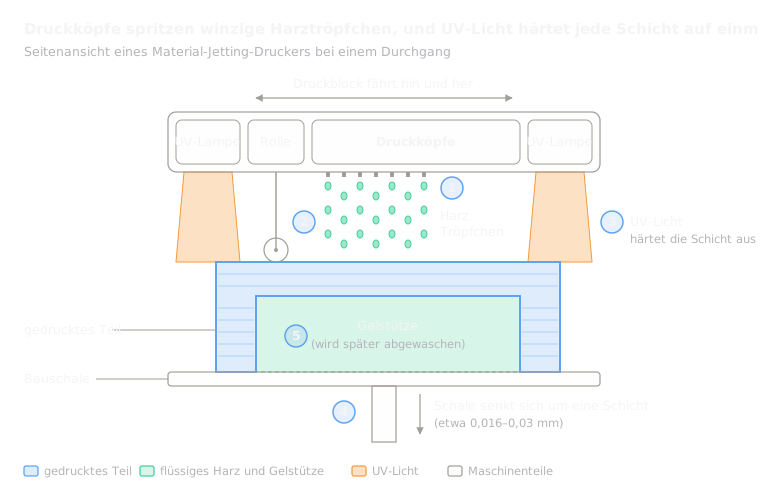 8.6Material Jetting (PolyJet)Spritzt Harztröpfchen und härtet sie mit UV-Licht aus (Material Jetting)Lektion öffnen
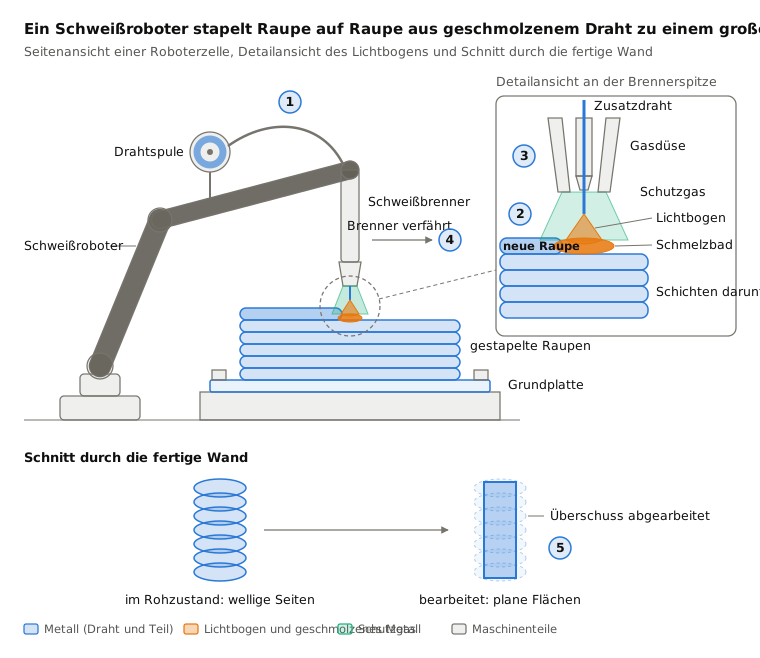
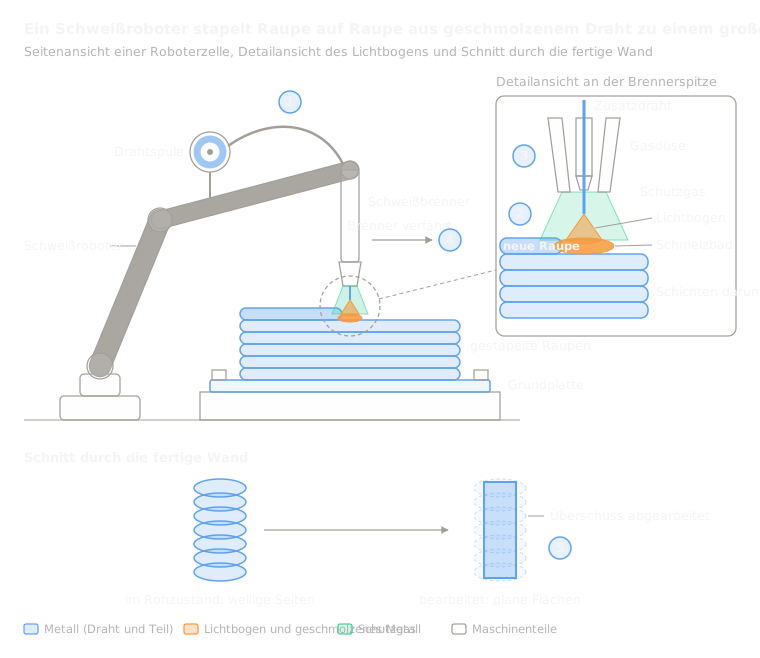 8.8Wire Arc Additive Manufacturing (WAAM)Ein Schweißroboter stapelt lichtbogengeschmolzenen Draht zu Raupen (Auftragschweißen mit gerichteter Energie)Lektion öffnen
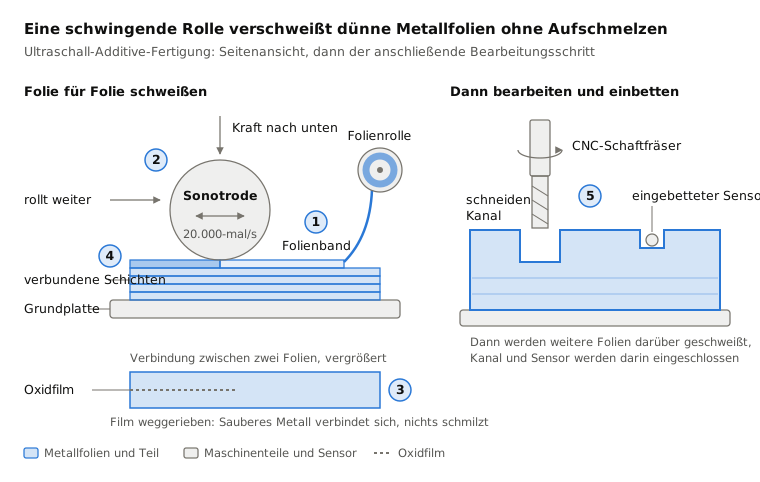
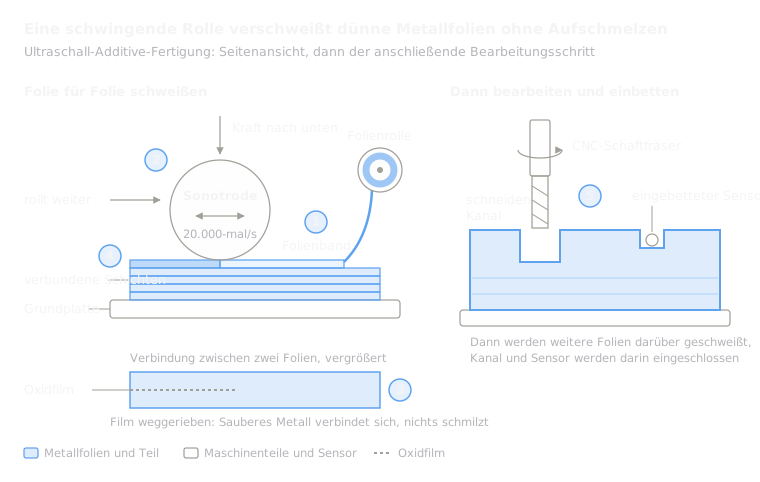 8.9Ultraschall-Additive-Fertigung (UAM)Ultraschallschwingungen verschweißen Metallfolien ohne Aufschmelzen, dann fräst eine Fräse sie in Form (Schichtlaminierung)Lektion öffnen
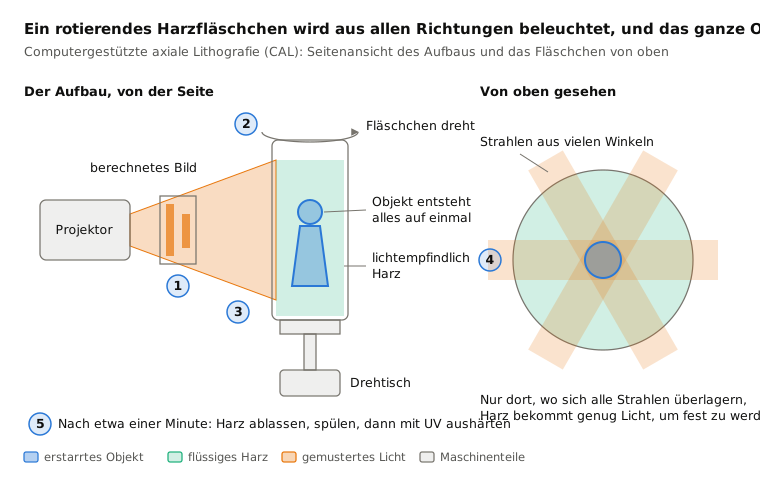
 8.10Volumetrisches Drucken (CAL)Licht aus allen Richtungen härtet ein rotierendes Harzfläschchen auf einmal aus (volumetrisches Drucken)Lektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.