

Material Jetting (PolyJet)
Spritzt Harztröpfchen und härtet sie mit UV-Licht aus (Material Jetting)
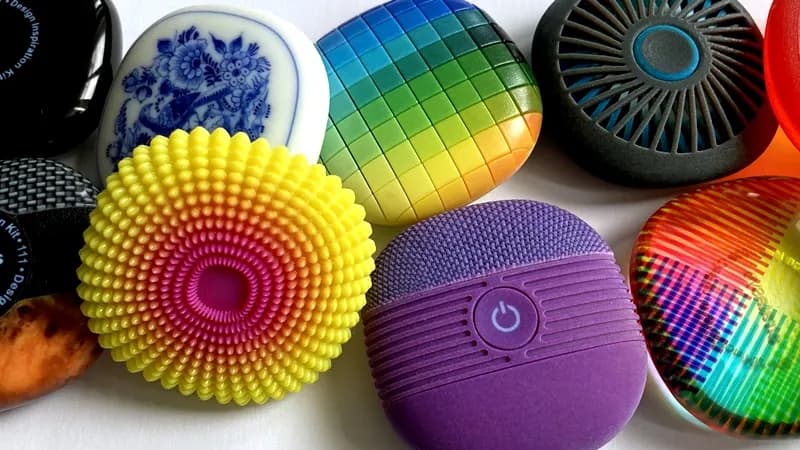
Material Jetting funktioniert wie ein Tintenstrahldrucker, aber seine „Tinte“ ist ein flüssiger Kunststoff, der unter ultraviolettem (UV) Licht aushärtet. Tausende dünner Tröpfchenschichten stapeln sich zu einem festen Objekt. PolyJet, die bekannteste Version, erzeugt Prototypen, die aussehen und sich anfühlen wie echte Produkte: farbig, klar und mit Soft-Touch in einem Druck.
So funktioniert es
Die Tröpfchen jetten. Der Druckblock fährt über die Bauwanne. Seine Druckköpfe (Inkjet-Köpfe mit hunderten Düsen) feuern Tröpfchen aus Photopolymer (einem Harz, das unter Licht aushärtet) dorthin, wo die Schicht Material braucht. Verschiedene Köpfe können im selben Durchgang verschiedene Harze feuern.
Die Schicht einebnen. Eine Walze streicht die nassen Tröpfchen flach, damit jede Schicht exakt dieselbe Dicke hat.
Mit UV-Licht aushärten. UV-Lampen sitzen an beiden Enden des Blocks. Sie überfluten die frische Schicht mit ultraviolettem Licht, das sie fast augenblicklich aushärtet.
Absenken und wiederholen. Die Wanne sinkt um eine Schicht, etwa 0,016–0,03 mm, und der Block fährt seinen nächsten Durchgang. Ein Teil braucht tausende Durchgänge, daher dauern selbst kleine Teile Stunden.
Die Stützen abwaschen. Unter Überhängen haben andere Düsen eine weiche Gelstütze gejettet (vorübergehendes Material, das das Teil hält). Nach dem Drucken strahlen Sie sie mit einem Wasserstrahl weg oder weichen sie ab.
Wichtige Fakten
- Werkstoffe
- Photopolymere auf Acrylbasis: starre, gummiartige, transparente und vollfarbige Harze, dazu eine Gelstütze. Zwei Harze lassen sich Tropfen für Tropfen mischen, für Steifigkeiten dazwischen
- Typische Teile
- Prototypen mit Look-and-Feel, Softgrip-Griffe, klare Gehäuse, anatomische und Dentalmodelle
- Bauteilgröße
- Von wenigen Millimetern bis etwa 0,5 m bei den meisten Maschinen; die größten erreichen etwa 1 m
- Präzision
- Etwa ±0,1 mm bei kleinen Merkmalen, bis etwa ±0,2 mm über ein großes Teil
- Oberfläche
- Sehr glatt mit kaum sichtbaren Schichten; glänzend oder matt, je nachdem, wo die Stütze berührte
- Geeignete Losgröße
- Einzelstücke und kleine Serien, grob 1 bis 100 Teile
- Werkzeug- und Maschinenkosten
- Kein Werkzeug. Drucker kosten zehntausende bis einige hunderttausend Dollar; Harz kostet pro Kilogramm weit mehr als FDM-Filament
- Geschwindigkeit
- Ein handtellergroßes Teil braucht einige Stunden; eine volle Wanne läuft meist über Nacht
Stärken und Grenzen
Stärken
- Starre, gummiartige, klare und farbige Materialien in einem Druck
- Sehr feine Details und glatte Oberflächen direkt aus dem Drucker
- Kein Werkzeug: Ein geänderter Entwurf ist nur eine neue Datei
- Viele kleine Teile können sich eine Wanne und einen Durchlauf teilen
Grenzen
- Teile sind schwächer und spröder als gespritzte Kunststoffe
- Harze vergilben und werden im Sonnenlicht und mit dem Alter spröde
- Drucker und Harze sind teuer, und Stützgel ist verschwendetes Material
- Nicht geeignet für tragende oder heiße Teile
Wo es eingesetzt wird
- KonsumgüterLook-and-Feel-Prototypen von Handys, Fernbedienungen und Zahnbürsten mit weichen Griffen
- MedizinAnatomische Modelle zur Operationsplanung, mit weichem und hartem Gewebe in verschiedenen Materialien
- ZahnmedizinDentalmodelle und Operationsschablonen
- AutomobilbauPrototypen von Armaturenbrett und Innenraum mit echten Farben und Strukturen
- FertigungSpritzgussformeinsätze für Kleinserien, Vorrichtungen und Lehren
- Mode und DesignPrototypen von Brillen und Schuhen; direkt auf Stoff gedruckte Drucke
So erkennen Sie es
- Mehrere Materialien in einem nahtlosen Stück: Ein starrer Körper wird gummiartig oder transparent, ohne Fuge oder Klebelinie.
- Sehr glatte Oberflächen; Schichtlinien sind selbst an Rundungen schwer zu erkennen.
- Glänzende und matte Zonen am selben Teil: Die matten Bereiche sind dort, wo das Stützgel berührte.
- Vollfarbige Teile mit gedruckten Strukturen, Beschriftungen oder Farbverläufen.
Im Vergleich mit
Ansehen
Stratasys · Der Hersteller von PolyJet erklärt Tröpfchen, UV-Härtung und Stützen
Protolabs · Eine Animation von Druckköpfen, UV-Lampen und Stützgel bei der Arbeit
TriMech · Echte PolyJet-Maschinen und die Arten von Teilen, die sie herstellen
Proto3000 · Nahaufnahmen klarer, weicher und vollfarbiger gedruckter Teile
Echte Fotos ansehen
- Wikipedia: 3D-Druck-Verfahren — Überblick über jede Druckfamilie, einschließlich Material Jetting
- Wikipedia: Objet Geometries — das Unternehmen, das PolyJet erfunden hat, und seine Druckerlinien
- Fotosuche auf Wikimedia Commons
Merken
- Material Jetting baut Teile aus Tröpfchen flüssigen Harzes auf, Schicht für Schicht mit UV-Licht ausgehärtet.
- Seine Superkraft ist das Mischen starrer, gummiartiger, klarer und farbiger Materialien in einem Druck.
- Nutzen Sie es für realistische Prototypen und Modelle, nicht für feste, langlebige Teile.
Mehr in Additive Fertigung
Alle 100 Verfahren
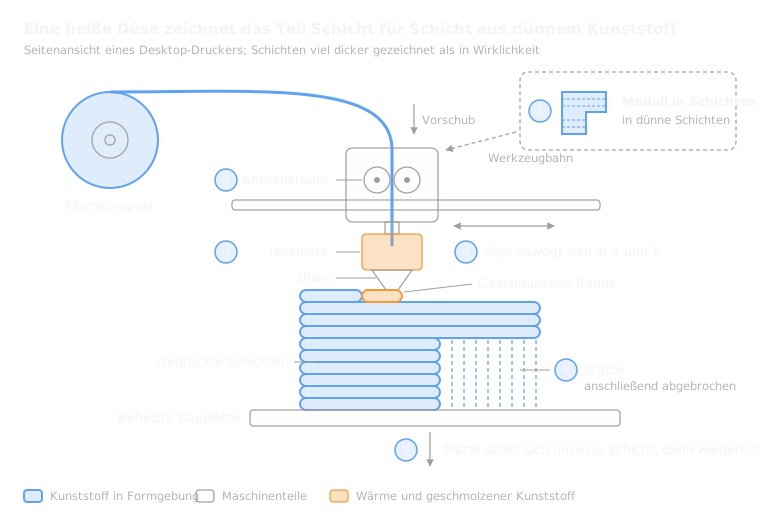 8.1ShortFDM (Fused Deposition Modeling)Extrudiert geschmolzenes Kunststofffilament durch eine bewegte Düse (Materialextrusion)Lektion öffnen
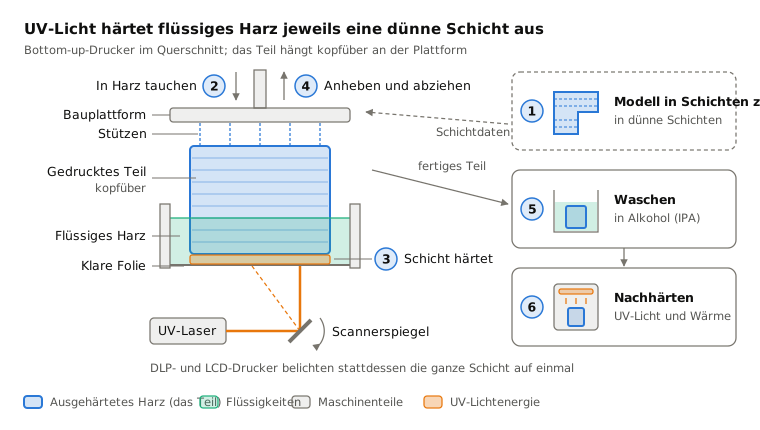
 8.2Stereolithografie (SLA/DLP)Härtet flüssiges Harz Schicht für Schicht mit einem Laser oder Projektor aus (Photopolymerisation im Bad)Lektion öffnen
 8.3Selektives Lasersintern (SLS)Ein Laser verschmilzt Nylonpulver in einem Bett; das lose Pulver stützt das Teil (Pulverbettfusion)Lektion öffnen
 8.4Laser-Pulverbettschmelzen (Metall, SLM/DMLS)Ein Laser schmilzt dünne Schichten Metallpulver (Pulverbettverfahren)Lektion öffnen
 8.5Binder JettingInkjet-Köpfe verkleben Pulver, dann wird das Teil ausgehärtet oder gesintert (Binder Jetting)Lektion öffnen
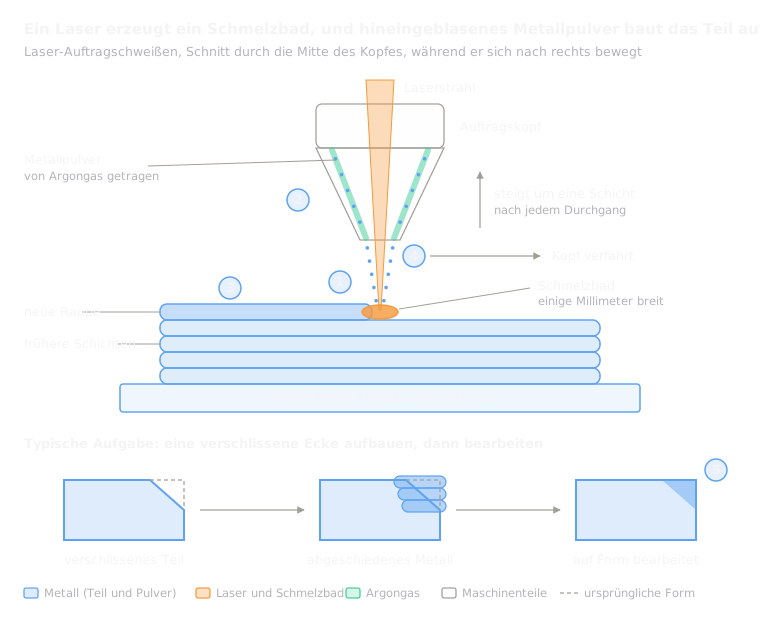 8.7Auftragschweißen mit gerichteter Energie (DED/LMD)Ein Laser schmilzt ein Bad auf dem Teil; aufgeblasenes Pulver fügt Metall hinzu (Directed Energy Deposition)Lektion öffnen
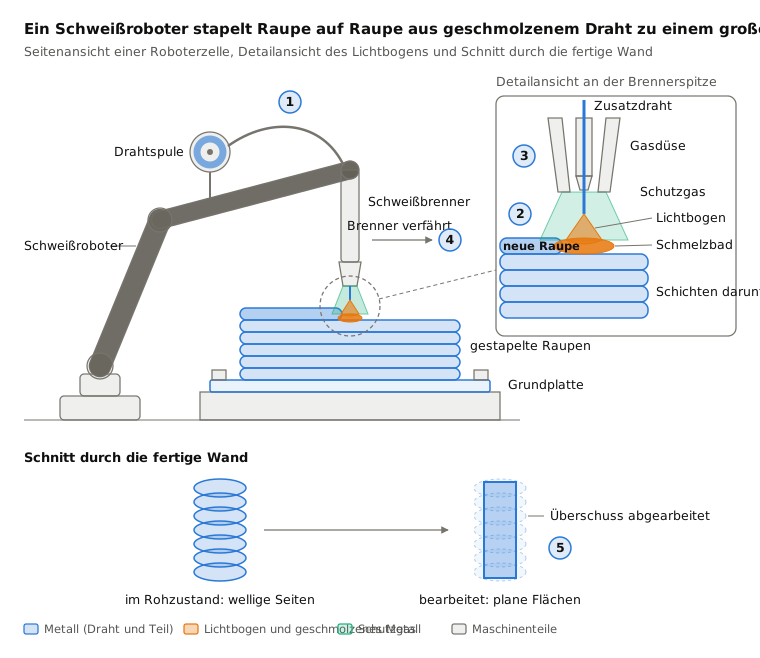
 8.8Wire Arc Additive Manufacturing (WAAM)Ein Schweißroboter stapelt lichtbogengeschmolzenen Draht zu Raupen (Auftragschweißen mit gerichteter Energie)Lektion öffnen
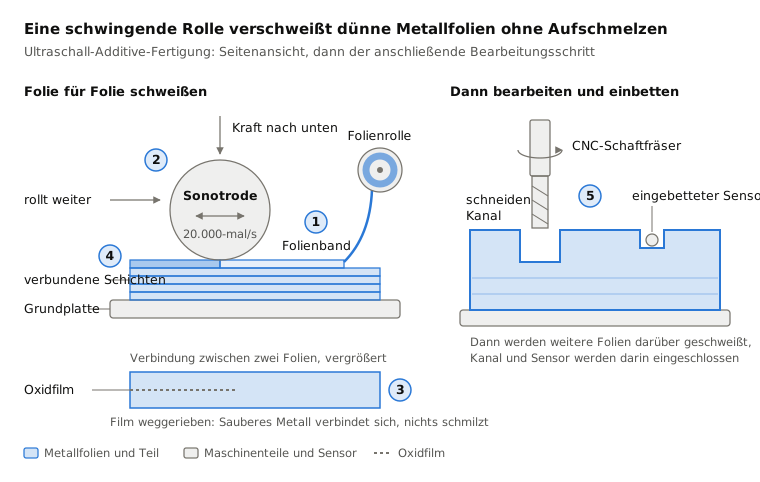
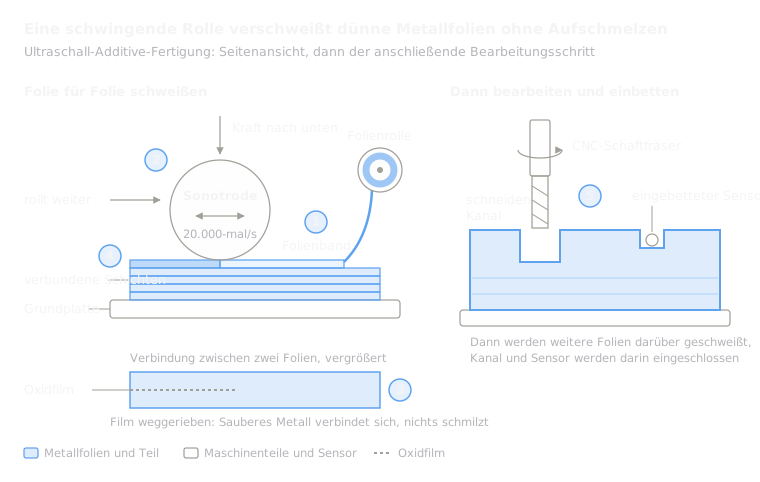 8.9Ultraschall-Additive-Fertigung (UAM)Ultraschallschwingungen verschweißen Metallfolien ohne Aufschmelzen, dann fräst eine Fräse sie in Form (Schichtlaminierung)Lektion öffnen
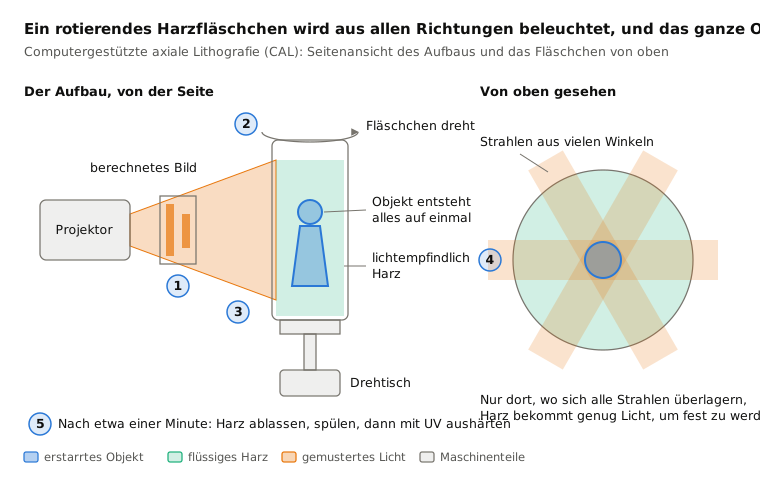
 8.10Volumetrisches Drucken (CAL)Licht aus allen Richtungen härtet ein rotierendes Harzfläschchen auf einmal aus (volumetrisches Drucken)Lektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.