

Conformado incremental de chapa
Una herramienta redonda recorre contornos en una chapa sujeta, sin matriz
El conformado incremental de chapa (ISF) empuja una pequeña herramienta de punta redonda contra una chapa metálica sujeta, dándole forma un contorno fino cada vez. Imagina un bolígrafo trazando círculos cada vez más pequeños en papel de aluminio de cocina hasta que el papel se convierte en una copa. No hace falta matriz (utillaje de acero con forma), así que una pieza única puede pasar de archivo de ordenador a metal, a menudo en un día.
Cómo funciona
Sujeta la chapa. Una chapa plana (la chapa en bruto) se sujeta por los bordes sobre una placa de apoyo, un soporte con una abertura con el contorno de la pieza. No hay nada debajo de la zona que se va a conformar.
Presiona un pequeño escalón hacia abajo. Una varilla lisa y templada con un extremo en forma de bola (el estilete, normalmente de 5–20 mm de diámetro) empuja la chapa hacia abajo unos 0,2–1 mm. Una máquina CNC (una máquina herramienta controlada por ordenador) o un robot industrial la sujeta y la mueve.
Traza un contorno. El software corta el modelo 3D en niveles, como las capas de una impresión 3D, y la herramienta sigue un nivel. Solo un pequeño parche bajo la punta se dobla y se estira cada vez, así que las fuerzas son bajas; el aceite o la grasa reducen la fricción.
Baja un escalón y repite. Vuelta tras vuelta, a menudo como una espiral continua, la pieza se va haciendo más profunda. La pared se estira y se adelgaza: una pared inclinada 60° respecto a la horizontal acaba con aproximadamente la mitad del espesor de la chapa original.
Libera y recorta. La pieza se suelta y se corta el borde plano (la brida). El metal recupera algo de su forma (vuelve en parte hacia su forma anterior), así que puede seguir una pasada de corrección medida o un tratamiento térmico.
Datos clave
- Materiales
- Chapa de aluminio, acero, acero inoxidable y titanio, normalmente de unos 0,5–2 mm de espesor; algunas chapas de plástico
- Piezas típicas
- Paneles de carrocería de prototipo, cubiertas y carcasas, placas médicas a medida, paneles artísticos y de fachada
- Tamaño de pieza
- Desde el tamaño de la palma de la mano hasta unos 2 m de ancho, fijado por el área de trabajo de la máquina
- Precisión
- Unos ±0,5–1 mm tal como se conforma; unas pocas décimas de milímetro con pasadas de corrección medidas
- Acabado superficial
- Finas marcas de herramienta en espiral en el lado de la herramienta; el otro lado es más liso
- Tamaño de lote adecuado
- Desde piezas únicas hasta unos pocos cientos de piezas
- Coste de utillaje y máquina
- Sin matriz, y el estilete es barato; la máquina (fresadora CNC, célula robotizada o conformadora dedicada) cuesta de decenas a cientos de miles de dólares
- Velocidad
- Lento: de minutos a unas pocas horas por pieza, según el tamaño y la altura del escalón
Ventajas y límites
Ventajas
- Sin matriz: un cambio de diseño es solo un programa nuevo
- Fuerzas pequeñas, así que bastan máquinas modestas
- El metal a menudo se estira más que en el estampado antes de agrietarse
- Ideal para piezas únicas, prototipos y ajustes a medida
Límites
- Lento: de minutos a horas por pieza, frente a segundos en una prensa
- Las paredes empinadas (más de unos 60–70°) se agrietan o necesitan varias pasadas
- Las paredes se adelgazan, y la precisión es menor que con una matriz
- Marcas visibles de la trayectoria de la herramienta en un lado
Dónde se usa
- AutomociónPaneles de carrocería de prototipo, piezas de baja serie y de restauración
- AeroespacialRevestimientos, conductos y soportes de prototipo en lotes pequeños
- MedicinaPlacas de cráneo a medida del paciente (implantes craneales) de titanio
- Arquitectura y diseñoPaneles de fachada, lámparas y piezas de arte
- Talleres de encargoSeries cortas de cubiertas y carcasas sin pagar una matriz
Cómo reconocerlo
- Finos anillos concéntricos o una espiral de marcas de herramienta en el interior (el lado de la herramienta), un poco como los surcos de un disco de vinilo.
- Paredes suavemente inclinadas que son más finas que el borde plano que las rodea.
- Esquinas interiores redondeadas aproximadamente al radio de la punta de la herramienta, nunca vivas.
- Una brida plana o un borde recortado donde se sujetó la chapa.
Compáralo con
Míralo
Eurecat · Una máquina de investigación convirtiendo una chapa plana en una cáscara, vuelta a vuelta
NotStockPhoto · Una visita y una demostración de una máquina dedicada de conformado digital de chapa
Evology Manufacturing · Cómo un taller de encargo usa el proceso para piezas reales de clientes
이찬환 · La variante de dos puntos, en la que la chapa se conforma sobre un apoyo parcial
Ver fotos reales
- Wikipedia: Conformado incremental de chapa — visión general del principio y sus variantes; sobre todo texto
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- Una pequeña herramienta redonda sustituye a la matriz: la forma de la pieza vive en un programa, no en acero.
- La chapa se conforma un contorno poco profundo cada vez, así que es lento pero muy flexible.
- Las paredes se adelgazan cuanto más empinadas son; unos 60–70° es el límite práctico en una sola pasada.
Más en Conformado de chapa y tubo
Los 100 procesos
 4.1Plegado de chapaUna plegadora dobla la chapa a lo largo de líneas rectasAbrir la lección
 4.2ShortEstampado y embutición profundaMatrices acopladas cortan y prensan la chapa hasta darle forma, a menudo en un segundoAbrir la lección
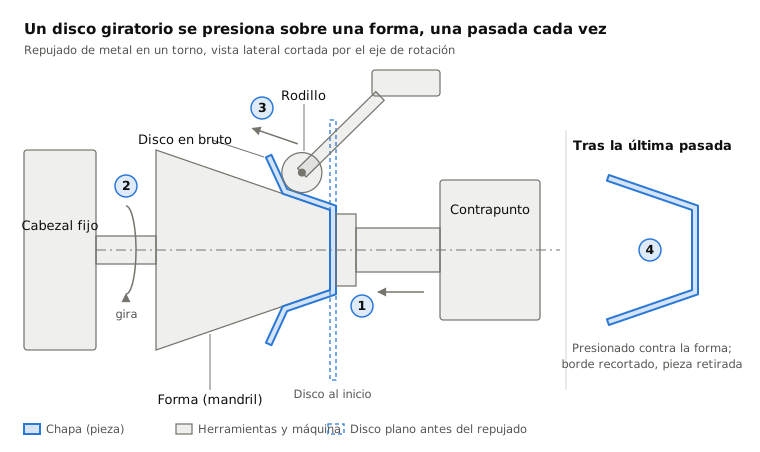
 4.3Repujado en tornoUn rodillo presiona un disco giratorio sobre una formaAbrir la lección
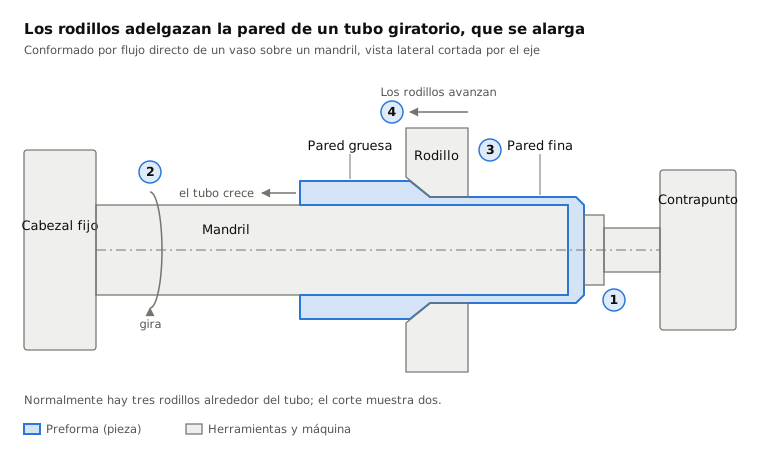
 4.4Conformado por flujo (flow forming)Unos rodillos estiran un tubo giratorio sobre un mandril, haciéndolo más fino y largoAbrir la lección
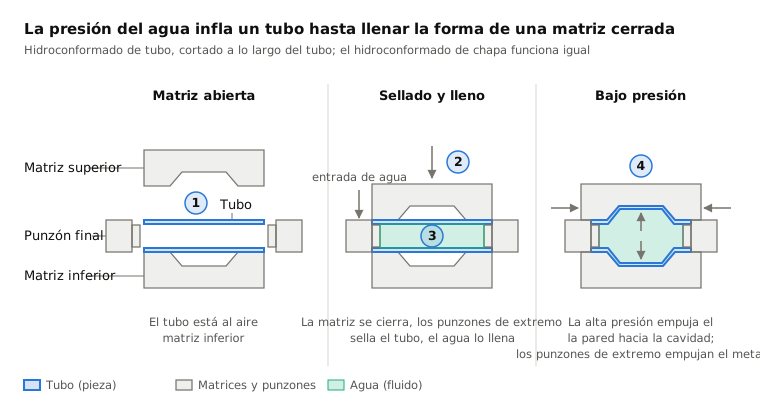
 4.5HidroconformadoLa presión de un fluido empuja un tubo o una chapa contra una matrizAbrir la lección
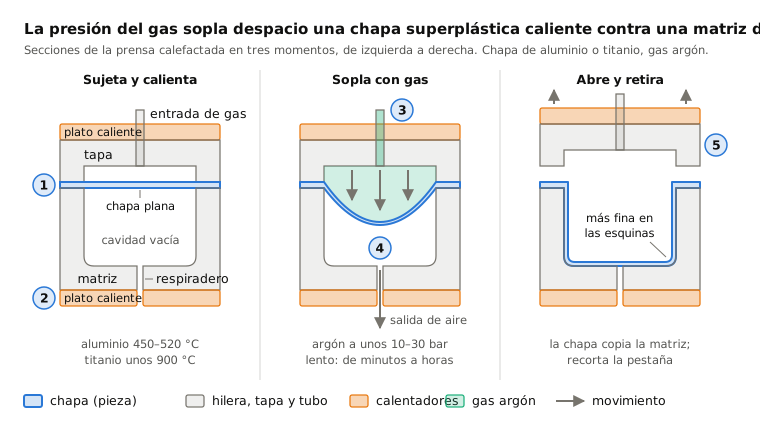
 4.7Conformado superplásticoGas caliente sopla una chapa superplástica contra una matrizAbrir la lección
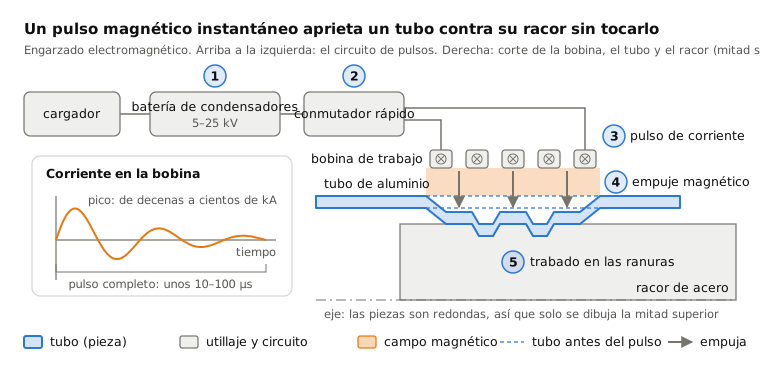
 4.8Conformado electromagnéticoUn pulso magnético lanza el metal contra una pieza, sin contactoAbrir la lección
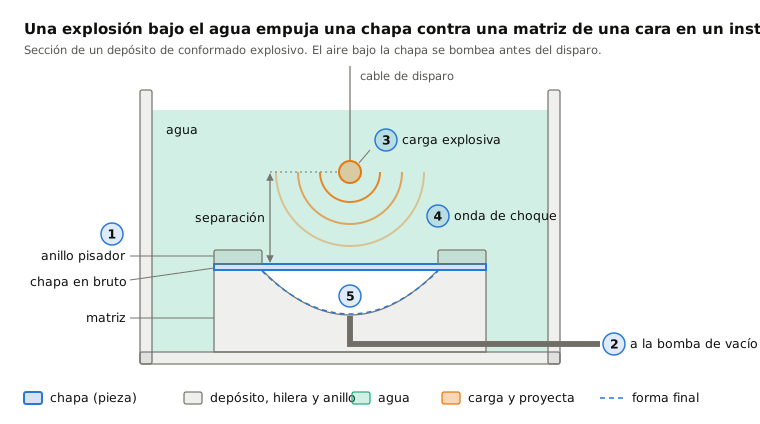
 4.9Conformado por explosiónUna explosión bajo el agua empuja la lámina contra una matrizAbrir la lección
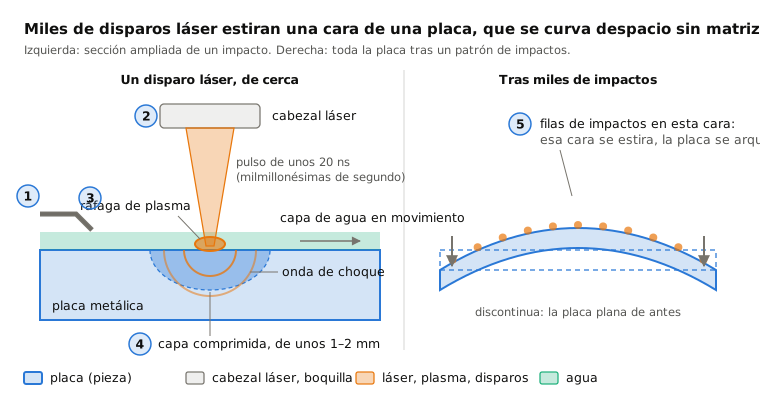
 4.10Conformado por granallado láserDisparos láser estiran una cara para que una placa se curveAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.