

Estampado y embutición profunda
Matrices acopladas cortan y prensan la chapa hasta darle forma, a menudo en un segundo
La estampación da forma a la chapa metálica entre matrices acopladas en una prensa, una pieza por golpe. La embutición profunda es la operación de estampación que estira una pieza plana en bruto hacia una matriz para hacer una pieza hueca sin costuras. Latas de bebida, fregaderos de cocina, cuerpos de pilas y paneles de carrocería de coche se embuten así.
Estampado y embutición profunda en un minuto, por MecMade
Cómo funciona
Carga la pieza en bruto. Una pieza plana en bruto (un trozo cortado de chapa, aquí un disco) se coloca sobre la matriz, un bloque con un agujero de borde redondeado. Ese borde redondeado se llama radio de matriz.
Sujeta el borde. El pisador, un anillo alrededor del punzón, presiona el borde con una fuerza controlada. Con muy poca fuerza el borde se arruga; con demasiada, la pared se rasga.
Embute. El punzón empuja el centro hacia el agujero. El borde se desliza hacia dentro bajo el pisador y se curva sobre el radio de matriz para convertirse en la pared.
Expulsa y recorta. El punzón y el pisador suben, un expulsor saca el vaso y se recorta el borde irregular. Las piezas más profundas se embuten de nuevo en etapas posteriores (reembutidos), cada una más estrecha y más profunda.
En la estampación de gran volumen, una matriz progresiva hace varias operaciones en estaciones a lo largo de una banda de bobina: corte, perforado (hacer agujeros), plegado y embutición. La banda avanza una estación por golpe, así que en cada golpe cae una pieza terminada.
Datos clave
- Materiales
- Chapa dúctil: acero de bajo carbono e inoxidable, aluminio, cobre, latón; normalmente de unos 0,2 a 6 mm de espesor
- Piezas típicas
- Latas, vasos, fregaderos, baterías de cocina, depósitos de combustible, paneles de carrocería, cuerpos de pilas, soportes
- Tamaño de pieza
- De carcasas de unos pocos milímetros a paneles laterales de carrocería de unos metros de largo
- Precisión
- Unos ±0,1 mm en piezas pequeñas; más holgada en paneles grandes
- Acabado superficial
- Lisa, cercana al acabado de la propia chapa; suficiente para paneles de coche pintados
- Tamaño de lote adecuado
- Gran volumen: de miles a millones de piezas, porque las matrices solo compensan a escala
- Coste de utillaje y máquina
- Matrices desde unos 10.000 $ para piezas pequeñas y sencillas hasta más de 1 millón de $ para un juego de matrices de carrocería; prensas desde unos 100.000 $ hasta muchos millones para una línea de paneles de coche
- Velocidad
- Una pieza por golpe: los paneles grandes de coche, unos 10 a 15 por minuto; las piezas pequeñas en matrices progresivas, de decenas a cientos por minuto
Ventajas y límites
Ventajas
- Muy rápido y barato por pieza en grandes volúmenes
- Piezas huecas sin costuras y estancas, sin soldaduras
- Piezas resistentes y ligeras; el metal se endurece al trabajarlo
- Muy repetible de una pieza a otra
Límites
- Las matrices son caras y tardan de semanas a meses en construirse y ponerse a punto
- La profundidad por etapa es limitada: la pieza en bruto solo puede ser de unas dos veces el diámetro del punzón
- Defectos que controlar: arrugas en el borde, desgarros cerca de la esquina del punzón, un borde ondulado
- Un cambio de diseño supone matrices nuevas o retocadas
Dónde se usa
- AutomociónPuertas, capós, techos, aletas, depósitos de combustible, cárteres de aceite
- EnvasadoLatas de bebida y de comida, latas de aerosol, tapones de botella
- Cocina y electrodomésticosFregaderos, ollas, sartenes, carcasas de electrodomésticos
- Electrónica y bateríasCuerpos cilíndricos de pilas, carcasas de conectores, cápsulas de blindaje
- DefensaVainas de cartuchos
Cómo reconocerlo
- Formas huecas sin costuras, como latas, vasos y fregaderos, sin cordón de soldadura.
- Esquinas redondeadas interiores y exteriores en el fondo, copiadas de los radios del punzón y de la matriz.
- Un borde limpio y recortado en la abertura, a menudo enrollado o doblado.
- Tenues arañazos verticales en la pared exterior, por donde el metal se deslizó sobre la matriz.
Compáralo con
Míralo
Toledo Metal Spinning · Una visión general para principiantes de la estampación por embutición profunda
Hubert Stüken GmbH & Co. KG · Cómo se embute una pieza en varias etapas, explicado por un fabricante
Gut Metallumformung AG · Embutición profunda real de un vaso en una prensa
ANDRITZ Schuler · Una línea de prensas de carrocerías con robots que mueven paneles entre matrices
Ver fotos reales
- Wikipedia: Embutición profunda — esquemas del proceso y una línea de embutición profunda
- Wikipedia: Estampación (metalurgia) — visión general de las operaciones de estampación
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- Las matrices acopladas dan forma a la chapa en un golpe de prensa; la embutición profunda estira una pieza plana en bruto hasta formar un vaso sin costuras.
- El pisador evita que el borde se arrugue mientras se desliza hacia dentro.
- Las matrices son caras, así que la estampación compensa con grandes volúmenes.
Más en Conformado de chapa y tubo
Los 100 procesos
 4.1Plegado de chapaUna plegadora dobla la chapa a lo largo de líneas rectasAbrir la lección
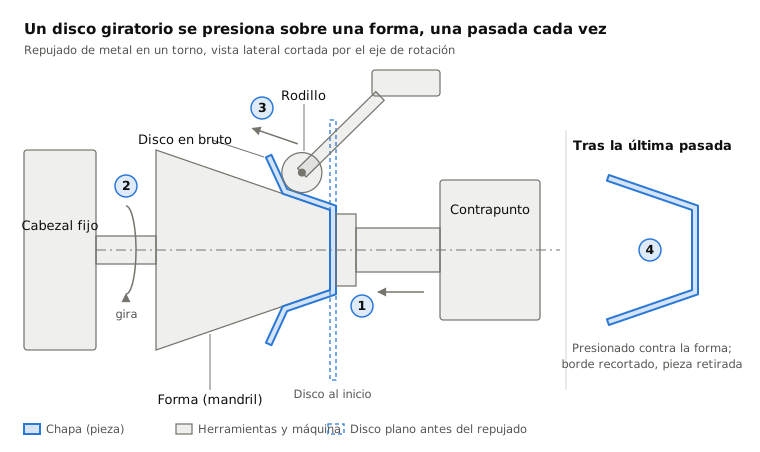
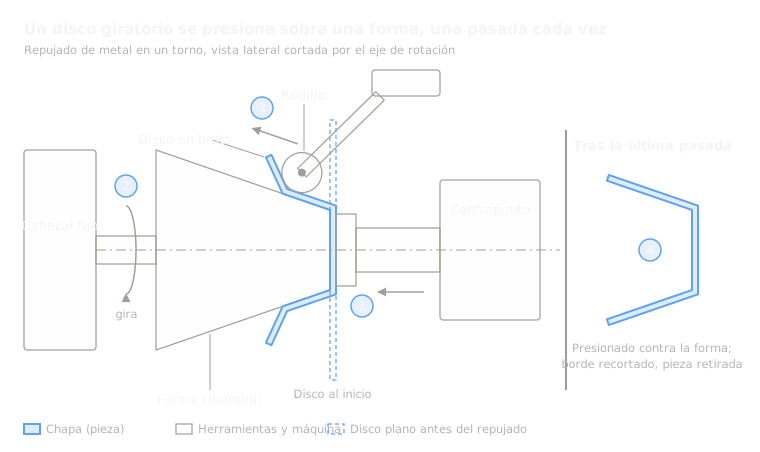 4.3Repujado en tornoUn rodillo presiona un disco giratorio sobre una formaAbrir la lección
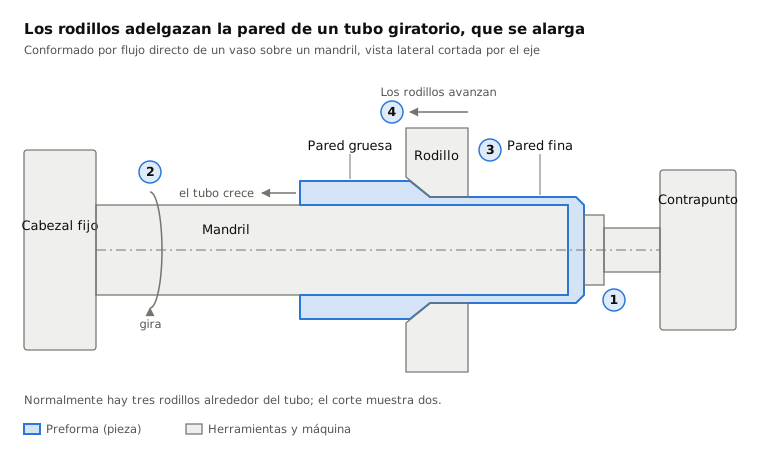
 4.4Conformado por flujo (flow forming)Unos rodillos estiran un tubo giratorio sobre un mandril, haciéndolo más fino y largoAbrir la lección
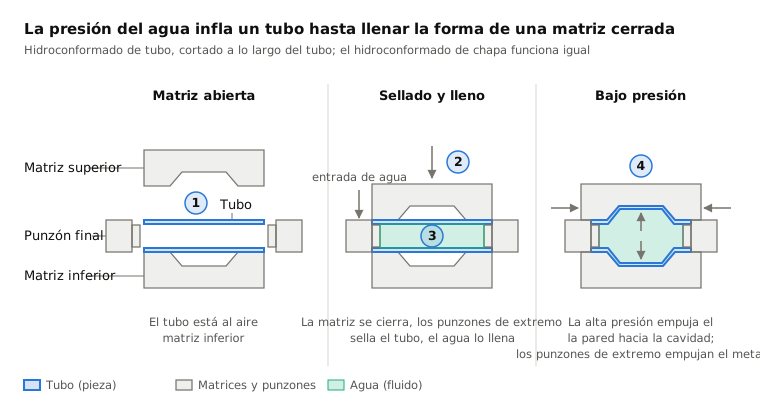
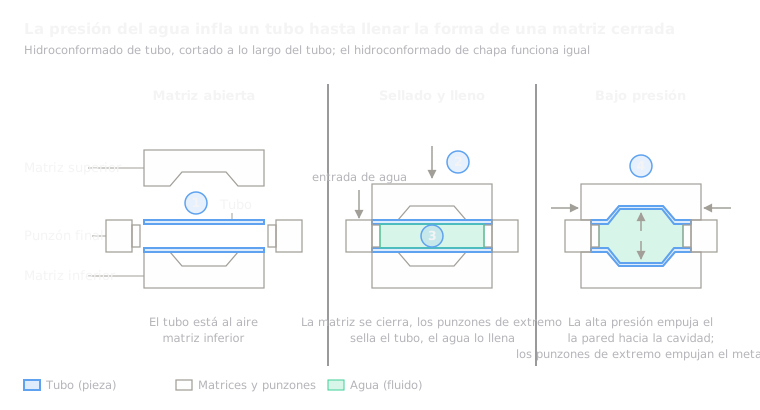 4.5HidroconformadoLa presión de un fluido empuja un tubo o una chapa contra una matrizAbrir la lección
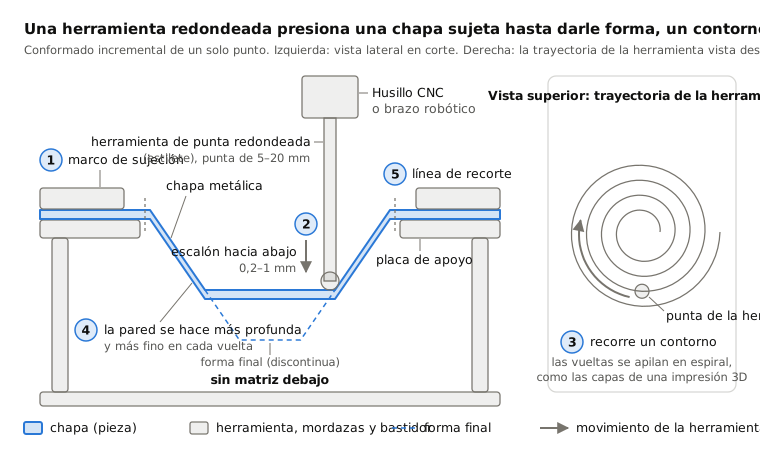
 4.6Conformado incremental de chapaUna herramienta redonda recorre contornos en una chapa sujeta, sin matrizAbrir la lección
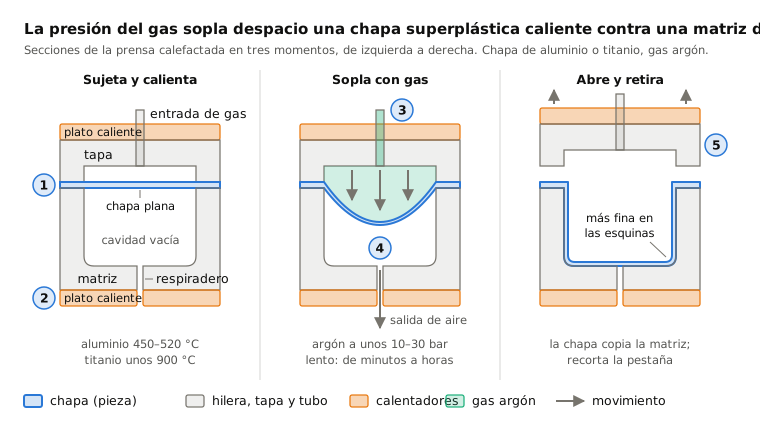
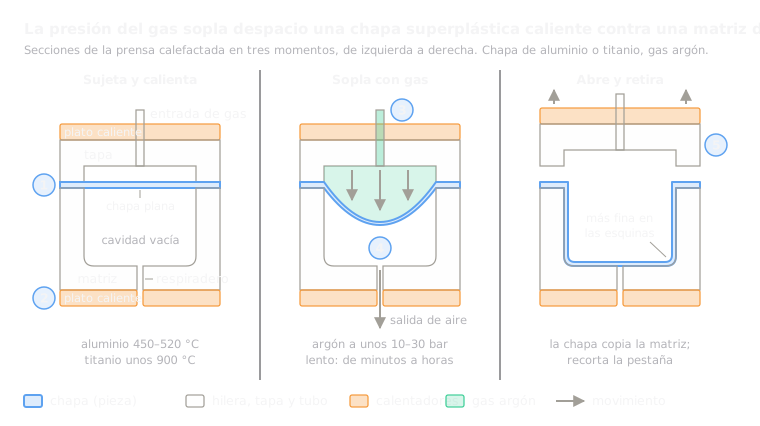 4.7Conformado superplásticoGas caliente sopla una chapa superplástica contra una matrizAbrir la lección
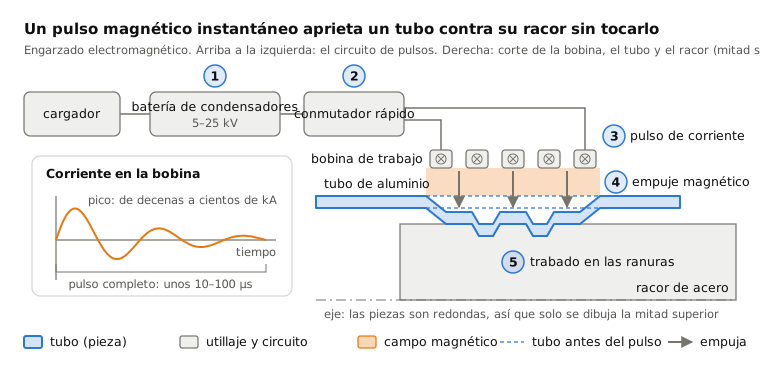
 4.8Conformado electromagnéticoUn pulso magnético lanza el metal contra una pieza, sin contactoAbrir la lección
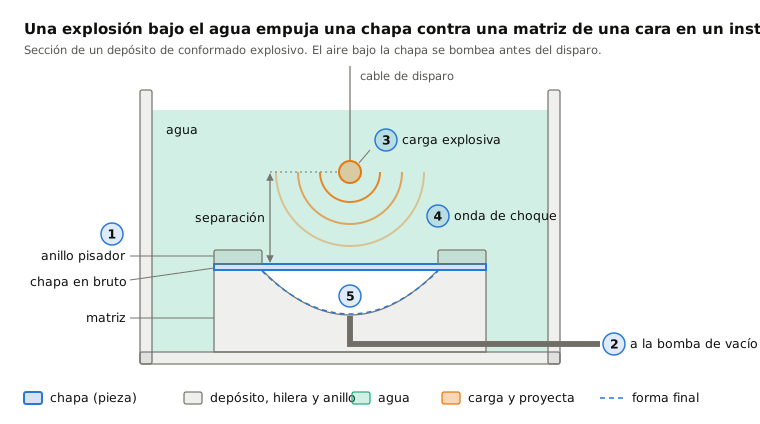
 4.9Conformado por explosiónUna explosión bajo el agua empuja la lámina contra una matrizAbrir la lección
 4.10Conformado por granallado láserDisparos láser estiran una cara para que una placa se curveAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.