

Conformado superplástico
Gas caliente sopla una chapa superplástica contra una matriz
El conformado superplástico (SPF) calienta una chapa especial de grano fino hasta que puede estirarse varias veces su longitud, como un chicle caliente. Luego la presión de un gas la sopla despacio contra una matriz de una sola cara (un molde de acero con forma). Convierte una sola chapa en paneles profundos y complejos, como puertas de avión y carrocerías de deportivos, que de otro modo necesitarían muchas piezas.
Cómo funciona
Sujeta la chapa. Una chapa plana de aleación superplástica se coloca sobre una matriz con una cavidad (el hueco con la forma de la pieza). Una tapa sellada presiona su borde y crea un cierre hermético al gas.
Calienta todo. Unos platos calefactados (placas de prensa calientes) llevan la matriz y la chapa a la temperatura de conformado: unos 450–520 °C para el aluminio 5083, unos 900 °C para el titanio Ti-6Al-4V.
Sopla gas. El argón (un gas inerte que evita que el metal caliente reaccione con el aire) entra por encima de la chapa a baja presión, normalmente de unos 10–30 bar.
Deja que se estire despacio. La chapa se abomba como una pompa de jabón mientras el aire de debajo escapa por los respiraderos. La presión sube poco a poco, así que el metal se estira despacio, durante minutos u horas, sin rasgarse. Sus diminutos granos (los cristales que forman un metal) se deslizan unos sobre otros y permiten estiramientos de varios cientos por ciento.
Llena la matriz y abre. La chapa alcanza las paredes de la cavidad y llega a las esquinas en último lugar, así que las esquinas quedan más delgadas. La prensa se abre, se saca la pieza caliente y se recorta su pestaña (el borde sujeto).
Datos clave
- Materiales
- Aleaciones superplásticas de grano fino: titanio Ti-6Al-4V, aluminio 5083 y algunas aleaciones de aluminio-litio, algunos aceros inoxidables
- Piezas típicas
- Puertas, paneles de acceso y conductos de avión, paneles de carrocería de coches de baja producción, estructuras huecas rigidizadas
- Tamaño de pieza
- De pequeños soportes a paneles de unos pocos metros de largo
- Precisión
- Próxima a la forma de la matriz, normalmente unas décimas de milímetro en el lado de la matriz, con casi nada de recuperación elástica (rebote elástico)
- Acabado superficial
- Lisa en el lado de la matriz; el titanio necesita limpieza para eliminar una piel superficial dura y rica en oxígeno
- Tamaño de lote adecuado
- Series pequeñas y medias: de cientos a unos pocos miles de piezas al año
- Coste de utillaje y máquina
- Una sola matriz, de acero resistente al calor o de cerámica, más barata que las matrices de estampación acopladas; la prensa calefactada es una gran inversión
- Velocidad
- Lento: de unos 15 minutos a unas pocas horas por pieza, más rápido en aluminio que en titanio
Ventajas y límites
Ventajas
- Formas profundas y complejas de una sola pieza, que sustituyen conjuntos de muchas piezas
- Solo hace falta una matriz, así que el utillaje cuesta menos
- Casi sin recuperación elástica, así que las formas son precisas
- Con la soldadura por difusión (chapas unidas bajo calor y presión), fabrica estructuras huecas rigidizadas
Límites
- Ciclos lentos: de minutos a horas por pieza
- Necesita aleaciones especiales de grano fino, más caras
- Espesor desigual: las esquinas y las cavidades profundas se adelgazan
- Proceso caliente y con alto consumo de energía; el titanio necesita gas protector y limpieza de la superficie
Dónde se usa
- Estructuras aeronáuticasPuertas, paneles de acceso y conductos de titanio y de aluminio
- Motores a reacciónÁlabes de ventilador de titanio huecos, fabricados combinando el SPF con la soldadura por difusión
- AutomociónPaneles de carrocería de aluminio para coches deportivos y de lujo de baja producción
- ArquitecturaPaneles curvos de aluminio para fachadas y revestimientos
Cómo reconocerlo
- Formas profundas, lisas y de bordes suaves hechas de una sola chapa, sin soldaduras ni costuras.
- Un lado nítido y liso (el lado de la matriz); el otro lado muestra detalles más suaves y redondeados.
- Espesor variable: más fino en las esquinas y en las cavidades profundas, visible en un borde cortado.
- Embute más profundo de lo que podría una prensa normal, siempre con radios generosos.
Compáralo con
Míralo
superformusa · El método básico: el gas sopla la chapa caliente dentro de una cavidad de matriz hembra
superformusa · Una variante: la chapa se sopla primero hasta formar una burbuja y luego se conforma sobre una herramienta macho
superformuk · Paneles reales de carrocería saliendo de producción
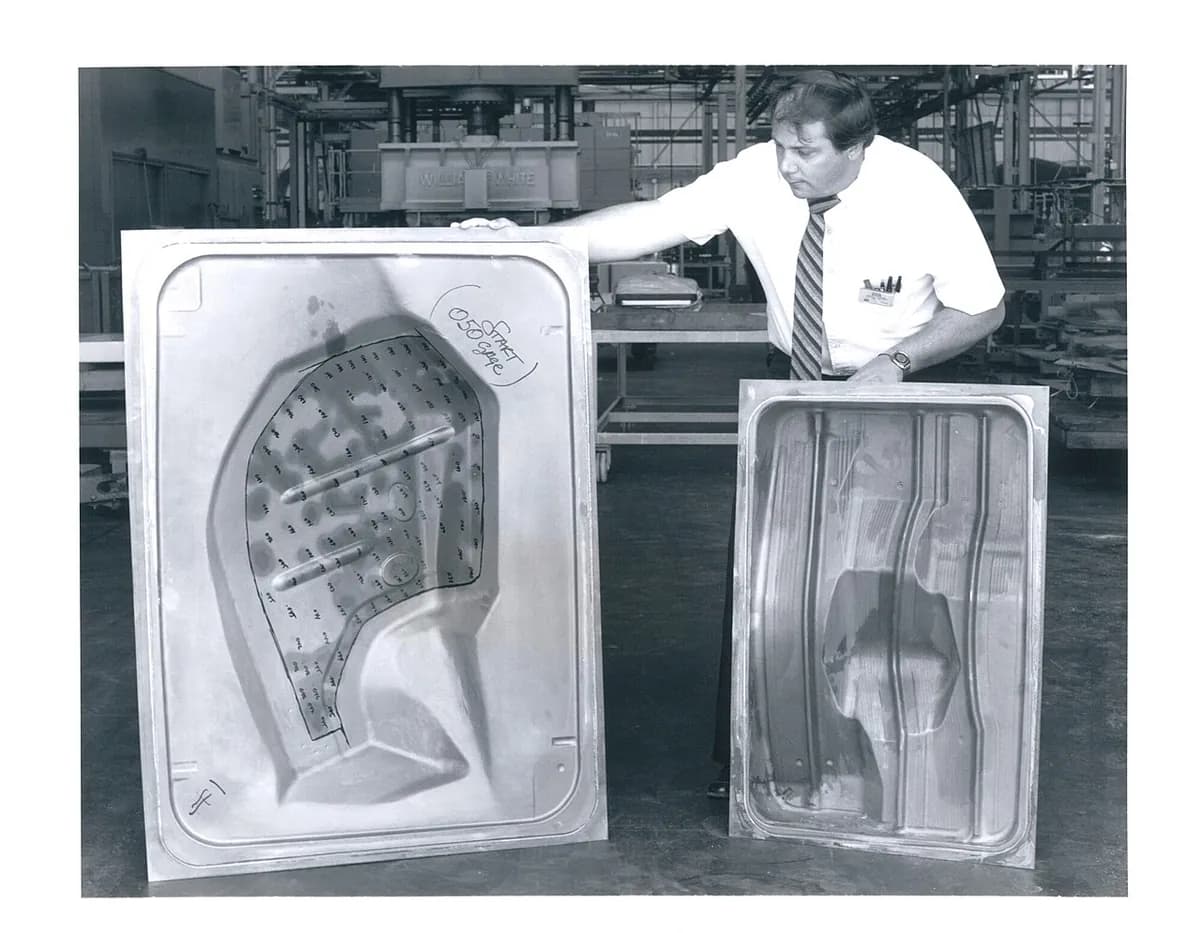
David Kirkham · Imágenes de taller de una pieza conformada saliendo de la prensa caliente
Ver fotos reales
- Wikipedia: Conformado superplástico — principio, temperaturas y ejemplos aeronáuticos; sobre todo texto
- Wikipedia: Superplasticidad — la ciencia de materiales detrás del estiramiento extremo
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- Las aleaciones superplásticas se estiran varios cientos por ciento cuando están calientes y se tiran despacio.
- La presión del gas empuja la chapa contra una sola matriz de una cara, así que el utillaje sigue siendo sencillo.
- Ideal para paneles profundos y complejos de una sola pieza; el precio son los ciclos lentos y las esquinas delgadas.
Más en Conformado de chapa y tubo
Los 100 procesos
 4.1Plegado de chapaUna plegadora dobla la chapa a lo largo de líneas rectasAbrir la lección
 4.2ShortEstampado y embutición profundaMatrices acopladas cortan y prensan la chapa hasta darle forma, a menudo en un segundoAbrir la lección
 4.3Repujado en tornoUn rodillo presiona un disco giratorio sobre una formaAbrir la lección
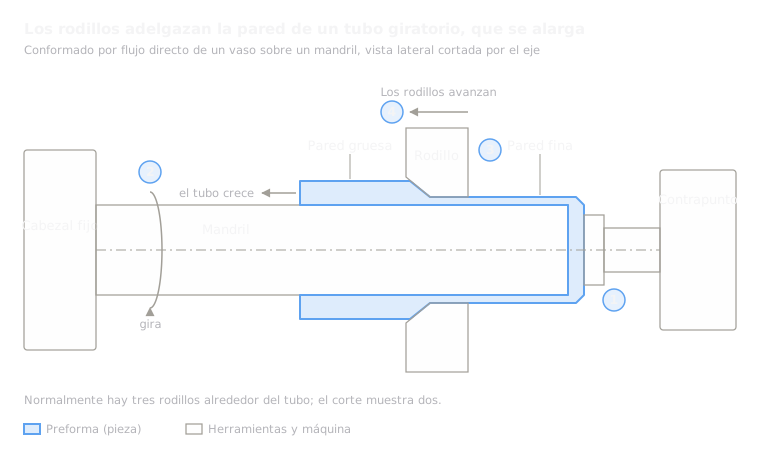 4.4Conformado por flujo (flow forming)Unos rodillos estiran un tubo giratorio sobre un mandril, haciéndolo más fino y largoAbrir la lección
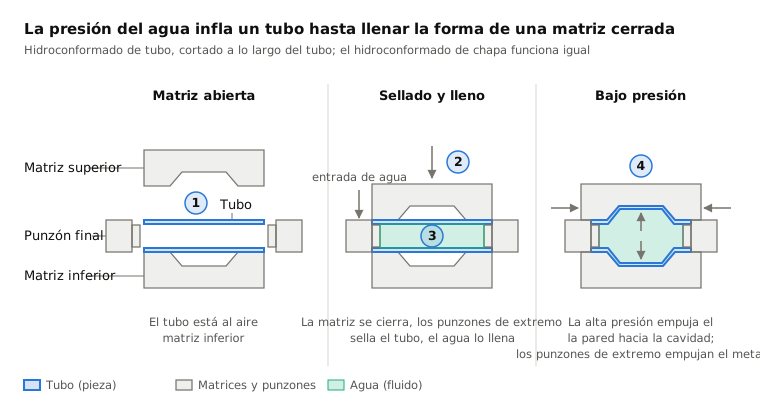
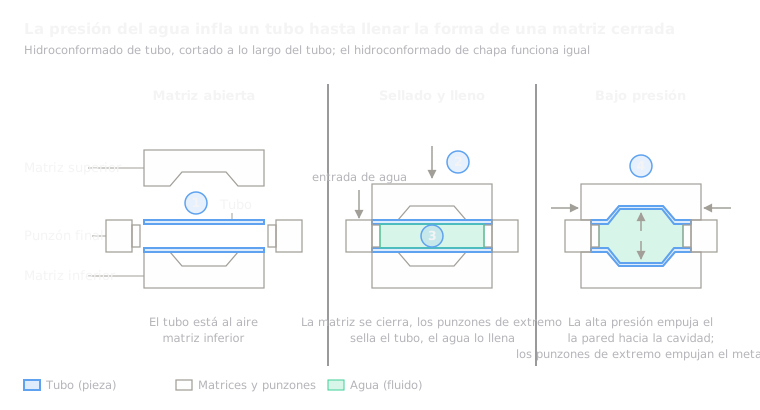 4.5HidroconformadoLa presión de un fluido empuja un tubo o una chapa contra una matrizAbrir la lección
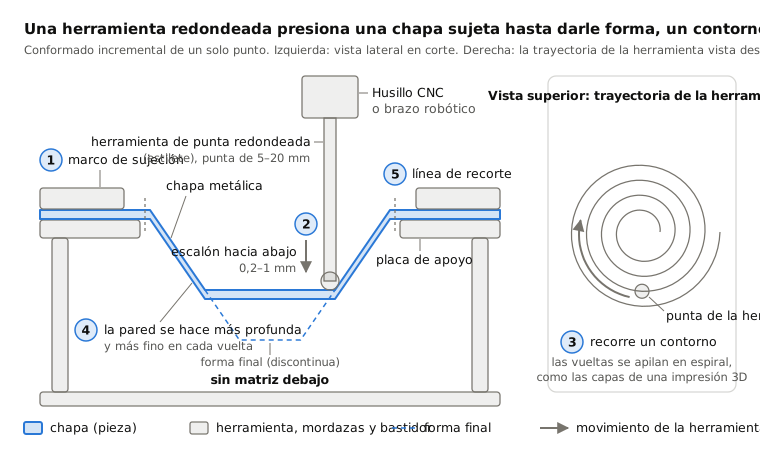
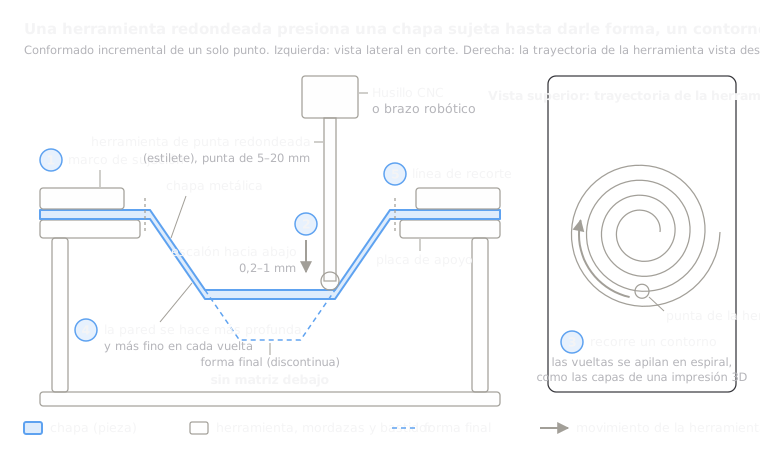 4.6Conformado incremental de chapaUna herramienta redonda recorre contornos en una chapa sujeta, sin matrizAbrir la lección
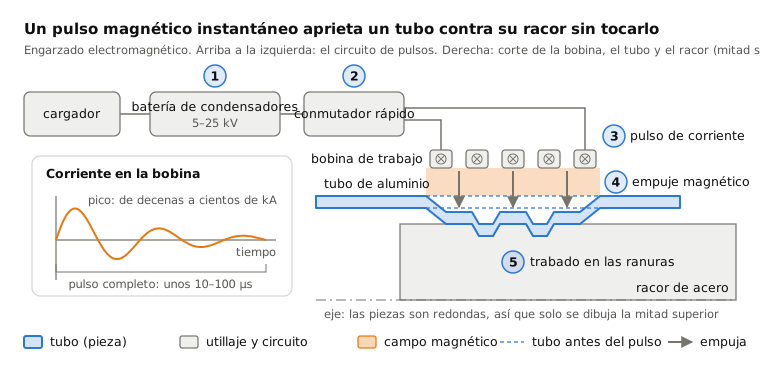
 4.8Conformado electromagnéticoUn pulso magnético lanza el metal contra una pieza, sin contactoAbrir la lección
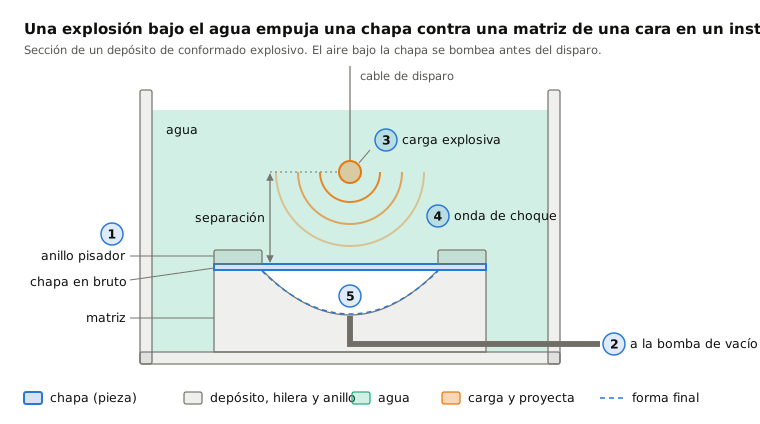
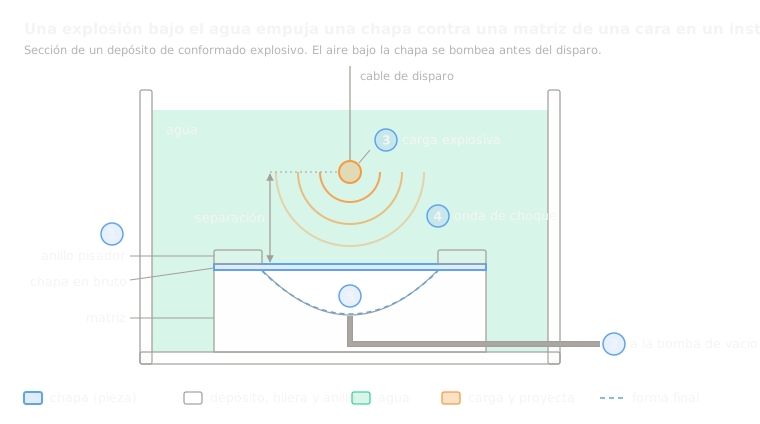 4.9Conformado por explosiónUna explosión bajo el agua empuja la lámina contra una matrizAbrir la lección
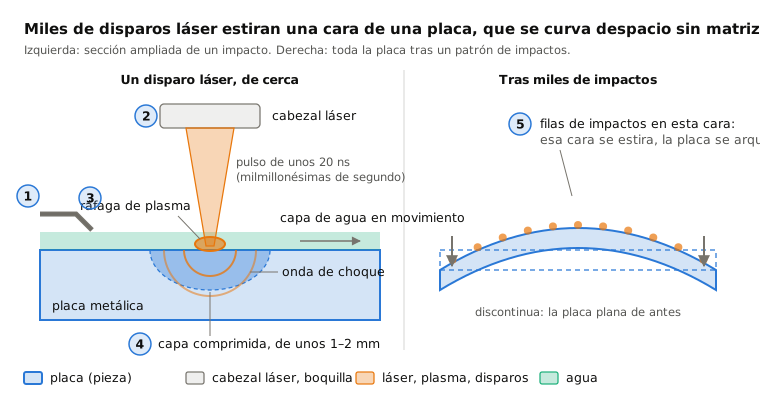
 4.10Conformado por granallado láserDisparos láser estiran una cara para que una placa se curveAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.