

Conformado de chapa y tubo
El conformado de chapa y tubo convierte chapa plana fina o tubo en formas 3D sin eliminar material. Todos los procesos de este capítulo doblan o estiran el metal más allá de su límite elástico, así que conserva la nueva forma; se diferencian en lo que empuja: una prensa y una matriz, un rodillo giratorio, un fluido, un gas, un pulso magnético, una explosión o un láser.
La idea principal
Piensa en plegar y estirar una hoja de papel de aluminio sobre un cuenco. La chapa metálica se comporta igual, solo que necesita mucha más fuerza. El espesor se mantiene más o menos igual, así que de una pieza plana en bruto sale una carcasa o un tubo ligero y resistente con poco desperdicio. La elección del proceso depende sobre todo de lo profunda y compleja que sea la forma, de cuántas piezas necesites y de cuánto puedas gastar en utillaje.
Los 10 procesos de este capítulo
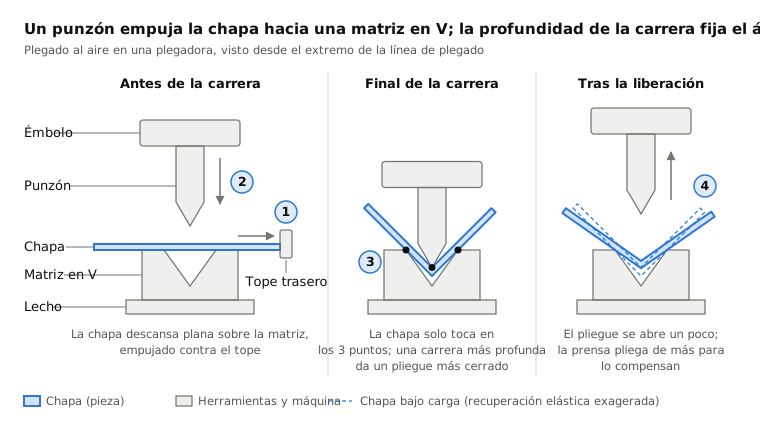
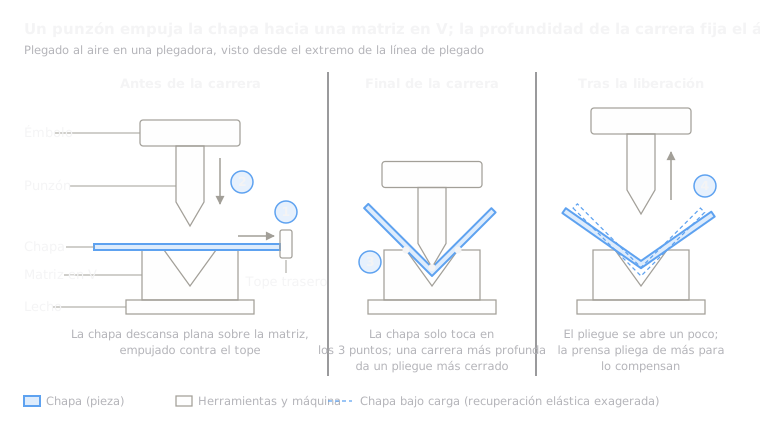 4.1Plegado de chapaUna plegadora dobla la chapa a lo largo de líneas rectasAbrir la lección
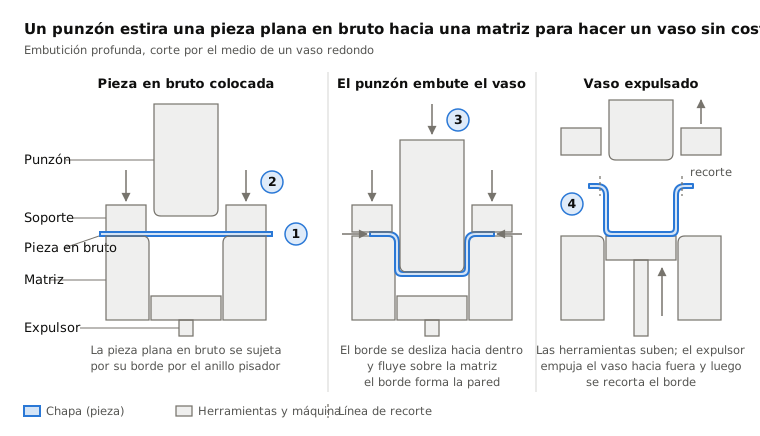
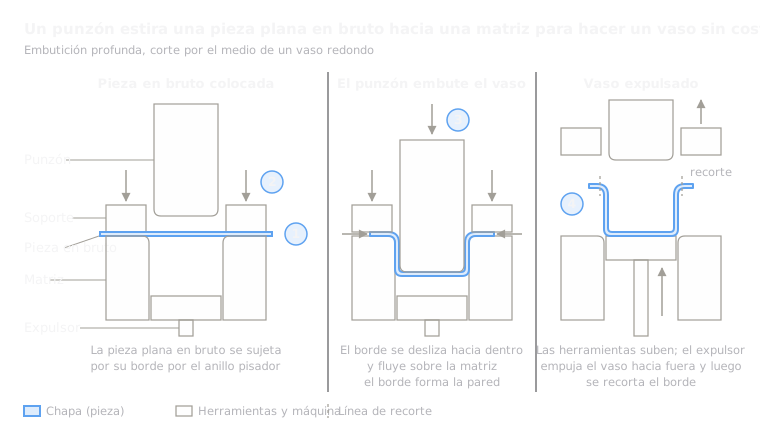 4.2ShortEstampado y embutición profundaMatrices acopladas cortan y prensan la chapa hasta darle forma, a menudo en un segundoAbrir la lección
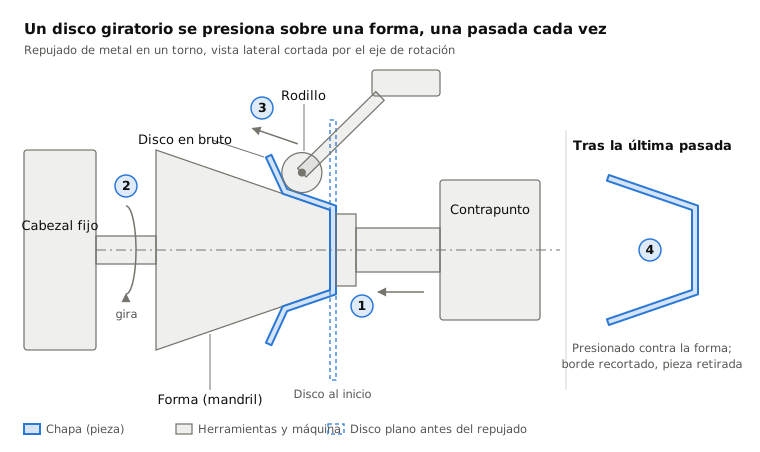
 4.3Repujado en tornoUn rodillo presiona un disco giratorio sobre una formaAbrir la lección
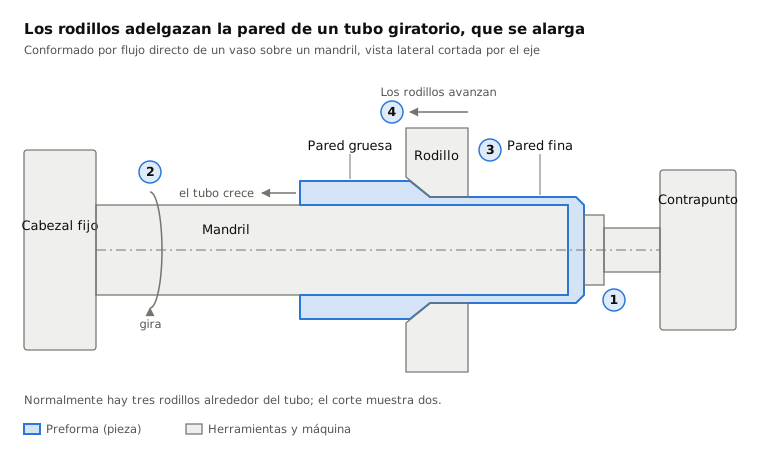
 4.4Conformado por flujo (flow forming)Unos rodillos estiran un tubo giratorio sobre un mandril, haciéndolo más fino y largoAbrir la lección
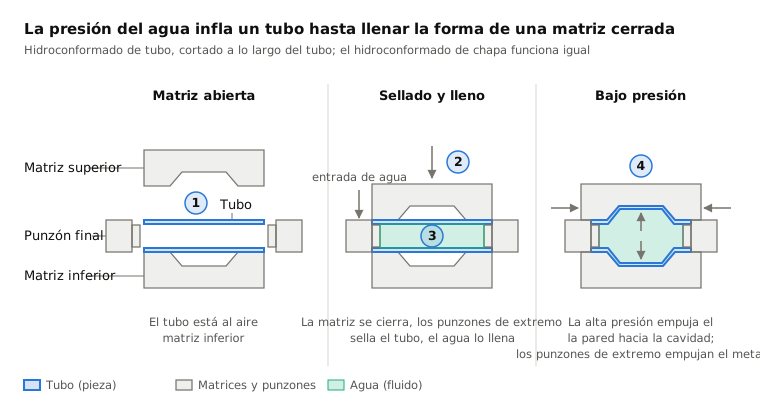
 4.5HidroconformadoLa presión de un fluido empuja un tubo o una chapa contra una matrizAbrir la lección
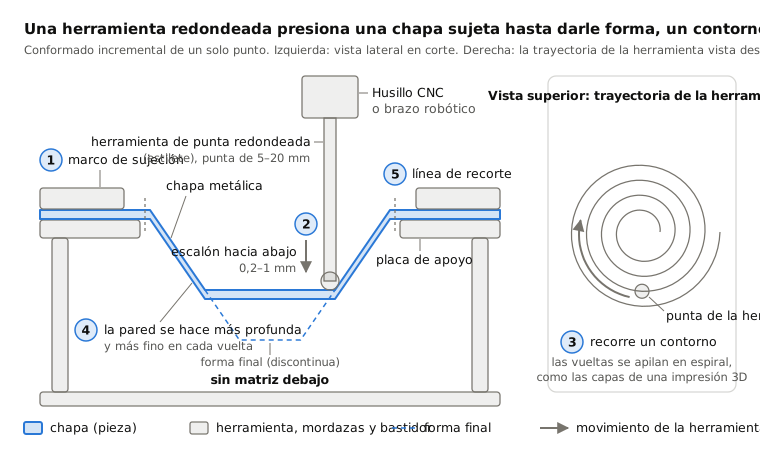
 4.6Conformado incremental de chapaUna herramienta redonda recorre contornos en una chapa sujeta, sin matrizAbrir la lección
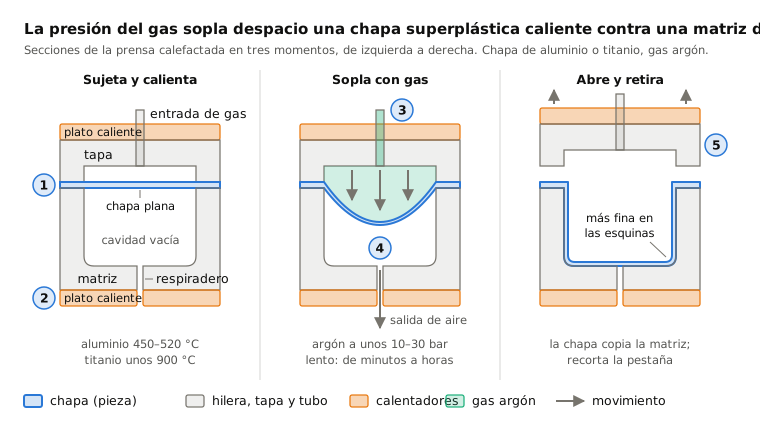
 4.7Conformado superplásticoGas caliente sopla una chapa superplástica contra una matrizAbrir la lección
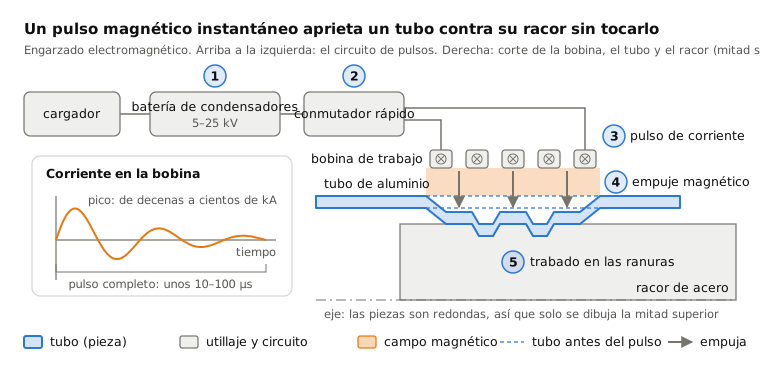
 4.8Conformado electromagnéticoUn pulso magnético lanza el metal contra una pieza, sin contactoAbrir la lección
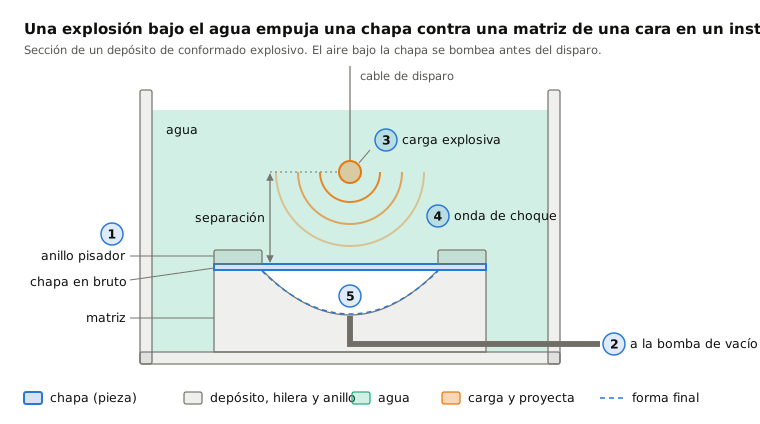
 4.9Conformado por explosiónUna explosión bajo el agua empuja la lámina contra una matrizAbrir la lección
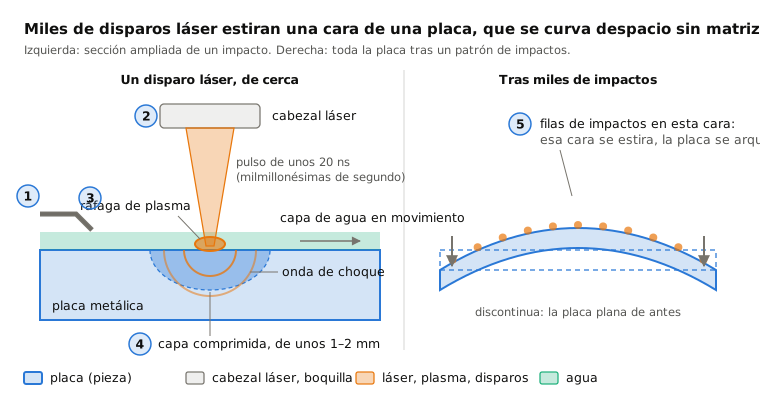
 4.10Conformado por granallado láserDisparos láser estiran una cara para que una placa se curveAbrir la lección
Cara a cara
| Proceso | En una línea | Ideal para | Tamaño de serie | Precisión |
|---|---|---|---|---|
| 4.1Plegado de chapa | Una plegadora dobla la chapa a lo largo de líneas rectas | Soportes, cajas, envolventes | De piezas únicas a producción en masa | Unos ±0,1–0,5 mm, ángulos de unos ±0,5° |
| 4.2Estampado y embutición profunda | Matrices acopladas cortan y prensan la chapa hasta darle forma, a menudo en un segundo | Paneles de coche, latas, fregaderos | Producción en masa | Unos ±0,05–0,2 mm |
| 4.3Repujado en torno | Un rodillo presiona un disco giratorio sobre una forma | Piezas redondas: pantallas de lámpara, cúpulas, baterías de cocina | De piezas únicas a series medias | Unos ±0,1–0,5 mm |
| 4.4Conformado por flujo (flow forming) | Unos rodillos estiran un tubo giratorio sobre un mandril, haciéndolo más fino y largo | Tubos y cilindros precisos de paredes finas | Series de medias a altas | Unos ±0,05–0,1 mm |
| 4.5Hidroconformado | La presión de un fluido empuja un tubo o una chapa contra una matriz | Tubos de bastidores de coche, piezas de escape, paneles complejos | Series de medias a altas | Unos ±0,1–0,3 mm |
| 4.6Conformado incremental de chapa | Una herramienta redonda recorre contornos en una chapa sujeta, sin matriz | Prototipos y piezas a medida | De piezas únicas a unos pocos cientos | Unos ±0,5–1 mm |
| 4.7Conformado superplástico | Gas caliente sopla una chapa superplástica contra una matriz | Paneles aeroespaciales y de coche profundos y complejos | De cientos a unos pocos miles al año | Unas pocas décimas de mm |
| 4.8Conformado electromagnético | Un pulso magnético lanza el metal contra una pieza, sin contacto | Tubos y uniones crimpados, aluminio y cobre | Series de medias a altas | A menudo unos ±0,1 mm |
| 4.9Conformado por explosión | Una explosión bajo el agua empuja la lámina contra una matriz | Cúpulas y paneles muy grandes | Prototipos, series muy pequeñas | Buen ajuste a la matriz; recortado después |
| 4.10Conformado por granallado láser | Disparos láser estiran una cara para que una placa se curve | Paneles aeroespaciales gruesos de curvatura suave, enderezado | Series pequeñas | Unas pocas décimas de mm tras la corrección |
Las cifras de precisión son órdenes de magnitud típicos; cada lección da los detalles.
Cómo elegir dentro de esta familia
- Pliegues sencillos en chapa: plegado; muchas piezas idénticas: estampación y embutición profunda.
- Piezas redondas: repujado para unas pocas, conformado por flujo para paredes finas precisas, estampación para cantidades enormes.
- Tubos con formas complejas: hidroconformado; tubos unidos a racores: conformado electromagnético.
- Pocas piezas y sin presupuesto para matrices: conformado incremental de chapa, o conformado por peening láser para curvas suaves en plancha gruesa.
- Piezas profundas, complejas o muy grandes en pocas unidades: conformado superplástico, o conformado explosivo para las más grandes y duras.
Palabras clave
- Pieza en bruto
- la pieza plana de chapa a partir de la cual se conforma una pieza.
- Matriz
- una herramienta templada y con forma que da su forma a la pieza.
- Recuperación elástica
- el pequeño retorno elástico del metal hacia su forma anterior tras el conformado.
- Pestaña
- el borde plano que rodea una pieza conformada, a menudo recortado.
- Mandril
- una forma sobre la que se presiona el metal, o por encima de la que se aprieta.
- Conformabilidad
- hasta dónde puede estirarse un metal antes de adelgazar demasiado o agrietarse.
- Tensión residual
- tensión atrapada dentro del metal tras el conformado.
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.