

मेटल स्पिनिंग
रोलर फिरत्या चकतीला फॉर्मवर दाबतो
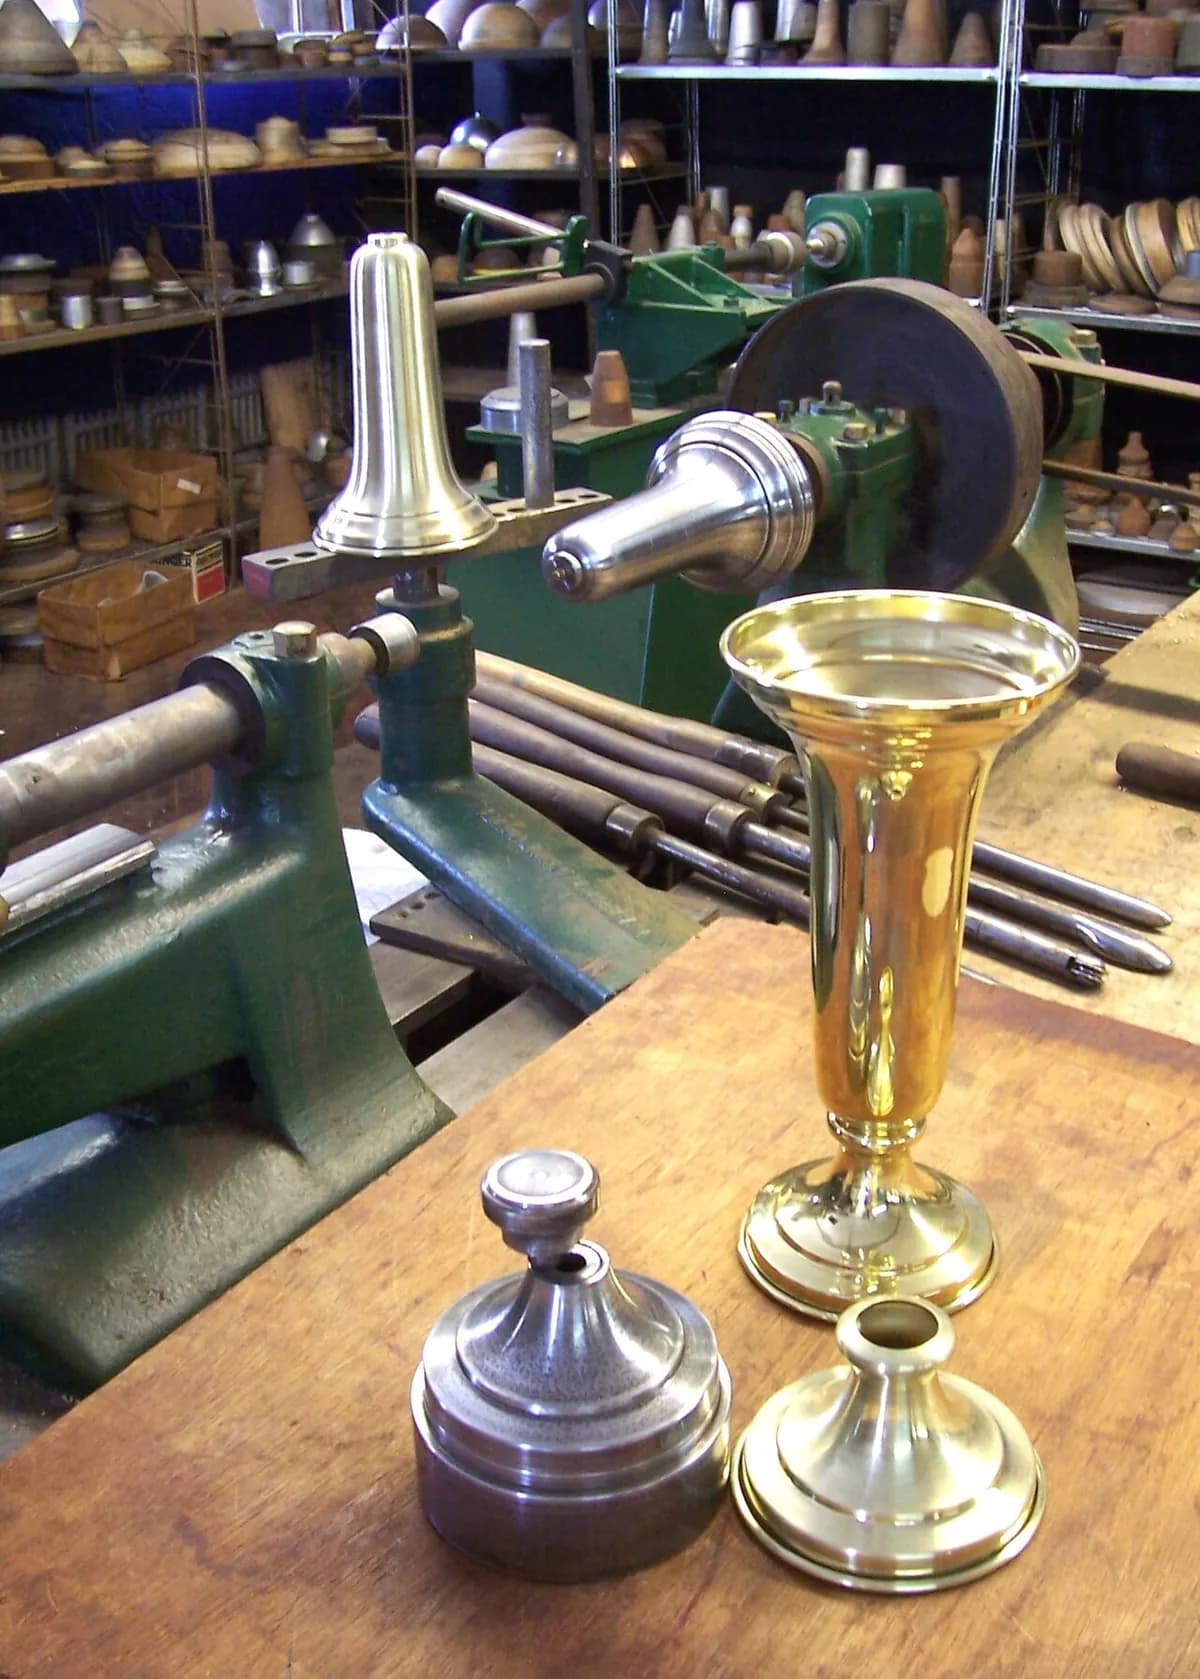
मेटल स्पिनिंग फिरत्या धातूच्या चकतीला फॉर्मवर दाबून गोल, पोकळ भागाचा आकार देते, काहीसे कुंभाराच्या चाकावर मातीला आकार देण्यासारखे. दिव्याचे शेड, स्टेनलेस स्टीलचे वाडगे, पितळी वाद्यांचे बेल आणि रॉकेटचे नोज कोन अशा प्रकारे बनवता येतात. टूलिंग स्वस्त असते, म्हणून ते प्रोटोटाइप आणि गोल भागांच्या लहान बॅचसाठी योग्य आहे.
हे कसे चालते
क्लॅम्प करा. सपाट चकती (ब्लँक) फॉर्म, मँड्रेल नावाचा घन आकार, आणि टेलस्टॉकवरील पॅड यांच्यामध्ये क्लॅम्प केली जाते. टेलस्टॉक म्हणजे लेथचा हलणारा टोकाचा आधार.
फिरवा. हेडस्टॉक मोटर फॉर्म, चकती आणि पॅड यांना एकत्र फिरवते, साधारणपणे प्रति मिनिट काही शेकडो ते काही हजार फेऱ्यांनी.
पासमध्ये दाबा. गोलसर रोलर, किंवा हाताने स्पिनिंगमध्ये लांब लिव्हर साधन, फिरत्या चकतीवर दाबते. ते धातूवरून पुन्हा पुन्हा फिरते आणि प्रत्येक पासमध्ये त्याला फॉर्मच्या थोडे जवळ ठेवते.
फिनिश करा आणि छाटा. शेवटचे पास धातू फॉर्मवर घट्ट दाबतात. खडबडीत कड छाटली जाते, अनेकदा त्याच मशीनवर, आणि भाग निघतो.
मुख्य तथ्ये
- साहित्य
- अॅल्युमिनियम, तांबे, पितळ, कमी-कार्बन आणि स्टेनलेस स्टील; तसेच टायटॅनियम आणि निकेल मिश्रधातू. साधारणपणे सुमारे 0.5 ते 6 mm जाड; जड CNC मशीन खूप जाड प्लेट स्पिन करतात
- सामान्य भाग
- कोन, घुमट, वाडगे, सिलिंडर, दिव्याचे रिफ्लेक्टर, टाक्यांची टोके, नोज कोन, वाद्यांचे बेल
- भागाचा आकार
- काही सेंटीमीटरपासून अनेक मीटर व्यास
- अचूकता
- आकार आणि हाताने की CNC (संगणक-नियंत्रित) स्पिनिंगने यानुसार सुमारे ±0.1 ते ±0.5 mm
- पृष्ठभागाची फिनिश
- गुळगुळीत, साधनाच्या अंधुक वर्तुळाकार रेषांसह ज्या अनेकदा पॉलिश करून काढल्या जातात
- कोणत्या बॅच आकारासाठी योग्य
- एकट्या वस्तूंपासून काही हजार भागांपर्यंत; CNC स्पिनिंग मोठ्या मालिकाही हाताळते
- टूलिंग आणि मशीनचा खर्च
- फॉर्म काही शेकडो ते काही हजार डॉलर, प्रोटोटाइपसाठी अनेकदा लाकूड किंवा प्लास्टिक; CNC स्पिनिंग मशीन शेकडो हजार डॉलर
- वेग
- हाताने प्रति भाग मिनिटे; CNC वर एका मिनिटापेक्षा कमी ते काही मिनिटे
ताकद आणि मर्यादा
बलस्थाने
- कमी टूलिंग खर्च; फॉर्म काही दिवसांत बनवता येतो
- वेल्डशिवाय शिवणरहित भाग
- डिझाइन बदलासाठी फक्त नवीन फॉर्म लागतो
- लहानपासून खूप मोठ्या व्यासापर्यंत चालते
मर्यादा
- फक्त गोल आकार (अक्षाभोवती सममित)
- जास्त संख्येत स्टॅम्पिंगपेक्षा प्रति भाग मंद
- हाताने स्पिनिंग कुशल स्पिनरवर अवलंबून असते
- भिंतीची जाडी थोडी बदलते; घट्ट सहनशीलतेसाठी CNC किंवा अतिरिक्त मशीनिंग लागते
कुठे वापरली जाते
- प्रकाशयोजनादिव्यांचे शेड आणि रिफ्लेक्टर
- स्वयंपाकघर आणि केटरिंगवाडगे, पातेली, नरसाळे, मिक्सिंग बाउल
- संगीतट्रम्पेट आणि इतर पितळी वाद्यांचे बेल
- एरोस्पेस आणि संरक्षणनोज कोन, इंजिन इनलेटच्या कडा, प्रेशर-वेसलचे घुमट
- उद्योग आणि HVACटाक्यांची टोके, हॉपर, पंख्यांची आवरणे, डक्टचे भाग
ओळखायची कशी
- गुळगुळीत, वाहत्या प्रोफाइलचा अगदी गोल भाग: कोन, घुमट किंवा वाडगा.
- रोलरने सोडलेली पृष्ठभागावरील बारीक एककेंद्री कडी किंवा अंधुक सर्पिल.
- तोंडाशी छाटलेली किंवा वळवलेली कड, आणि कधी कधी जिथे टेलस्टॉक पॅड दाबला तिथे लहान मध्यबिंदूची खूण.
- कुठेही शिवण किंवा वेल्ड नाही.
यांच्याशी तुलना
पाहा
James Thurman · मँड्रेलवर चकती स्पिन करण्याचा नवशिक्यांसाठी आढावा
EMS Metalworking Machinery · CNC स्पिनिंग मशीन कसे चालते आणि कोणते भाग बनवते
HANDY: HandymanClub.com · लिव्हर साधनाने वाडगा हाताने स्पिन करणे, जवळून
Metal Craft Spinning and Stamping Ltd. · CNC मशीनवर पास पासाने घडवलेला भाग
खरी छायाचित्रे पाहा
- विकिपीडिया: Metal spinning — स्पिनिंग लेथ, साधने आणि स्पिन केलेले भाग
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- रोलर फिरत्या चकतीला फॉर्मवर दाबतो, प्रत्येक पासमध्ये थोडे जास्त.
- ते कोनांपासून घुमट आणि वाडग्यांपर्यंत फक्त शिवणरहित गोल भाग बनवते.
- स्वस्त फॉर्ममुळे ते प्रोटोटाइप आणि लहान बॅचसाठी आदर्श आहे.
शीट आणि ट्यूब फॉर्मिंग मधील आणखी
सर्व 100 प्रक्रिया
 4.1शीट मेटल बेंडिंगप्रेस ब्रेक पत्र्याला सरळ रेषांत वाकवतोधडा उघडा
 4.2शॉर्टस्टॅम्पिंग आणि डीप ड्रॉइंगजुळणारे डाइज पत्रा कापतात आणि आकारात दाबतात, अनेकदा एका सेकंदातधडा उघडा
 4.4फ्लो फॉर्मिंगरोलर मँड्रेलवर फिरत्या नळीला अधिक पातळ आणि लांब ताणतातधडा उघडा
 4.5हायड्रोफॉर्मिंगद्रवाचा दाब नळी किंवा पत्रा डायमध्ये ढकलतोधडा उघडा
 4.6इन्क्रिमेंटल शीट फॉर्मिंगगोल साधन क्लॅम्प केलेल्या पत्र्यावर आकृतिबंध रेखाटते, डायशिवायधडा उघडा
 4.7सुपरप्लास्टिक फॉर्मिंगगरम वायू सुपरप्लास्टिक शीटला एका डायमध्ये फुगवतोधडा उघडा
 4.8इलेक्ट्रोमॅग्नेटिक फॉर्मिंगचुंबकीय स्पंद स्पर्शाशिवाय धातू फिटिंगवर फेकतोधडा उघडा
 4.9एक्स्प्लोसिव्ह फॉर्मिंगपाण्याखालील स्फोट शीट एका डायमध्ये ढकलतोधडा उघडा
 4.10लेझर पीन फॉर्मिंगलेझर शॉट एका पृष्ठभागाला ताणतात, म्हणून प्लेट वाकतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.