

सुपरप्लास्टिक फॉर्मिंग
गरम वायू सुपरप्लास्टिक शीटला एका डायमध्ये फुगवतो
सुपरप्लास्टिक फॉर्मिंग (SPF) एका विशेष बारीक दाण्यांच्या शीटला इतके गरम करते की ते आपल्या लांबीच्या अनेक पटींनी ताणले जाऊ शकते, कोमट बबलगमसारखे. नंतर वायूचा दाब त्याला हळूहळू एका एकतर्फी डायमध्ये (आकार दिलेला स्टीलचा मोल्ड) फुगवतो. त्यामुळे एका शीटमधून खोल, गुंतागुंतीचे पॅनेल बनतात, जसे विमानाचे दरवाजे आणि स्पोर्ट्स कारची बॉडी, जे अन्यथा अनेक तुकड्यांनी बनवावे लागले असते.
हे कसे चालते
शीट क्लॅम्प करा. सुपरप्लास्टिक मिश्रधातूची सपाट शीट पोकळी (पार्टचा पोकळ आकार) असलेल्या डायवर ठेवली जाते. एक बंद झाकण तिच्या कडेवर दाबले जाते आणि वायूरोधी सील तयार करते.
सर्वकाही गरम करा. गरम प्लेटन (गरम प्रेस प्लेट) डाय आणि शीटला फॉर्मिंग तापमानापर्यंत आणतात: अॅल्युमिनियम 5083 साठी सुमारे 450–520 °C, टायटॅनियम Ti-6Al-4V साठी सुमारे 900 °C.
वायू आत सोडा. आर्गॉन (गरम धातूची हवेशी अभिक्रिया रोखणारा निष्क्रिय वायू) शीटच्या वरून कमी दाबाने आत येतो, साधारणपणे सुमारे 10–30 bar.
हळूहळू ताणू द्या. शीट साबणाच्या बुडबुड्यासारखी फुगते आणि खालची हवा व्हेंटमधून बाहेर जाते. दाब हळूहळू वाढतो, त्यामुळे धातू काही मिनिटांपासून तासांपर्यंत हळू ताणला जातो आणि फाटत नाही. त्याचे सूक्ष्म दाणे (धातू बनवणारे स्फटिक) एकमेकांवरून सरकतात, ज्यामुळे अनेक शेकडो टक्क्यांपर्यंत ताण शक्य होतो.
डाय भरा, मग उघडा. शीट पोकळीच्या भिंतींना टेकते आणि कोपऱ्यांत शेवटी पोहोचते, म्हणून कोपरे सर्वात पातळ राहतात. प्रेस उघडला जातो, गरम पार्ट बाहेर काढला जातो आणि त्याचा फ्लँज (क्लॅम्प केलेली कड) कापून काढला जातो.
मुख्य तथ्ये
- साहित्य
- बारीक दाण्यांचे सुपरप्लास्टिक मिश्रधातू: टायटॅनियम Ti-6Al-4V, अॅल्युमिनियम 5083 आणि काही अॅल्युमिनियम-लिथियम मिश्रधातू, काही स्टेनलेस स्टील
- सामान्य भाग
- विमानाचे दरवाजे, अॅक्सेस पॅनेल आणि डक्ट, कमी संख्येतील कारचे बॉडी पॅनेल, पोकळ ताठरीकरण केलेल्या रचना
- भागाचा आकार
- लहान ब्रॅकेटपासून काही मीटर लांब पॅनेलपर्यंत
- अचूकता
- डायच्या आकाराच्या जवळ, डायच्या बाजूला साधारणपणे एक मिलिमीटरचे काही दशांश, जवळजवळ स्प्रिंगबॅक (लवचिक परत उसळी) नाही
- पृष्ठभागाची फिनिश
- डायच्या बाजूला गुळगुळीत; टायटॅनियमवरील कडक, ऑक्सिजनयुक्त पृष्ठभागाचा थर काढण्यासाठी स्वच्छता करावी लागते
- कोणत्या बॅच आकारासाठी योग्य
- लहान ते मध्यम मालिका: वर्षाला शेकडो ते काही हजार पार्ट
- टूलिंग आणि मशीनचा खर्च
- फक्त एक डाय, उष्णतारोधक स्टील किंवा सिरॅमिकचा, जोडीच्या स्टॅम्पिंग डायपेक्षा स्वस्त; गरम प्रेस ही मोठी गुंतवणूक असते
- वेग
- हळू: प्रत्येक पार्टला सुमारे 15 मिनिटे ते काही तास, टायटॅनियमपेक्षा अॅल्युमिनियमसाठी जलद
ताकद आणि मर्यादा
बलस्थाने
- खोल, गुंतागुंतीचे आकार एकाच तुकड्यात, अनेक पार्टच्या असेंब्लीची जागा घेतात
- फक्त एक डाय लागतो, त्यामुळे टूलिंगचा खर्च कमी
- स्प्रिंगबॅक जवळजवळ नाही, त्यामुळे आकार अचूक
- डिफ्यूजन बॉन्डिंगसोबत (उष्णता आणि दाबाखाली शीट जोडणे) पोकळ ताठरीकरण केलेल्या रचना बनवते
मर्यादा
- हळू सायकल: प्रत्येक पार्टला काही मिनिटे ते तास
- विशेष, बारीक दाण्यांचे, जास्त महाग मिश्रधातू लागतात
- असमान जाडी: कोपरे आणि खोल खळगे पातळ होतात
- गरम, भरपूर ऊर्जा लागणारी प्रक्रिया; टायटॅनियमसाठी संरक्षक वायू आणि पृष्ठभाग स्वच्छता लागते
कुठे वापरली जाते
- विमानाच्या रचनाटायटॅनियम आणि अॅल्युमिनियमचे दरवाजे, अॅक्सेस पॅनेल आणि डक्ट
- जेट इंजिनपोकळ टायटॅनियम फॅन ब्लेड, SPF आणि डिफ्यूजन बॉन्डिंग एकत्र करून बनवलेले
- ऑटोमोबाईलकमी संख्येतील स्पोर्ट्स आणि लक्झरी कारसाठी अॅल्युमिनियम बॉडी पॅनेल
- वास्तुकलावक्र अॅल्युमिनियम दर्शनी भाग आणि क्लॅडिंग पॅनेल
ओळखायची कशी
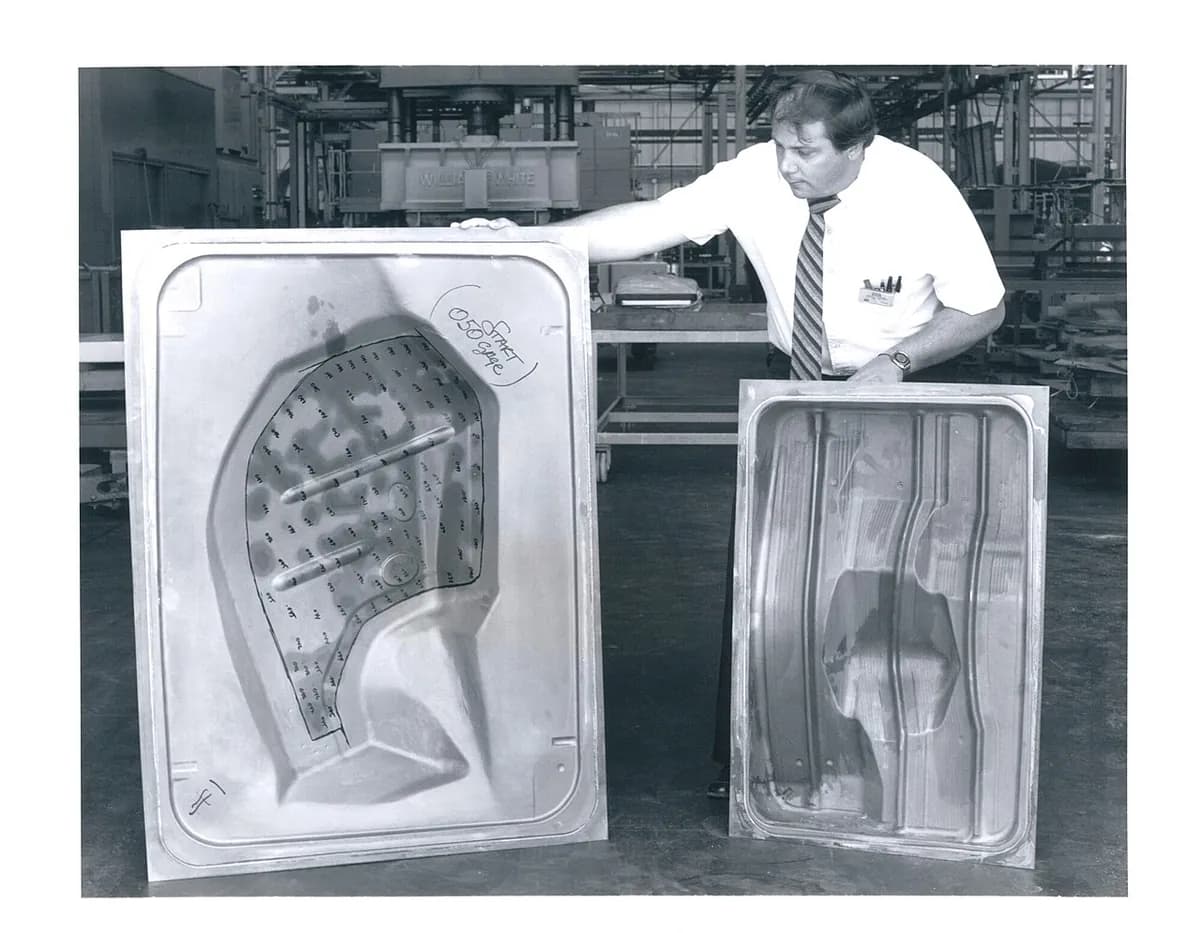
- एका शीटमधून बनलेले खोल, गुळगुळीत, मऊ कडांचे आकार, वेल्ड किंवा सांधे नसलेले.
- एक स्पष्ट, गुळगुळीत बाजू (डायची बाजू); दुसरी बाजू मऊ, गोलसर तपशील दाखवते.
- बदलणारी जाडी: कोपऱ्यांत आणि खोल खळग्यांत पातळ, कापलेल्या कडेवर दिसणारी.
- सामान्य प्रेसला जमले नसते त्यापेक्षा जास्त खोल ओढते, नेहमी उदार त्रिज्यांसह.
यांच्याशी तुलना
पाहा
superformusa · मूळ पद्धत: वायू गरम शीटला फिमेल डायच्या पोकळीत फुगवतो
superformusa · एक प्रकार: शीट आधी बुडबुड्यासारखी फुगवली जाते, मग मेल टूलवर आकार घेते
superformuk · उत्पादनातून बाहेर येणारे खरे कारचे बॉडी पॅनेल
David Kirkham · गरम प्रेसमधून बाहेर पडणाऱ्या फॉर्म केलेल्या पार्टचे शॉप-फ्लोअरवरील चित्रण
खरी छायाचित्रे पाहा
- Wikipedia: Superplastic forming — तत्त्व, तापमान आणि विमानांची उदाहरणे; बहुतांश मजकूर
- Wikipedia: Superplasticity — अत्यंत ताणामागील मटेरियल सायन्स
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- सुपरप्लास्टिक मिश्रधातू गरम असताना आणि हळू ओढल्यावर अनेक शेकडो टक्के ताणले जातात.
- वायूचा दाब शीटला एका एकतर्फी डायमध्ये ढकलतो, त्यामुळे टूलिंग साधे राहते.
- खोल, गुंतागुंतीच्या एकसंध पॅनेलसाठी आदर्श; किंमत म्हणजे हळू सायकल आणि पातळ कोपरे.
शीट आणि ट्यूब फॉर्मिंग मधील आणखी
सर्व 100 प्रक्रिया
 4.1शीट मेटल बेंडिंगप्रेस ब्रेक पत्र्याला सरळ रेषांत वाकवतोधडा उघडा
 4.2शॉर्टस्टॅम्पिंग आणि डीप ड्रॉइंगजुळणारे डाइज पत्रा कापतात आणि आकारात दाबतात, अनेकदा एका सेकंदातधडा उघडा
 4.3मेटल स्पिनिंगरोलर फिरत्या चकतीला फॉर्मवर दाबतोधडा उघडा
 4.4फ्लो फॉर्मिंगरोलर मँड्रेलवर फिरत्या नळीला अधिक पातळ आणि लांब ताणतातधडा उघडा
 4.5हायड्रोफॉर्मिंगद्रवाचा दाब नळी किंवा पत्रा डायमध्ये ढकलतोधडा उघडा
 4.6इन्क्रिमेंटल शीट फॉर्मिंगगोल साधन क्लॅम्प केलेल्या पत्र्यावर आकृतिबंध रेखाटते, डायशिवायधडा उघडा
 4.8इलेक्ट्रोमॅग्नेटिक फॉर्मिंगचुंबकीय स्पंद स्पर्शाशिवाय धातू फिटिंगवर फेकतोधडा उघडा
 4.9एक्स्प्लोसिव्ह फॉर्मिंगपाण्याखालील स्फोट शीट एका डायमध्ये ढकलतोधडा उघडा
 4.10लेझर पीन फॉर्मिंगलेझर शॉट एका पृष्ठभागाला ताणतात, म्हणून प्लेट वाकतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.