

لیزر پاؤڈر بیڈ فیوژن (دھات، SLM/DMLS)
لیزر دھاتی پاؤڈر کی پتلی تہوں کو پگھلاتا ہے (پاؤڈر بیڈ فیوژن)
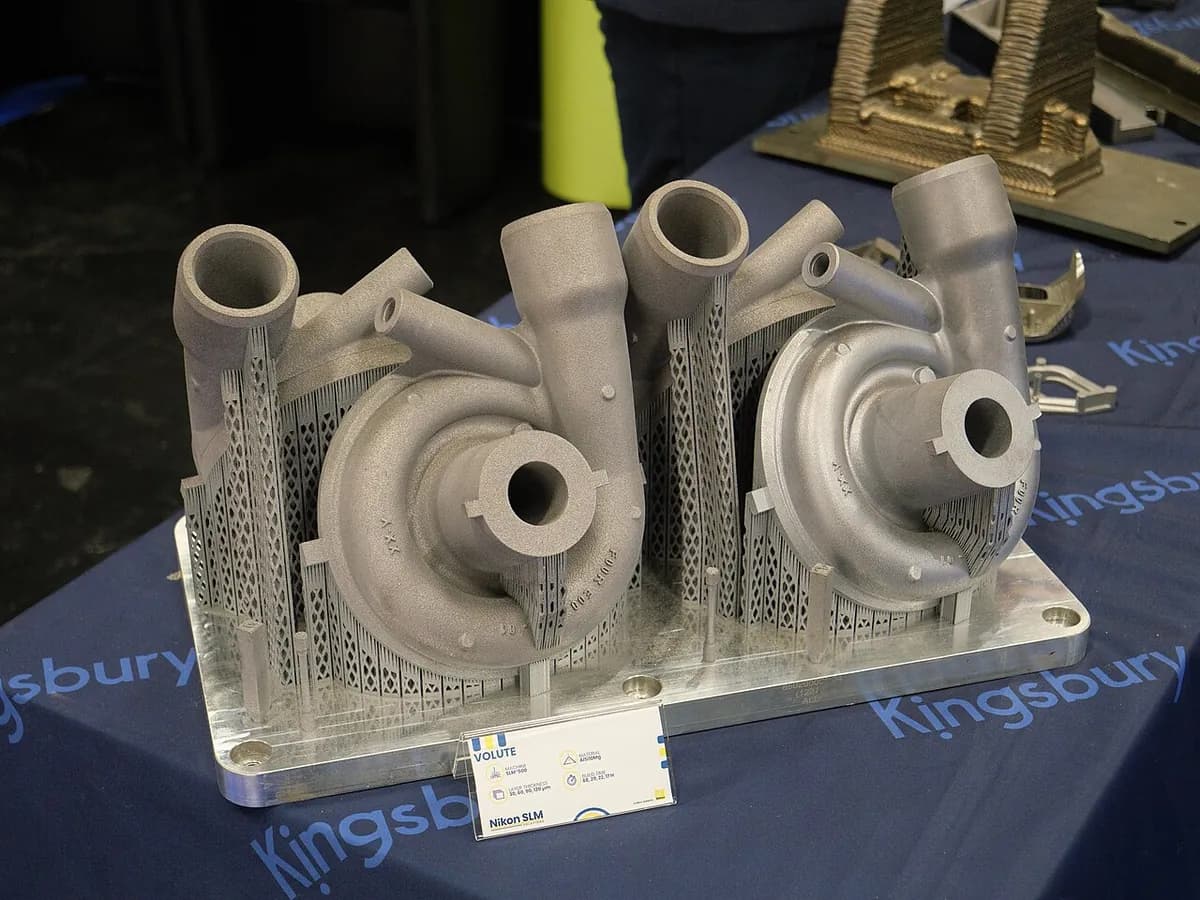
لیزر پاؤڈر بیڈ فیوژن (LPBF) باریک دھاتی پاؤڈر کو لیزر سے ایک وقت میں ایک پتلی تہہ پگھلاتی ہے تاکہ مکمل کثافت والے دھاتی پرزے بنیں۔ مشین بنانے والے اسے SLM (سلیکٹو لیزر میلٹنگ) یا DMLS (ڈائریکٹ میٹل لیزر سنٹرنگ) کہتے ہیں۔ یہ اس لیے اہم ہے کہ یہ ایسی دھاتی شکلیں بناتی ہے جو کوئی کٹنگ ٹول یا سانچہ نہیں بنا سکتا، جیسے راکٹ انجن کے پرزے جن کے اندر ٹھنڈک کے چینل ہوں۔
یہ کیسے کام کرتا ہے
کاٹیں اور سپورٹ شامل کریں۔ سافٹ ویئر ماڈل کو بہت پتلی تہوں میں کاٹتا ہے اور سپورٹ (پتلی دھاتی ٹیکیں) شامل کرتا ہے۔ وہ اوور ہینگ کو بلڈ پلیٹ سے جماتی ہیں اور حرارت دور لے جاتی ہیں تاکہ پرزہ مڑ نہ جائے۔
آرگن بھریں۔ چیمبر بند کر کے آرگن یا نائٹروجن سے دھویا جاتا ہے، ایسی بے اثر گیسیں جو گرم دھات کو آکسیڈائز ہونے سے بچاتی ہیں۔ گیس کا مستقل بہاؤ دھوئیں اور اسپیٹر (ننھی گرم بوندیں) کو لیزر کے راستے سے ہٹاتا ہے۔
تہہ بچھائیں۔ سپلائی پسٹن اوپر آتا ہے، اور ری کوٹر بلیڈ بلڈ پلیٹ پر دھاتی پاؤڈر پھیلاتا ہے، عموماً 0.02–0.06 mm موٹا۔
تہہ کو پگھلائیں۔ فائبر لیزر، عموماً 200–1,000 W، تہہ کا خاکہ کھینچتا ہے۔ وہ پاؤڈر کو ننھے میلٹ پول میں پگھلاتا ہے جو تقریباً فوراً جم جاتا ہے اور نیچے کی تہہ سے ویلڈ ہو جاتا ہے۔
نیچے کریں اور دہرائیں۔ بلڈ پلیٹ ایک تہہ نیچے آتی ہے اور سائیکل دہرایا جاتا ہے، اکثر ایک یا کئی دنوں میں ہزاروں بار۔
پرزہ مکمل کریں۔ پلیٹ پر ہی ہوتے ہوئے پرزوں کو اسٹریس ریلیف ہیٹ ٹریٹمنٹ دیا جاتا ہے (آہستہ گرم کرنا جو بند تناؤ ڈھیلے کرتا ہے)۔ پھر انہیں کاٹ کر الگ کیا جاتا ہے، سپورٹ ہٹائی جاتی ہیں، اور بہت سے HIP (ہاٹ آئسوسٹیٹک پریسنگ، سبق 9.3) اور مشیننگ کی طرف جاتے ہیں۔
اہم حقائق
- مواد
- ٹائٹینیم الائے (Ti-6Al-4V)، اسٹین لیس اور ٹول اسٹیل، نکل سپر الائے (Inconel)، ایلومینیم (AlSi10Mg)، کوبالٹ-کروم، تانبے کے الائے
- عام پرزے
- راکٹ انجن کے انجیکٹر، ٹربائن اور فیول سسٹم کے پرزے، طبی امپلانٹ، دانتوں کے کراؤن، ٹھنڈک چینل والے سانچے، ہیٹ ایکسچینجر
- پرزے کا سائز
- عموماً فی طرف 25–40 cm؛ سب سے بڑی مشینیں 1 m سے زیادہ
- درستگی
- پرنٹ شدہ حالت میں تقریباً ±0.1 mm؛ اہم سطحیں بعد میں مشین کی جاتی ہیں
- سطح کی تکمیل
- دھندلی اور ذرا کھردری، باریک سینڈ پیپر جیسی؛ نیچے کی طرف رخ والی سطحوں پر زیادہ کھردری؛ اکثر بلاسٹ، پالش یا مشین کی جاتی ہے
- کتنی مقدار کے لیے موزوں
- سالانہ 1 سے چند ہزار پرزے؛ تب بہترین جب ہر پرزہ پیچیدہ اور قیمتی ہو
- ٹولنگ اور مشین کی لاگت
- ٹولنگ نہیں؛ مشینیں کئی لاکھ سے چند کروڑ ڈالر کی
- رفتار
- سست: بلڈ اکثر ایک سے کئی دن لیتے ہیں
خوبیاں اور حدیں
خوبیاں
- ایسی شکلیں جو مشین یا کاسٹ نہیں ہو سکتیں: اندرونی چینل، جالیاں، نامیاتی شکلیں
- مکمل کثافت والی دھات، ہیٹ ٹریٹمنٹ کے بعد کاسٹ یا ویروٹ دھات کے برابر
- کئی پرزے ایک میں مل جاتے ہیں، اسمبلی اور وزن کی بچت
- ٹوپولوجی آپٹیمائزیشن (سافٹ ویئر جو غیر ضروری مواد ہٹاتا ہے) سے ہلکے ڈیزائن
حدود
- بہت مہنگی مشینیں، پاؤڈر اور پوسٹ پروسیسنگ
- سپورٹ چاہییں، جنہیں کاٹ کر یا مشین سے ہٹانا پڑتا ہے
- بند حرارتی تناؤ پرزوں کو موڑ سکتے ہیں یا پلیٹ سے توڑ کر چٹخا سکتے ہیں
- سست، کھردری سطحوں کے ساتھ جنہیں اکثر مشیننگ چاہیے
کہاں استعمال ہوتا ہے
- خلاراکٹ انجن کے انجیکٹر، کمبسشن چیمبر، ٹربو پمپ کے پرزے
- ایرو اسپیسجیٹ انجن کی فیول نوزلیں، بریکٹ، ہیٹ ایکسچینجر
- طبیمسام دار سطح والے ہپ کپ اور ریڑھ کے امپلانٹ، حسب ضرورت امپلانٹ
- دندان سازیکوبالٹ-کروم کراؤن، برج اور مصنوعی دانتوں کے فریم
- ٹولنگکنفارمل کولنگ والے انجیکشن سانچے (ایسے چینل جو پرزے کی شکل کی پیروی کرتے ہیں)
- موٹر اسپورٹسہلکے بریکٹ، اپرائٹ، ایگزاسٹ اور ہائیڈرولک پرزے
اسے کیسے پہچانیں
- دھندلی، ذرا دانے دار سرمئی دھاتی سطح، اکثر ہلکی تہہ کی لکیروں کے ساتھ۔
- نیچے رخ والی سطحوں پر چھوٹے نشان یا کھردرے دھبے، جہاں سپورٹ ہٹائی گئی تھی۔
- چپٹی، اکثر مشین کی ہوئی بنیاد جہاں پرزہ بلڈ پلیٹ سے کاٹا گیا تھا۔
- نامیاتی شکلیں، جالیاں یا اندرونی چینل جو کوئی ڈرل یا سانچہ نہیں بنا سکتا۔
موازنہ کریں
دیکھیں
RAPID DIRECT · مکمل SLM ورک فلو، مبتدیوں کے لیے وضاحت
Billy Wu · پرزہ بنتے ہوئے کی قریبی فوٹیج
3D Distributed · مشین کام کرتے ہوئے: لیزر، چنگاریاں اور ری کوٹر
NASA's Marshall Space Flight Center · NASA میں پرنٹ شدہ راکٹ انجن کے پرزے
اصل تصاویر دیکھیں
- Wikipedia: Selective laser melting — عمل کا خاکہ اور پرنٹ شدہ دھاتی پرزوں کی تصاویر
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- LPBF بے اثر گیس میں لیزر سے دھاتی پاؤڈر پگھلاتی ہے اور تہہ بہ تہہ مکمل کثافت والے پرزے بناتی ہے۔
- یہ پیچیدہ، ہلکے دھاتی پرزے بناتی ہے جو کوئی اور عمل نہیں بنا سکتا، مگر آہستہ اور زیادہ لاگت پر۔
- سپورٹ، ہیٹ ٹریٹمنٹ، پلیٹ سے کاٹنا اور اکثر مشیننگ ہر کام کا حصہ ہیں۔
ایڈیٹو مینوفیکچرنگ میں مزید
تمام 100 عمل
 8.1شارٹFDM (فیوزڈ ڈپوزیشن ماڈلنگ)پگھلے پلاسٹک فلامنٹ کو چلتی نوزل سے ایکسٹروڈ کرتی ہے (میٹریل ایکسٹروژن)سبق کھولیں
 8.2اسٹیریو لیتھوگرافی (SLA/DLP)لیزر یا پروجیکٹر سے مائع رال کو تہہ بہ تہہ سخت کرتی ہے (ویٹ فوٹو پولیمرائزیشن)سبق کھولیں
 8.3سلیکٹیو لیزر سنٹرنگ (SLS)لیزر بیڈ میں نائلون پاؤڈر کو جوڑتی ہے؛ ڈھیلا پاؤڈر پرزے کو سہارا دیتا ہے (پاؤڈر بیڈ فیوژن)سبق کھولیں
 8.5بائنڈر جیٹنگانک جیٹ ہیڈ پاؤڈر کو چپکاتے ہیں، پھر پرزے کو کیور یا سنٹر کیا جاتا ہے (بائنڈر جیٹنگ)سبق کھولیں
 8.6میٹریل جیٹنگ (PolyJet)رال کی بوندیں چھڑکتی ہے اور UV روشنی سے انہیں سخت کرتی ہے (میٹریل جیٹنگ)سبق کھولیں
 8.7ڈائریکٹڈ انرجی ڈپوزیشن (DED/LMD)لیزر پرزے پر پول پگھلاتا ہے؛ پھونکا گیا پاؤڈر دھات شامل کرتا ہے (ڈائریکٹڈ انرجی ڈپوزیشن)سبق کھولیں
 8.8وائر آرک ایڈیٹو مینوفیکچرنگ (WAAM)ویلڈنگ روبوٹ آرک سے پگھلی تار کے ابھاروں کی تہیں لگاتا ہے (ڈائریکٹڈ انرجی ڈپوزیشن)سبق کھولیں
 8.9الٹراسونک ایڈیٹو مینوفیکچرنگ (UAM)الٹراسونک ارتعاش دھات کی فوائلوں کو بغیر پگھلائے ویلڈ کرتا ہے، پھر ایک مل انہیں ٹرم کرتی ہے (شیٹ لیمی نیشن)سبق کھولیں
 8.10والیومیٹرک پرنٹنگ (CAL)ہر زاویے سے آتی روشنی رال کی گھومتی شیشی کو ایک ساتھ کیور کر دیتی ہے (والیومیٹرک پرنٹنگ)سبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔