

الٹراسونک ایڈیٹو مینوفیکچرنگ (UAM)
الٹراسونک ارتعاش دھات کی فوائلوں کو بغیر پگھلائے ویلڈ کرتا ہے، پھر ایک مل انہیں ٹرم کرتی ہے (شیٹ لیمی نیشن)
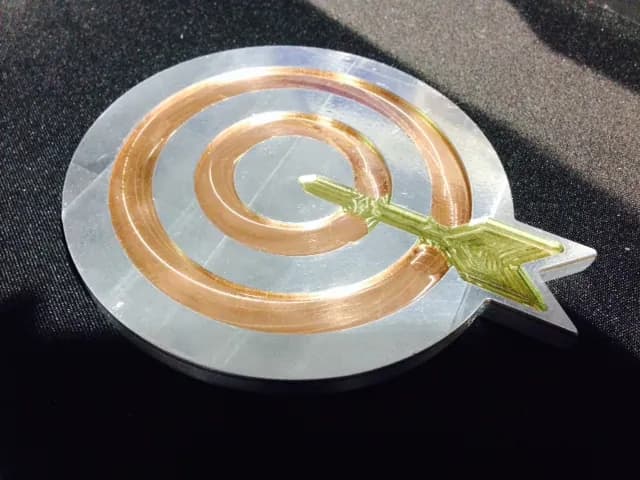
الٹراسونک ایڈیٹو مینوفیکچرنگ (UAM) تیز تعدد کے ارتعاش سے پتلی فوائلوں کو ایک دوسرے پر ویلڈ کر کے دھاتی پرزے بناتی ہے۔ کچھ نہیں پگھلتا: دھات ٹھوس رہتی ہے، جیسے دو بہت صاف دھاتی سطحیں زور سے رگڑنے پر چپک سکتی ہیں۔ چونکہ یہ ٹھنڈی چلتی ہے، UAM سینسروں، تاروں اور کولنگ چینلوں کو ٹھوس دھات کے اندر دفن کر سکتی ہے۔
یہ کیسے کام کرتا ہے
ایک فوائل بچھائیں۔ دھات کی فوائل کی پٹی، عموماً تقریباً 0.15 mm موٹی اور 25 mm چوڑی، پرزے پر کھلتی ہے۔
دبائیں اور ہلائیں۔ سونوٹروڈ (الٹراسونک ارتعاش سے چلنے والا پہیے کی شکل کا ہارن) فوائل پر لڑھکتا ہے۔ وہ زور سے دباتا ہے اور اسے فی سیکنڈ تقریباً 20,000 بار (20 kHz) دائیں بائیں رگڑتا ہے۔
بغیر پگھلائے جوڑیں۔ رگڑ دونوں سطحوں کی پتلی آکسائیڈ فلم (داغ دھبے کی کھال) توڑ دیتی ہے۔ صاف دھات صاف دھات کو چھوتی ہے اور ایٹم جڑ جاتے ہیں، جبکہ پرزہ گرم رہتا ہے، پگھلتا نہیں۔
دہرائیں۔ فوائلیں ساتھ ساتھ اور ایک دوسرے کے اوپر بچھائی جاتی ہیں، اور تہہ بہ تہہ ٹھوس بلاک بنتا ہے۔
مشین کریں اور سموئیں۔ ہر چند تہوں کے بعد، اندر لگی CNC مل (کمپیوٹر کنٹرولڈ کٹر) خاکے کو ٹرم کرتی اور چینل یا جیبیں کاٹتی ہے۔ سینسر یا فائبر جیب میں رکھے جاتے ہیں، اور نئی فوائلیں انہیں بند کر دیتی ہیں۔
اہم حقائق
- مواد
- ایلومینیم ایلوائے (سب سے عام)، تانبے، ٹائٹینیم، نکل اور اسٹیل کی فوائلیں؛ مختلف جوڑے جیسے ایلومینیم کے ساتھ تانبا یا ٹائٹینیم
- عام پرزے
- اندرونی چینلوں والے ہیٹ ایکسچینجر، سینسر یا فائبر سموئے ہوئے پرزے، کئی دھاتوں کی پلیٹیں اور ٹرانزیشن جوڑ
- پرزے کا سائز
- چند سینٹی میٹر سے لے کر سب سے بڑی مشینوں پر تقریباً 1.8 m چوڑائی تک
- درستگی
- اندر لگی CNC مل سے طے ہوتی ہے: مشین کی ہوئی سطحوں پر تقریباً ±0.05 mm
- سطح کی تکمیل
- مشین کی ہوئی، اس لیے کسی بھی ملنگ کیے پرزے جتنی ہموار
- کتنی مقدار کے لیے موزوں
- پروٹوٹائپ، ایک ایک پرزے اور اعلیٰ قدر کے پرزوں کی چھوٹی سیریز
- ٹولنگ اور مشین کی لاگت
- ٹولنگ نہیں۔ مشینیں عموماً کئی لاکھ سے لاکھوں ڈالر کی ہیں
- رفتار
- فی پرزہ گھنٹے سے دن: ویلڈنگ تیز ہے، مگر مشیننگ کے وقفے وقت بڑھاتے ہیں
خوبیاں اور حدیں
خوبیاں
- پگھلاؤ نہیں، اس لیے مختلف دھاتیں بغیر ٹوٹنے والی تہوں کے جڑتی ہیں
- سینسر، فائبر اور الیکٹرانکس دھات میں دفن ہو کر بھی بچ جاتے ہیں
- اندرونی چینل، بغیر سپورٹس یا صاف کرنے کے ڈھیلے پاؤڈر کے
- اسی مشین سے مشین کی ہوئی درستگی اور فنش
حدود
- نرم دھاتوں کے ساتھ بہترین؛ ایلومینیم سب سے آسان ہے
- فوائلوں کے درمیان جوڑ تہہ لگانے کی سمت میں کمزور ہو سکتے ہیں
- زیادہ تر ڈبہ نما شکلیں؛ پتلی، اونچی یا پیچیدہ خصوصیات مشکل ہیں
- مشین بنانے والے کم اور سامان مہنگا
کہاں استعمال ہوتا ہے
- ایرو اسپیس اور خلاسیٹلائٹوں اور ہوائی جہازوں کے ہیٹ ایکسچینجر اور تھرمل کنٹرول کے پرزے
- الیکٹرانکساندر لگے کولنگ چینلوں والی کولڈ پلیٹیں اور ہاؤسنگ
- توانائی اور تحقیقفائبر آپٹک یا درجہ حرارت کے سینسر سموئے ہوئے ڈھانچے
- بھاری صنعتکئی دھاتوں کے ٹرانزیشن جوڑ، جیسے ایلومینیم جو اسٹیل یا تانبے سے جڑا ہو
اسے کیسے پہچانیں
- ڈبہ نما پرزے جو ٹھوس سے ملنگ کیے ہوئے لگتے ہیں، بیرونی طرف کسی تہہ کی لکیر کے بغیر۔
- کٹے اور ایچ کیے حصے پر تقریباً 0.15 mm کے فاصلے سے پتلی دھاریاں: فوائل کی تہیں۔
- ایک بلاک میں دو مختلف دھاتیں، جیسے ایلومینیم اور تانبا، جو تیز، سیدھی سرحد پر ملتی ہیں۔
- چھپے ہوئے اندرونی چینل یا تاریں جن تک کوئی کٹر باہر سے نہ پہنچ سکتا۔
موازنہ کریں
دیکھیں
Fabrisonic3D · بنانے والا بتاتا ہے کہ الٹراسونک ویلڈنگ فوائلوں کو بغیر پگھلائے کیسے جوڑتی ہے
Fabrisonic3D · مشین کی اصلی فوٹیج جو فوائلیں بچھاتی، ویلڈ کرتی اور ٹرم کرتی ہے
Fabrisonic3D · مثالی پرزے: سموئے سینسر، اندرونی چینل، مخلوط دھاتیں
Fabrisonic3D · ایک بڑی پیداواری مشین کام کرتی ہوئی
اصل تصاویر دیکھیں
- Wikipedia: Ultrasonic consolidation — عمل اور اس کی تاریخ؛ صرف متن، تصاویر نہیں
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- UAM دباؤ اور الٹراسونک ارتعاش سے دھات کی فوائلیں ویلڈ کرتی ہے، کبھی پگھلاتی نہیں۔
- کم گرمی اسے مختلف دھاتیں جوڑنے اور سینسر ٹھوس دھات کے اندر دفن کرنے دیتی ہے۔
- یہ ویلڈنگ اور CNC مشیننگ باری باری کرتی ہے، اس لیے پرزے درست نکلتے ہیں۔
ایڈیٹو مینوفیکچرنگ میں مزید
تمام 100 عمل
 8.1شارٹFDM (فیوزڈ ڈپوزیشن ماڈلنگ)پگھلے پلاسٹک فلامنٹ کو چلتی نوزل سے ایکسٹروڈ کرتی ہے (میٹریل ایکسٹروژن)سبق کھولیں
 8.2اسٹیریو لیتھوگرافی (SLA/DLP)لیزر یا پروجیکٹر سے مائع رال کو تہہ بہ تہہ سخت کرتی ہے (ویٹ فوٹو پولیمرائزیشن)سبق کھولیں
 8.3سلیکٹیو لیزر سنٹرنگ (SLS)لیزر بیڈ میں نائلون پاؤڈر کو جوڑتی ہے؛ ڈھیلا پاؤڈر پرزے کو سہارا دیتا ہے (پاؤڈر بیڈ فیوژن)سبق کھولیں
 8.4لیزر پاؤڈر بیڈ فیوژن (دھات، SLM/DMLS)لیزر دھاتی پاؤڈر کی پتلی تہوں کو پگھلاتا ہے (پاؤڈر بیڈ فیوژن)سبق کھولیں
 8.5بائنڈر جیٹنگانک جیٹ ہیڈ پاؤڈر کو چپکاتے ہیں، پھر پرزے کو کیور یا سنٹر کیا جاتا ہے (بائنڈر جیٹنگ)سبق کھولیں
 8.6میٹریل جیٹنگ (PolyJet)رال کی بوندیں چھڑکتی ہے اور UV روشنی سے انہیں سخت کرتی ہے (میٹریل جیٹنگ)سبق کھولیں
 8.7ڈائریکٹڈ انرجی ڈپوزیشن (DED/LMD)لیزر پرزے پر پول پگھلاتا ہے؛ پھونکا گیا پاؤڈر دھات شامل کرتا ہے (ڈائریکٹڈ انرجی ڈپوزیشن)سبق کھولیں
 8.8وائر آرک ایڈیٹو مینوفیکچرنگ (WAAM)ویلڈنگ روبوٹ آرک سے پگھلی تار کے ابھاروں کی تہیں لگاتا ہے (ڈائریکٹڈ انرجی ڈپوزیشن)سبق کھولیں
 8.10والیومیٹرک پرنٹنگ (CAL)ہر زاویے سے آتی روشنی رال کی گھومتی شیشی کو ایک ساتھ کیور کر دیتی ہے (والیومیٹرک پرنٹنگ)سبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔