

ڈائریکٹڈ انرجی ڈپوزیشن (DED/LMD)
لیزر پرزے پر پول پگھلاتا ہے؛ پھونکا گیا پاؤڈر دھات شامل کرتا ہے (ڈائریکٹڈ انرجی ڈپوزیشن)
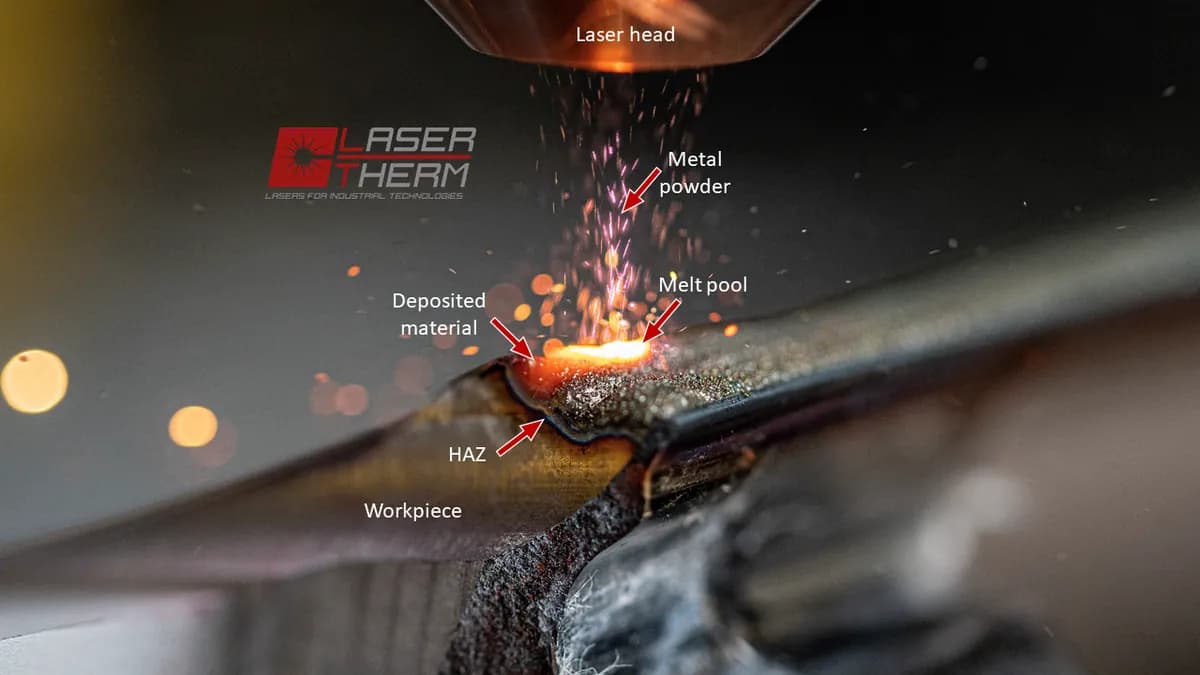
ڈائریکٹڈ انرجی ڈپوزیشن (DED) دھات کو ٹھیک اسی جگہ پگھلا کر شامل کرتی ہے جہاں وہ گرتی ہے، ویلڈنگ ٹارچ کی طرح جو جوڑنے کے بجائے بناتی ہے۔ لیزر میٹل ڈپوزیشن (LMD)، اس کی سب سے عام شکل، میں لیزر چھوٹا پول پگھلاتا ہے اور پھونکا گیا پاؤڈر نئی دھات بن جاتا ہے۔ یہ مہنگے گھسے ہوئے پرزوں کی مرمت اور موجودہ پرزوں میں خصوصیات شامل کرنے کا پسندیدہ طریقہ ہے۔
یہ کیسے کام کرتا ہے
چھوٹا پول پگھلائیں۔ مرکوز لیزر شعاع، عموماً سینکڑوں واٹ سے چند کلو واٹ، پرزے پر ایک نقطہ پگھلاتی ہے۔ یہ میلٹ پول (مائع دھات کا ننھا تالاب) چند ملی میٹر چوڑا ہوتا ہے۔
پاؤڈر پھونکیں۔ شعاع کے گرد نوزلیں باریک دھاتی پاؤڈر پول میں پھونکتی ہیں۔ آرگون (ایک غیر تعاملی گیس) پاؤڈر لاتی ہے اور گرم دھات کو ہوا سے بچاتی ہے۔
بیڈ کو جمنے دیں۔ پاؤڈر پول میں پگھل جاتا ہے۔ جیسے ہیڈ آگے بڑھتا ہے، اس کے پیچھے کی دھات سیکنڈ کے ایک حصے میں ٹھنڈی ہو کر بیڈ (نئی دھات کی ابھری ہوئی پٹی) بن جاتی ہے۔
تہہ کا خاکہ چلائیں، پھر اوپر جائیں۔ روبوٹ یا 5 محور مشین (جو پرزے کو جھکا اور گھما بھی سکے) ہیڈ کو ہر تہہ کے راستے پر چلاتی ہے۔ پھر وہ ایک تہہ اوپر اٹھتی ہے اور دہراتی ہے۔
سائز تک مشین کریں۔ سطح لہر دار اور ذرا بڑے سائز کی نکلتی ہے، اس لیے پرزہ ملنگ یا گرائنڈنگ سے آخری شکل میں لایا جاتا ہے۔ مرمت میں، یہ اصل خاکہ بحال کرتا ہے۔
اہم حقائق
- مواد
- ویلڈ ہونے والی دھاتیں: ٹائٹینیم الائے، نکل سپر الائے (جیٹ انجنوں کے حرارت مزاحم الائے)، سٹین لیس اور ٹول سٹیل، کوبالٹ اور تانبے کے الائے۔ دو پاؤڈر ملانے سے ایک دھات تدریجاً دوسری میں بدل سکتی ہے
- عام پرزے
- مرمت شدہ ٹربائن بلیڈ، شافٹ اور مولڈ؛ گھساؤ مزاحم کوٹنگز؛ موجودہ پرزوں میں شامل کی گئی خصوصیات؛ نیئر نیٹ شیپ بلینک (آخری شکل کے قریب، صرف ہلکی مشیننگ درکار)
- پرزے کا سائز
- چند ملی میٹر کی مرمت سے 1 m سے بڑے پرزوں تک، روبوٹ یا مشین کی پہنچ سے محدود
- درستگی
- جمنے کے وقت تقریباً ±0.5 mm؛ آخری مشیننگ اسے تقریباً ±0.05 mm تک لاتی ہے
- سطح کی تکمیل
- جمنے کے وقت کھردری اور لہر دار؛ مشیننگ کے بعد ہی ہموار
- کتنی مقدار کے لیے موزوں
- اکیلے کام، مرمتیں اور چھوٹے بیچ
- ٹولنگ اور مشین کی لاگت
- ٹولنگ نہیں۔ صنعتی لیزر نظام عموماً چند سو ہزار سے دس لاکھ ڈالر سے زیادہ کے ہوتے ہیں
- رفتار
- عموماً تقریباً 0.1–2 kg دھات فی گھنٹہ: پاؤڈر بیڈ فیوژن سے تیز، WAAM سے سست
خوبیاں اور حدیں
خوبیاں
- موجودہ پرزوں میں دھات شامل کرتی ہے، اس لیے گھسے پرزوں کی مرمت ممکن ہے
- پاؤڈر بیڈ کے بغیر بڑے پرزے بناتی ہے
- ایک ہی پرزے میں دھاتیں بدل یا ملا سکتی ہے
- جھکنے والا 5 محور ہیڈ سپورٹ کے بغیر کئی اوور ہینگ بناتا ہے
حدود
- کھردری سطحیں: تقریباً ہر پرزے کو بعد میں مشیننگ چاہیے
- پاؤڈر بیڈ فیوژن سے موٹی تفصیل: باریک جالیاں یا ننھے سوراخ نہیں
- حرارت دباؤ اور بگاڑ پیدا کرتی ہے جسے سنبھالنا پڑتا ہے
- مہنگے لیزر، اور باریک دھاتی پاؤڈر آگ اور سانس کے لیے خطرہ ہے
کہاں استعمال ہوتا ہے
- ایرو اسپیسٹربائن بلیڈ کے سروں اور بلسکس (یک ٹکڑا بلیڈ والی ڈسکیں) کی مرمت؛ ٹائٹینیم پریفارم
- بجلی پیدا کرناگھسے ہوئے ٹربائن اور پمپ کے پرزوں کی بحالی
- تیل اور گیسڈرلنگ ٹولز اور والوز پر گھساؤ اور زنگ مزاحم کلیڈنگ
- ٹولنگمولڈ اور ڈائیوں کو بدلنے کے بجائے مرمت اور ترمیم کرنا
- بھاری صنعتگھسے ہوئے شافٹ، رولر اور گیئرز کی تعمیر نو
اسے کیسے پہچانیں
- سطح پر باریک متوازی لہریں، ہیڈ کے ایک پاس سے بچھے ہر بیڈ کے لیے ایک۔
- حد کی لکیر جہاں نئی دھات اصل پرزے سے ملتی ہے، کٹی یا پالش سطح پر نظر آتی ہے۔
- ایک ہی پرزے پر کھردری، لہر دار سطحوں کے بالکل ساتھ مشین کی ہوئی سطحیں۔
- موٹی دیواریں جن کے کنارے تیز کونوں کی بجائے گول، بیڈ نما ہوں۔
موازنہ کریں
دیکھیں
3Dnatives · DED، اس کے مواد اور استعمالات کا دو منٹ کا ابتدائی دورہ
AM Media | The Cool Parts Show · ایک ماہر پاؤڈر اور تار فیڈ کا موازنہ کرتا ہے اور بتاتا ہے کہ 5 محور ہیڈ کو سپورٹ کیوں نہیں چاہییں
AM Media | The Cool Parts Show · حقیقی مرمت کا کام: گھسے ہوئے بلیڈ کے سروں پر نئی دھات بچھائی جاتی ہوئی
Vision Miner · لیزر ڈپوزیشن کا تار فیڈ ورژن کام کرتا ہوا
اصل تصاویر دیکھیں
- Wikipedia: Directed energy deposition — پاؤڈر فیڈ اور تار فیڈ ورژن کیسے کام کرتے ہیں؛ کم تصاویر
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- DED مرکوز حرارتی ذریعے اور پاؤڈر یا تار سے دھات کو ٹھیک وہیں پگھلاتی ہے جہاں وہ شامل کی جاتی ہے۔
- یہ موجودہ پرزوں کی مرمت اور ان میں اضافے، اور بڑی، کھردری شکلیں بنانے میں نمایاں ہے۔
- مشیننگ کا منصوبہ بنائیں: پرزے مشین سے لہر دار اور ذرا بڑے سائز کے نکلتے ہیں۔
ایڈیٹو مینوفیکچرنگ میں مزید
تمام 100 عمل
 8.1شارٹFDM (فیوزڈ ڈپوزیشن ماڈلنگ)پگھلے پلاسٹک فلامنٹ کو چلتی نوزل سے ایکسٹروڈ کرتی ہے (میٹریل ایکسٹروژن)سبق کھولیں
 8.2اسٹیریو لیتھوگرافی (SLA/DLP)لیزر یا پروجیکٹر سے مائع رال کو تہہ بہ تہہ سخت کرتی ہے (ویٹ فوٹو پولیمرائزیشن)سبق کھولیں
 8.3سلیکٹیو لیزر سنٹرنگ (SLS)لیزر بیڈ میں نائلون پاؤڈر کو جوڑتی ہے؛ ڈھیلا پاؤڈر پرزے کو سہارا دیتا ہے (پاؤڈر بیڈ فیوژن)سبق کھولیں
 8.4لیزر پاؤڈر بیڈ فیوژن (دھات، SLM/DMLS)لیزر دھاتی پاؤڈر کی پتلی تہوں کو پگھلاتا ہے (پاؤڈر بیڈ فیوژن)سبق کھولیں
 8.5بائنڈر جیٹنگانک جیٹ ہیڈ پاؤڈر کو چپکاتے ہیں، پھر پرزے کو کیور یا سنٹر کیا جاتا ہے (بائنڈر جیٹنگ)سبق کھولیں
 8.6میٹریل جیٹنگ (PolyJet)رال کی بوندیں چھڑکتی ہے اور UV روشنی سے انہیں سخت کرتی ہے (میٹریل جیٹنگ)سبق کھولیں
 8.8وائر آرک ایڈیٹو مینوفیکچرنگ (WAAM)ویلڈنگ روبوٹ آرک سے پگھلی تار کے ابھاروں کی تہیں لگاتا ہے (ڈائریکٹڈ انرجی ڈپوزیشن)سبق کھولیں
 8.9الٹراسونک ایڈیٹو مینوفیکچرنگ (UAM)الٹراسونک ارتعاش دھات کی فوائلوں کو بغیر پگھلائے ویلڈ کرتا ہے، پھر ایک مل انہیں ٹرم کرتی ہے (شیٹ لیمی نیشن)سبق کھولیں
 8.10والیومیٹرک پرنٹنگ (CAL)ہر زاویے سے آتی روشنی رال کی گھومتی شیشی کو ایک ساتھ کیور کر دیتی ہے (والیومیٹرک پرنٹنگ)سبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔